


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Comment évaluer un fournisseur de machines pour le travail du bois massif au moyen d’essais sur échantillons
Un devis soigné ne permet pas de savoir si une machine à travailler le bois conservera les dimensions requises, maîtrisera les arrachements de fibres ou maintiendra le rendement dans votre atelier de production. Un essai d’échantillons pertinent doit démontrer l’obtention de pièces conformes à un rythme de production soutenable, avec du bois représentatif de votre approvisionnement réel — et pas seulement produire quelques pièces attrayantes dans des conditions soigneusement choisies.
Les éléments les plus probants associent des résultats mesurables à une explication traçable de la manière dont ils ont été obtenus. Lors de l’évaluation d’un fournisseur de machines pour le travail du bois massif, examinez à la fois les performances de la machine et la capacité du fournisseur à définir les réglages, expliquer les défauts, reproduire les résultats et s’engager sur la configuration testée.
Définir les exigences auxquelles une pièce conforme doit répondre
Commencez par le plan du composant et l’opération de fabrication suivante, plutôt que par les spécifications annoncées de la machine. Une planche rabotée destinée à un collage sur chant doit présenter une rectitude et une préparation des joints appropriées. Un élément de meuble profilé peut nécessiter un profil régulier, des arêtes nettes et un ponçage limité. Un assemblage à tenon et mortaise requiert un ajustement défini entre les pièces correspondantes, et pas seulement des mesures acceptables pour chacune prise séparément.
Avant d’envoyer les échantillons, convertissez ces exigences en critères d’acceptation écrits. Précisez les dimensions finies, les tolérances, les faces de référence, les points de contrôle et les défauts de surface acceptables. Lorsque l’aspect est important, convenez de pièces de référence approuvées ou de photos avec une échelle et un éclairage uniforme. Des descriptions telles que « finition lisse » ou « haute précision » laissent trop de place au désaccord.
Distinguez les défauts qui rendent un composant inutilisable de ceux qui nécessitent une opération supplémentaire. Une légère marque d’usinage qui disparaît lors d’une opération de ponçage déjà prévue n’entraîne pas le même coût qu’un arrachement nécessitant un ponçage intensif ou provoquant le rejet de la pièce. L’essai doit montrer si la machine convient au processus prévu, et non si elle peut atteindre une finition de présentation inutilement exigeante.
Utiliser du bois susceptible de révéler les limites de la machine
Un essai effectué avec un bois à fil droit et homogène permet d’établir une référence, mais ne démontre pas les performances sur toute la gamme de matériaux que vous utilisez habituellement. Choisissez des échantillons représentatifs à la fois de la production courante et des matériaux plus exigeants que vous prévoyez réellement de travailler.
Consignez l’essence, les dimensions des débits, les mesures d’humidité, les défauts visibles, les caractéristiques du fil et les opérations d’usinage antérieures. Incluez les variations pertinentes de largeur, d’épaisseur et de longueur. Si votre production comprend des pièces à fil inversé, des composants étroits ou des planches longues, ces caractéristiques doivent faire partie de l’essai, à condition qu’elles restent dans les limites de fonctionnement annoncées de la machine.
L’état hygrométrique du bois mérite une attention particulière. Les différences entre son état lors des essais et celui rencontré en production peuvent affecter les dimensions, les déformations et le comportement à la coupe. Consignez, le cas échéant, la méthode de mesure et les réglages de l’instrument. Pour les échantillons expédiés, contrôlez et consignez leur état à l’arrivée au lieu de supposer qu’il n’a pas changé pendant le transport.
Convenez de la manière dont les défauts présents à la réception seront traités. Une fente déjà présente dans un débit ne doit pas automatiquement être considérée comme un échec d’usinage, mais exclure toutes les pièces difficiles après le passage fausserait les résultats. Identifiez ou photographiez les débits à l’avance et gardez les pièces rejetées à disposition pour inspection.
La quantité d’échantillons doit permettre plusieurs observations : le réglage initial, une série prolongée, des mesures répétées ainsi qu’un redémarrage ou un changement de série. Il n’existe pas de nombre universel de planches permettant de prouver la capacité d’une machine. Quelques pièces ne suffisent pas à établir la régularité sur une longue série, tandis qu’un essai court ne peut étayer des affirmations concernant la durée de vie des outils ou les intervalles de maintenance.
Assurer la traçabilité de la configuration de démonstration
Un bon résultat a peu de valeur si la machine proposée diffère sensiblement de celle utilisée pour la démonstration. Avant les essais, demandez un relevé de configuration précisant le modèle, la capacité de travail, les moteurs, la disposition des broches, le système d’avance, le maintien des pièces, les fonctions de commande et les options pertinentes.
L’outillage est particulièrement important. Consignez le type de fraise, son diamètre, sa géométrie de coupe, le nombre d’arêtes de coupe et l’état de l’outil. Précisez si les outils sont inclus dans l’offre. Une tête de coupe haut de gamme ou un dispositif de fixation spécifique à l’application peut constituer une solution valable, mais son coût et les exigences de remplacement doivent figurer dans la comparaison commerciale.
Consignez également les paramètres de fonctionnement : vitesse de broche, vitesse d’avance, profondeur de passe, surépaisseur d’usinage, nombre de passes et paramètres de pression ou de serrage, le cas échéant. Incluez les dispositifs d’aspiration et d’alimentation en air comprimé nécessaires à l’opération testée. Ces conditions permettent de déterminer si le résultat peut être reproduit sur le site d’installation.
Les différences de configuration ne disqualifient pas nécessairement un fournisseur. Toutefois, toute différence susceptible d’affecter les performances doit faire l’objet soit d’une évaluation technique justifiée, soit d’un nouvel essai sur la configuration proposée. L’assurance que la machine commandée fonctionnera « aussi bien ou mieux » ne constitue pas une preuve équivalente.
Observer le déroulement de l’essai, pas seulement les échantillons finis
Distinguez le réglage de la production. Laissez au fournisseur le temps de mettre au point un processus opérationnel, puis convenez du début de la série mesurée. Consignez séparément le temps de réglage, y compris les ajustements, les changements d’outils et les pièces de mise au point mises au rebut. Cela évite aussi bien de masquer les pertes liées au réglage que de considérer à tort la mise au point initiale comme une performance en régime stabilisé.
Pendant la série mesurée, comptabilisez chaque débit entrant dans le processus. Consignez les interruptions, les problèmes d’avance, les ajustements, les retouches et les composants rejetés. Si un opérateur modifie les réglages, conservez les résultats obtenus avant la modification et identifiez les nouvelles conditions de fonctionnement. Dans le cas contraire, un lot apparemment réussi pourrait regrouper plusieurs versions incompatibles du processus.
Inspectez des pièces prélevées au début, au milieu et à la fin de la série. Choisissez-les selon une méthode convenue à l’avance, plutôt que de laisser seuls les meilleurs échantillons parvenir à la table de contrôle. Marquez chaque pièce afin de relier ses mesures à sa position dans la série et aux réglages utilisés.
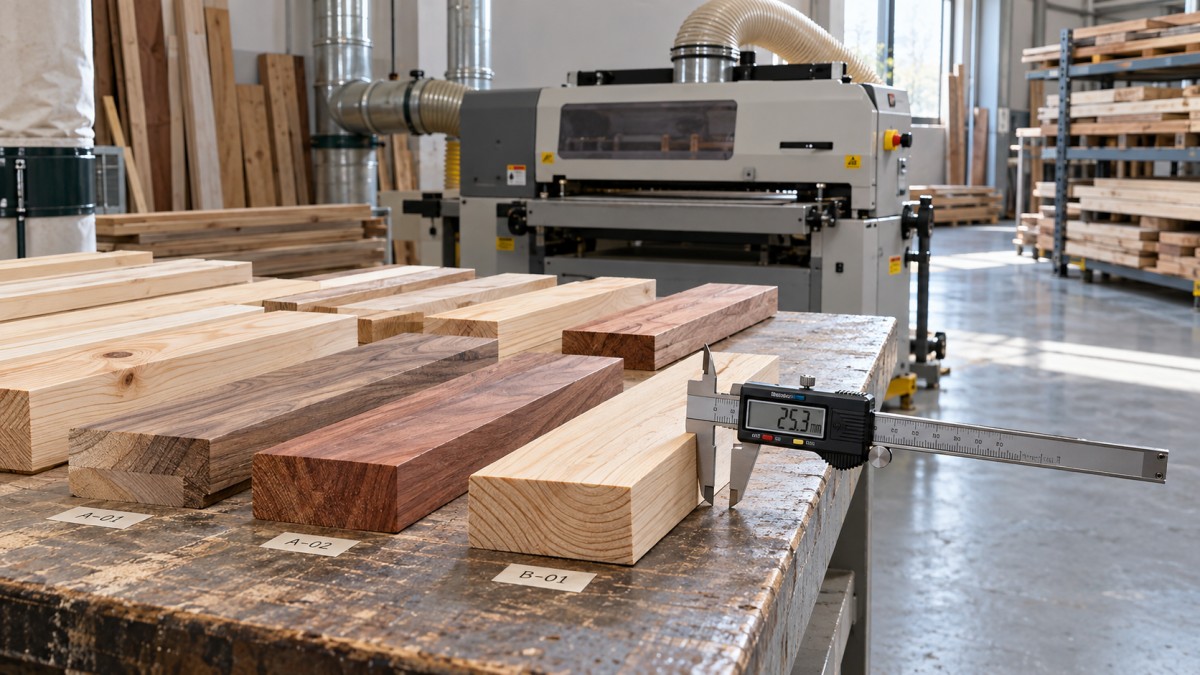
Si votre présence n’est pas possible, demandez un essai observé par un tiers indépendant ou une vidéo continue montrant l’identification des échantillons, les réglages, le fonctionnement et les mesures. Les séquences montées et les photos de pièces finies constituent des éléments complémentaires, mais ne remplacent pas un dossier d’essai traçable. Conservez des échantillons physiques étiquetés lorsque la qualité de surface ou l’ajustement d’un assemblage ne peut pas être évalué de manière fiable à l’écran.
La sécurité doit être respectée pendant toute la durée des essais. Les carters, l’aspiration, le maintien des pièces et les fonctions de protection doivent être utilisés comme prévu. Un rythme de production obtenu en neutralisant les protections ou en manipulant les pièces de manière dangereuse ne constitue pas une référence d’achat valable.
Mesurer le rendement utile plutôt que la vitesse annoncée
La vitesse d’avance n’est qu’un des facteurs qui contribuent à la capacité de production. Le rendement pertinent est le nombre de composants conformes produits pendant une période convenue, en tenant compte des retards habituels inhérents au processus.
Utilisez un équipement de contrôle approprié et une méthode de mesure convenue. Un pied à coulisse ne permet pas à lui seul de vérifier la rectitude, la planéité, l’équerrage ou la conformité d’un profil. Selon le composant, le contrôle peut nécessiter une surface de référence, une équerre, un calibre de profil ou un essai d’ajustement avec la pièce correspondante. L’incertitude de mesure doit être suffisamment faible par rapport à la tolérance spécifiée pour que le résultat soit significatif.
Pour le bois massif, définissez le moment des mesures et les conditions de stockage des échantillons avant tout contrôle ultérieur. Les déformations après usinage peuvent être dues à des variations d’humidité ou à la libération de contraintes internes ; elles ne doivent pas être automatiquement attribuées à un manque de précision de la machine. Les mesures immédiates et les observations ultérieures répondent à des questions différentes et doivent être distinguées.
Comparez des processus complets. Si un fournisseur obtient la finition requise en une passe et qu’un autre en nécessite deux, consignez les conséquences en matière de manutention, de main-d’œuvre et d’encours de production. À l’inverse, une avance plus lente peut être préférable sur le plan commercial si elle permet d’obtenir davantage de pièces acceptées avec moins de ponçage. La comparaison doit porter sur le coût de la pièce finie et non sur la seule vitesse de la machine.
Évaluer la réaction du fournisseur lorsque les résultats ne sont pas conformes
Un échantillon non conforme peut fournir des informations utiles si le fournisseur l’examine de manière méthodique. Il faut distinguer une correction expliquée et reproductible d’un réglage non consigné suivi d’une pièce d’aspect plus satisfaisant.
Par exemple, les arrachements de fibres peuvent être liés au sens du fil, à l’état de la fraise, à la géométrie de coupe, à la quantité de matière enlevée ou aux paramètres d’avance. Les variations dimensionnelles peuvent être liées à la surface de référence du matériau entrant, à la stabilité de l’avance, au maintien des pièces ou au réglage de la machine. Une réponse crédible identifie les causes possibles, les vérifie et précise les changements effectués. Augmenter simplement la surépaisseur de ponçage reporte le problème sur l’étape suivante.
Demandez au fournisseur de répéter le processus corrigé sur d’autres matériaux représentatifs. Si les changements de série sont importants, demandez également un retour au composant initial après un autre réglage. Vous vérifierez ainsi que la machine et la procédure documentée permettent de retrouver un résultat établi, et non qu’un seul spécialiste peut l’obtenir une fois.
Observez la clarté avec laquelle le fournisseur consigne et communique le processus. Peut-il fournir une fiche de réglage exploitable ? Peut-il expliquer les limites de la gamme de matériaux testée ? Un autre opérateur dûment formé peut-il suivre la procédure ? La dépendance à des ajustements non documentés crée un risque lors de la mise en service, même si les pièces de démonstration sont conformes.
Les affirmations relatives à la fiabilité à long terme nécessitent des éléments de preuve distincts. Un essai d’échantillons peut révéler une instabilité immédiate et contribuer à évaluer les capacités de la machine ; il ne peut pas prouver plusieurs années de durée de vie, la disponibilité des pièces de rechange ou les délais d’intervention. Ces aspects nécessitent leurs propres vérifications contractuelles et du fournisseur.
Traduire les résultats des essais en conditions d’achat contraignantes
À l’issue de l’essai, établissez un rapport reconnu par les deux parties, reliant le matériau, la configuration de la machine, les réglages, les relevés de mesure et les échantillons conservés. Distinguez les résultats démontrés des points non résolus et des affirmations qui n’ont pas été vérifiées.
Classez les écarts selon leur incidence sur la production. Le non-respect d’une dimension critique d’assemblage n’équivaut pas à un défaut d’aspect pouvant être éliminé lors de l’opération de finition prévue. Lorsque l’acceptation dépend d’un changement d’outillage, de logiciel ou de conception mécanique, identifiez la modification et exigez des preuves avant de considérer le problème comme résolu.
Le contrat d’achat doit faire référence à la configuration acceptée et définir la manière dont les performances seront vérifiées avant l’expédition et après l’installation. Précisez le matériau d’essai, les utilités, la méthode de contrôle, les responsabilités et les mesures à prendre si les critères convenus ne sont pas satisfaits. Le contrôle à l’installation doit également déterminer si les conditions du site reproduisent celles nécessaires pour obtenir le résultat démontré.
Ne considérez pas la réussite d’un essai de coupe comme une preuve de conformité aux exigences de sécurité du marché de destination. La documentation requise, les mesures de protection, les instructions et les obligations de conformité applicables doivent être vérifiées séparément pour la machine fournie.
Un choix étayé repose sur une chaîne claire : bois représentatif, fonctionnement contrôlé, mesures traçables, résultats reproductibles et conditions d’achat préservant les performances démontrées. L’échantillon le plus esthétique compte bien moins que la capacité du fournisseur à expliquer et à reproduire de manière fiable le processus qui l’a produit.
Envoyez votre demande
Nous sommes ouverts à toute collaboration et nous développerons nos activités avec vous.