

Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Comment dimensionner une presse à chaud en fonction de votre capacité de production de LVL
Comment dimensionner une presse à chaud en fonction de la capacité de production de LVL
Pour dimensionner une presse à chaud pour la production de LVL, il faut commencer par convertir l’objectif de production en une capacité de presse réaliste, et non simplement choisir le plus grand plateau ou le tonnage le plus élevé. L’essentiel est d’adapter la surface de pressage utile, la configuration des ouvertures, la pression spécifique et le temps de cycle aux dimensions des billettes, aux exigences de l’adhésif et à l’approvisionnement en placages en amont. Si ces facteurs sont sous-estimés, la presse peut devenir un goulot d’étranglement ; si elle est surdimensionnée, les coûts d’investissement et d’énergie peuvent augmenter sans accroître le volume de produits commercialisables.
La bonne question n’est pas « Quelle quantité cette presse peut-elle produire ? », mais « Quel volume de LVL conforme cette presse peut-elle fournir avec notre gamme de produits, les heures disponibles et une recette de pressage validée ? » Il s’agit de deux calculs différents.
Définir la base de production avant de comparer les machines
Commencez par déterminer le volume commercialisable requis par équipe, puis remontez jusqu’au volume brut pressé. Les dimensions du produit fini ne correspondent pas nécessairement à celles de la presse : le détourage des bords, la coupe des extrémités, le ponçage et les rebuts réduisent le volume disponible à la vente. Mélanger le volume du produit fini avec les dimensions de la billette non détourée donne une capacité calculée plus élevée qu’elle ne l’est réellement.
Une fiche de dimensionnement utile doit préciser :
- Le volume commercialisable requis, en mètres cubes par équipe, et le nombre d’heures prévues par équipe.
- La longueur, la largeur et l’épaisseur des billettes pressées pour chaque produit important.
- Le rendement volumique prévu entre la billette pressée et le produit fini accepté.
- La gamme de produits, les tailles de lots, la fréquence des changements de série et les temps d’arrêt prévus.
- Les essences de placage, leur épaisseur, leur plage d’humidité et le système adhésif.
Ne dimensionnez pas la presse uniquement en fonction de la billette produite le plus fréquemment. Un produit plus épais, avec un cycle de chauffage validé plus long, peut dicter le calendrier même s’il représente une part plus faible du volume mensuel. Évaluez séparément les principales recettes, puis calculez les heures nécessaires pour la gamme de production prévue.
Calculer la capacité à partir d’un cycle de fonctionnement complet
Pour une presse à chargement par lots, la relation de base est la suivante :
Production commercialisable par heure = volume par cycle × (60 ÷ durée du cycle en minutes) × disponibilité opérationnelle × rendement volumique
Le volume par cycle est la somme des volumes pressés de toutes les billettes effectivement chargées. Comptez les ouvertures utilisées en production, et non le nombre maximal d’ouvertures indiqué dans une brochure. Si certaines ouvertures ne peuvent pas être utilisées avec une configuration de chargement donnée, elles ne contribuent pas à la capacité de cette recette.
Le temps de cycle doit couvrir l’ensemble de la séquence répétable : chargement, fermeture, montée en pression, temps de pressage validé, éventuelles étapes spécifiées de décompression, ouverture et déchargement. Lorsque certaines opérations de manutention se chevauchent, utilisez le temps total réellement écoulé plutôt que d’additionner chaque mouvement séparément.
Veillez à comptabiliser les pertes de manière cohérente. Si le temps de chargement habituel est déjà inclus dans le cycle, ne le déduisez pas une seconde fois au moyen d’un facteur d’efficacité. La disponibilité doit représenter les pertes de temps supplémentaires en dehors du cycle, telles que les pannes ou l’attente de matériaux. De même, déduisez les changements de série des heures prévues ou incluez-les dans la disponibilité, mais pas dans les deux.
Exemple de calcul — sans prétention de performance machine
Supposons un objectif de planification de 60 m³ de LVL commercialisable par équipe de huit heures. À titre d’illustration uniquement, chaque billette pressée mesure 6.0 × 1.2 × 0.09 m, soit 0.648 m³. Quatre billettes par cycle donnent un volume brut pressé de 2.592 m³.
Avec un cycle complet supposé de 15 minutes, une disponibilité de 85 % et un rendement volumique commercialisable de 90 %, la production calculée est :
2.592 × (60 ÷ 15) × 0.85 × 0.90 = environ 7.93 m³/heure
Cela donne environ 63.5 m³ par équipe, soit un résultat légèrement supérieur à l’objectif. Si le cycle complet passe à 18 minutes, la même configuration produit environ 52.9 m³ par équipe. Cet exemple montre pourquoi la validation du cycle est plus importante qu’une faible marge apparente de capacité. Aucune de ces hypothèses ne doit être retenue sans confirmation propre au projet.
Adapter le plateau et les ouvertures au chargement réel
Les dimensions nominales du plateau ne correspondent pas automatiquement aux dimensions utilisables des billettes. Confirmez l’enveloppe de chargement autorisée par le fabricant, notamment les dégagements sur les bords, l’accès pour la manutention, les plaques de protection utilisées le cas échéant, ainsi que la zone sur laquelle l’uniformité de température et de pression est spécifiée.
La hauteur d’ouverture doit permettre d’accueillir le chargement non comprimé et les équipements de chargement, et pas seulement l’épaisseur de la billette finie. Les variations d’épaisseur des placages, les tolérances d’assemblage et le dégagement nécessaire au système de transfert peuvent déterminer si une ouverture théoriquement adaptée est réellement utilisable.
Un plus grand nombre d’ouvertures augmente le volume par lot uniquement si chacune peut être alimentée et manipulée dans le temps de cycle prévu. Demandez une description de la séquence de chargement indiquant comment les matelas entrent, comment les billettes finies sortent et si toutes les ouvertures se ferment simultanément. Une grande presse à plusieurs ouvertures qui attend son dernier matelas peut offrir une capacité utile inférieure aux attentes.
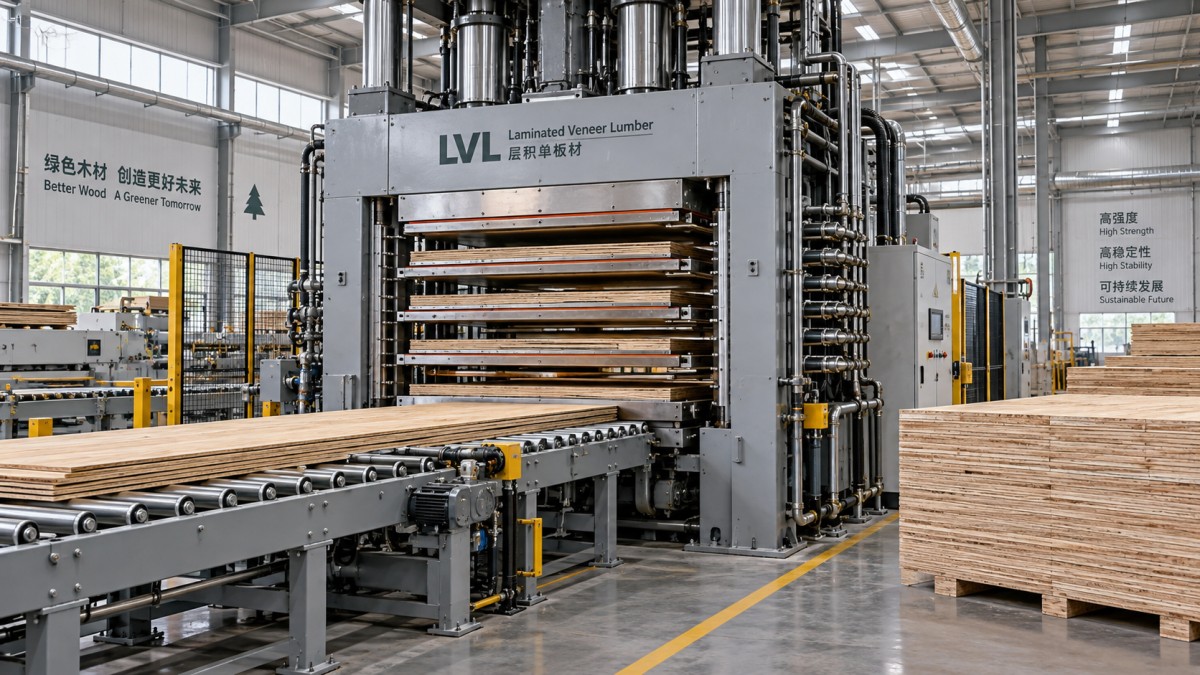
Pour les produits de différentes largeurs, vérifiez également les configurations de chargement approuvées. Placer plusieurs billettes étroites côte à côte modifie l’encombrement total chargé et peut entraîner un chargement inégal. Le fournisseur de la presse doit confirmer les positions autorisées, la symétrie du chargement et toute restriction concernant le pressage sur une partie seulement de la surface.
Vérifier séparément la pression spécifique et le débit de production
La force hydraulique et la pression de collage sont liées, mais ce ne sont pas des spécifications interchangeables. La relation de base est la suivante :
Force de pressage requise = pression spécifiée sur la billette × surface projetée chargée
Avec des unités cohérentes, une pression en MPa multipliée par une surface en m² donne une force en MN. La pression applicable doit être déterminée à partir de la combinaison qualifiée de placages, d’adhésif, de composition du chargement et des performances requises du produit, et non d’une règle générique pour le LVL.
Pour les presses conventionnelles à plusieurs ouvertures empilées en série, la force requise n’est généralement pas multipliée par le nombre d’ouvertures : la force se transmet à travers la pile. En revanche, plusieurs billettes placées côte à côte dans une ouverture augmentent la surface projetée chargée. Demandez au fournisseur de vérifier cette distinction en fonction de l’architecture réelle de la presse.
L’uniformité de la pression est également importante. La rigidité du bâti, la déformation du plateau, la disposition des vérins et la position du chargement influent sur la répartition de la force sur la billette. Demandez les configurations de chargement autorisées et la précision de régulation de la pression dans ces conditions. La seule pression maximale du circuit hydraulique ne permet pas de déterminer la pression au joint de collage ni son uniformité.
Considérer le chauffage et le durcissement de l’adhésif comme les principales incertitudes
Le fait que le plateau atteigne sa température de consigne ne signifie pas que le joint de collage interne le plus froid a atteint les conditions de durcissement requises. La chaleur doit traverser le chargement, et sa progression dépend de l’épaisseur de la billette, des propriétés des placages, de leur humidité, de leur température initiale, de la chimie de l’adhésif et du mode de chauffage.
N’extrapolez pas directement le cycle d’une billette mince à une billette beaucoup plus épaisse. De même, une température de plateau plus élevée ne permet pas automatiquement de raccourcir les cycles : elle peut modifier l’état de surface, le déplacement de l’humidité, le comportement de l’adhésif ou les exigences de démoulage. Tout nouveau programme doit être validé par le procédé.
Demandez sur quelles bases repose le temps de pressage proposé. Les éléments utiles comprennent des essais sur des chargements représentatifs, des mesures de température interne le cas échéant, les recommandations du fournisseur d’adhésif et des essais de qualité du collage par rapport aux exigences applicables au produit. Une offre doit distinguer les résultats démontrés des estimations qui nécessitent
Envoyez votre demande
Nous sommes ouverts à toute collaboration et nous développerons nos activités avec vous.