


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Choisir une presse à chaud pour placage cintré avec des rayons de courbure serrés
Une presse à chaud peut consolider un assemblage de placages courbés, mais elle ne peut pas rendre apte au cintrage un empilage de placages inadapté. La première décision consiste à déterminer si le rayon spécifié est réalisable avec l’épaisseur réelle des placages, le sens du fil, le taux d’humidité, l’adhésif et la disposition des couches. Ce n’est qu’ensuite qu’il est pertinent de comparer la force de pressage, la capacité de chauffage ou le temps de cycle.
Pour les composants à rayon serré, la capacité déterminante de la machine est de maintenir un contact contrôlé pendant le formage et le durcissement, et non simplement de fournir un tonnage élevé. Une presse à bois à chaud adaptée au placage courbé doit être compatible avec un outillage qui soutient le cintrage, permet aux couches de glisser avant la prise de l’adhésif et fournit une pression et une chaleur suffisantes au niveau de la ligne de collage la plus difficile à atteindre. Un essai concluant sur panneau plat ne démontre aucune de ces conditions.
Déterminer ce qui est cintré avant de spécifier la presse
Le terme « placage courbé » peut désigner deux procédés sensiblement différents : le collage d’un placage décoratif sur un support déjà formé, ou le formage d’un composant structurel à partir de plusieurs couches de placage. Le premier dépend fortement du soutien du substrat et de la conformité de sa surface. Le second exige également de maîtriser le glissement entre les couches, l’épaisseur du stratifié et le retour élastique.
Le plan doit indiquer le rayon intérieur, l’épaisseur finie, l’angle de cintrage, les transitions entre les parties droites et courbes, ainsi que le caractère simple ou doublement courbe de la surface. Un cintrage cylindrique n’équivaut pas à une forme courbe dans deux directions. Une double courbure entraîne une déformation dans le plan que peut ne pas supporter une feuille de placage plane sans flans adaptés, joints ou autre méthode de construction.
Pour une première évaluation géométrique, la déformation de surface d’un placage individuel cintré librement peut être estimée comme suit :
Déformation de surface ≈ épaisseur du placage ÷ (2 × rayon de cintrage à l’axe neutre)
Il s’agit d’une relation d’évaluation préliminaire, et non d’une spécification de déformation admissible. Elle suppose un cintrage simple et ne tient pas compte de la variabilité du bois, de la déformation plastique, des contraintes de compression ni des effets de l’adhésif. Elle montre toutefois pourquoi la réduction de l’épaisseur de chaque pli peut faciliter le formage.
Il est essentiel de noter qu’un empilage libre et un stratifié entièrement collé ne se cintrent pas de la même manière. Avant le durcissement, les couches peuvent glisser les unes par rapport aux autres ; après le collage, l’ensemble se comporte davantage comme une seule section plus épaisse. Si le frottement, la prise prématurée de l’adhésif ou les contraintes de l’outillage empêchent ce glissement lors de la fermeture, l’empilage peut subir des contraintes de formage bien supérieures aux prévisions.
Les essais doivent donc utiliser l’essence de bois, le type de placage, les tolérances d’épaisseur et l’orientation du fil prévus. Un fil orienté autour du cintrage crée une condition mécanique différente d’un fil parallèle à l’axe de cintrage. Les gerces de déroulage, les déviations locales du fil, les nœuds et les défauts du placage de parement peuvent également déterminer l’origine de la défaillance. Un rayon démontré avec une spécification de placage ne doit pas être automatiquement validé pour une autre.
Choisir la méthode d’application de la pression en fonction de la géométrie
Une presse à plateaux plats conventionnelle peut être utilisée avec un outillage courbe dédié, mais des plateaux chauffants plats ne suffisent pas à créer un procédé de formage contrôlé. Le moule, son montage, le sens de fermeture et le cheminement des efforts doivent être considérés comme un seul système.
Les moules rigides appariés assurent le maintien de la géométrie, mais uniquement si leur écartement est adapté à l’empilage comprimé. Même un moule d’une précision nominale élevée peut pincer une zone épaisse avant qu’une zone plus mince ne reçoive une pression suffisante. La souplesse de l’outillage est donc un choix de conception, et non simplement un défaut à éliminer.
Les membranes épousent les formes, mais ne garantissent pas le contact. À un rayon concave serré, la tension de la membrane peut provoquer un pontage au-dessus de l’angle. Dans les profils profonds, l’accès et l’étirement de la membrane peuvent imposer d’autres limites. Augmenter la consigne de pression ne remplace pas la vérification que la surface de transmission de la pression atteint effectivement le placage.
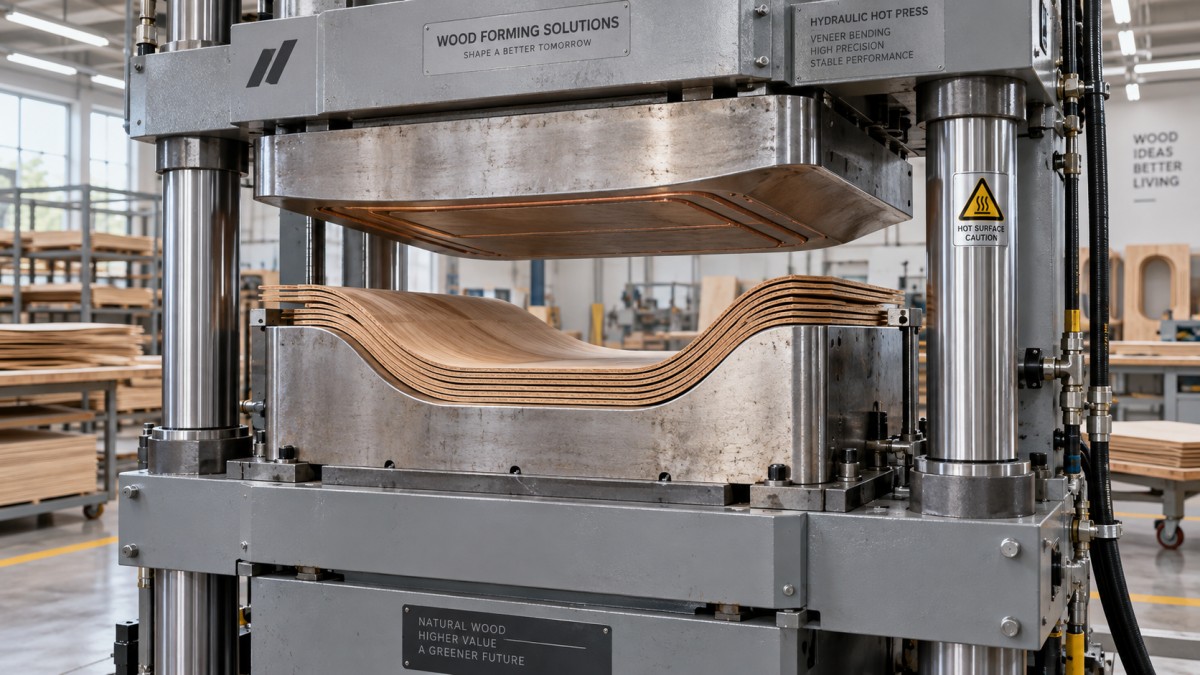
La fermeture sur un seul axe mérite également d’être examinée. Des parois latérales inclinées et des retours peuvent nécessiter des éléments coulissants, des moules divisés ou une autre séquence de fermeture. Dans le cas contraire, la presse peut appliquer une force verticale importante tout en fournissant une pression normale insuffisante sur une partie de la zone de collage, ou rendre la pièce durcie difficile à démouler.
Considérer le tonnage comme une spécification du cheminement des efforts, et non comme une garantie de qualité du collage
La force totale de la presse divisée par la surface projetée chargée constitue un contrôle préliminaire utile pour le dimensionnement. Elle ne représente pas la répartition de la pression locale sur un outillage courbe. Les pentes du moule, le frottement, la rigidité, la séquence de contact et les mécanismes latéraux déterminent la transmission de la force de l’actionneur à chaque surface.
La proposition d’équipement doit préciser les hypothèses utilisées pour le calcul de la force : nombre d’empreintes, surface chargée, pression requise par l’adhésif, résistance au formage et configuration de l’outillage. Il ne faut pas confondre la pression du circuit hydraulique avec la pression au niveau de la ligne de collage.
Une réserve de force est importante, mais une pression excessive n’est pas nécessairement plus sûre. Elle peut écraser localement le bois, marquer la face décorative, provoquer un excès de bavures d’adhésif ou déformer la section prévue. La position de fermeture et la pression peuvent toutes deux devoir être surveillées, en particulier lorsque le moule utilise des butées. Une fois que les butées supportent la charge, une hausse de la pression hydraulique n’entraîne pas nécessairement une consolidation accrue du placage.
La rigidité du bâti et des plateaux doit être évaluée en fonction de l’empreinte de l’outillage prévu, y compris en cas de charge excentrée. La capacité nominale d’une presse à panneaux plats chargée au centre peut ne pas représenter le comportement d’un outillage courbe étroit monté hors centre. Demandez les configurations de charge admissibles, les limites de masse de l’outillage, l’ouverture de travail, la course et l’espace nécessaire au chargement et au démoulage, et pas seulement la force maximale.
Vérifier la chaleur au niveau de la ligne de collage, en particulier dans les sections épaisses
La température des plateaux n’est pas celle de la ligne de collage. La chaleur doit traverser l’outillage, les éventuelles couches de démoulage ou de compensation, puis l’empilage de placages, avant que la couche d’adhésif la plus froide n’atteigne la température de durcissement requise.
Cette distinction devient importante lorsque les moules ont des masses différentes, des sections épaisses localisées ou sont chauffés d’un seul côté. Le régulateur peut afficher la bonne consigne alors qu’une ligne de collage interne reste en dessous de la température nécessaire. À l’inverse, une hausse de la consigne pour accélérer le chauffage interne peut exposer le placage de parement ou les couches d’adhésif extérieures à une chaleur excessive.
Les systèmes de chauffage doivent être évalués en fonction de l’outillage réel. Des plateaux chauffants qui transmettent leur énergie à un moule amovible ne se comportent pas comme des moules équipés de résistances électriques intégrées ou de canaux pour fluide caloporteur. Le chauffage intégré peut raccourcir le trajet thermique, mais la disposition des résistances, le positionnement des capteurs et la régulation des zones déterminent toujours l’uniformité.
Les essais d’application doivent mesurer la température au niveau de lignes de collage représentatives, notamment à l’endroit où le chauffage devrait être le plus lent. Des empilages instrumentés sacrifiables permettent d’établir la relation entre les valeurs affichées par la machine et les températures internes. L’installation des capteurs ne doit pas créer d’interstice susceptible de fausser les résultats.
La spécification du cycle doit distinguer la remise en température du moule, le chauffage de l’empilage, le durcissement de l’adhésif et tout refroidissement sous contrainte requis. Une durée de cycle courte n’a aucun sens sans préciser le début du chronométrage et la température réellement subie par l’adhésif.
Adapter la fermeture et le durcissement à la fenêtre d’utilisation de l’adhésif
Le choix de l’adhésif et celui de la machine sont liés. Les exigences pertinentes comprennent les temps d’assemblage ouvert et fermé, le taux d’application, la température et la pression de durcissement, la plage d’humidité du bois et l’adéquation aux conditions de service du composant.
Pour un cintrage serré, le temps de travail doit être suffisant pour enduire, empiler, positionner et fermer l’ensemble sans prise prématurée. Le contact avec un moule chaud peut réduire cette fenêtre. Si une ligne de collage extérieure commence à prendre alors que l’empilage doit encore glisser, il peut en résulter des fissures, des plis ou une fermeture partielle du moule.
Un profil de fermeture contrôlé peut être utile : un mouvement d’approche, une phase de formage permettant le mouvement requis des couches, puis une étape de consolidation maintenue pendant le durcissement. Toutefois, la pression par étapes doit être validée conformément aux exigences de mise en œuvre du fournisseur d’adhésif. Une phase prolongée à basse pression peut entraîner un mauvais contact ou dépasser le temps d’assemblage disponible.
Le conditionnement de l’humidité nécessite également une plage définie. Augmenter l’humidité pour améliorer la flexibilité modifie le comportement thermique et peut provoquer des défauts liés à la vapeur ou des variations dimensionnelles. Si un étuvage à la vapeur, un mouillage ou un autre préconditionnement est nécessaire, il doit faire partie du procédé de production qualifié ; il ne doit pas s’agir d’un ajustement non documenté, utilisé uniquement pour obtenir un échantillon de démonstration acceptable.
Le comportement au démoulage est aussi important que la vitesse de durcissement. L’adhésif doit développer une résistance suffisante pour supporter les contraintes libérées à l’ouverture de l’outillage. Selon la construction, un refroidissement sous contrainte ou un montage secondaire peut être nécessaire pour maintenir la forme sans immobiliser la presse chauffante pendant toute la période de stabilisation.
Utiliser l’emplacement des défauts pour distinguer les limites du matériau de celles de la machine
Un essai non concluant n’est utile que si le défaut est relié à sa cause. Augmenter la température ou la pression sans diagnostic peut masquer un problème tout en en créant un autre.
- Fissures sur l’extérieur du cintrage : examiner la déformation en traction, les défauts du placage, l’orientation du fil, l’épaisseur de chaque pli et les éventuelles restrictions au glissement entre les couches.
- Plis ou flambage à l’intérieur : examiner le maintien en compression, l’excédent de matière, la séquence de fermeture et la manière dont l’outillage soutient le placage pendant le formage.
- Joints ouverts près d’un angle serré : vérifier le pontage, le défaut d’appariement du moule, la pression locale et la température de la ligne de collage avant de modifier la formulation de l’adhésif.
- Cl4oques après ouverture : examiner l’humidité, le dégagement de vapeur, les conditions de durcissement et le niveau de résistance du collage au démoulage.
- Retour élastique excessif : examiner l’équilibrage de l’empilage, l’achèvement du durcissement, la température au démoulage et les contraintes résiduelles de formage. La compensation de l’outillage ne doit intervenir qu’après stabilisation du procédé, et non s’y substituer.
Ces distinctions influent sur le choix de l’équipement. Une presse plus grande ne corrigera pas une limite de déformation du placage. Une capacité de chauffage supplémentaire ne résoudra pas le pontage d’une membrane. Un outillage plus précis ne compensera pas un adhésif qui prend avant la fin du formage.
Fonder la décision d’achat sur un essai d’application reproductible
L’échantillon d’acceptation doit représenter la condition de production la plus exigeante : le rayon minimal spécifié, le placage de parement prévu, l’épaisseur totale de l’empilage et les tolérances dimensionnelles pertinentes. Une démonstration simplifiée avec des plis plus minces, moins de couches ou une essence de bois plus facile à travailler prouve uniquement que cette construction simplifiée est réalisable.
Avant l’essai, définissez des critères d’acceptation concernant les fissures visibles, les marques de surface, l’intégrité du collage, l’épaisseur, la précision du profil et le retour élastique. Précisez à quel moment les dimensions seront mesurées et dans quelles conditions de conditionnement. Une mesure immédiatement après le démoulage ne permet pas d’établir la forme conservée une fois l’humidité et la température stabilisées.
L’évaluation du collage doit tenir compte des conditions d’exposition prévues en service. L’examen destructif de pièces sacrificielles peut révéler des angles mal collés qu’une inspection externe ne détecterait pas. Lorsqu’une spécification de produit exige une méthode d’essai reconnue, utilisez cette méthode au lieu de la remplacer par une évaluation visuelle ou une affirmation de résistance non qualifiée.
Les cycles répétés doivent couvrir aussi bien le démarrage que le fonctionnement à température stabilisée. Enregistrez l’humidité des matériaux, le taux d’application de l’adhésif, le temps d’assemblage, le profil de fermeture, la pression, les températures mesurées, le temps de durcissement et les conditions de démoulage. Tenez compte de la variation normale des matériaux dans les limites de la spécification convenue. Un composant acceptable établit la faisabilité ; des composants acceptables produits de manière répétée établissent une fenêtre de procédé exploitable.
La spécification finale de l’équipement doit lier les performances garanties à cette combinaison qualifiée de matériau, d’outillage, d’adhésif et de cycle. Incluez les exigences de changement d’outillage, l’enregistrement de la température et de la pression, l’accès à l’étalonnage et les protections contre les moules chauds et les zones d’écrasement. Le choix justifié est la presse qui maintient le contact, l’historique thermique et le contrôle de la forme requis dans toute la plage de fonctionnement convenue, et non la machine affichant le tonnage ou la température nominale les plus élevés.
Envoyez votre demande
Nous sommes ouverts à toute collaboration et nous développerons nos activités avec vous.