


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Est-il risqué d’acheter une machine CNC de nesting 1325 sans normes d’emballage d’exportation vérifiées ?
Heure :Sep 13, 2026
Auteur :
Nombre de vues :
Oui — acheter une machine CNC d’imbrication 1325 sans normes d’emballage export vérifiées comporte un risque significatif. Non pas parce que l’emballage est une considération secondaire, mais parce qu’il constitue la première et la plus déterminante couche d’atténuation des risques dans l’approvisionnement international de machines. Les dommages pendant le transport ne sont que le mode de défaillance le plus visible ; les conséquences cachées — dédouanement retardé, infiltration d’humidité non enregistrée, événements de choc non documentés ou caissage mal aligné compromettant l’intégrité structurelle lors de la manutention — n’apparaissent souvent qu’après l’installation, lorsque les diagnostics indiquent une « dérive mécanique inexpliquée » ou des « problèmes récurrents d’alignement de la broche » plutôt qu’un traumatisme lié au transport.
Une machine CNC d’imbrication 1325 n’est pas un produit courant. Sa zone de travail (1300 × 2500 mm), sa table à vide intégrée, sa synchronisation servo multi-axes et ses systèmes de guidage linéaire de précision exigent une stabilité dimensionnelle à l’échelle du micron sur l’ensemble de son châssis. Cette stabilité ne commence pas sur le site de production, mais par la manière dont la machine est isolée des vibrations, de la compression, de l’humidité et des forces de cisaillement latérales durant le fret maritime — un trajet qui dure couramment 30–45 jours sous des régimes variables de température et d’humidité. Sans emballage vérifié selon des références internationalement reconnues — notamment ISO 18618:2016 (emballage pour machines lourdes), ISTA 3E (simulation d’expédition conteneurisée) et IEC 60068-2-64 (essais de vibrations aléatoires) — il n’existe aucune base objective permettant de confirmer que la machine arrivera dans un état fonctionnel équivalent à celui précédant son expédition.
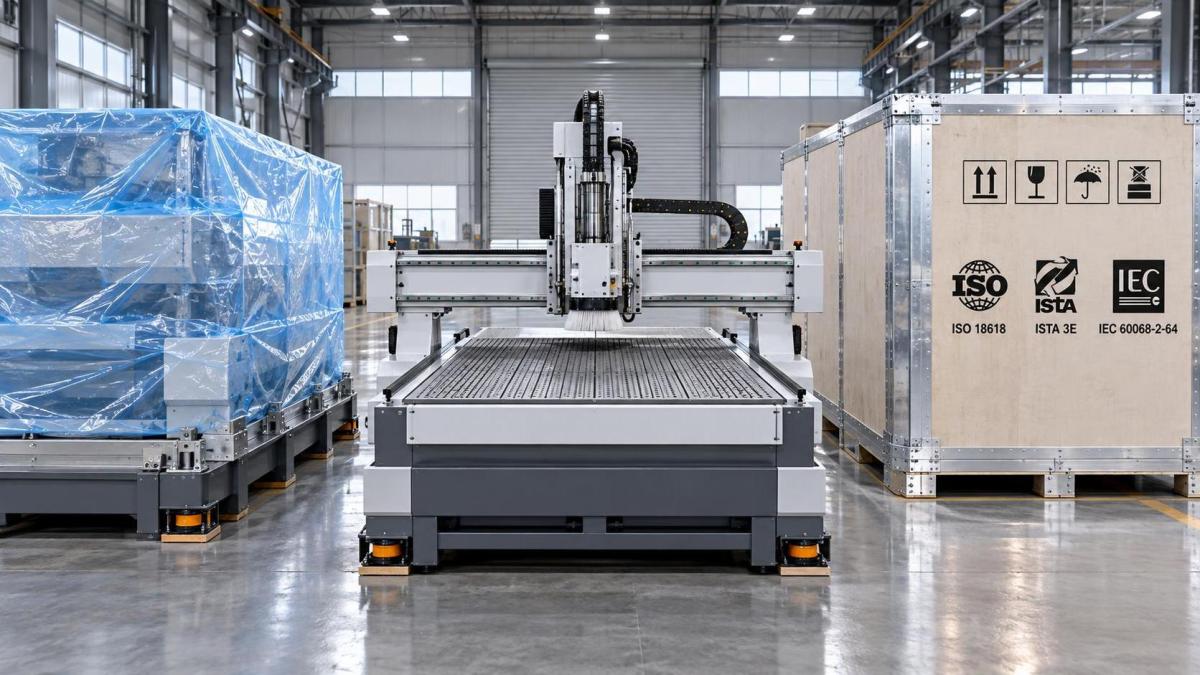
L’idée reçue consiste à assimiler une « caisse en bois » à un emballage « prêt pour l’export ». Une caisse standard en pin doublée de mousse ne satisfait pas aux exigences d’emballage export des machines CNC pour le travail du bois. Les normes vérifiées imposent une ingénierie à plusieurs niveaux : isolation primaire au moyen de supports amortisseurs en polyuréthane découpés sur mesure et fixés aux points porteurs du châssis ; confinement secondaire à l’aide d’un film VCI (inhibiteur de corrosion volatil) stabilisé climatiquement, enveloppé dans des conditions de point de rosée contrôlé ; protection tertiaire par des caisses revêtues d’aluminium, hermétiquement scellées et équipées de dessiccant, classées IP65 pour la résistance à la pénétration environnementale ; ainsi qu’une documentation complète — incluant les données de journalisation des chocs des capteurs embarqués, les horodatages d’humidité relative et les rapports de caissage attestés par un tiers. Il ne s’agit pas d’options haut de gamme. Ce sont des protocoles de réponse calibrés sur des modes de défaillance connus, observés au cours de milliers d’expéditions transfrontalières de machines pour panneaux imbriqués sur deux décennies.
Le risque de dédouanement est tout aussi concret. Dans les principaux corridors d’importation — l’UE (au titre du règlement UE 2019/1020), les exigences de dépôt ISF-10 du CBP américain et l’ASEAN Single Window de l’ASEAN — la documentation d’emballage est de plus en plus considérée comme faisant partie de l’évaluation de conformité. L’absence d’un rapport d’essai ISTA 3E, ou un rapport non vérifiable, déclenche une inspection physique au port, ajoutant 5–12 jours ouvrables au dédouanement. Plus grave encore, si des dommages dus à l’humidité sont constatés lors de l’inspection et qu’aucune certification VCI ou aucun relevé d’humidité n’est fourni, les autorités douanières peuvent classer l’expédition comme « non conforme à l’Annexe II de la Directive Machines » — bloquant sa mise en libre pratique jusqu’à ce qu’une recertification soit effectuée localement, aux frais de l’acheteur.
Le risque opérationnel s’amplifie après la livraison. Les machines arrivant sans emballage vérifié présentent souvent des problèmes subtils mais persistants : maintien par vide irrégulier dû à la déformation des cadres de table en aluminium à rainures en T ; usure prématurée des rails linéaires résultant d’une déformation par micro-impact non détectée ; ou bruit de signal d’encodeur imputable à des chemins de câblage compromis et comprimés pendant le transport. Ces problèmes n’apparaissent pas dans les listes de contrôle de mise en service. Ils ne se manifestent qu’après 200–300 heures de fonctionnement, lorsque les cycles thermiques révèlent des points de contrainte latents. Leur diagnostic exige un démontage — et entraîne souvent des litiges concernant la couverture de garantie, car la plupart des fabricants excluent les « compromis structurels induits par le transport » à moins que la conformité de l’emballage ne soit démontrable.
Les équipes d’approvisionnement sous-estiment fréquemment la charge de vérification. « Vérifié » signifie davantage qu’une simple auto-déclaration du fournisseur. Cela exige des preuves traçables : des rapports d’essais délivrés par des laboratoires accrédités (par exemple SGS, TÜV Rheinland ou Bureau Veritas), avec des journaux de capteurs correspondant aux numéros de série et liés à l’unité de machine spécifique, et non des certificats génériques de lot. Cela exige également une concordance entre la configuration de caissage documentée et la répartition réelle du poids de la machine — une divergence qui invalide toutes les hypothèses d’essai. Par exemple, l’ajout d’un changeur automatique d’outils en option après la validation du caissage annule la certification ISTA 3E initiale, à moins que de nouveaux essais ne soient réalisés avec le profil actualisé de masse et de centre de gravité.
Il n’existe pas d’alternative universellement « sûre » en l’absence d’emballage vérifié. Le fret aérien n’élimine pas le risque — il augmente l’exposition aux vibrations par heure et introduit des écarts rapides de pression qui aggravent la condensation à l’intérieur d’enceintes mal scellées. Le caissage local à destination est rarement viable : le caissage de machines CNC spécialisées exige des gréeurs certifiés, des outils de couple étalonnés et des contrôles environnementaux indisponibles dans la plupart des entrepôts portuaires. Et l’assurance couvre rarement les pertes indirectes — telles que les temps d’arrêt de ligne de production, les échéances clients manquées ou la main-d’œuvre de recalibrage — mais uniquement les dommages physiques directs évalués au moment du déchargement.
Le seuil opérationnel de risque acceptable n’est pas technique, mais procédural. Si votre processus d’approvisionnement n’inclut pas un examen obligatoire des éléments suivants :
- La norme d’emballage citée (et non seulement « norme export », mais la désignation ISO/ISTA/IEC exacte),
- La date d’émission du rapport d’essai (doit être ≤ 90 jours avant l’expédition),
- Les schémas d’emplacement des capteurs correspondant aux points de montage de la machine,
- Et les journaux de données d’humidité/chocs couvrant ≥ 95% de la durée de transit,
alors la machine n’a pas franchi sa première étape fonctionnelle — bien avant sa mise sous tension. Il ne s’agit pas d’attribuer la responsabilité aux fabricants. Il s’agit de reconnaître que l’emballage d’une machine CNC d’imbrication 1325 n’est pas une logistique accessoire — il fait partie des spécifications de la machine. De même que vous n’accepteriez pas une broche donnée pour 12,000 rpm sans certification d’équilibrage dynamique ISO 1940-1, vous ne devriez pas accepter une machine autorisée pour le fret maritime sans validation d’emballage vérifiable et spécifique à l’unité. Le coût de la vérification — généralement 1.8–2.3% de la valeur de la machine — n’est pas une charge indirecte. C’est la première ligne d’assurance fonctionnelle. Sans elle, chaque indicateur de performance ultérieur — précision de coupe, répétabilité, durée de vie des outils — comporte une variation non quantifiée et non traçable introduite avant le chargement du premier panneau.
Envoyez votre demande
Nous nous réjouissons de collaborer avec vous et de nous développer à vos côtés.