


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Liste de contrôle pour sélectionner un fabricant de raboteuses-ponceuses : 7 certifications techniques indispensables pour les lignes d’usinage intensif du bois massif
Heure :Sep 15, 2026
Auteur :
Nombre de vues :
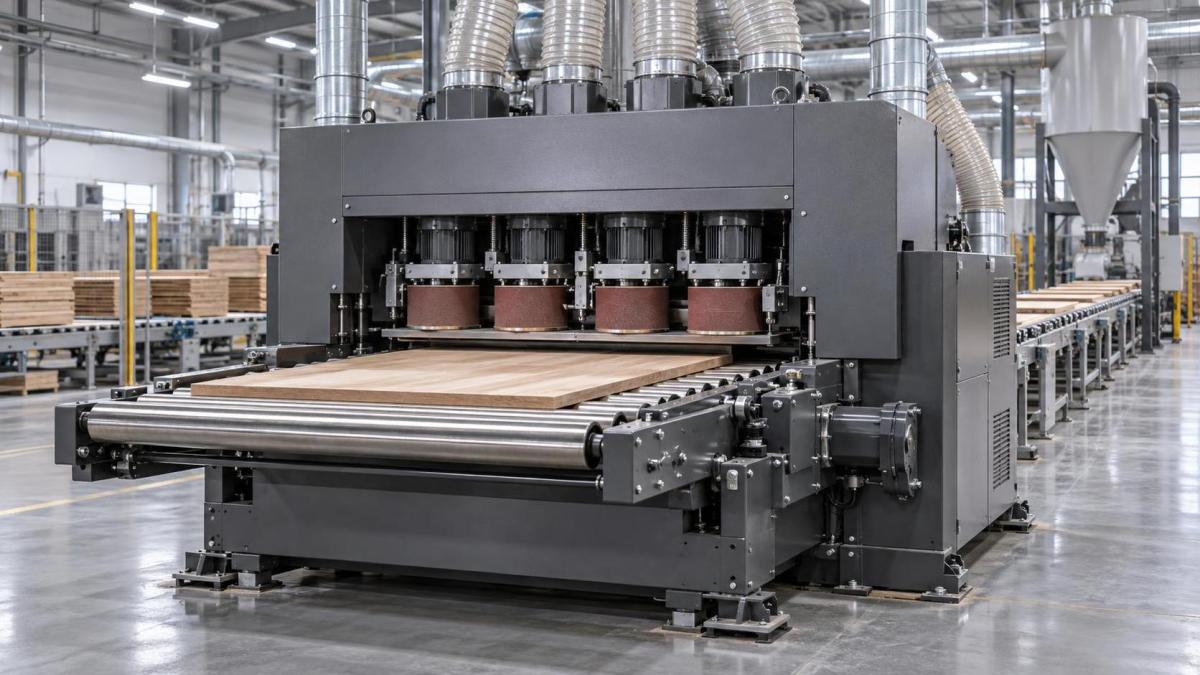
Les lignes de fraisage intensif de bois massif fonctionnent sous des contraintes extrêmes de sollicitation mécanique, de charge thermique et de tolérances dimensionnelles. Dans ce contexte, une machine de rabotage-ponçage n’est pas un outil de finition autonome : c’est un maillon intégré dans un système de flux continu de matériaux, où la régularité de surface, la répétabilité de l’épaisseur et l’intégrité des chants déterminent directement la réussite de l’usinage en aval, la résistance des lignes de collage et le rendement final du produit. Les évaluateurs techniques responsables des achats n’évaluent pas les machines de manière isolée ; ils vérifient si la rigueur d’ingénierie, la gouvernance de la qualité et le niveau de conformité du fabricant peuvent maintenir les performances sur des postes de 12 à 16 heures, pendant des années d’alimentation en bois durs abrasifs (par ex. chêne, érable, frêne), et dans des conditions variables d’humidité ambiante et de charge de poussière.
Cette validation ne commence ni par le prix, ni par le délai de livraison, ni même par les spécifications techniques, mais par des certifications techniques vérifiables et non négociables. Il ne s’agit pas de simples formalités administratives. Elles constituent la preuve d’une philosophie de conception intégrée, d’un contrôle des processus traçable et d’un engagement institutionnel en matière de sécurité fonctionnelle et de fiabilité métrologique. Vous trouverez ci-dessous sept certifications qui doivent être vérifiées *avant* toute évaluation technique, ainsi que les raisons pour lesquelles chacune d’elles importe sur le plan opérationnel, et non seulement administratif.
**1. Marquage CE avec déclaration complète de conformité EN 692:2014 + EN 693:2015**
Le marquage CE seul est insuffisant. Pour les machines de rabotage-ponçage utilisées dans des lignes de fraisage intensif, les normes harmonisées applicables sont EN 692:2014 (presses mécaniques) et EN 693:2015 (presses hydrauliques), et non des directives génériques relatives aux machines. Ces normes imposent des exigences spécifiques concernant l’architecture d’arrêt d’urgence (double canal, catégorie 3/4), le temps de réponse des interverrouillages de protection (<250 ms) et les mécanismes de limitation de force sur les rouleaux d’alimentation afin d’éviter l’entraînement accidentel. Un fabricant fournissant uniquement un certificat CE générique, sans faire référence à ces normes précises ni inclure de rapports d’essais émis par un organisme notifié accrédité (par ex. TÜV Rheinland, SGS), n’a pas démontré sa conformité à la logique de sécurité physique requise dans les environnements à haut débit et à forte intervention des opérateurs.
**2. Certification ISO 9001:2015 validée par rapport aux processus de production réels**
La certification ISO 9001 doit couvrir l’ensemble du périmètre de conception des machines de rabotage-ponçage, du traitement thermique des pièces moulées, de l’usinage de précision des plaques de bâti et des ensembles de têtes, ainsi que de l’assemblage final, et non seulement les « ventes et services ». Les évaluateurs techniques doivent demander la déclaration de périmètre du certificat et vérifier qu’elle inclut explicitement la « conception et fabrication de ponceuses-raboteuses à têtes multiples pour la transformation du bois massif ». Plus important encore, demandez le dernier rapport d’audit interne couvrant les enregistrements d’étalonnage des centres d’usinage CNC utilisés pour fraiser les glissières de bâti et les logements de broche. Une compensation incohérente de la dilatation thermique pendant le vieillissement des pièces moulées ou une rectification non étalonnée des rails de guidage se traduit directement par une variation d’épaisseur >±0.05 mm sur des planches de 3 mètres, défaut qui entraîne la casse des fraises de routeur CNC et le délaminage des placages.
**3. Documentation du système de management environnemental ISO 14001:2015 couvrant l’intégration de la lubrification et de l’extraction des poussières**
Il ne s’agit pas de rapports de durabilité d’entreprise. Cette certification reflète la manière dont le fabricant conçoit les interfaces entre la machine et son écosystème opérationnel. La conformité ISO 14001 exige un contrôle documenté des substances dangereuses, y compris le choix de l’huile hydraulique (biodégradable ou à base minérale), l’utilisation de solvants dans la finition par peinture des composants moulés et les spécifications d’interface de collecte des poussières (courbes de perte de pression statique, tolérances des brides, intégration de l’évent d’explosion). Les machines fournies sans contrôles environnementaux vérifiés sont souvent livrées avec des raccords d’aspiration sous-dimensionnés (par ex. 180 mm nominaux mais diamètre intérieur réel <172 mm), ce qui provoque un effondrement du débit d’air dans les systèmes d’extraction centralisés et un encrassement rapide des bandes abrasives.
**4. Protocole d’étalonnage ISO 534:2018 pour les systèmes de mesure d’épaisseur**
Le capteur d’épaisseur intégré à la machine, qu’il soit à triangulation laser ou à micromètre de contact, n’est fiable que dans la mesure où sa chaîne d’étalonnage est traçable. La norme ISO 534:2018 définit les procédures d’étalonnage des instruments de mesure d’épaisseur utilisés sur les panneaux à base de bois et le bois massif. Un fabricant conforme maintient des blocs de référence certifiés (traçables NIST, planéité ±0.002 mm), effectue des étalonnages internes à intervalles définis, et pas seulement à l’expédition, et fournit des certificats d’étalonnage indiquant les budgets d’incertitude pour chaque canal de capteur. Sans cela, les boucles automatisées de retour d’épaisseur dérivent au fil du temps, entraînant une erreur cumulative lors des opérations à passes multiples, particulièrement critique lors de l’usinage d’ébauches de noyer de 40 mm jusqu’à 18 mm pour les noyaux de plateaux de table laminés.
**5. Certification ATEX Directive 2014/34/EU Catégorie 2G pour les interfaces d’extraction des poussières**
Le fraisage du bois massif génère des poussières combustibles classées St-1 ou St-2 selon EN 1127-1. Si la ponceuse-raboteuse est directement intégrée à un système central de collecte des poussières, ou si son cyclone embarqué évacue dans un réseau de conduits partagé, la sortie de poussières de la machine, les conduits internes et les enveloppes de moteur doivent disposer d’une certification ATEX Catégorie 2G. Cela n’est pas facultatif pour les installations dans l’UE, au Royaume-Uni ou en Turquie. Les interfaces non certifiées risquent d’invalider le document de protection contre les explosions (EPD) de l’ensemble de l’installation et de provoquer des arrêts obligatoires lors des inspections de santé au travail. Les fabricants omettant la documentation ATEX s’appuient généralement sur des enveloppes « étanches à la poussière », terme n’ayant aucune valeur réglementaire, plutôt que sur des conceptions certifiées antidéflagrantes Ex d ou à sécurité augmentée Ex e.
**6. Rapport d’évaluation de la sévérité des vibrations ISO 10816-3:2016 pour les ensembles d’entraînement principaux**
Les vibrations sont directement liées à la durée de vie en fatigue des roulements, à la stabilité du suivi des bandes et à la régularité de la finition de surface. La norme ISO 10816-3 spécifie les limites acceptables de vitesse vibratoire (mm/s RMS) pour les machines industrielles fonctionnant à des vitesses >600 rpm. Pour les têtes de rabotage-ponçage tournant à 3,000–4,500 rpm, les vibrations mesurées doivent rester inférieures à 2.8 mm/s (Zone B) en conditions de pleine charge, et non à vide. Demandez le rapport d’essai complet : points de mesure (logements de roulement, supports du moteur d’entraînement), analyse spectrale (fréquences dominantes indiquant un déséquilibre ou un désalignement) et conditions de charge (vitesse d’alimentation des planches, essence, teneur en humidité). Les machines échouant à cet essai présentent une défaillance prématurée des roulements de rouleaux (<12 mois), une pression de ponçage irrégulière et des marques de broutage visibles avec un grossissement de 10×.
**7. Certification EN 13218:2021 pour la précision des machines-outils, spécifiquement pour les ponceuses-raboteuses**
La norme EN 13218:2021 remplace les anciennes normes ISO 230 applicables aux machines-outils pour le bois. Elle définit des procédures d’essai pour la précision géométrique (par ex. rectitude du mouvement de la table d’alimentation, parallélisme entre l’axe de la tête de ponçage et la surface de la table, perpendicularité des têtes verticales), la dérive thermique sur des cycles de 8 heures et la répétabilité du réglage d’épaisseur (écart maximal ≤0.02 mm sur 50 cycles). Point crucial, elle impose des essais sous charge représentative, avec de véritables planches de bois dur et non des pièces d’essai en aluminium. Les fabricants revendiquant une « conformité ISO 230 » sans certification EN 13218:2021 n’ont pas validé les performances sous des charges thermiques et mécaniques réelles. Ces sept certifications constituent un seuil de diligence technique, et non une simple liste à cocher : elles servent de filtre pour révéler les lacunes de maturité en ingénierie. Un fabricant capable de produire les sept documents, avec une cohérence de périmètre et une vérification par des tiers, a démontré sa maîtrise de la science des matériaux (moulage, traitement thermique), de la mécanique de précision (rigidité du bâti, dynamique des broches), de l’architecture de sécurité (logique d’urgence, confinement des explosions) et de la traçabilité métrologique (épaisseur, vibration, géométrie). Tout niveau inférieur indique une responsabilité qualité fragmentée, où la R&D, la production et la conformité fonctionnent en silos. Cette fragmentation ne devient visible qu’après la mise en service : sous la forme d’arrêts imprévus, d’une fréquence de réétalonnage accrue, de taux de rebut supérieurs à 4.2%, ou de l’incapacité à maintenir une épaisseur de ±0.1 mm sur des lots d’essences mélangées. Pour les évaluateurs techniques, vérifier ces certifications n’est pas une surcharge procédurale. C’est le premier signal disponible permettant de savoir si la machine se comportera conformément à sa conception, ou si les objectifs de débit de la ligne sont déjà compromis avant même l’alimentation de la première planche.
Envoyez votre demande
Nous nous réjouissons de collaborer avec vous et de nous développer à vos côtés.