


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Presses à chaud pour bois à plateau mobile : adaptation de l'ouverture à l'épaisseur des panneaux
Presses à bois chaudes à plateau mobile : adapter la course d’ouverture à l’épaisseur des panneaux
Pour les équipes achats sélectionnant une presse à bois chaude à plateau mobile, la course d’ouverture doit être définie à partir des conditions de chargement réelles, et non de l’épaisseur du panneau uniquement.
L’ouverture correcte améliore l’accès des opérateurs, protège les surfaces des panneaux, favorise une application stable de la pression et évite de payer pour une hauteur de machine, une course et une consommation d’énergie inutiles.
Ce guide explique comment adapter la course du plateau mobile à la construction des panneaux, aux méthodes de production, à l’outillage et aux besoins futurs en capacité avant d’émettre une spécification d’achat.
Pourquoi la course d’ouverture est une décision d’achat, et non une spécification mineure
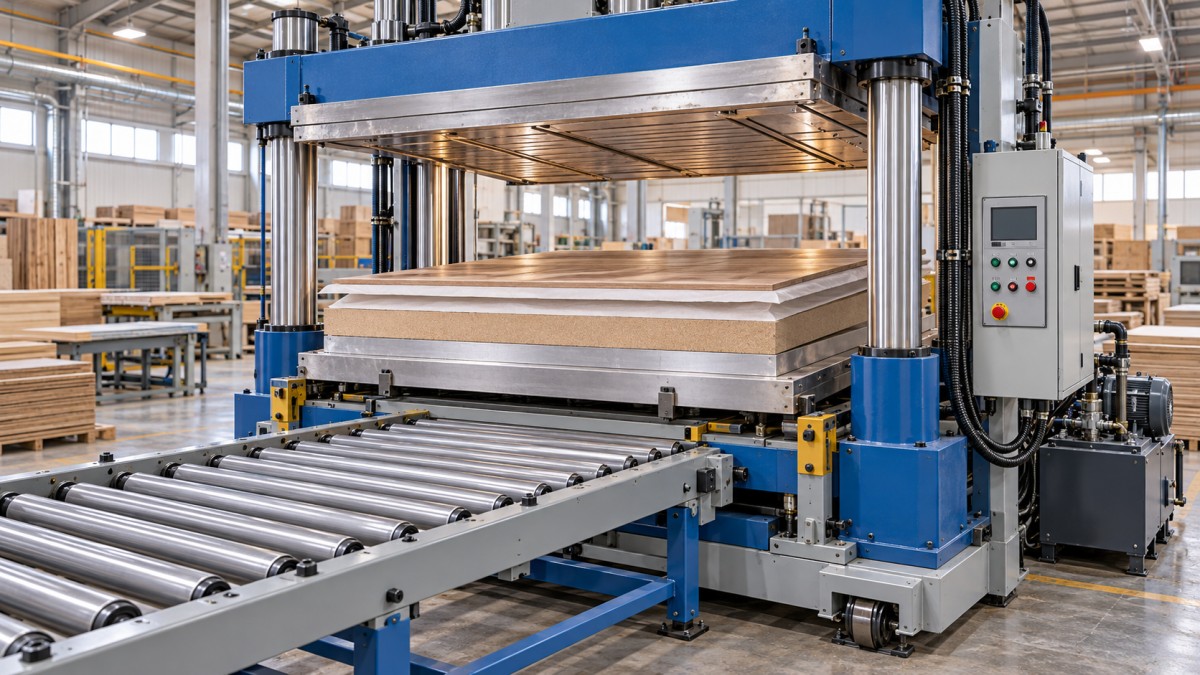
La course d’ouverture est la distance verticale maximale entre les plateaux de la presse lorsque le plateau mobile est entièrement ouvert.
Dans une presse à bois chaude à plateau mobile, ce dégagement détermine si les opérateurs ou les équipements automatisés peuvent charger, aligner et décharger les pièces en toute sécurité.
Les acheteurs comparent parfois d’abord le tonnage de la presse, la taille des plateaux et la puissance de chauffage, tout en considérant l’ouverture comme un détail dimensionnel secondaire.
Cette approche crée des problèmes d’exploitation évitables, car la presse peut générer une force suffisante tout en restant difficile à charger en production réelle.
Une machine dont l’ouverture est insuffisante peut ralentir la manutention des panneaux, endommager les placages lors de l’insertion, limiter l’utilisation de plaques de pressage et accroître la fatigue des opérateurs.
À l’inverse, une course d’ouverture excessive peut augmenter le coût du bâti, nécessiter une zone d’installation plus haute et allonger le mouvement des plateaux si les commandes sont mal configurées.
L’objectif d’achat n’est pas de sélectionner l’ouverture la plus grande possible. Il consiste à choisir un dégagement utilisable avec une marge de fonctionnement pratique.
Cette marge doit tenir compte du panneau fini, de l’encollage, des feuilles de protection, des cales de pressage, des dispositifs de chargement et de la méthode de manutention choisie.
Pour les usines de meubles, ce calcul est particulièrement important lorsque la production comprend différents panneaux de porte, panneaux stratifiés, panneaux plaqués et assemblages composites.
Une configuration bien adaptée aide à maintenir le débit lors des changements de produits sans obliger l’usine à utiliser des entretoises temporaires ou des solutions manuelles inefficaces.
Commencez par l’empilage réel dans la presse, et non par l’épaisseur nominale du panneau
La méthode la plus fiable pour déterminer l’ouverture requise consiste à calculer l’empilage complet dans la presse au moment du chargement.
L’épaisseur nominale du panneau peut n’être qu’une partie de cet empilage, notamment lorsqu’il s’agit de pressage de placage ou de stratification multicouche.
Pour un simple panneau unique, l’empilage peut inclure le substrat, le film adhésif, le placage, le papier de démoulage et une ou deux feuilles de protection.
Pour les assemblages plus épais, il peut également inclure des panneaux de pressage, des plaques en aluminium, des moules, une protection des chants ou des systèmes d’entretoises calibrées.
Les équipes achats doivent demander des échantillons de production ou des dessins détaillés de l’empilage au service d’ingénierie des procédés avant de comparer les devis des machines.
Mesurez l’épaisseur combinée maximale après la mise en place des matériaux pour le chargement, au lieu de vous fier uniquement aux dessins du produit fini.
Par exemple, un panneau plaqué de 25 mm peut nécessiter une ouverture initiale sensiblement plus grande lorsqu’il est associé à des cales de pressage et à des accessoires de protection.
L’ouverture nécessaire doit également permettre à l’opérateur de guider l’empilage en position sans frotter contre le plateau, le bâti ou les matériaux voisins.
Lorsque le chargement est manuel, le dégagement d’insertion utilisable importe souvent davantage que l’écart théorique minimal entre les plateaux.
Lorsque le chargement est automatisé, les exigences peuvent être plus élevées, car les convoyeurs, tables élévatrices, chargeurs à vide ou systèmes navettes nécessitent des trajectoires de dégagement définies.
Une spécification pratique commence par l’empilage de production habituel le plus épais, puis ajoute une marge de fonctionnement adaptée à la méthode de manutention.
Utilisez un calcul simple pour établir l’ouverture requise
Une spécification d’achat doit indiquer les exigences d’ouverture en termes mesurables, plutôt que de demander aux fournisseurs une ouverture de plateau « adaptée ».
Une formule de départ utile est la hauteur maximale de l’empilage chargé, plus le dégagement de manutention, plus une marge pour les variations dimensionnelles et les futurs changements de produits.
La hauteur maximale de l’empilage chargé inclut chaque élément qui entre simultanément dans la presse, y compris les outils réutilisables qui peuvent ne pas apparaître sur les dessins du produit.
Le dégagement de manutention est l’espace requis pour insérer et retirer l’empilage sans obliger les opérateurs à incliner, tirer ou comprimer l’ensemble.
Pour le chargement manuel, cette marge doit tenir compte de l’utilisation de gants, de la taille et du poids des panneaux, ainsi que du risque de déplacement du placage lors du positionnement.
Pour le chargement mécanisé, le dégagement doit être validé par rapport à la course de levage, à la hauteur du convoyeur, aux dimensions des guides et à la géométrie du système de préhension ou à vide.
Les variations dimensionnelles comprennent les tolérances d’épaisseur des matériaux, les feuilles déformées, les couches d’adhésif accumulées et les différences entre fournisseurs ou lots de produits.
La marge future doit être réfléchie plutôt qu’excessive, en fonction de l’extension prévue de la gamme de produits, des nouvelles constructions de panneaux ou des éventuels besoins en accessoires.
Par exemple, un empilage de 60 mm avec des cales de pressage peut nécessiter 80 à 120 mm supplémentaires de dégagement accessible pour un chargement manuel sûr.
La marge exacte dépend du format des panneaux et du flux de travail, mais elle doit être discutée avec les opérateurs plutôt que définie uniquement par le personnel des achats.
Demandez aux fournisseurs de confirmer à la fois l’ouverture maximale et la hauteur minimale fermée, car ces dimensions influencent ensemble les conditions de pressage utilisables.
Adaptez la course d’ouverture aux types de panneaux que vous produisez réellement
Différentes applications de travail du bois nécessitent différentes plages d’ouverture, même lorsque les panneaux finis semblent similaires par leur taille et leur composition.
Les panneaux stratifiés minces nécessitent souvent une ouverture limitée, mais les grands formats peuvent tout de même exiger un dégagement généreux pour éviter tout contact avec les chants lors de la manutention.
Les panneaux en MDF ou en panneaux de particules plaqués utilisent couramment des cales de pressage, des matériaux de démoulage et un alignement soigné qui augmentent l’exigence pratique d’ouverture.
Les composants laminés en bois massif peuvent davantage varier en épaisseur en raison des tolérances d’usinage, des mouvements dus à l’humidité et des profils de surface irréguliers.
Les âmes de porte, panneaux alvéolaires, assemblages courbes et composants de meubles composites nécessitent généralement un dégagement plus important que les panneaux plats standard.
Certaines usines utilisent la même presse pour les panneaux décoratifs minces et les assemblages spéciaux plus épais afin d’améliorer le taux d’utilisation de l’équipement.
Dans cette situation, sélectionnez l’ouverture selon le travail récurrent le plus épais plutôt que selon le panneau mince le plus courant.
Évitez toutefois de spécifier une très grande ouverture uniquement pour des produits rares qui pourraient être sous-traités ou traités sur une autre machine adaptée.
Une presse conçue autour de pièces exceptionnelles peut augmenter le coût d’investissement et réduire l’efficacité de la production qui génère les revenus quotidiens.
Classez les produits en travaux courants, saisonniers et exceptionnels avant de définir l’exigence finale d’ouverture pour une presse à bois chaude à plateau mobile.
Cette classification fournit aux équipes achats une base défendable pour comparer différentes configurations et expliquer les décisions d’investissement à la direction.
Considérez ensemble la vitesse de déplacement des plateaux et le temps de cycle
La course d’ouverture affecte le temps de cycle, car le plateau mobile doit parcourir une plus grande distance à chaque séquence de chargement et de déchargement.
Une course plus longue n’est pas automatiquement plus lente si la machine dispose d’une vitesse d’approche rapide appropriée, d’un contrôle de décélération et d’une capacité hydraulique suffisante.
Toutefois, les acheteurs ne doivent pas supposer qu’une ouverture plus grande n’a aucun coût de productivité simplement parce que le temps de pressage indiqué reste inchangé.
Un cycle complet comprend l’ouverture, le déchargement, le chargement, la fermeture, l’approche rapide, la montée en pression, le maintien thermique, la décompression et la réouverture.
Pour les cycles de pressage courts, le mouvement des plateaux peut représenter une part importante du temps total de production, en particulier dans les lignes de stratification à grand volume.
Demandez aux fournisseurs une estimation documentée du temps de cycle pour le réglage d’ouverture proposé, l’épaisseur du panneau, la pression cible et la température de fonctionnement.
L’estimation doit séparer le mouvement rapide du mouvement lent de pressage, car un contact contrôlé à faible vitesse protège les panneaux et répartit la pression plus régulièrement.
La commande hydraulique à vitesse variable peut être utile lorsque l’épaisseur des pièces change fréquemment ou lorsque les faces de placage délicates nécessitent une fermeture en douceur.
Des positions d’arrêt programmables peuvent également réduire les déplacements inutiles lorsque la machine traite plusieurs familles de produits avec différentes hauteurs d’empilage.
Pour l’évaluation des achats, comparez la production utilisable par équipe plutôt que seulement les spécifications nominales de la presse ou les vitesses théoriques de mouvement de la machine.
Cette comparaison révèle si une presse moins coûteuse pourrait entraîner des pertes de main-d’œuvre ou de débit pendant sa durée d’exploitation.
Vérifiez la pression, la conception du bâti et le parallélisme des plateaux
Une course d’ouverture correcte ne compense pas une pression insuffisante, une rigidité de bâti inadéquate ou un mauvais parallélisme des plateaux.
Une fois que la presse entre en contact avec l’empilage, la pression doit s’établir uniformément sur toute la surface de travail afin de créer un collage stable et une épaisseur de panneau uniforme.
Les grandes ouvertures de plateau peuvent imposer des exigences supplémentaires aux systèmes de guidage, car le plateau mobile doit rester aligné tout au long de sa course.
Les acheteurs doivent demander comment le plateau est guidé, comment le parallélisme est maintenu et comment le fabricant contrôle les mouvements inégaux des vérins.
Les conceptions à plusieurs vérins, les colonnes guidées, les structures usinées avec précision et une synchronisation hydraulique fiable peuvent améliorer la répétabilité dans les applications exigeantes.
Le fournisseur doit définir la planéité des plateaux, la tolérance de parallélisme, la pression maximale et les performances de répartition de la pression dans la proposition technique.
Ces valeurs doivent être évaluées par rapport à la taille des panneaux, aux exigences de l’adhésif et à la pression réelle exercée sur la surface de la pièce.
Le tonnage total seul peut être trompeur, car une même force produit différents niveaux de pression selon les différentes surfaces de plateau.
Les équipes achats doivent calculer la pression spécifique requise à partir de la surface du panneau et du procédé de collage, puis confirmer que la machine peut l’atteindre de manière fiable.
Pour les larges panneaux de meubles, une pression insuffisante ou inégale peut provoquer un collage faible, des défauts de placage, des variations d’épaisseur et une augmentation des taux de retouche.
Un devis techniquement solide relie la course d’ouverture aux dimensions des plateaux, à la disposition des vérins, à la capacité de pression et à la rigidité structurelle.
Planifiez le chargement, le déchargement et l’agencement de l’usine
La meilleure spécification d’ouverture peut néanmoins échouer en exploitation si l’agencement de la presse ne favorise pas une circulation efficace des matériaux autour de la machine.
Le chargement manuel exige un dégagement suffisant à l’avant pour que les opérateurs puissent manipuler les panneaux sans torsion, levage excessif ni contact avec des surfaces chaudes.
Les grands panneaux peuvent nécessiter des tables à rouleaux, des tables élévatrices à ciseaux, des palonniers à vide ou des chariots de chargement qui influencent le dégagement effectif nécessaire sous le plateau supérieur.
Les lignes automatisées exigent des dimensions coordonnées entre la presse, le convoyeur d’entrée, le convoyeur de sortie, les dispositifs d’alignement et les équipements d’empilage.
Confirmez la hauteur du plateau inférieur par rapport au sol, car elle affecte le chargement ergonomique et la compatibilité avec les équipements de manutention adjacents.
Vérifiez également la hauteur totale de la machine à pleine ouverture, y compris les conduites hydrauliques, les protections de sécurité, les points de levage et les dégagements de l’armoire électrique.
Un modèle à grande ouverture peut nécessiter des modifications du bâtiment, une hauteur sous plafond plus importante ou une planification de transport différente pendant l’installation.
Les systèmes de sécurité méritent une attention égale, car les plateaux mobiles créent des zones de pincement qui doivent être contrôlées lors du chargement et des travaux d’entretien.
Évaluez les commandes bimanuelles, la protection photoélectrique, les arrêts d’urgence, les distances de sécurité, la conception des protections et l’accès du personnel de maintenance.
Demandez si les équipements de sécurité influencent l’ouverture utilisable ou l’accès au chargement, particulièrement sur les presses conçues pour une production automatisée ou semi-automatisée.
Les plans d’agencement de l’usine doivent être examinés avant l’émission de la commande d’achat, et non après que la machine a été fabriquée et expédiée.
Évaluez les performances de chauffage pour votre procédé de pressage
La course d’ouverture détermine l’accès, mais les performances de chauffage des plateaux déterminent si la presse peut fournir des résultats de collage répétables à la vitesse de production.
Spécifiez la plage de température requise pour les plateaux en fonction du type d’adhésif, du procédé de placage, du matériau stratifié, du temps de durcissement et des conditions locales de fonctionnement.
Les systèmes de chauffage à eau chaude, à huile thermique, à vapeur et électriques présentent des exigences d’infrastructure, des caractéristiques de contrôle de température et des implications de maintenance différentes.
Le chauffage électrique peut simplifier l’installation dans certains ateliers, tandis que les systèmes à huile thermique peuvent convenir aux usines exploitant plusieurs machines chauffées ou des températures plus élevées.
Les acheteurs doivent demander des informations sur les zones de chauffage, l’uniformité de température, les emplacements des capteurs, l’isolation, le temps de montée en température et la précision du contrôle.
Une température de plateau inégale peut entraîner un durcissement irrégulier, surtout lors du pressage de grandes surfaces décoratives ou de l’utilisation d’adhésifs avec des plages de procédé étroites.
La stabilité de la température devient plus importante lorsqu’une presse à bois chaude à plateau mobile fonctionne sur plusieurs équipes avec des changements fréquents de produits.
Demandez au fournisseur comment les réglages de température, les étapes de pression, les temps de maintien et les positions des plateaux sont enregistrés et rappelés par le système de commande.
Les commandes basées sur des recettes peuvent réduire les erreurs de réglage et aider les opérateurs à reproduire des procédés validés lors du passage entre formats de panneaux ou types de matériaux.
La consommation d’énergie doit être prise en compte sur les heures annuelles prévues de fonctionnement, y compris les pertes en veille et les possibilités de récupération de chaleur lorsqu’elles sont disponibles.
Un prix d’achat inférieur peut être moins attrayant si une inefficacité de chauffage, une montée en température plus lente ou une commande médiocre entraîne des coûts d’exploitation à long terme.
Élaborez une spécification d’achat que les fournisseurs peuvent chiffrer clairement
Une spécification d’achat détaillée réduit les ambiguïtés et facilite la comparaison des devis entre fabricants, modèles et configurations d’équipement.
Indiquez la longueur maximale du panneau, sa largeur, son épaisseur finie, la hauteur maximale de l’empilage chargé et la course d’ouverture requise dans des unités mesurables.
Incluez les matériaux des panneaux, les systèmes adhésifs, la température cible, la pression spécifique requise, la production quotidienne prévue et le rythme habituel des équipes de travail.
Décrivez si le chargement est manuel, assisté par rouleaux, assisté par vide ou automatisé, car chaque méthode modifie l’exigence d’ouverture utilisable.
Spécifiez les vitesses souhaitées de déplacement des plateaux, les positions programmables, la langue de commande, les normes électriques, les exigences de sécurité et les raccordements aux réseaux disponibles.
Demandez des dessins de la machine indiquant la hauteur à pleine ouverture, l’accès pour l’entretien, les charges de fondation, l’emplacement du groupe hydraulique et les dégagements d’installation recommandés.
Les fournisseurs doivent identifier séparément les caractéristiques standard et les équipements optionnels, afin de permettre aux équipes achats de comparer la capacité totale livrée plutôt que le prix de base.
Les options utiles peuvent inclure des tables de chargement, le positionnement automatique des panneaux, l’enregistrement de la pression, l’enregistrement de la température, des systèmes d’entretoises et une assistance de diagnostic à distance.
Pour l’approvisionnement international, vérifiez la documentation, l’emballage export, l’étendue de la mise en service, la disponibilité des pièces de rechange, les conditions de garantie et les modalités de réponse du service après-vente.
Qingdao Zhongding Machinery Co., Ltd. peut accompagner les acheteurs avec des configurations de presses pour le travail du bois adaptées aux exigences pratiques de production des panneaux et aux conditions d’exploitation.
Une discussion technique précoce permet de garantir que la course des plateaux, le chauffage, la pression et les dispositions de manutention fonctionnent ensemble comme une solution de pressage productive.
Questions que les équipes achats doivent poser avant de commander
Avant de sélectionner un fournisseur, demandez quel empilage chargé maximal l’ouverture proposée peut accueillir dans des conditions de production normales et sûres.
Demandez une explication claire de la différence entre l’ouverture théorique maximale et l’ouverture qui reste pratique avec les protections et les équipements de chargement.
Demandez des applications de référence impliquant des dimensions de panneaux, matériaux, systèmes adhésifs et volumes de production similaires lorsque ces informations sont disponibles.
Confirmez comment la machine maintient le parallélisme des plateaux pendant toute la course et si des procédures de réglage sont nécessaires lors de l’entretien régulier.
Déterminez le temps de cycle attendu pour chaque famille de produits principale, y compris les mouvements de chargement et de déchargement, au lieu de vous concentrer uniquement sur le temps de maintien.
Demandez ce qui se passe lorsque l’épaisseur du panneau change de manière inattendue et si le système de commande fournit des limites de pression, des limites de course ou une protection par recette.
Clarifiez la maintenance préventive recommandée pour les vérins hydrauliques, les joints, les guides, les circuits de chauffage, les capteurs de température et les composants de commande électrique.
Examinez la liste des pièces de rechange et identifiez les éléments critiques à stocker localement afin d’éviter des arrêts prolongés après la mise en service.
Enfin, évaluez la capacité de service dans le cadre du coût total de possession, en particulier pour les presses prenant en charge les calendriers de production de meubles orientés vers l’exportation.
Un fournisseur qui comprend l’ensemble du procédé peut aider les acheteurs à éviter une machine techniquement conforme qui s’avère peu pratique dans l’exploitation quotidienne.
Conclusion : sélectionnez un dégagement utilisable qui favorise un pressage productif
Adapter la course d’ouverture à l’épaisseur des panneaux implique d’évaluer l’ensemble de l’empilage chargé, le processus de manutention, le mix de production et le plan de capacité futur.
La bonne presse à bois chaude à plateau mobile offre suffisamment d’espace pour un chargement sûr et efficace tout en évitant des déplacements, coûts et exigences d’installation inutiles.
Les équipes achats doivent évaluer l’ouverture en parallèle avec la pression, le parallélisme des plateaux, les performances de chauffage, les commandes, les équipements de manutention et l’assistance technique.
En transformant les exigences réelles des pièces en une spécification technique claire, les acheteurs peuvent comparer les fournisseurs avec précision et choisir un équipement qui offre une valeur de production durable.
Envoyez votre demande
Nous nous réjouissons de collaborer avec vous et de nous développer à vos côtés.