


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Quand les plateaux chromés améliorent le démoulage et la durée de vie des surfaces des presses à chaud pour bois
Il convient d’envisager un plateau chromé lorsque la surface de la presse elle-même devient une source de problèmes de démoulage, de temps de nettoyage, de corrosion ou d’usure prématurée. Ce n’est pas automatiquement le meilleur choix pour chaque presse à chaud, mais cela peut constituer une amélioration pratique pour les opérations qui effectuent des cycles fréquents, traitent des panneaux contenant de la résine, utilisent des matériaux sensibles à l’humidité ou nécessitent une surface de plateau constamment propre sur une longue période de service.
Pour unepresse à bois à chaud équipée de plateaux chromés, le principal avantage ne réside pas simplement dans un aspect plus brillant. La couche de placage peut contribuer à protéger la surface de travail contre l’adhérence de résine, les légères abrasions, l’oxydation et les attaques chimiques des agents de nettoyage ou des résidus de procédé. Cette protection est importante, car un plateau est à la fois une surface de transfert thermique et une surface de contact. Lorsqu’il devient rayé, taché, piqué ou fortement contaminé, les performances de la presse peuvent devenir moins prévisibles, même si le système de chauffage et le système hydraulique fonctionnent correctement.
La décision doit donc commencer par les conditions de production, et non par l’hypothèse que le chrome est universellement supérieur. La question est de savoir si les problèmes liés à la surface limitent le temps de fonctionnement, la qualité des panneaux ou l’efficacité de la maintenance.
Les problèmes de démoulage commencent souvent à la surface du plateau
Lors du pressage à chaud, les problèmes de démoulage sont souvent immédiatement attribués à la formulation de l’adhésif, au papier de démoulage, aux plaques de calage ou aux pratiques des opérateurs. Ces facteurs sont effectivement importants. Toutefois, la surface du plateau peut discrètement rendre chacune de ces variables plus difficile à maîtriser.
La résine de bois, les débordements d’adhésif, les revêtements, la poussière et les contaminants transportés par l’humidité peuvent s’accumuler sur un plateau non traité ou usé. Au début, cela peut uniquement nécessiter un essuyage plus fréquent. Avec le temps, les résidus peuvent cuire sur les zones chaudes, créant une rugosité localisée. Une surface rugueuse ou contaminée est plus susceptible de marquer le placage, de transférer des contaminants à la pièce, de perturber les feuilles de démoulage ou de provoquer un collage aux bords des panneaux, là où les débordements de colle sont concentrés.
Le chromage n’élimine pas la nécessité d’une discipline de procédé. Les excès d’adhésif doivent toujours être maîtrisés et les feuilles de démoulage endommagées doivent toujours être remplacées. En revanche, il peut rendre le nettoyage courant plus efficace et réduire la tendance des résidus à adhérer fortement à la surface du plateau. Cela est particulièrement utile lorsque la presse traite des lots répétés avec des systèmes adhésifs similaires et que la contamination devient progressivement une habitude de production plutôt qu’un incident isolé.
Une surface plaquée plus lisse et intacte réduit également le nombre de petits ancrages mécaniques disponibles pour la résine durcie ou les débris. En pratique, cela peut rendre le comportement de démoulage plus stable, à condition que la qualité du placage, la planéité du plateau de base et la méthode de nettoyage soient toutes adaptées.
Quand les plateaux chromés offrent un retour plus évident
Les plateaux chromés sont surtout justifiés lorsque la presse est soumise à des conditions de surface exigeantes plutôt qu’à une utilisation occasionnelle et soigneusement contrôlée. Les situations suivantes méritent une attention particulière lors de la spécification de l’équipement.
- Production à cycles élevés : Les chargements, déchargements, nettoyages et déplacements de matériaux répétés exposent les surfaces des plateaux aux rayures progressives et à l’usure de manutention. Une finition plaquée protectrice peut préserver plus longtemps une surface de travail plus lisse.
- Pressage intensif en adhésif : Le contreplaqué, les panneaux stratifiés, les assemblages de placage et les autres produits présentant un risque de débordement de colle imposent des exigences plus élevées en matière de démoulage et de nettoyage du plateau.
- Environnements de production humides : L’humidité, la condensation et des pratiques d’arrêt irrégulières peuvent favoriser l’oxydation de la surface. Le chromage peut améliorer la résistance à la corrosion lorsque la surface reste intacte et est correctement entretenue.
- Produits sensibles à l’aspect : Les placages décoratifs, les stratifiés finis et les panneaux qui feront l’objet d’une inspection attentive tolèrent moins les marques de plateau, le transfert de résidus ou les défauts de surface localisés.
- Nettoyage fréquent : Si l’équipe de production élimine régulièrement les accumulations, la finition du plateau doit résister au nettoyage sans devenir progressivement plus rugueuse ou plus vulnérable à la corrosion.
Ces conditions ne signifient pas que chaque opération nécessite des plateaux chromés. Une presse à faible volume utilisant des plaques de calage protectrices, des supports de démoulage stables et des adhésifs bien maîtrisés peut tirer peu d’avantages de cette spécification supplémentaire. La valeur augmente lorsque le plateau est régulièrement exposé directement ou indirectement à des matériaux difficiles et lorsque l’état de la surface a un effet mesurable sur la qualité de production ou les temps d’arrêt de nettoyage.
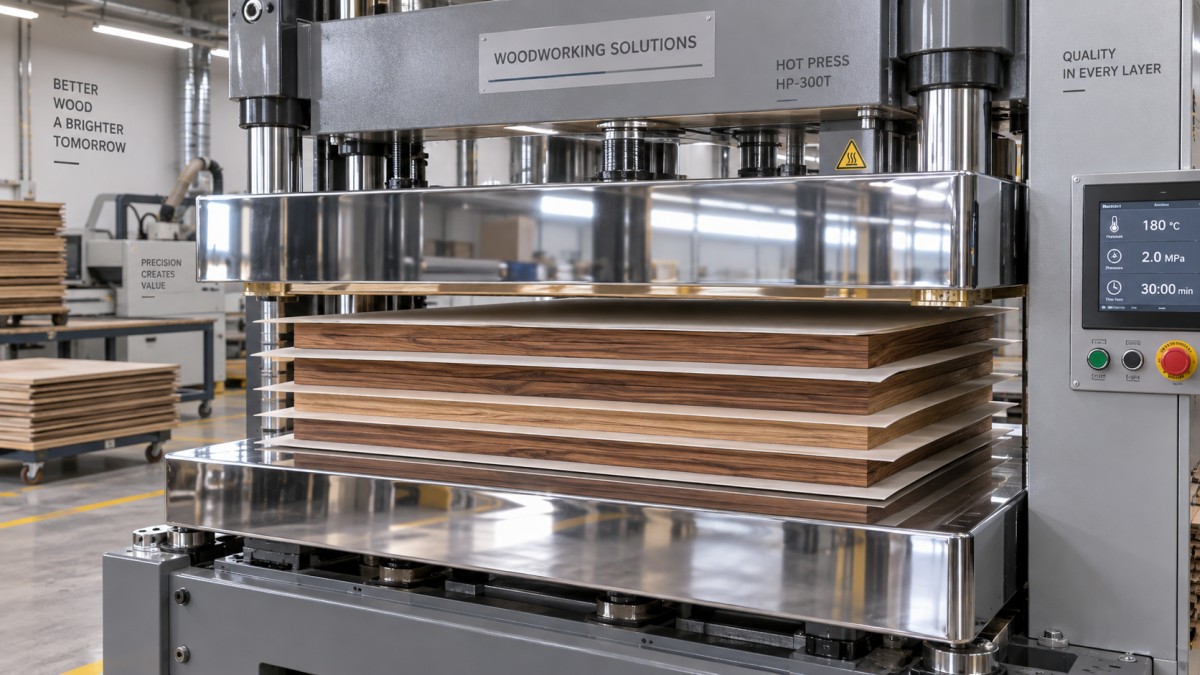
La durée de vie de la surface ne se limite pas à la résistance aux rayures
L’expression « durée de vie de surface plus longue » est parfois interprétée de manière trop restrictive comme une résistance aux rayures visibles. Les rayures sont importantes, mais la durée de vie utile d’un plateau de presse à chaud dépend également de sa capacité à résister à la corrosion, à la contamination, aux cycles thermiques et aux dommages causés par une maintenance inadéquate.
Un plateau plaqué peut aider à conserver une face de contact lisse et facile à nettoyer. Cela peut réduire le risque que des dommages mineurs à la surface se transforment en problème de maintenance plus important. Par exemple, une petite zone corrodée peut retenir plus facilement la résine, ce qui exige ensuite un raclage plus agressif ou un nettoyage abrasif. L’action de nettoyage peut endommager davantage la zone, créant un cycle de maintenance de plus en plus difficile. Une couche plaquée durable peut ralentir cette séquence, mais uniquement si les opérateurs évitent de couper, creuser ou meuler agressivement la surface.
L’état sous le placage reste tout aussi important. Le chrome ne peut pas compenser un plateau mal usiné, chauffé de manière inégale, déformé ou structurellement endommagé. De même, une surface semblable à un miroir ne garantit pas de meilleurs panneaux lorsque la répartition de la pression, le contrôle de la température, les pratiques de chargement ou l’humidité des panneaux sont instables. Une finition plaquée protège la surface de contact ; elle ne corrige pas le système de presse qui l’entoure.
Transfert thermique : un avantage utile, mais une mauvaise raison d’acheter
Il est raisonnable de se demander si le chromage améliore le transfert thermique. En pratique, l’état de la surface importe davantage que le placage lui-même en tant que source directe de performance de chauffage.
Un plateau propre, plan et bien entretenu assure un contact constant avec les plaques de calage, les feuilles de démoulage et l’assemblage de panneaux. Un contact constant aide la chaleur à se déplacer de manière prévisible dans l’empilement de pressage. En résistant à la contamination et à la rugosité localisée, le chromage peut favoriser cette constance dans le temps. Il s’agit d’un avantage opérationnel significatif.
Cependant, le chromage ne doit pas être spécifié comme remède à un chauffage lent, à des températures de pressage inégales ou à un mauvais chauffage du cœur des panneaux. Ces problèmes nécessitent généralement l’examen de l’uniformité de température du plateau, du flux du fluide chauffant, de l’isolation, de la conception du cycle de presse, de l’épaisseur du matériau, de sa teneur en humidité et de la construction de l’empilement. Une amélioration de surface peut protéger la constance, mais elle ne réparera pas une conception thermique inadéquate.
Ne spécifiez pas le chrome sans examiner l’ensemble de l’empilement de pressage
Une erreur de sélection fréquente consiste à évaluer les plateaux de manière isolée. Dans une presse en fonctionnement, la face visible du plateau n’est qu’une partie du système de contact. Les plaques de calage, les coussins de presse, les feuilles de démoulage, la composition des panneaux, l’application d’adhésif et l’alignement du chargement influencent tous ce que subit le plateau.
Si les plaques de calage sont déformées, bosselées ou contaminées, un plateau de presse chromé n’empêchera pas les marques de surface d’atteindre la pièce. Si le chargement est décentré ou si l’épaisseur des panneaux varie considérablement, la répartition de la pression peut toujours devenir inégale. Si l’application d’adhésif est excessive, les débordements de colle peuvent continuer à contaminer les matériaux de démoulage et les bords. La bonne conclusion n’est pas que le chromage manque de valeur, mais qu’il doit être associé à des contrôles opérationnels réalistes.
Lors d’une évaluation technique, demandez comment la presse sera réellement utilisée. Les panneaux seront-ils chargés manuellement ou automatiquement ? Le plateau sera-t-il fréquemment en contact direct avec des feuilles de démoulage, des plaques de calage ou des surfaces de produit ? Les opérateurs devront-ils nettoyer le plateau entre les équipes, entre les lots ou uniquement lorsque l’accumulation est visible ? Existe-t-il une méthode définie pour éliminer l’adhésif durci sans rayer la finition ? Ces questions sont plus utiles que la seule comparaison des descriptions de surface.
La qualité du placage et la réparabilité sont importantes
Tous les plateaux chromés n’offrent pas les mêmes performances. Les préoccupations pratiques concernent la qualité de la préparation de surface, l’adhérence du placage, l’uniformité de la surface et l’approche du fabricant en matière d’inspection et d’assistance. Une couche plaquée mal liée ou endommagée pendant l’utilisation peut créer un problème de maintenance plus difficile qu’une surface classique, car des défauts localisés peuvent exposer le substrat et favoriser la corrosion au point endommagé.
Les acheteurs techniques doivent discuter des systèmes adhésifs prévus, des températures, des pratiques de nettoyage et de l’utilisation de plaques de calage avec le fournisseur de la machine avant de finaliser la spécification. Il est également utile de clarifier comment les dommages du plateau sont évalués et quelles options existent si un reconditionnement de surface ou un remplacement devient nécessaire. Une finition doit être considérée comme un composant de production nécessitant un entretien, et non comme une caractéristique permanente ne nécessitant aucune attention.
Les procédures de nettoyage méritent la même attention. Les grattoirs métalliques, les tampons abrasifs utilisés sans contrôle et les combinaisons chimiques agressives peuvent endommager une surface protectrice ou laisser des résidus affectant la production ultérieure. L’approche privilégiée consiste généralement à éliminer les accumulations rapidement, à utiliser des outils compatibles avec la finition du plateau et à éviter de transformer un petit problème de contamination en problème de réparation mécanique.
Quand un plateau standard peut être le meilleur choix
Le chromage n’est pas toujours l’option la plus économique ou la plus nécessaire sur le plan opérationnel. Un plateau standard peut convenir lorsque le volume de production est modéré, que le plateau est protégé de manière fiable par des plaques de calage de bonne qualité, que les débordements d’adhésif sont bien maîtrisés et que le travail n’impose pas d’exigences élevées concernant la qualité esthétique de la surface.
Il peut également être un choix judicieux lorsque le procédé change fréquemment et que le principal risque de performance se situe ailleurs, par exemple dans une humidité irrégulière des panneaux, une capacité de presse insuffisante, un mauvais contrôle de la température ou une préparation peu fiable des matériaux. Dans ces cas, orienter le budget vers un meilleur contrôle du chauffage, une stabilité de pression accrue, l’automatisation du chargement ou la manutention des matériaux peut avoir un effet plus important sur la production qu’une surface plaquée.
La distinction est simple : choisissez le chromage lorsque l’état du plateau est susceptible de constituer une contrainte opérationnelle récurrente. Ne le choisissez pas uniquement parce qu’il semble être une caractéristique haut de gamme.
Un examen pratique des spécifications avant l’achat
Avant d’approuver une configuration de presse à chaud, examinez la décision concernant le plateau en fonction de la charge de travail prévue. Commencez par les produits à presser, notamment leur comportement en matière d’adhésif, leur sensibilité de surface, leur exposition à l’humidité et l’utilisation de supports de démoulage. Examinez ensuite comment la presse sera nettoyée et qui effectuera ce travail. Enfin, prenez en compte le coût d’une interruption liée au plateau : panneaux rejetés, nettoyage prolongé, mauvais démoulage, réparation de corrosion ou temps d’arrêt pour remplacement.
Un fournisseur expérimenté dans les machines pour le travail du bois doit pouvoir discuter de la construction du plateau en parallèle avec la méthode de chauffage, les exigences de pression, la configuration de chargement et les conditions de maintenance de la ligne de production envisagée. Qingdao Zhongding Machinery Co., Ltd. fournit des machines pour le travail du bois et une assistance technique destinées à la fabrication de meubles, aux ateliers et aux applications de production industrielle ; la finition du plateau peut donc être évaluée dans le cadre de la configuration complète de la presse plutôt que comme une option isolée.
La raison la plus importante de choisir des plateaux chromés n’est pas l’apparence. C’est la nécessité de maintenir la surface de contact de la presse lisse, facile à nettoyer, résistante à la corrosion et fiable dans les conditions réelles de production. Lorsque les problèmes de démoulage, l’accumulation de résine, les nettoyages fréquents ou l’usure de surface constituent des risques persistants, cette spécification peut protéger à la fois le fonctionnement quotidien et la durée de vie utile de la presse.
Envoyez votre demande
Nous nous réjouissons de collaborer avec vous et de nous développer à vos côtés.