


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Comparaison des plaqueuses de chants PVC : adapter les systèmes de colle au débit des panneaux
Une plaqueuse de chants PVC doit être sélectionnée en partant du flux de panneaux attendu, et non uniquement de l’aspect de chant souhaité. Dans une ligne de fabrication de meubles ou d’armoires, une plaqueuse de chants peut sembler acceptable lors d’un essai court, puis devenir le goulot d’étranglement de la production lorsque les panneaux découpés arrivent en continu depuis une scie, une cellule d’imbrication ou un poste de perçage. Les délais de chauffe de la colle, la récupération lente après les pièces de la taille d’une porte, les changements fréquents de couleur et le temps de nettoyage peuvent réduire la capacité utile bien avant que la machine n’atteigne sa vitesse d’avance annoncée.
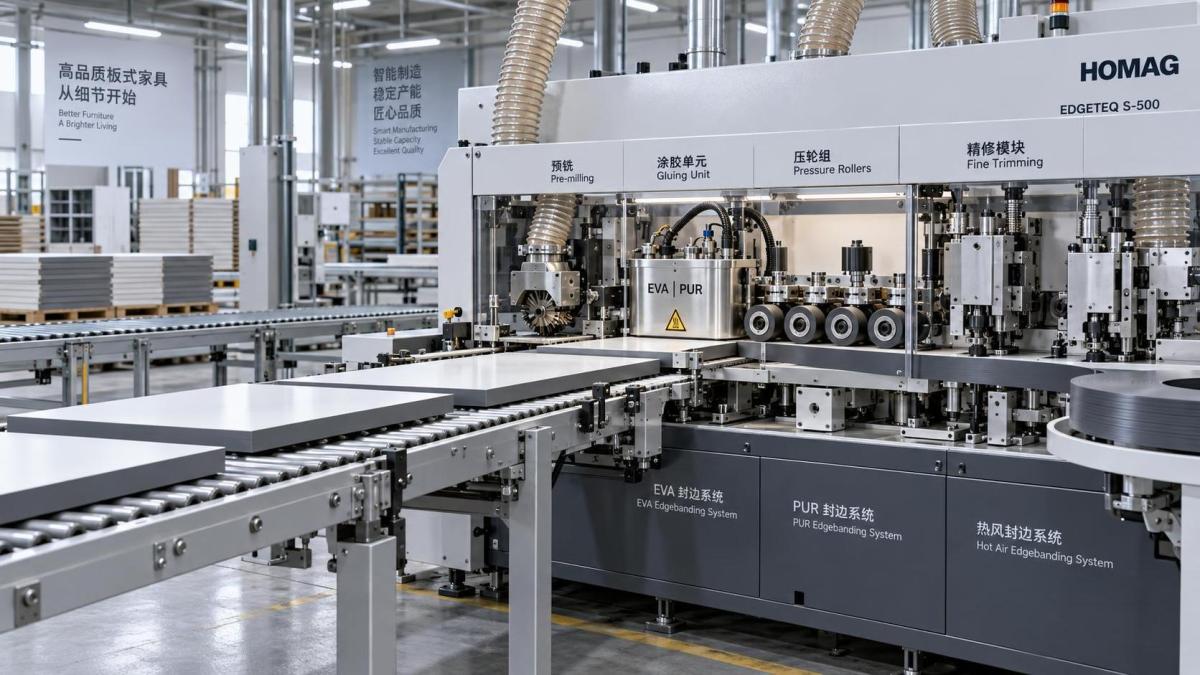
La décision pratique est simple :l’EVA est généralement le choix le plus économique pour une production stable de volume moyen ; le PUR se justifie lorsque l’humidité, la chaleur et une grande durabilité du collage sont critiques ; les systèmes à air chaud conviennent à certaines applications à joint zéro, mais exigent un contrôle rigoureux des matériaux et du processus. Le bon choix dépend du nombre maximal de panneaux arrivant à la plaqueuse, du matériau de chant, de la résistance de collage requise et du niveau d’arrêt que la ligne peut tolérer.
Commencer par le flux de panneaux, et non par la vitesse nominale de la machine
La vitesse d’avance n’est qu’un élément du débit. Une machine donnée pour une certaine plage de mètres par minute peut ne pas maintenir ce rendement lorsque les opérateurs chargent des composants d’armoires variés, changent les couleurs de PVC, affleurent des chants épais ou arrêtent la machine pour l’entretien de la colle. L’évaluation technique doit donc commencer par le mode de travail réel :
- Combien de panneaux par équipe doivent être plaqués, y compris les reprises et les petits composants ?
- Quelle est la longueur moyenne du périmètre par panneau ?
- Les panneaux sont-ils traités par lots selon la couleur et l’épaisseur, ou dans des commandes très mixtes ?
- La plaqueuse de chants reçoit-elle un flux régulier, ou la découpe en amont crée-t-elle des pics intermittents ?
- Quel espace tampon est disponible avant et après la machine ?
Une ligne produisant des côtés et des portes d’armoires de cuisine répétitifs peut organiser les pièces par couleur et épaisseur de chant, ce qui permet à un système à bac à colle de fonctionner efficacement pendant de longues périodes. Un atelier de meubles sur mesure peut au contraire traiter du PVC blanc, gris, imitation bois et foncé le même jour, avec des transitions fréquentes entre un chant de dos de 0,4 mm et un chant résistant aux chocs de 1–2 mm. Dans cette seconde situation, le temps entre les travaux peut compter davantage que la vitesse maximale du convoyeur.
La préparation des panneaux fait partie du même calcul de débit. Les éclats sur un chant mélaminé, un mauvais équerrage ou des dimensions de panneaux irrégulières imposent une avance plus lente et augmentent le risque de lignes de colle visibles. Les équipements de découpe en amont tels que laSCIE À POUTRE MJ6233 peuvent favoriser un flux de placage de chants plus prévisible lorsque leur système de positionnement précis et leur table à coussin d’air sont utilisés pour préparer des panneaux MDF, contreplaqué, aggloméré ou mélaminé aux dimensions constantes. Sa longueur de coupe maximale de 3200 mm et sa vitesse de coupe contrôlée par fréquence fournissent un contexte utile pour adapter la production de découpe à la capacité en aval, mais la plaqueuse doit toujours disposer d’un tampon suffisant pour absorber les changements de lots et la manutention par les opérateurs.
EVA thermofusible : pratique pour une production stable et des coûts maîtrisés
L’EVA reste le système de colle le plus courant, car il est bien connu, largement compatible avec les panneaux standard destinés à l’ameublement et relativement facile à gérer. Les granulés sont fondus dans un bac à colle et appliqués sur le chant du panneau avant que la bande PVC ne soit pressée en place. Il constitue une base raisonnable pour les ateliers produisant des meubles d’intérieur, du mobilier de bureau, des armoires et des composants de meubles dans des conditions d’utilisation normales.
Ses principaux atouts sont la simplicité d’exploitation et un coût de consommables maîtrisable. Les systèmes EVA sont disponibles sur des machines compactes à alimentation manuelle comme sur des équipements de production plus automatisés. L’adhésif peut être choisi selon différentes couleurs, temps ouvert, viscosités et conditions de substrat. Pour une ligne avec des lots prévisibles, un bac à colle de taille appropriée peut maintenir un film d’application stable et favoriser un bon flux de panneaux.
Les limites deviennent visibles lorsque la production change fréquemment. L’EVA laissée dans le bac peut se dégrader lors d’un chauffage prolongé, surtout si la machine ne fonctionne que par intermittence. Les résidus carbonisés peuvent affecter l’alimentation en colle, créer des lignes de collage irrégulières et augmenter le travail de nettoyage. Une machine mise sous tension tôt mais en attente de panneaux consomme de l’énergie et expose l’adhésif à une chaleur inutile. Les évaluateurs techniques doivent demander à quelle vitesse le système de colle atteint ses conditions de fonctionnement, comment le bac est isolé, si la température est contrôlée par zones et avec quelle facilité les opérateurs peuvent nettoyer la zone d’application.
L’EVA présente également des limites liées à l’environnement d’utilisation. Son collage peut se ramollir sous une chaleur élevée et sa résistance à l’humidité est inférieure à celle d’un collage PUR correctement réalisé. Cela ne rend pas l’EVA inadaptée à la plupart des meubles en panneaux pour intérieur. Cela signifie que l’utilisation finale prévue doit être clairement définie. Une structure d’armoire standard et un meuble sous vasque de salle de bains ne doivent pas automatiquement recevoir la même spécification d’adhésif.
Là où la capacité EVA est souvent perdue
En fonctionnement courant, les goulots d’étranglement liés à l’EVA proviennent souvent de la manutention plutôt que de la chimie de l’adhésif. Les pièces fines et étroites peuvent être difficiles à guider de manière régulière. Des épaisseurs de chants mixtes peuvent nécessiter des réglages de la poutre de pression et des unités d’affleurage. Le PVC foncé sur des panneaux clairs rend très visible même une légère irrégularité de ligne de colle. Lors de l’évaluation d’une plaqueuse de chants PVC, inspectez le rouleau encolleur, le système de racleur, les rouleaux presseurs et la configuration de préfraisage comme un processus intégré. Un chant propre et d’équerre, avec un film adhésif uniforme, donne à la zone de pression une possibilité réaliste de produire un collage stable.
PUR : meilleures performances environnementales, discipline d’exploitation plus stricte
Le thermofusible PUR est choisi lorsque le panneau fini doit résister à des conditions plus exigeantes : humidité plus élevée, exposition périodique à l’eau, températures élevées ou contraintes plus importantes à la ligne de collage sur le long terme. Il est couramment envisagé pour les meubles de cuisine et de salle de bains, les aménagements commerciaux et les applications où la durabilité du chant constitue une exigence majeure de qualité. Une fois que le PUR réagit avec l’humidité, il forme un collage réticulé offrant une résistance supérieure à celle de l’EVA conventionnelle.
Cet avantage s’accompagne d’une charge d’entretien différente. Le PUR réagit à l’humidité ; la manipulation de l’adhésif ne peut donc pas être traitée avec désinvolture. Le système doit limiter l’exposition à l’humidité ambiante et la gestion de l’adhésif inutilisé doit suivre les procédures du fournisseur de la machine et de l’adhésif. Le nettoyage de résidus PUR négligés est bien plus difficile que celui d’une contamination EVA ordinaire. Un responsable de production peut améliorer les performances de collage, mais perdre du rendement si l’équipe ne dispose pas d’une routine reproductible d’arrêt, de purge et de nettoyage.
Le débit avec le PUR doit être évalué en termes detemps de production utilisable, et pas seulement de vitesse du convoyeur. Une cartouche scellée ou une configuration fermée d’alimentation en adhésif peut réduire le risque de contamination et favoriser des changements plus propres, mais elle peut imposer des contraintes liées au format de consommable. Les systèmes PUR en vrac peuvent convenir à une production continue, mais ils exigent de meilleurs contrôles du stockage, du remplissage et de l’entretien. La meilleure configuration dépend du fait que la ligne fonctionne toute la journée avec une spécification stable ou traite des lots plus courts avec des périodes d’arrêt prolongées.
Une décision concernant le PUR doit également prendre en compte le comportement de durcissement. La tenue initiale du chant après pressage n’est pas la même chose que la performance finale du collage réticulé. Les panneaux doivent être manipulés conformément aux exigences du processus de l’adhésif avant tout usinage en aval intensif, emballage ou exposition environnementale. Cela est particulièrement important dans les lignes à haut débit, où les panneaux fraîchement plaqués passent rapidement vers les convoyeurs de retour, le perçage ou l’assemblage.
Collage à air chaud et attente d’un joint zéro
Les systèmes de placage de chants à air chaud activent une couche fonctionnelle sur un matériau de chant compatible au lieu d’appliquer un film de colle séparé à partir d’un bac. Le résultat visible peut être un joint très étroit ou presque invisible, ce qui est attrayant pour les portes d’armoires haut de gamme, les panneaux décoratifs brillants et les combinaisons de chants et de panneaux foncés, où une ligne de colle EVA serait plus perceptible.
La décision ne doit pas reposer uniquement sur l’apparence. Le traitement à air chaud dépend d’un ruban de chant compatible, d’un apport d’énergie stable, d’une pression précise et de chants de panneaux propres. La sélection des matériaux n’est pas interchangeable : un chant PVC conçu pour une application EVA standard peut ne pas fonctionner correctement dans un procédé à air chaud. Les évaluateurs doivent vérifier la spécification du chant, la régularité de la couche fonctionnelle, le substrat de panneau prévu et les réglages machine réalisables avant de supposer qu’une finition à joint zéro est disponible.
Les systèmes à air chaud peuvent réduire le nettoyage lié au bac à colle et éliminer la correspondance conventionnelle des couleurs d’adhésif, mais ils introduisent d’autres sensibilités. L’apport d’énergie doit activer la couche fonctionnelle sans surchauffer le chant ni endommager les surfaces décoratives. La vitesse d’avance, la température ambiante, l’état du panneau et l’épaisseur du chant influencent tous la fenêtre de procédé. Sur une ligne présentant un large mélange de couleurs de panneaux et de matériaux de chants, l’avantage opérationnel peut être significatif uniquement lorsque les rubans compatibles sont disponibles de manière constante et que les données de travail sont contrôlées.
Pour les travaux standard de caissons à grand volume, les exigences supplémentaires en capital et en matériaux peuvent ne pas améliorer suffisamment le produit fini pour justifier le changement. Pour les façades visibles ou les projets où l’aspect du joint détermine l’acceptation, l’air chaud peut être la solution appropriée. L’essentiel est de distinguer une spécification visuelle de l’hypothèse générale selon laquelle chaque panneau nécessite la même technologie.
La configuration de la machine détermine si le système de colle peut suivre
Une fois la méthode d’adhésif sélectionnée, l’architecture de la machine détermine si elle peut supporter le rythme de panneaux prévu. Une plaqueuse de chants compacte à un seul côté peut être suffisante lorsque les opérateurs chargent les pièces une par une et que la production varie au cours de la journée. Elle devient moins adaptée lorsque la scie ou la cellule d’imbrication libère de grands lots plus rapidement que l’opérateur ne peut les orienter, les inspecter et les alimenter.
Regardez au-delà de l’unité de colle, vers les modules situés immédiatement avant et après celle-ci. Le préfraisage est utile lorsque les chants sciés présentent de légers éclats, des irrégularités ou des éclatements de stratifié. Il enlève une petite quantité de matière pour créer une surface de collage plus uniforme, mais ajoute également des exigences de maintenance des outils et d’extraction de poussière. Sur les panneaux de particules mélaminés, une unité de préfraisage bien réglée peut éviter que des défauts de chant soient confondus avec un problème d’adhésif.
Les rouleaux presseurs doivent maintenir le PVC avec précision pendant que l’adhésif est encore dans sa fenêtre de travail. L’affleurage en bout, l’affleurage grossier, l’affleurage fin, le raclage et le polissage déterminent ensuite si la ligne peut libérer un panneau sans retouche manuelle. Une vitesse d’avance élevée a une valeur limitée si les pièces sortent avec des angles vifs, un film déchiré, des marques de vibration ou un excès d’adhésif nécessitant une correction sur établi.
L’automatisation doit être adaptée à la variation. Le réglage piloté par code-barres, l’ajustement automatique de l’épaisseur de chant, le positionnement par servomoteur et le stockage des recettes peuvent réduire les erreurs dans une production mixte. Dans une ligne stable et répétitive, ces fonctions peuvent principalement réduire la main-d’œuvre et le temps de réglage. Dans un environnement de commandes sur mesure, elles peuvent empêcher que des positions d’outils incorrectes et des réglages de pression incohérents ne deviennent des pertes de qualité récurrentes. La question d’évaluation n’est pas de savoir si l’automatisation est disponible, mais si elle élimine une source réelle de variation dans le mélange actuel de panneaux.
Utiliser un essai comparatif réaliste
Un essai pertinent doit inclure les panneaux qui posent le plus de difficultés, et pas seulement des panneaux d’échantillon propres. Incluez les PVC prévus les plus épais et les plus fins, les combinaisons claires et foncées, les traverses étroites, les longs côtés d’armoires et les panneaux présentant des chants de sciage typiques. Faites passer suffisamment de pièces pour observer la stabilité thermique et l’application de l’adhésif après que la machine a atteint ses conditions normales de fonctionnement.
- Confirmez l’épaisseur, l’équerrage et l’état des chants des panneaux avant leur entrée dans la machine.
- Enregistrez le type d’adhésif, le réglage de température, la vitesse d’avance, la spécification du ruban de chant et la configuration de pression.
- Inspectez le collage immédiatement après le traitement, puis vérifiez l’apparition de décollements, de jeux, de débordements et de dommages aux angles après le temps de manipulation approprié.
- Mesurez le niveau d’intervention de l’opérateur nécessaire pour le réglage, le nettoyage et la correction des défauts.
- Comparez le nombre de panneaux terminés par heure de travail, interruptions comprises, plutôt que de compter uniquement le temps de déplacement du convoyeur.
Cette approche révèle une erreur d’achat fréquente : sélectionner une machine selon sa vitesse dans le meilleur des cas tout en ignorant les pertes créées par les changements de travaux réels. La plaqueuse de chants PVC privilégiée est celle qui produit de manière constante des panneaux acceptables au rythme de production requis, avec un processus de colle que l’équipe de maintenance peut maintenir. Les systèmes EVA, PUR et à air chaud ont chacun leur place, mais seulement lorsque le comportement de l’adhésif, la préparation des panneaux, la compatibilité des matériaux et les modes de fonctionnement quotidiens sont évalués comme un seul système de production.
Envoyez votre demande
Nous nous réjouissons de collaborer avec vous et de nous développer à vos côtés.