


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Quels facteurs déterminent le prix des machines de fabrication de produits en bois ?
Le prix d’achat des équipements de travail du bois ne représente que la partie visible de l’investissement. Deux machines décrites comme des scies à panneaux, des routeurs CNC, des plaqueuses de chants ou des lignes de ponçage peuvent avoir des prix sensiblement différents parce qu’elles sont conçues pour des exigences différentes en matière de débit, de précision, de cycle de service, de main-d’œuvre et de maintenance. Un devis inférieur peut être économiquement pertinent pour une utilisation intermittente en atelier ; il peut également devenir le choix le plus coûteux lorsqu’il crée des goulets d’étranglement, des rebuts, des arrêts imprévus ou une dépendance à des pièces indisponibles.
Pour l’approbation d’un investissement, la question pertinente n’est pas simplement : « Quel est le prix des machines de fabrication de produits en bois ? » Il s’agit de savoir si le coût total de la machine sur sa durée de vie utile est justifié par la capacité, la régularité de qualité et la réduction des risques qu’elle apporte au processus de production. La réponse dépend de la manière dont le prix est construit et des facteurs de coût qui comptent réellement dans l’application prévue.
La catégorie de machine détermine la fourchette de prix de départ
La fabrication de produits en bois couvre des tâches de production très différentes : débit brut de bois massif, mise à format de panneaux, perçage, fraisage, usinage des chants, ponçage, pressage, finition et manutention des matériaux. L’écart de prix entre les catégories de machines ne dépend pas uniquement de la taille du moteur. Il reflète l’architecture mécanique nécessaire pour effectuer une tâche avec un niveau défini de précision et de répétabilité.
Une machine manuelle de base peut utiliser des butées mécaniques, des réglages manuels et un positionnement du matériau contrôlé par l’opérateur. Un modèle orienté production peut ajouter des axes servo-commandés, des réglages programmables, des mouvements d’outils automatiques, des mesures électroniques et des verrouillages de sécurité. Une machine conçue pour intégrer une ligne connectée peut également nécessiter des interfaces pour les chargeurs, les convoyeurs de retour, l’aspiration des poussières, l’étiquetage ou les systèmes de données de production.
Ces distinctions influencent à la fois le coût d’acquisition et le modèle d’exploitation. Une machine à réglage manuel peut convenir lorsque la variété des produits est élevée, les lots sont petits et une main-d’œuvre expérimentée est disponible. Elle devient moins attractive lorsque des changements de série fréquents, des dimensions de panneaux standardisées ou des engagements de livraison stricts rendent coûteux le temps de réglage et les variations entre opérateurs.
L’automatisation modifie plus que le devis d’achat
L’automatisation est souvent considérée comme une fonctionnalité haut de gamme, mais sa valeur financière réside dans le type de coût qu’elle élimine. Le levage, l’inclinaison, le positionnement, l’alimentation ou le rappel de programmes automatiques peuvent réduire la dépendance aux réglages et stabiliser les travaux répétitifs. Cela ne signifie pas que chaque fonction automatisée est rapidement amortie. La justification économique dépend du nombre de réglages, de la structure des lots, du coût de la main-d’œuvre, des heures de production et du coût d’une coupe ou d’une opération d’usinage incorrecte.
Dans l’usinage des panneaux, par exemple, une butée à positionnement numérique peut avoir un effet direct sur les travaux répétitifs et la régularité dimensionnelle. Sa valeur est moindre lorsque les réglages changent rarement et que les opérateurs peuvent vérifier les dimensions sans interrompre la production. Sa valeur augmente lorsqu’une machine alterne fréquemment entre des composants d’armoires, des panneaux de meubles ou des commandes sur mesure.
L’automatisation introduit également des couches de coûts supplémentaires : servomoteurs, commandes, capteurs, armoires électriques, logiciels, exigences de mise en service et une dépendance accrue à des services spécialisés. L’approbation doit donc distinguer l’automatisation qui élimine une contrainte de production mesurée de celle qui ne fait que reproduire une tâche déjà traitée efficacement par le processus existant.
La précision et la rigidité structurelle sont des facteurs majeurs de prix cachés
Les matériaux à base de bois n’éliminent pas la nécessité d’une machine stable. Le MDF, le contreplaqué, les panneaux stratifiés, le bois massif et les panneaux composites imposent chacun des exigences différentes en matière de qualité de coupe, de serrage, de contrôle de l’avance et d’outillage. Lorsque les tolérances sont serrées, la machine doit maintenir son alignement sous charge de fonctionnement, et non uniquement lorsqu’elle est mesurée à l’arrêt.
Les composants assurant cette stabilité sont coûteux : bâtis lourds, tables en fonte usinée, guidages de précision, systèmes coulissants rigides, broches équilibrées, roulements fiables et mécanismes de réglage précis. Leur coût est moins visible que celui d’un écran tactile ou d’un moteur de marque, mais ils déterminent souvent si une machine continue à produire un travail acceptable après une utilisation prolongée.
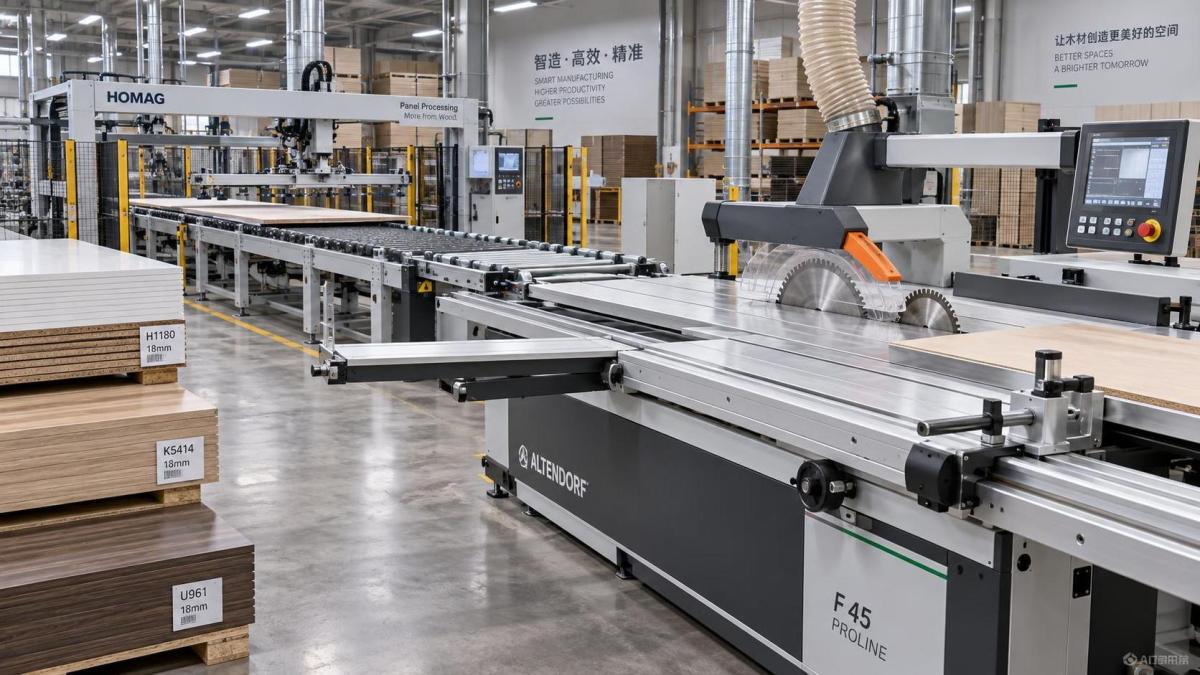
Une scie à format illustre ce point. La course de table, la qualité des guidages, l’alignement de l’arbre de scie, la répétabilité de la butée et la rigidité de la structure principale influencent l’équerrage et la qualité de finition. Une grande capacité de coupe ne détermine pas à elle seule la valeur de production. La machine doit conserver sa géométrie lors de la manipulation de panneaux, du fonctionnement à la vitesse requise et de cycles de travail répétés.
Lorsque les panneaux stratifiés représentent une part importante de la production, une lame d’inciseur peut également influencer le résultat financier. L’écaillage de la face inférieure d’un panneau revêtu peut transformer un panneau dimensionnellement correct en composant rebuté ou déclassé. Le prix supplémentaire d’un groupe inciseur, de la capacité de réglage et d’un outillage approprié doit être évalué par rapport au coût réel des défauts et des retouches, et non par rapport au seul prix initial de la machine.
Les spécifications de capacité doivent correspondre à la contrainte de production
Les machines plus grandes exigent des prix plus élevés parce qu’elles nécessitent davantage de matériaux, des entraînements plus puissants, des guidages plus longs, des enveloppes de travail plus vastes et des dispositions d’expédition et d’installation plus importantes. Pourtant, l’achat d’une capacité qui ne peut pas être utilisée est une forme courante de surinvestissement.
Les mesures de capacité pertinentes diffèrent selon le type de machine. Pour une scie, elles peuvent inclure la longueur de coupe maximale, la largeur de coupe, le diamètre de lame, la hauteur de coupe, la puissance du moteur et le support de table utilisable. Pour un routeur CNC, les contraintes significatives peuvent être la zone de travail, la configuration de la broche, le système de changement d’outils, le maintien par vide et la méthode de chargement. Pour une plaqueuse de chants, il peut s’agir de la vitesse d’avance, des dimensions de la pièce, du système d’encollage et du nombre de postes d’usinage.
La capacité doit être évaluée par rapport à la plus grande pièce régulièrement produite, et non à une commande inhabituelle pouvant apparaître occasionnellement. Si un travail surdimensionné rare augmente l’ensemble de l’investissement, sous-traiter cette opération ou utiliser un procédé alternatif peut coûter moins cher que de conserver en permanence une capacité de machine sous-utilisée. À l’inverse, une machine sélectionnée exactement selon l’exigence maximale actuelle laisse peu de marge pour les évolutions de produits, les besoins en gabarits ou le support sécurisé des matériaux.
Lascie à format CNC du modèle ZD400T-AD fournit un exemple utile de la façon dont les spécifications se traduisent en coût. Sa longueur de coupe de 3 200 mm et sa largeur de coupe de 1 250 mm répondent aux besoins de travail des panneaux grand format ; sa lame principale de 400 mm et sa hauteur de coupe maximale déclarée de 120 mm à 90 degrés permettent des applications sur matériaux plus épais. Un moteur principal de scie de 5,5 kW, un moteur d’inciseur de 1,1 kW, une table de travail en fonte, un affichage d’angle sur écran, une butée entraînée par servomoteur ainsi que des fonctions de levage et d’inclinaison automatiques accroissent tous la complexité de l’équipement. La question de savoir si ces caractéristiques justifient leur coût dépend des formats de panneaux réels, des programmes de coupe, des changements d’angle et des exigences de qualité, et non de la seule liste des spécifications.
Le choix des composants influence l’exposition à la maintenance et le risque d’arrêt
Les devis de machines peuvent sembler similaires tout en utilisant des qualités différentes de composants électriques, mécaniques, pneumatiques et de commande. L’effet sur les coûts apparaît au fil du temps par la durée de vie des roulements, la fiabilité de l’appareillage électrique, l’usure des courroies et des chaînes, l’état des guidages, les défaillances de capteurs, la disponibilité des entraînements et la facilité de remplacement des éléments consommables.
Cela ne signifie pas que le composant le plus cher est toujours le bon choix. Certaines opérations sont suffisamment simples pour que des pièces standard largement disponibles offrent un équilibre rationnel entre coût et fiabilité. Le point important est la traçabilité. Un devis devrait permettre d’identifier les principaux moteurs, entraînements, composants électriques, roulements, pièces pneumatiques et systèmes de commande. Si ces éléments ne sont pas spécifiés, l’acheteur ne peut pas comparer avec précision l’exposition sur le cycle de vie entre différentes offres.
La disponibilité des pièces mérite une attention particulière. Le coût pratique d’un composant défaillant n’est pas sa valeur facturée ; c’est la marge sur coûts variables perdue pendant la période où la machine ne peut pas produire. Ce risque est amplifié lorsque l’équipement est importé, installé loin du fournisseur ou utilise des composants de commande non standard. Une recommandation relative aux pièces de rechange devrait distinguer les consommables courants, les pièces d’usure à conserver localement et les composants majeurs qui dépendent du stock du fournisseur et des délais d’expédition.
La sécurité, la configuration électrique et la préparation à l’exportation influencent le coût rendu
Le prix départ usine de la machine représente rarement le montant approuvé du projet. Le fret, l’assurance marchandises, l’emballage, les droits et taxes d’importation le cas échéant, les formalités douanières, le transport intérieur, le déchargement, l’installation, les travaux électriques, les raccordements d’aspiration des poussières, l’alimentation en air comprimé, l’outillage, la formation et la mise en service peuvent modifier sensiblement l’investissement final.
Les dimensions et le poids de la machine comptent dans ce calcul. Une scie dotée d’une longue table coulissante ou d’une lourde structure en fonte peut nécessiter des modalités spécifiques de chargement en conteneur, des équipements de levage et un accès adéquat à destination. La préparation du site doit être examinée avant la passation de commande : dégagement des portes, charge au sol, implantation de la machine, accès pour la maintenance, alimentation électrique, capacité de collecte des poussières et cheminement des matériaux avant et après la machine.
Les exigences électriques doivent être confirmées par écrit. La tension, la fréquence, la configuration des phases, le type de prise ou de bornier et les spécifications de l’armoire de commande doivent convenir à l’installation de destination. La modification d’une machine après expédition peut consommer du temps et du budget, en particulier lorsque le remplacement de moteurs, de transformateurs ou des modifications de commande sont nécessaires.
Les exigences de sécurité doivent également être traitées comme une condition du projet, et non comme une demande documentaire de dernière étape. Les protections requises, les arrêts d’urgence, les dispositifs de freinage, les mesures de contrôle des poussières et les obligations de conformité du marché de destination varient selon la juridiction et l’application de la machine. La déclaration générale de conformité d’un fournisseur ne remplace pas la confirmation de la documentation et de la configuration de machine requises pour le marché visé.
L’assistance technique a une valeur économique mesurable
Le service après-vente est fréquemment décrit en termes généraux, mais il doit être évalué comme une variable de coût d’exploitation. Les questions utiles sont concrètes : Quelle documentation est fournie ? Les schémas électriques, listes de pièces et instructions de maintenance sont-ils disponibles dans la langue de travail de l’installation ? Les défauts peuvent-ils être diagnostiqués à distance ? Quelles pièces sont normalement stockées ? Quelle est la procédure d’escalade si la machine ne peut pas être mise en service ou présente un problème de commande ?
Un prix d’achat inférieur peut être justifié lorsque les capacités de maintenance internes sont solides et que l’équipement est simple. Le calcul change lorsque la machine repose sur des logiciels, des systèmes servo, une pneumatique complexe ou un étalonnage spécialisé. Dans ces cas, un support technique retardé peut l’emporter sur une économie modeste réalisée à l’achat.
La qualité de l’assistance influence également la durée de vie utile retenue dans le modèle d’investissement. Une machine pouvant être entretenue avec des procédures documentées, des consommables disponibles et des pièces de rechange accessibles présente une hypothèse de valeur résiduelle et d’amortissement plus défendable qu’une machine dont l’historique de maintenance est incertain. Cela ne nécessite pas de supposer un prix de revente précis ; cela exige de reconnaître que la maintenabilité affecte à la fois la continuité opérationnelle et les options de cession.
Ne confondez pas un devis bas avec un faible coût total
Comparer les devis ligne par ligne est nécessaire, mais insuffisant. Les fournisseurs peuvent inclure des périmètres différents : l’outillage peut être exclu ; l’installation peut être optionnelle ; l’emballage export peut différer ; les accessoires de sécurité peuvent être facturés séparément ; et une machine décrite sous le même nom générique peut disposer d’un système de commande, d’une construction de table ou d’une méthode de réglage différente.
Une comparaison interne utile sépare l’investissement en quatre niveaux :
- Coût de l’équipement livré : machine, options sélectionnées, emballage export, fret, assurance, droits et livraison locale.
- Coût de mise en état opérationnel : travaux sur site, utilités, raccordement d’aspiration, levage, installation, mise en service et outillage initial.
- Coût d’exploitation annuel : main-d’œuvre, énergie, lames ou fraises, maintenance, pièces de rechange, étalonnage et arrêts prévus.
- Effet sur la qualité et la capacité : production utilisable, temps de réglage, rebuts, retouches, contraintes de débit et capacité à répondre au mix de produits requis.
Ce cadre évite une comparaison artificielle entre le devis d’une machine nue et une solution de production entièrement configurée. Il révèle également lorsqu’un investissement initial plus élevé est justifié par des pertes de réglage moindres, moins de pièces rejetées ou une réduction du traitement externe.
Le retour sur investissement doit être fondé sur des effets de trésorerie incrémentaux
Les calculs de ROI sont plus crédibles lorsqu’ils utilisent des changements pouvant être attribués à la machine. Ils peuvent inclure des heures de main-d’œuvre supprimées d’une opération répétitive, des opérations de coupe sous-traitées rapatriées en interne, une réduction des pertes de matériaux, des changements de série plus courts, une production accrue grâce à un goulet d’étranglement identifié et des dépenses de réparation réduites sur un actif obsolète. Les revenus ne doivent pas être supposés simplement parce qu’une machine possède une capacité nominale supérieure. Une production supplémentaire ne crée de valeur financière que s’il existe une demande, une capacité disponible en aval et un fonds de roulement suffisant pour soutenir l’activité ajoutée.
Le modèle doit également inclure des provisions prudentes pour la montée en cadence, la formation, la maintenance planifiée, les coûts de lames et d’outillage, ainsi que les pertes de production pendant l’installation. Pour les machines importées, l’exposition au taux de change et le calendrier des paiements peuvent affecter le montant du capital engagé. Un acompte versé dans une devise et un solde dû plusieurs mois plus tard peuvent modifier le coût final même lorsque le prix unitaire du fournisseur ne change pas.
Lorsque la durée de vie opérationnelle prévue est incertaine, une analyse de sensibilité est plus utile qu’un chiffre unique de délai de retour sur investissement. Testez le résultat avec une utilisation moindre, des coûts de maintenance plus élevés, des gains de production plus lents et un démarrage d’exploitation retardé. Si le projet demeure acceptable dans des hypothèses défavorables raisonnables, le dossier d’approbation est plus robuste.
La décision d’achat la plus fiable commence par une exigence de production définie
Le prix est déterminé par le problème de production que la machine est conçue pour résoudre : dimension des matériaux, mix de produits, niveau de finition, fréquence des changements de série, précision requise, heures de fonctionnement, modèle de personnel et environnement de maintenance. Demander aux fournisseurs un prix avant que ces conditions ne soient définies produit souvent des devis qui ne sont comparables techniquement qu’en apparence.
Un dossier d’approbation solide doit donc relier chaque caractéristique coûteuse à une exigence énoncée. Une table plus longue doit correspondre à un format de panneau. Un moteur plus puissant doit correspondre à l’épaisseur du matériau, à la taille de la lame et au cycle de service. Le positionnement servo doit correspondre à des besoins mesurables de réglage ou de répétabilité. Une structure plus lourde doit correspondre aux attentes en matière de précision et de charge de travail. Les dispositions relatives au service doivent correspondre à la capacité de maintenance de l’installation et à la distance par rapport au support.
Cette discipline transforme le prix des machines de fabrication de produits en bois d’un simple chiffre d’achat en une décision d’investissement. L’objectif n’est pas d’acheter la machine la moins chère ni celle qui présente les spécifications les plus élevées. Il consiste à acquérir une machine dont le coût livré, le risque d’exploitation et la capacité productive sont proportionnés au travail qu’elle doit effectuer.
Envoyez votre demande
Nous nous réjouissons de collaborer avec vous et de nous développer à vos côtés.