

Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Rentabilité d’une perceuse CNC six faces : quand l’automatisation est-elle amortie ?
Une perceuse CNC six faces est rentable lorsqu’elle élimine une véritable contrainte de production, et non simplement parce qu’elle peut percer plus rapidement. Le meilleur retour sur investissement résulte généralement de la combinaison de plusieurs facteurs : moins de manipulations manuelles, une moindre dépendance à l’égard d’opérateurs hautement qualifiés en perçage, moins d’erreurs sur les panneaux et un flux plus fluide, des données de conception aux composants de meubles finis.
Pour un atelier qui produit à volume stable des pièces de meubles répétitives, l’automatisation peut remplacer plusieurs opérations distinctes : le perçage des faces, le perçage des chants, l’usinage de rainures ou de trous pour connecteurs, le retournement des panneaux, le transfert des pièces entre les machines et le contrôle de la position des trous avant l’assemblage. Lorsque ces étapes mobilisent déjà de la main-d’œuvre, de l’espace au sol et du temps de reprise, l’investissement peut devenir économiquement pertinent. En revanche, si la production est très irrégulière, si la construction des panneaux change constamment ou si les données en amont ne sont pas fiables, la machine risque de rester sous-utilisée et la période d’amortissement de s’allonger.
La décision d’achat doit donc commencer par un diagnostic de la production. La question n’est pas : « Combien de panneaux cette machine peut-elle usiner ? », mais plutôt : « Quels coûts actuels vont disparaître, lesquels vont subsister et avec quelle régularité la machine pourra-t-elle être alimentée avec des pièces conformes ? »
D’où vient réellement le retour sur investissement d’une perceuse CNC six faces
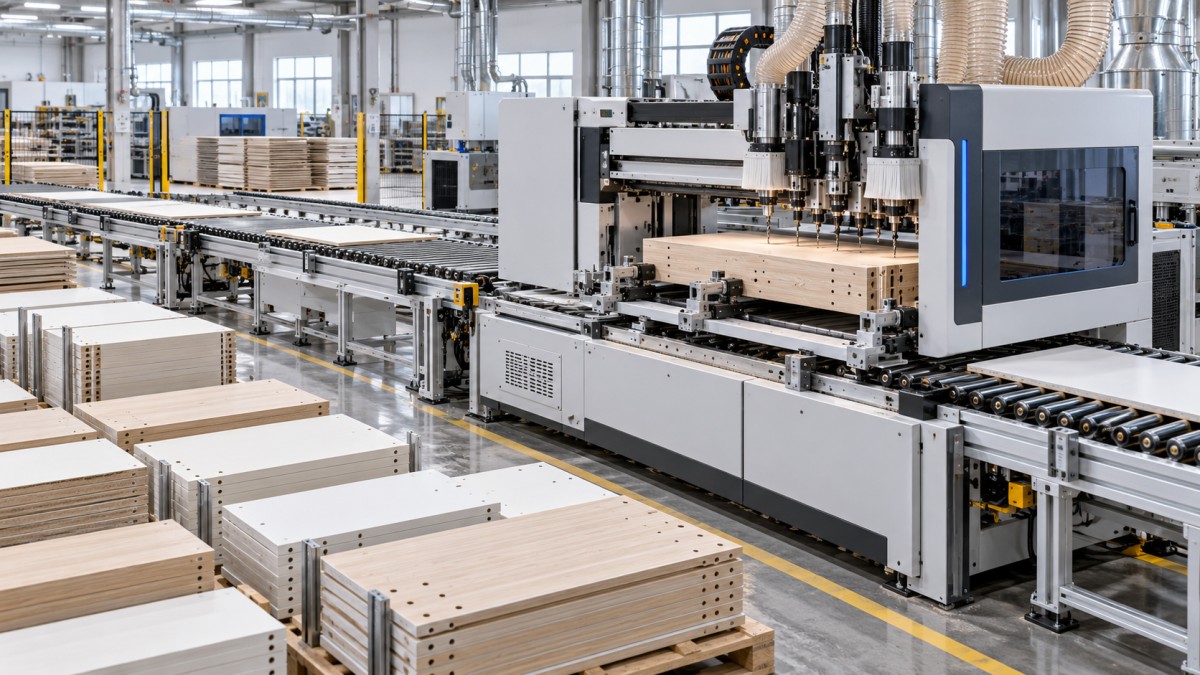
Une perceuse CNC six faces usine plusieurs faces et chants d’un panneau au cours d’un cycle automatisé. Selon la configuration de la machine et le programme, elle peut réaliser les perçages destinés aux charnières, tourillons, excentriques, taquets d’étagère, connecteurs, coulisses et autres accessoires de meubles, sans les repositionnements répétés associés aux méthodes de perçage conventionnelles.
Cette capacité crée de la valeur de plusieurs manières. Le gain de vitesse est visible, mais il constitue rarement la seule source d’économies, voire la plus importante.
Les économies de main-d’œuvre doivent être calculées avec soin. Une machine ne supprime pas tout le travail humain. Les panneaux doivent toujours être alimentés, inspectés, déchargés, triés et acheminés vers l’étape suivante. Les programmes doivent être préparés, les outils entretenus et les cas particuliers pris en charge. La comparaison pertinente n’est pas « une machine contre zéro personne », mais le nombre d’heures de travail libérées des manipulations à faible valeur ajoutée et des réglages répétés, auquel s’ajoute l’amélioration de la production obtenue par les personnes qui restent.
La précision a un effet économique similaire. Un panneau percé incorrectement peut coûter bien plus que le panneau lui-même. Il peut interrompre l’assemblage, retarder une commande, nécessiter le remplacement du matériau et créer de la confusion si une pièce endommagée est mélangée à un lot. Le perçage automatisé est précieux parce qu’il rend le résultat plus reproductible, à condition que les dimensions des panneaux, les chants de référence et les données de programme entrantes soient corrects.
Le volume compte, mais la stabilité de la charge de travail compte davantage
Un volume élevé de panneaux favorise un amortissement plus rapide, mais le volume à lui seul ne suffit pas pour évaluer la situation. Une grosse commande ponctuelle qui disparaît ensuite ne justifie pas un investissement en capital autant qu’un flux régulier de travaux de fabrication de meubles. La machine doit disposer d’une charge de travail suffisamment régulière pour absorber son coût de possession pendant les mois de production habituels, y compris les périodes plus calmes.
Considérons deux activités différentes. L’une fabrique chaque semaine une gamme limitée de meubles de cuisine et de dressing standard. L’autre réalise occasionnellement des aménagements intérieurs sur mesure, de petites réparations et une grande variété de travaux de menuiserie uniques. La seconde peut usiner des panneaux, mais son véritable goulot d’étranglement se situe peut-être au niveau de la validation des plans, de l’approvisionnement en matériaux, de la finition ou de l’installation. Dans ce cas, une cellule de perçage sophistiquée peut être impressionnante, mais son achat peut être prématuré sur le plan financier.
Une solution de perçage six faces est généralement plus facile à justifier lorsque l’une ou plusieurs des conditions suivantes s’appliquent :
- Les pièces de meubles sont produites en continu plutôt que lors de courtes périodes espacées.
- Le perçage des panneaux est effectué sur plusieurs machines ou postes de travail distincts.
- La variété des commandes est suffisamment élevée pour que les gabarits manuels et les réglages répétés entraînent des retards.
- L’assemblage dépend de l’emplacement précis des accessoires et des connecteurs.
- Il est difficile de recruter ou de fidéliser des opérateurs expérimentés en perçage.
- Le respect des délais de livraison est limité par le temps écoulé entre la découpe des panneaux et l’assemblage.
La solution est moins convaincante lorsque le volume de production prévu est faible, que le perçage manuel est déjà rapide et maîtrisé, ou que l’atelier n’est pas encore en mesure de fournir des données de production numériques cohérentes. Cela ne signifie pas que l’automatisation ne convient jamais à une petite entreprise. Cela signifie que l’acheteur doit accorder davantage d’importance à la flexibilité, à la demande future et à la simplification du flux de travail qu’au seul calcul des coûts de main-d’œuvre à court terme.
Le calcul doit reposer sur la marge contributive, et non sur la capacité théorique annoncée
Les fournisseurs de machines peuvent parler du temps de cycle et de la capacité d’usinage, mais l’estimation de l’amortissement doit être fondée sur la production qui peut réellement être vendue et livrée. Une machine ne génère pas de retour sur investissement à partir d’une capacité théorique inutilisée. Elle doit permettre de réaliser davantage de commandes, de réduire le coût des commandes existantes, de limiter les erreurs coûteuses ou de maintenir la production lorsque la main-d’œuvre est rare.
Un modèle pratique d’amortissement commence par les bénéfices annualisés et les coûts annualisés de possession. Le principe de base est simple :
Période d’amortissement = investissement total / bénéfice net annuel
La difficulté consiste à définir honnêtement le « bénéfice net annuel ». Utilisez les économies et la marge supplémentaire attribuables au nouveau flux de travail, puis soustrayez les coûts induits par l’équipement.
Avantages à prendre en compte
- Heures de travail pouvant être réaffectées du perçage, du retournement des panneaux, du mesurage et des reprises à des tâches productives ailleurs.
- Production supplémentaire lorsque le perçage empêche les commandes d’atteindre l’assemblage ou l’expédition.
- Réduction des pertes de matériau dues à des motifs de perçage incorrects, à des chants de référence mal définis ou à un mauvais positionnement des accessoires.
- Réduction du temps de réglage lors des changements de produits répétitifs.
- Moindre dépendance aux heures supplémentaires ou à l’usinage sous-traité pendant les périodes de forte activité.
Coûts à prendre en compte
- Achat, transport, installation et mise en service de la machine, ainsi que tout aménagement nécessaire du site.
- Intégration logicielle, assistance à la programmation et temps de formation.
- Outillage, consommables, maintenance, électricité, aspiration des poussières et pièces de rechange prévues.
- Temps opérateur toujours nécessaire pour le chargement, le déchargement, les contrôles qualité et la circulation des matériaux.
- Coût du financement lorsque l’acquisition est financée plutôt que payée sur les fonds disponibles.
- Perte de production pendant le démarrage, la formation des opérateurs ou l’ajustement du processus.
Une erreur fréquente consiste à considérer toutes les heures de travail économisées comme des économies de trésorerie. Si les employés restent sur la paie et que le débit de production n’augmente pas, le bénéfice financier immédiat peut être inférieur aux attentes. L’investissement peut néanmoins être pertinent si ces personnes sont affectées à l’assemblage, à la finition, à l’emballage ou à une autre zone contrainte. Mais le modèle doit identifier le gain de production qui en résulte, au lieu de comptabiliser deux fois la même économie de main-d’œuvre.
Les performances de l’automatisation dépendent aussi des données et du flux de matériaux
Après l’installation, la mauvaise surprise la plus coûteuse n’est souvent pas d’ordre mécanique. Elle consiste à découvrir que le flux de travail existant ne peut pas alimenter la machine de façon régulière. Le perçage six faces exige des dimensions de pièces précises, une orientation fiable des panneaux, des bibliothèques d’accessoires correctes et des fichiers de production propres. Si le système de conception produit des données de perçage incomplètes ou incohérentes, les opérateurs passeront du temps à modifier les programmes, contrôler les panneaux et résoudre les exceptions sur la machine.
Avant l’achat, suivez une commande représentative depuis la validation définitive du plan jusqu’à la découpe, au placage des chants, au perçage, à l’assemblage et à l’emballage. Déterminez où les étiquettes des pièces sont créées, comment l’orientation des panneaux est maintenue, qui valide les programmes et comment les modifications de conception sont communiquées après le début de la production. Cet exercice révèle souvent si la machine proposée éliminera un goulot d’étranglement ou ne fera que le déplacer en amont.
Le placage des chants mérite une attention particulière. Les références d’un panneau fini peuvent varier selon qu’un, deux ou quatre chants sont plaqués. La position des trous doit correspondre aux dimensions finales utilisables, et pas seulement aux dimensions initiales de découpe. Le programme de perçage, le processus de découpe et le processus de placage doivent donc suivre la même logique de production. Lorsque ces systèmes ne sont pas connectés, la reproductibilité se dégrade, quelle que soit la qualité de la machine.
L’état des matériaux influe également sur les résultats. Des panneaux voilés, une épaisseur irrégulière, des chants endommagés et une aspiration des poussières insuffisante peuvent entraîner des difficultés de manutention ou d’usinage. L’évaluation de l’achat doit porter sur l’ensemble de la cellule : approvisionnement en panneaux, étiquetage, aspiration, déchargement, tri, accès à l’outillage et acheminement vers l’assemblage. La perceuse n’est qu’un élément d’un système de fabrication.
Comparez le processus alternatif, et pas seulement les machines concurrentes
La comparaison pertinente peut opposer une perceuse CNC six faces à une CNC point à point, à une perceuse avec insertion de tourillons, à une fraiseuse à nesting, à plusieurs postes de perçage manuel ou à la poursuite de la sous-traitance. Chaque solution présente une structure de coûts différente.
Une fraiseuse à nesting peut être pratique lorsque la même machine doit découper des formes, usiner des poches et percer des panneaux. Elle peut être moins efficace lorsque la plupart des travaux portent sur des composants rectangulaires de meubles nécessitant des motifs de perçage nombreux et répétitifs. Une machine point à point peut convenir à certaines tâches de perçage, mais nécessiter davantage de manutention ou de repositionnements selon la pièce et la configuration de la machine. Les postes manuels coûtent moins cher à l’achat et peuvent offrir de la flexibilité pour de faibles volumes, mais les besoins en main-d’œuvre, les réglages et les risques de variation augmentent avec la complexité des commandes.
La sous-traitance évite les dépenses d’investissement et peut être judicieuse lorsque la demande est incertaine. Ses coûts cachés comprennent des délais plus longs, le transport, un contrôle réduit des changements urgents et la marge versée à un prestataire extérieur. Le meilleur choix dépend de la part des travaux correspondant au perçage standard de panneaux, de l’urgence des livraisons et de la mesure dans laquelle le contrôle en interne améliore l’activité globale et justifie la possession de l’équipement.
Lors de la comparaison des devis, évitez de choisir uniquement en fonction du nombre de têtes de perçage ou des dimensions maximales indiquées sur une fiche technique. Demandez à chaque fournisseur d’usiner des fichiers de pièces représentatifs ou de décrire précisément le flux de travail correspondant. Incluez des côtés de meubles courants, des étagères, des portes, des éléments de tiroirs, des pièces étroites, des pièces avec des motifs de perçage denses et des panneaux nécessitant des références de chant sur différents côtés. L’objectif est de comprendre le comportement en production courante, et non celui d’une pièce de démonstration idéale.
Les questions qui permettent de déterminer si l’investissement est opportun
Ces questions sont plus utiles qu’une promesse générique de ROI :
- Quelle opération actuelle limite la réalisation des commandes : capacité de perçage, disponibilité de la main-d’œuvre, temps de réglage, reprises ou déplacement des matériaux ?
- Combien d’heures de travail sont consacrées au perçage et à la manutention des panneaux pendant une période de production normale ?
- Quelle proportion des erreurs sur les panneaux est due au perçage, au positionnement des accessoires ou à l’interprétation manuelle des plans ?
- Les logiciels de conception peuvent-ils produire des données de perçage, des étiquettes et des instructions d’orientation des pièces fiables ?
- Que deviendra la main-d’œuvre libérée par l’automatisation : réduction des heures supplémentaires, augmentation de la production, amélioration de la capacité d’assemblage ou temps d’inactivité ?
- L’atelier peut-il maintenir un flux suffisant et régulier de travaux adaptés sur panneaux ?
- Le site dispose-t-il de l’alimentation électrique, de l’air comprimé, de la capacité d’aspiration, de l’espace d’accès et des moyens internes de manutention nécessaires à l’installation ?
- Qui assurera la programmation, la mise en service, la maintenance courante et l’approvisionnement en pièces de rechange après la mise en marche de la machine ?
La dernière question a un effet financier direct. Une machine immobilisée pour un problème de service évitable peut perturber toute une ligne de fabrication de meubles. Le choix de l’équipement doit donc prendre en compte le périmètre d’installation du fournisseur, son approche de la formation, son processus de réponse technique, la qualité de sa documentation et l’accès aux consommables et aux pièces de rechange. Le prix d’achat le plus bas peut revenir plus cher à long terme si l’assistance est insuffisante ou si la maintenance courante est difficile.
Qingdao Zhongding Machinery Co., Ltd. fournit des machines à bois et des solutions de production complètes destinées à la fabrication de meubles, aux ateliers et aux lignes industrielles de transformation de panneaux. Pour les acheteurs qui évaluent un investissement dans le perçage, la discussion utile ne se limite pas à la configuration de la machine. Elle doit également porter sur le processus existant, la gamme de produits prévue, les besoins de mise en service et l’assistance nécessaire pour que l’équipement contribue à réduire les coûts de production plutôt que d’ajouter de l’incertitude opérationnelle.
Quand la réponse est « pas encore »
Reporter l’achat peut être la bonne décision lorsque les données de production ne sont pas maîtrisées, que la demande est trop imprévisible ou qu’un goulot d’étranglement plus fondamental limite la production. Par exemple, l’ajout d’un perçage automatisé ne résoudra pas un manque de capacité d’assemblage, un placage des chants peu fiable, une validation lente des plans ou une capacité de découpe des panneaux insuffisante. Dans ces situations, l’amélioration de la préparation des travaux, de l’étiquetage, de la planification ou du processus en amont peut générer un meilleur premier retour sur investissement.
Il existe également une solution intermédiaire. Une entreprise peut standardiser les règles relatives aux accessoires, améliorer ses bibliothèques de meubles, mesurer la main-d’œuvre actuellement consacrée au perçage et faire passer davantage de travaux répétitifs par un processus contrôlé avant de s’engager dans une automatisation complète. Ces mesures rendent le calcul ultérieur du ROI plus crédible et réduisent les risques liés au démarrage.
L’achat est opportun lorsque la machine a un rôle défini dans un flux de travail répétitif : elle traite un flux régulier de pièces adaptées, élimine une contrainte mesurée, reçoit des données précises et bénéficie du soutien des opérateurs et du service après-vente. Dans ces conditions, l’automatisation ne se limite pas à accélérer le perçage. Elle permet de stabiliser la production de panneaux, de préserver la précision et de créer une capacité qui peut être exploitée de manière rentable.
Envoyez votre demande
Nous sommes ouverts à toute collaboration et nous développerons nos activités avec vous.