


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Comparaison des perceuses de panneaux : modèles à alimentation traversante ou point à point
Une machine à alimentation continue constitue généralement un meilleur investissement lorsque le volume de panneaux est élevé, que les dimensions sont relativement standardisées et que le perçage s’inscrit dans un flux de production continu. Une machine point à point est généralement le choix le plus sûr lorsque la diversité des produits, les dimensions personnalisées et les changements fréquents de programme sont plus importants que le débit linéaire maximal. La décision d’achat dépend moins du fait de savoir quelle conception est « plus avancée » que de l’endroit où la variation intervient dans l’usine.
Pour les équipes chargées des achats, l’erreur la plus coûteuse consiste à comparer uniquement les têtes de perçage, le nombre de broches ou les temps de cycle annoncés. Une machine de perçage de panneaux fonctionne au sein d’un système plus vaste : débitage des panneaux, placage des chants, mise en tampon, manutention des matériaux, étiquetage, programmation, contrôle qualité et retouches influencent tous sa production utile. Une machine qui semble plus rapide lorsqu’elle est considérée isolément peut devenir un goulot d’étranglement sous-utilisé si la ligne environnante ne parvient pas à l’alimenter correctement. À l’inverse, une machine très flexible peut générer des coûts inutiles lorsque la plupart des commandes concernent des composants d’armoires répétitifs.
Commencez par le flux de travail, et non par les spécifications de la machine
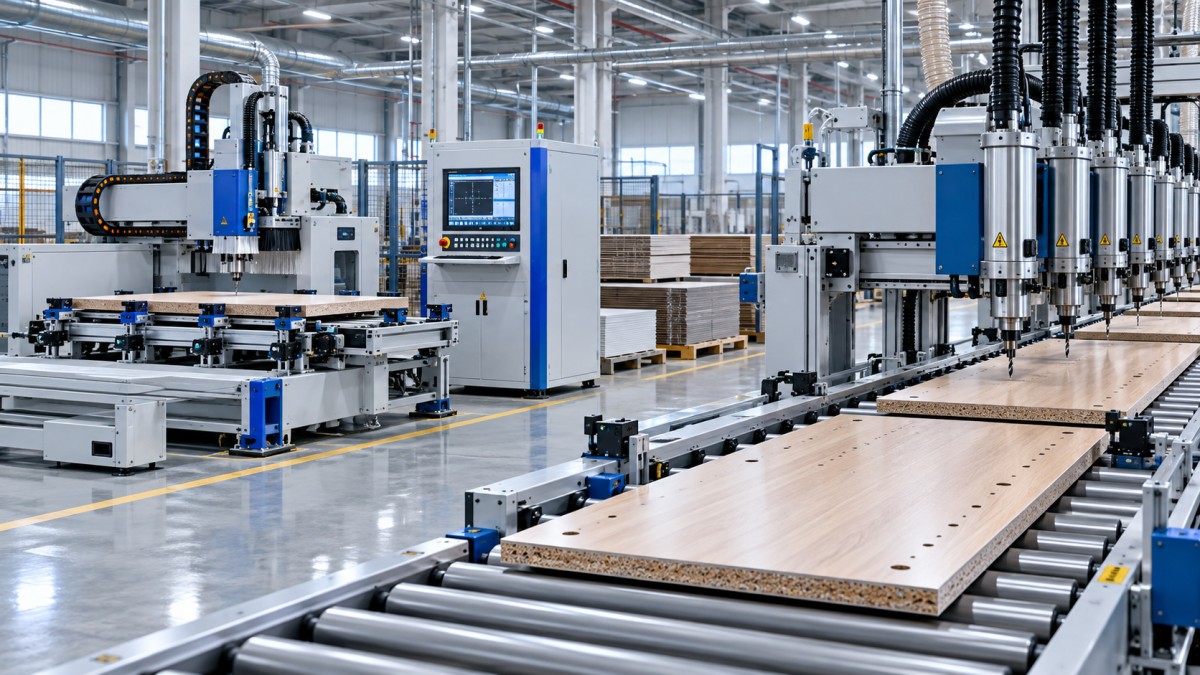
Les machines de perçage à alimentation continue déplacent un panneau à travers la zone de travail au moyen de convoyeurs ou de systèmes de transport motorisés. Les unités de perçage interviennent au passage du panneau et traitent souvent plusieurs faces ou chants selon une séquence définie. Elles conviennent à un modèle de production fondé sur des pièces répétitives, une orientation contrôlée et un flux prévisible des matériaux.
Les conceptions point à point positionnent chaque panneau pour une série programmée d’opérations de perçage. La machine peut déplacer ses têtes, ses dispositifs de serrage, son portique ou son système de positionnement de la pièce afin de créer des trous à différents emplacements, sans dépendre d’une séquence fixe sur une ligne continue. Elle est donc particulièrement adaptée à la fabrication de meubles à l’unité, aux armoires personnalisées, aux pièces irrégulières et aux usines où le schéma de perçage change au cours de la journée.
La véritable ligne de démarcation pratique n’est pas simplement la taille des lots. Elle réside dans la quantité de variations qui doit être absorbée après le débitage des panneaux. Un fabricant peut traiter de nombreux panneaux par jour tout en tirant avantage de la technologie point à point si les commandes comportent différentes profondeurs d’armoires, différents systèmes de quincaillerie, schémas de perçage et exigences particulières. Un autre fabricant peut avoir un volume modéré, mais constater qu’une machine à alimentation continue est plus productive parce que les mêmes familles de composants se répètent sans interruption.
Avant de demander des devis, cartographiez une semaine représentative de la production. Séparez les composants récurrents des pièces exceptionnelles. Notez la fréquence des changements de programme, la fréquence à laquelle les opérateurs retournent ou réorientent les panneaux, le nombre de panneaux en attente entre le débitage et le perçage, ainsi que la fréquence à laquelle les pièces percées nécessitent une correction. Ces observations révéleront davantage l’adéquation de la machine qu’une comparaison de fournisseurs fondée sur une capacité maximale annoncée.
Dans quels cas les systèmes à alimentation continue justifient leur coût
Une conception à alimentation continue trouve sa justification lorsque le flux continu présente une réelle valeur. Dans une ligne produisant des armoires de cuisine standardisées, des dressings, des composants de mobilier de bureau, des étagères ou d’autres produits en panneaux répétitifs, la machine peut réduire le positionnement manuel et maintenir un rythme constant d’une opération à l’autre. Elle devient particulièrement intéressante lorsque le perçage doit correspondre aux données de débitage en amont et aux exigences d’assemblage en aval, avec un minimum de manutention.
Son avantage ne se limite pas à la vitesse. Une cellule à alimentation continue bien organisée peut réduire le nombre de manipulations de chaque panneau par un opérateur. Un nombre réduit de transferts peut améliorer le rythme, diminuer le risque d’erreurs d’orientation et faciliter la planification de la production. Associé à une identification fiable et à un acheminement maîtrisé des matériaux, le système peut favoriser un environnement de production plus rigoureux qu’un ensemble de postes autonomes.
Cet avantage dépend du maintien du flux. Si les opérateurs doivent fréquemment arrêter la ligne pour résoudre des problèmes d’identification incertaine des pièces, de programmes manquants, de mauvaise orientation des panneaux ou de matériaux endommagés, la productivité attendue diminue rapidement. Les équipements à alimentation continue tolèrent généralement moins bien le désordre en amont. Leur valeur augmente lorsque la sortie du débitage est correctement séquencée, que les dimensions des panneaux se situent dans la plage de fonctionnement de la machine et que les matériaux arrivent de manière régulière.
Les équipes chargées des achats doivent donc considérer les convoyeurs et la manutention des panneaux comme faisant partie de l’investissement, même lorsque la proposition initiale les sépare du prix de la machine de perçage. Les tables d’entrée et de sortie, les convoyeurs de retour, les dispositifs de transfert, la mise en tampon, le balayage des codes-barres, les raccordements à l’aspiration des poussières et l’intégration des dispositifs de sécurité peuvent déterminer si l’équipement fonctionne comme une ligne de production ou comme une machine autonome coûteuse nécessitant un chargement manuel à ses deux extrémités.
Les conceptions à alimentation continue peuvent également présenter une limite moins évidente : leur productivité favorise une logique d’acheminement stable. Des changements fréquents de schémas de perçage sont possibles sur de nombreux systèmes modernes, mais chaque exception supplémentaire complexifie le séquençage, la gestion des programmes et le contrôle par l’opérateur. Une usine qui vend des meubles fortement personnalisés peut découvrir que la ligne est techniquement capable de traiter la variation, mais qu’elle le fait de manière inefficace sur le plan opérationnel.
Pourquoi les machines point à point restent performantes en production mixte
Les machines point à point sont conçues pour gérer la variation au niveau de la machine. Elles peuvent percer les faces et les chants, réaliser des trous de construction, des trous pour taquets d’étagère, des emplacements de connecteurs et des schémas de perçage pour la quincaillerie, selon le programme attribué à chaque pièce. Cette flexibilité réduit la nécessité de regrouper les pièces en longues séries uniformes avant l’usinage.
Pour un atelier produisant des meubles sur mesure ou une usine de meubles traitant un large éventail de commandes, cela peut avoir une valeur commerciale directe. Des lots plus courts peuvent être lancés sans attendre d’avoir suffisamment de pièces similaires pour justifier un réglage. Les modifications de conception peuvent être introduites avec moins de perturbations. Les composants non standard peuvent rester dans le circuit de production normal au lieu d’être orientés vers un perçage manuel ou un processus secondaire.
Le compromis est que la capacité point à point dépend fortement de la complexité réelle des pièces. Un temps de cycle annoncé pour un panneau rectangulaire simple avec un schéma de perçage basique peut ne pas représenter la production d’un côté d’armoire comportant plusieurs perçages de construction, trous d’étagère, logements de charnière, positions de tourillons et exigences particulières en matière de quincaillerie. Le chargement, le positionnement, le serrage, le retournement, le déchargement des panneaux et la gestion des exceptions consomment également du temps. La comparaison pertinente porte sur le nombre de pièces terminées par poste pour le propre assortiment de pièces de l’entreprise, et non sur le nombre nominal de trous par minute.
La rigueur des opérateurs et de la programmation est également importante. Les machines flexibles transfèrent davantage de responsabilités vers la préparation des données et le contrôle des travaux. Une machine point à point ne peut pas compenser des données de perçage incomplètes, des références incohérentes entre le débitage et le perçage, ou des modifications non vérifiées dans le logiciel de conception d’armoires. Dans une activité de fabrication sur mesure à faible volume, cela est souvent gérable et rentable. Dans une activité plus importante, cela peut nécessiter des procédures plus strictes de validation des programmes et une meilleure intégration entre la conception, le débitage et l’usinage.
La comparaison des coûts dépasse le prix d’achat
Une comparaison directe des prix entre une machine de perçage de panneaux à alimentation continue et une machine point à point peut être trompeuse, car les deux conceptions répartissent les coûts différemment. Les équipements à alimentation continue peuvent nécessiter une emprise au sol plus importante, davantage d’équipements connectés, des travaux d’installation et un investissement supérieur en manutention des matériaux. Les équipements point à point peuvent présenter une charge d’intégration de ligne moindre, mais nécessiter davantage de main-d’œuvre par panneau, une supervision plus active de la machine ou une capacité supplémentaire à mesure que le volume augmente.
La main-d’œuvre doit être évaluée sur l’ensemble du processus, et non en fonction du nombre de personnes présentes au poste de perçage. Une ligne à alimentation continue peut réduire la main-d’œuvre directe consacrée au chargement et au déchargement, tout en créant de nouveaux besoins en préparation des matériaux, supervision de la ligne, maintenance et planification de la production. Une machine point à point peut sembler exiger beaucoup de main-d’œuvre, mais elle peut éviter les coûts cachés liés au tri, au regroupement, au réacheminement et à la gestion des exceptions dans une ligne rigide.
L’exposition aux arrêts varie également. Si une machine à alimentation continue se trouve au milieu d’un circuit de production étroitement connecté, une panne peut affecter les opérations en amont et en aval. Les acheteurs doivent demander comment les panneaux peuvent être contournés, où les travaux en cours peuvent s’accumuler et si les pièces individuelles peuvent être récupérées sans perdre leur identification. Pour les équipements point à point, la préoccupation concerne souvent la perte de capacité au sein d’une cellule : les pièces prioritaires peuvent-elles être transférées vers une autre machine ou une seule machine bloque-t-elle toute la commande ?
Les affirmations de précision doivent être transposées aux conditions de production
Les deux types de machines peuvent effectuer un perçage répétable lorsqu’ils sont correctement installés, calibrés et alimentés avec des matériaux homogènes. La question d’achat la plus utile consiste à déterminer où le risque de précision intervient dans le processus. Une machine de perçage peut se positionner avec précision alors que les assemblages finis présentent encore des défauts d’alignement, parce que les panneaux ont été débités à partir de références différentes, que les étiquettes ont été mélangées, que les panneaux étaient déformés, que les outils étaient usés ou que les opérateurs ont chargé la mauvaise face.
Les systèmes à alimentation continue accordent davantage d’importance au suivi et à la stabilité du transport des panneaux. Les acheteurs doivent examiner comment la machine établit son chant de référence, comment elle maintient la position du panneau pendant le processus et comment elle traite les panneaux situés aux dimensions minimale et maximale. Les pièces minces, étroites, déformées, revêtues ou de forme inhabituelle doivent faire l’objet d’une discussion précise lors de l’examen technique. Un système optimisé pour des côtés d’armoire standard ne se comportera pas nécessairement de la même manière avec de petits composants de tiroirs ou des bandes étroites.
Les systèmes point à point rendent particulièrement importants le serrage, le choix des références et le soutien du panneau. Demandez comment la machine traite les pièces dont certaines zones ne sont pas correctement soutenues, si le serrage par vide ou mécanique convient au matériau prévu et comment le programme établit un repère commun entre les opérations d’usinage. Pour les composants de mobilier, la constance de l’emplacement des trous par rapport à la référence d’assemblage est souvent plus importante qu’une vaste affirmation de précision formulée sans contexte.
Les outils et la maintenance ne doivent pas être considérés comme secondaires. L’état des forets influe sur la qualité des trous, les éclats, la génération de chaleur et la fiabilité de la profondeur de perçage. Les spécifications d’achat doivent préciser la configuration des broches, les types d’outils compatibles, la méthode de changement d’outil le cas échéant, les exigences de lubrification, les besoins en extraction des copeaux, l’accessibilité pour le nettoyage et le processus de remplacement des pièces couramment utilisées. Le coût d’une machine à l’arrêt provient souvent de l’indisponibilité ou de la difficulté de remplacement des éléments d’entretien courants, plutôt que d’une défaillance mécanique majeure.
Les questions qui révèlent une mauvaise adéquation avant la commande
Une discussion utile avec le fournisseur doit passer des capacités présentées dans la brochure aux propres pièces et conditions d’exploitation de l’acheteur. Fournissez des dimensions et épaisseurs de panneaux représentatives, les matériaux, les schémas de perçage, la production quotidienne, le mélange de pièces et l’organisation prévue des postes. Demandez ensuite le processus proposé, et pas seulement un modèle de machine.
- Lesquelles de nos pièces nécessiteront un chargement spécial, un retournement, une manutention manuelle ou une opération distincte ?
- Quelles hypothèses sont utilisées pour le débit annoncé : nombre de trous, dimensions des panneaux, méthode de chargement, changements de programme et intervention de l’opérateur ?
- Comment la machine prend-elle un panneau comme référence et que se passe-t-il lorsqu’un panneau est bombé, étroit, court ou mal orienté ?
- Quels composants sont inclus dans le devis pour l’entrée, la sortie, le balayage, la sécurité, les interfaces d’aspiration des poussières et l’intégration de la commande ?
- Quel format de données de production est accepté et qui est responsable de la vérification des programmes de perçage post-traités avant leur mise en production ?
- Quelles pièces d’usure et quels composants électriques ou pneumatiques critiques doivent être stockés localement ?
- Quelle assistance à distance, assistance à la mise en service, documentation et formation des opérateurs sont incluses dans le périmètre de livraison ?
- Comment l’usine peut-elle continuer à traiter les travaux urgents si cette machine est indisponible ?
Demander une démonstration avec des fichiers représentatifs est plus instructif que de regarder une vidéo générique de la machine. L’objectif n’est pas de contraindre le fournisseur à reproduire chaque commande future. Il s’agit de voir comment la machine traite les caractéristiques des pièces qui sont à l’origine de la plupart des retards de l’usine : dimensions inhabituelles, forte densité de trous, perçage des chants, petits composants, schémas de quincaillerie variables ou changements répétés de programme.
Une règle de sélection pratique
Choisissez une machine à alimentation continue lorsque la demande de perçage est suffisamment stable pour maintenir les panneaux en mouvement selon une séquence planifiée et lorsque l’usine peut soutenir la machine grâce à un flux fiable en amont et en aval. Son meilleur argument commercial repose sur la répétabilité, une manutention réduite par panneau et une ligne qui reste chargée de manière productive pendant une grande partie du poste.
Choisissez une machine point à point lorsque le carnet de commandes se caractérise par la personnalisation, les lots mixtes, les changements fréquents de conception et les pièces qui nécessiteraient autrement des réglages répétés ou une intervention manuelle. Sa valeur réside dans sa capacité à faire de la variation une situation normale plutôt qu’à traiter chaque exception comme une perturbation.
Pour les entreprises situées entre ces deux conditions, la décision doit être fondée sur une étude de charge de travail plutôt que sur une préférence pour un niveau donné d’automatisation. Examinez la proportion de pièces récurrentes, le coût des retards sur les travaux personnalisés, la croissance attendue du volume standardisé, l’espace au sol disponible ainsi que les capacités des équipes de programmation et de manutention des matériaux. La meilleure machine est celle dont la logique de fonctionnement correspond au travail probable de l’usine, y compris les aspects contraignants que les devis et les tableaux de temps de cycle tendent à laisser de côté.
Envoyez votre demande
Nous sommes ouverts à toute collaboration et nous développerons nos activités avec vous.