


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Quel délai de livraison faut-il prévoir pour des machines aux Émirats arabes unis ?
Un calendrier de livraison réaliste pour des machines à bois destinées aux Émirats arabes unis doit distinguer quatre étapes : la validation définitive des spécifications, la production en usine, l’inspection et l’emballage avant expédition, puis le transport maritime et les opérations à destination. Considérer ces étapes comme un seul « délai de livraison » du fournisseur est la principale cause des retards d’installation. Une machine standard dont la configuration est déjà définie suit ces étapes différemment d’une machine nécessitant une modification de tension, des convoyeurs supplémentaires, un outillage spécial ou une expédition coordonnée de plusieurs machines.
Pour établir le calendrier du projet, considérez la date de fin de production confirmée par le fournisseur comme un seul jalon. La machine n’est pas prête pour les travaux sur site tant que l’emballage pour l’exportation n’est pas terminé, que les documents n’ont pas été émis, que la cargaison n’a pas été réservée sur un navire et que les opérations à l’arrivée au port des Émirats arabes unis n’ont pas été prises en compte. La date d’installation finale doit également prévoir le temps nécessaire au déchargement, au positionnement, au raccordement électrique, au raccordement du système d’aspiration des poussières, à la mise en service et aux essais d’usinage.
Établir le délai en fonction de la configuration réelle de la machine
La configuration de la machine influe sur le calendrier avant même que le métal soit découpé ou que la caisse soit construite. Une erreur fréquente consiste à comparer deux offres en se fondant sur une seule promesse de livraison, sans tenir compte des différences de normes électriques, de largeur de travail, de disposition des têtes de ponçage, d’options de sécurité, d’interfaces d’automatisation ou de la liste des accessoires. Une machine présentée comme « standard » peut tout de même nécessiter la confirmation de la tension et de la fréquence du moteur, de la langue du système de commande, de la disposition des raccords d’aspiration des poussières et des consommables fournis avec l’équipement.
Pour une ligne de ponçage de calibrage, la seule largeur de travail peut modifier la planification de la production et du transport. Une machine compacte et un modèle plus large peuvent avoir des bâtis, des bandes, des moteurs, des systèmes de pression ou des dimensions d’emballage différents. La gamme de matériaux à traiter compte également. Le traitement de placages minces nécessite une attention particulière à la stabilité de l’alimentation et à la pression de contact, tandis que les panneaux épais en MDF, en contreplaqué ou en bois massif peuvent influer sur la configuration du moteur, la conception du convoyeur et le matériau utilisé pour les essais avant expédition.
Lors de l’examen d’une offre, faites la distinction entre le délai de production et le délai avant que la machine soit prête à être expédiée. La production peut être terminée alors que la machine n’est pas encore disponible pour enlèvement, parce que les essais finaux, la fabrication de la caisse en bois, le marquage pour l’exportation ou la réception de composants achetés sont encore en attente. Un calendrier écrit utile indique chaque étape de transfert, au lieu de fournir uniquement un mois d’expédition estimé.
Les étapes qui allongent souvent le délai après la commande
La mise en production est souvent retardée par une confirmation technique incomplète. Cela arrive fréquemment lorsque la description commerciale est acceptée avant que le plan d’implantation final, les caractéristiques électriques ou la liste des équipements auxiliaires ne soient convenus. Il ne s’agit pas toujours d’une refonte majeure : même une décision tardive concernant l’interface du dépoussiéreur, le sens du convoyeur ou des bandes abrasives de rechange peut interrompre la séquence de production ou retarder l’emballage final.
Les travaux personnalisés doivent faire l’objet d’une marge de temps spécifique. Ils peuvent inclure des largeurs de panneaux non standard, une table d’entrée ou de sortie spéciale, une autre configuration des commandes, l’intégration à une ligne de production existante ou des dispositifs de protection supplémentaires demandés après l’approbation de la conception principale. Ces exigences doivent être consignées dans le périmètre convenu. Les demandes verbales formulées à l’approche de la fin des travaux sont particulièrement perturbatrices, car elles peuvent nécessiter de nouveaux essais après installation.
La quantité commandée entraîne une autre configuration du calendrier. Une machine peut être fabriquée et testée seule, tandis que plusieurs machines destinées à une même zone de production doivent être coordonnées en fonction des accessoires communs, des armoires électriques, des convoyeurs, de l’outillage et de l’emballage. Expédier la machine principale avant les équipements associés peut sembler plus rapide sur le papier, mais risque d’empêcher le site d’installation de mettre la ligne en service. Si les machines doivent fonctionner ensemble, planifiez la disponibilité pour l’expédition en fonction du dernier composant indispensable, et non de la première machine terminée.
La capacité doit également être interprétée avec soin. Une usine peut disposer d’espace pour le montage alors qu’un composant acheté essentiel, comme un moteur, un variateur, un palier, un élément pneumatique ou un appareil électrique, dépend encore de son propre délai de livraison. Il est plus utile de demander si le délai indiqué comprend tous les composants essentiels que de demander seulement si l’usine est occupée.
La fin de production n’est pas la date de départ
Avant d’être autorisée à l’expédition, une machine à bois doit réussir la séquence d’inspection et d’essais convenue. Pour un équipement de ponçage, cela implique généralement de vérifier les mouvements mécaniques, le guidage de la bande, le fonctionnement du convoyeur, le réglage de l’épaisseur, les fonctions de sécurité et le résultat de surface sur des panneaux adaptés. Les critères d’essai doivent correspondre au processus prévu. Un résultat satisfaisant sur du MDF courant ne confirme pas automatiquement un résultat identique sur des panneaux plaqués ou du bois massif au fil variable.
L’inspection doit être programmée suffisamment tôt pour éviter tout conflit avec la réservation du navire. Si l’inspection révèle un problème nécessitant un réglage, le calendrier doit prévoir le temps nécessaire à la correction et à de nouveaux essais. La pression visant à expédier immédiatement après une première inspection peut créer un faux choix entre accepter un problème non résolu et manquer une fenêtre de chargement. Il est préférable de définir les critères d’acceptation, les documents et les modalités de présence à l’inspection avant le début du montage final.
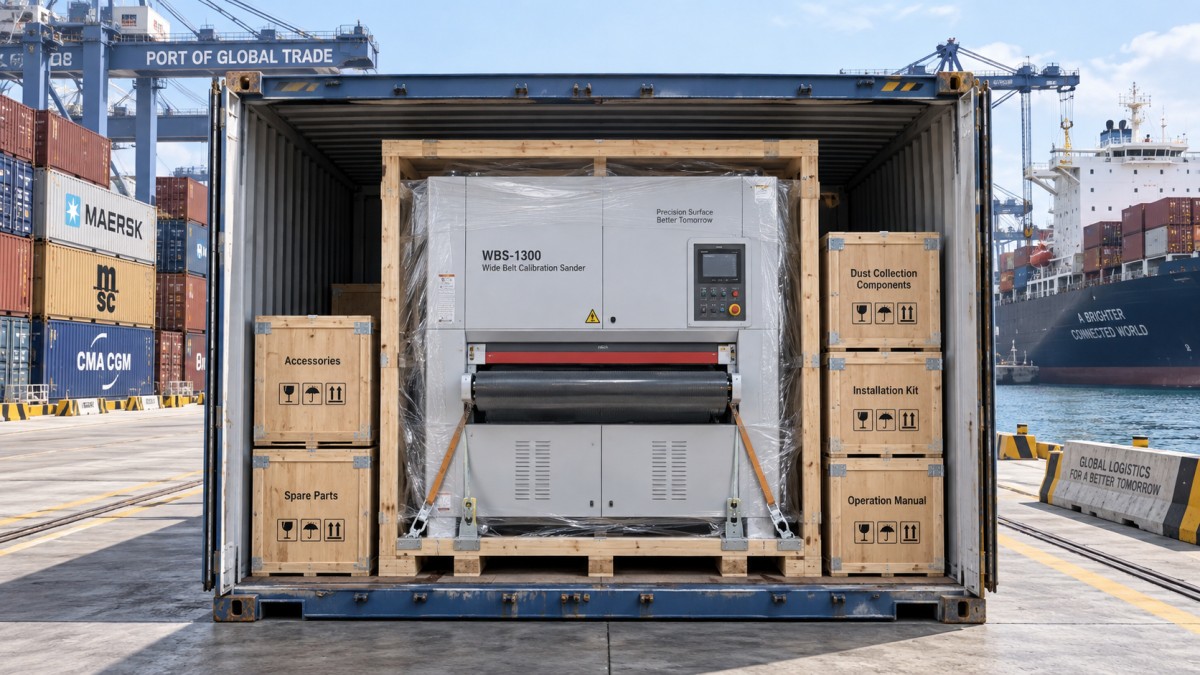
L’emballage est une étape technique, et non une simple formalité administrative. Les machines destinées au transport maritime doivent être protégées contre les mouvements, l’humidité et les chocs liés à la manutention. Les accessoires libres, bandes de rechange, outils, manuels, pièces électriques et équipements en option doivent être vérifiés par rapport à la liste de colisage avant la fermeture des caisses. Pour les grandes machines, le type de conteneur choisi, la séquence de chargement, les points de levage et les dimensions des caisses doivent être conformes au plan d’expédition. Une machine qui tient dans l’atelier de production peut malgré tout nécessiter un démontage partiel ou une conception d’emballage révisée pour entrer en toute sécurité dans le conteneur choisi.
Les documents doivent être préparés en parallèle avec l’emballage. Les documents commerciaux, les détails de colisage, les documents de transport et l’identification de la machine doivent décrire l’expédition de manière cohérente. Une discordance entre la liste de colisage et le nombre réel de caisses ou de cartons d’accessoires peut ralentir les opérations à destination, même si le navire est arrivé dans les délais. Les numéros de série, les marques des colis, les poids bruts et les dimensions doivent faire l’objet d’une vérification finale.
Le transport maritime vers les Émirats arabes unis nécessite une marge au-delà du calendrier de l’usine
Le transit maritime ne représente qu’une partie de la phase de transport. Le transitaire a d’abord besoin d’une date confirmée à laquelle la cargaison sera prête, des dimensions et du poids définitifs, du lieu d’enlèvement et des exigences concernant le conteneur. La réservation dépend ensuite de l’itinéraire choisi, du calendrier du transporteur, de la disponibilité du matériel, des conditions d’exploitation portuaire et des modalités de transbordement. La date à laquelle une réservation est demandée n’est pas celle à laquelle la cargaison est chargée à bord.
Pour la livraison d’une machine à bois aux Émirats arabes unis, l’incoterm détermine les opérations qui relèvent encore du fournisseur et celles qui sont prises en charge à destination. Cette distinction doit être clairement indiquée dans le contrat d’achat. L’arrivée au port ne signifie pas que la machine a été livrée à l’usine. La mainlevée de la cargaison, les formalités douanières, la manutention au terminal, le transport routier local, les rendez-vous de livraison et l’accès au site peuvent tous intervenir entre l’arrivée du navire et le déchargement.
Le transport en conteneur offre généralement un parcours plus contrôlé pour les machines pouvant être emballées dans les limites d’un conteneur. Toutefois, le choix dépend des dimensions et du poids des caisses, de la répartition du poids, de la méthode de chargement et du transport éventuel de plusieurs machines ou accessoires ensemble. Pour une machine proche des dimensions intérieures du conteneur, il faut connaître précisément les dimensions après emballage, et non les dimensions nominales de la machine. L’ajustement dépend de la caisse, du socle, de l’espace nécessaire au levage et du système d’arrimage.
Pour les équipements hors gabarit, la planification du transport devient plus délicate. Les solutions sur flat rack ou en navire conventionnel peuvent impliquer des délais de réservation, des exigences de manutention portuaire et des mesures de protection différents. Ne supposez pas qu’une machine large ou haute peut suivre le même calendrier qu’un conteneur fermé standard. Le plan de transport doit être défini tant que la conception de l’emballage peut encore être modifiée.
Utiliser les données de la machine pour éviter les retards liés à l’installation
La disponibilité pour l’expédition a une valeur limitée si le site de réception n’est pas prêt. Le plan d’arrivée doit être vérifié au regard de l’encombrement de la machine, de l’itinéraire d’accès, de la capacité portante du sol, de l’alimentation électrique, de la conduite d’air comprimé, du système de collecte des poussières et des équipements de levage disponibles. Ce point est particulièrement important pour les machines de ponçage, car leur mise en service dépend à la fois de la machine et du système d’aspiration raccordé.
Prenons comme exemple la configuration de la Ponceuse de calibrage à large bande. La fiche technique du modèle ZDR-RP630 indique une largeur de travail maximale de 630 mm, une épaisseur de matériau de 2.5 mm à 120 mm, une longueur de travail minimale de 350 mm, une vitesse d’avance de 6 à 30 m/min et des dimensions de machine de 1700 x 1100 x 2050 mm. Ces données sont utiles pour planifier la production, mais ne constituent pas un plan de déchargement complet. Les dimensions emballées, le poids de la caisse, la capacité du chariot élévateur, le dégagement des portes et l’itinéraire entre le point de déchargement et l’emplacement final doivent être confirmés séparément.
Cette machine indique également une pression d’air de service de 0.5 MPa et un besoin en dépoussiérage de 5000 m3/h, avec une vitesse de captation indiquée de 25 à 30 m/s. Ces exigences doivent être examinées avant l’expédition, et non après l’arrivée de la caisse à l’atelier. Un système d’aspiration au débit insuffisant peut retarder les essais de production ou compromettre le résultat de ponçage, même si la machine est arrivée à temps. De même, l’alimentation électrique doit correspondre aux caractéristiques confirmées du moteur et du système de commande, et non à des suppositions fondées sur d’autres équipements déjà installés.
Les questions qui transforment une date estimative en calendrier exploitable
- Quel événement marque le début du délai de production ? Vérifiez s’il commence à la réception de l’acompte, après l’approbation technique finale, à la réception des plans ou seulement lorsque tous ces éléments sont réunis.
- Quels composants sont inclus dans le délai d’achèvement indiqué ? Posez des questions précises sur les moteurs, les pièces électriques, les composants pneumatiques, les convoyeurs, l’outillage et les accessoires en option.
- Quels éléments attestent de la fin de fabrication ? Il peut s’agir des rapports d’essai, de photos ou vidéos d’inspection, des résultats d’essais sur les matériaux convenus, de photos de l’emballage et de la liste de colisage définitive.
- Quand la réservation du fret peut-elle commencer ? La réponse doit indiquer à quel moment les dimensions définitives des caisses et les poids bruts seront disponibles, car des données préliminaires peuvent ne pas suffire à établir un plan de conteneur fiable.
- Que faut-il préparer à destination avant la livraison ? Les plans du site, le dégagement des portes, la méthode de levage, les points de raccordement électrique, l’air comprimé et les conduits d’aspiration doivent être pris en compte en parallèle de l’expédition maritime.
Un calendrier est plus fiable lorsqu’il comprend une date cible et une période de réserve distincte pour les événements qui ne dépendent pas uniquement du montage, comme les modifications de réservation, la congestion portuaire, la correction des documents ou la répétition d’un essai après une observation d’inspection. Cette marge doit protéger le jalon d’installation plutôt que d’être dissimulée dans un délai de production en usine trop optimiste.
Comment interpréter les mises à jour de dernière minute
Tous les changements de date n’ont pas la même importance. Un léger décalage de la date d’achèvement de l’emballage peut être gérable si la réservation du navire reste valide et que le calendrier d’installation à destination comporte une marge. Un changement dû à un composant électrique manquant, à l’échec d’un essai fonctionnel ou à une modification de la configuration de la machine est plus important, car il peut affecter simultanément la production, l’inspection, l’emballage et l’expédition. La bonne réaction consiste à demander quel jalon a été décalé et quelles dates ultérieures ont été recalculées.
De même, la description d’une machine comme « terminée » doit être précisée. Cela peut signifier que le montage mécanique est terminé, que les essais internes sont en cours, que la machine a réussi l’inspection finale ou qu’elle est emballée et disponible pour enlèvement. Il s’agit d’états très différents. Les consigner dans les échanges concernant la commande évite d’établir une prévision d’arrivée à partir d’un statut ambigu.
La fiabilité des délais repose sur la validation précoce du périmètre technique, la planification de l’inspection et de l’emballage comme des travaux à part entière, ainsi que sur la coordination du fret maritime et de la préparation du site. Cette approche donne une signification pratique à la date de livraison : non pas simplement le moment où la machine quitte l’usine, mais celui où elle peut être déchargée, raccordée, testée et intégrée au processus de travail du bois prévu.
Envoyez votre demande
Nous sommes ouverts à toute collaboration et nous développerons nos activités avec vous.