


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Sélection d’une scie CNC : adapter la capacité de coupe au volume quotidien de panneaux
Scie CNC : choisir une capacité de sciage adaptée au volume quotidien de panneaux
Choisir une scie CNC ne consiste pas simplement à opter pour la plus grande machine que permet le budget. Dans le traitement des panneaux, une scie qui semble productive sur un devis peut devenir un goulot d’étranglement lorsque l’on tient compte des commandes réelles, de la manutention des matériaux, de la complexité du nesting, des changements d’équipe et des besoins des opérations d’assemblage en aval. À l’inverse, une scie automatisée surdimensionnée peut immobiliser du capital tout en fonctionnant bien en dessous de sa capacité pratique.
Le point de départ pertinent est la demande quotidienne de coupe, mais ce chiffre doit être défini avec soin. Le nombre de « panneaux par jour » est souvent trop imprécis pour prendre une décision d’achat. Un atelier qui traite des côtés de meubles standard en panneaux mélaminés n’a pas la même charge de travail qu’un atelier qui découpe des panneaux MDF, du contreplaqué, du stratifié compact et des panneaux décoratifs surdimensionnés. Le nombre de panneaux compte ; celui des programmes de coupe, des coupes de rognage, des dimensions des pièces, de la hauteur des piles et des changements de matériaux compte tout autant.
Pour les équipes d’approvisionnement qui comparent des scies CNC, l’objectif est d’identifier une machine dont la capacité réellement exploitable — et pas seulement la vitesse de cycle publiée — correspond à la production actuelle tout en laissant une marge de croissance réaliste. Cela nécessite d’examiner l’ensemble de la cellule de coupe, du chargement des panneaux jusqu’à la sortie des pièces étiquetées de la machine.
Commencez par la journée de production, pas par la brochure de la machine
Avant de comparer des scies à panneaux, consignez ce qui arrive réellement au service de coupe au cours d’une semaine normale. Indiquez les dimensions et la plage d’épaisseurs des panneaux, leur poids, la sensibilité des finitions, la taille moyenne des lots et le pourcentage de commandes exigeant des changements fréquents de motifs de coupe. Une usine qui produit de façon prévisible des composants de meubles identiques peut tirer parti d’une coupe à haut débit. Un fabricant qui traite de nombreuses petites commandes sur mesure peut davantage bénéficier de changements rapides de programme, d’un étiquetage fiable et d’un temps de préparation réduit que d’une vitesse d’avance record.
Une estimation pratique de la capacité commence par le nombre de panneaux entiers à traiter à chaque poste. Il faut ensuite ajuster cette estimation en tenant compte des pertes souvent ignorées dans les devis : temps de chargement et de déchargement, pauses des opérateurs, vérification des programmes, gestion des chutes, changements de lame, nettoyage, contrôles qualité et défauts occasionnels des matériaux. Une scie ne peut pas couper en continu pendant toute la durée d’un poste planifié ; le rendement nominal ne doit donc jamais être considéré comme un rendement quotidien garanti.
Il est également utile de distinguer la demande moyenne de la demande de pointe. Si la production dépend des échéances de projets, des commandes saisonnières de mobilier ou d’un petit nombre de contrats importants, la scie doit pouvoir absorber les périodes de forte activité sans créer une file d’attente qui retarde le plaquage de chants, le perçage, l’emballage ou l’assemblage. Un achat fondé uniquement sur la moyenne annuelle peut rendre l’activité dépendante des heures supplémentaires, de la sous-traitance de la coupe ou d’une séquence de commandes précipitée dès que les volumes augmentent.
Traduire les commandes en profil de charge de coupe
Le document le plus utile avant l’achat est généralement un profil de charge de coupe établi à partir des données de production récentes. Il n’a pas besoin d’être complexe. Répertoriez les commandes représentatives et indiquez le format des panneaux, le matériau, l’épaisseur, le nombre de motifs de coupe, le nombre de pièces par panneau, les rognages nécessaires et la fréquence quotidienne prévue. Incluez les commandes difficiles, et pas seulement les travaux les plus simples et les plus volumineux.
Ce profil révèle si la capacité est limitée par le déplacement de la scie, la programmation, le déplacement des matériaux ou l’attention de l’opérateur. Par exemple, un grand nombre de petites pièces peut augmenter le temps de manutention même si le cycle de coupe est court. Les panneaux larges peuvent nécessiter des dispositifs de chargement différents. Les matériaux épais ou denses peuvent influer sur la coupe en pile et le choix de la lame. Ces facteurs ne peuvent pas être évalués à partir d’un seul chiffre de « coupes par minute ».
Lorsque les fournisseurs utilisent des définitions différentes du débit, demandez à chacun d’évaluer le même profil de charge de coupe. Vous obtiendrez ainsi une comparaison plus pertinente qu’en demandant une simple estimation générale du rendement. Le fournisseur doit préciser les hypothèses retenues : dimensions des panneaux, type de matériau, hauteur de pile, méthode d’optimisation, configuration de chargement, intervention de l’opérateur et durée de travail par poste.
La capacité est une question de système
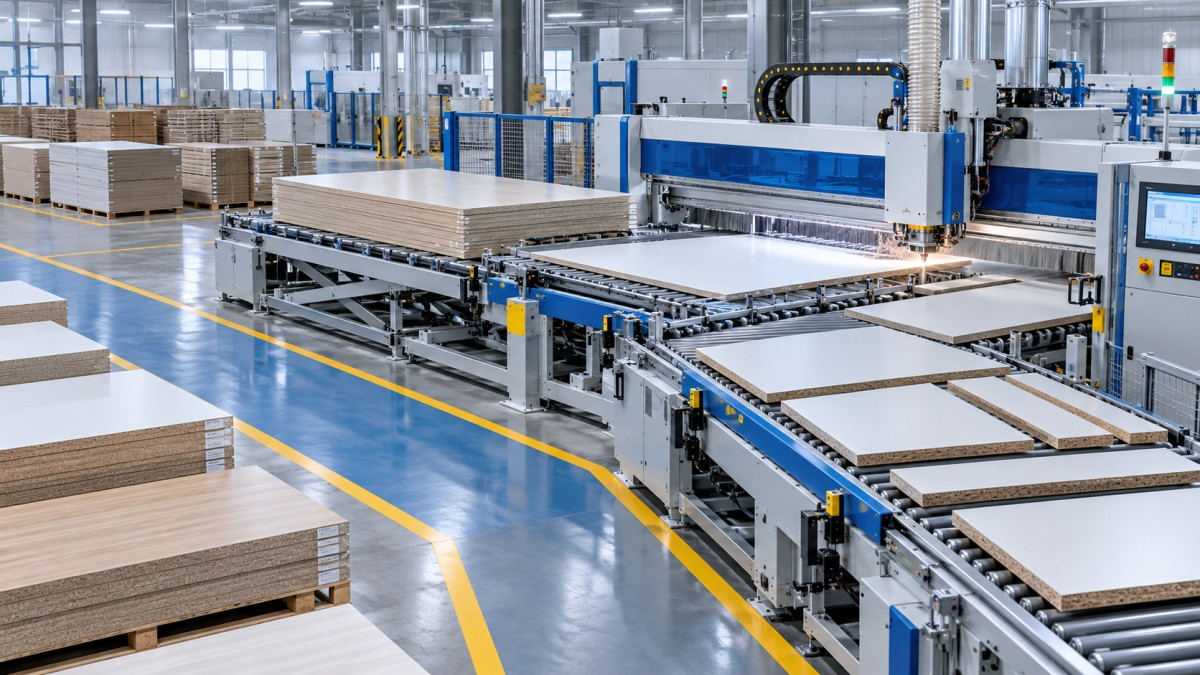
Une scie CNC est souvent évaluée comme une machine isolée, alors que son rendement dépend des équipements et des personnes qui l’entourent. Une scie à panneaux à chargement arrière peut convenir lorsque le stockage des panneaux, les équipements de chargement et l’agencement de l’atelier permettent un approvisionnement continu en matériaux. Dans un atelier compact, un dispositif de chargement manuel ou semi-automatique peut être plus réaliste, même si le débit théorique est inférieur. Le bon choix dépend du temps d’attente généré par les processus environnants.
Il faut accorder la même attention au flux des opérations en aval. Si les plaqueuses de chants, les centres de perçage CNC ou les postes d’assemblage ne peuvent pas absorber le rendement d’une scie plus rapide, la capacité supplémentaire risque simplement de déplacer les travaux en cours d’une zone à une autre. En revanche, une scie dotée d’une intégration précise de l’étiquetage et d’un transfert de données fiable peut réduire les erreurs d’identification qui apparaissent autrement lors de l’assemblage. Pour les fabricants de mobilier sur mesure, cet avantage peut compter davantage qu’une légère réduction du cycle de coupe.
Vérifier les paramètres qui déterminent l’adéquation réelle
L’enveloppe de coupe doit convenir aux panneaux utilisés aujourd’hui comme aux formats prévus à l’avenir. Vérifiez la longueur de coupe maximale, la largeur de coupe, la hauteur maximale des panneaux ou des piles et la plage d’épaisseurs prise en charge. Ne partez pas du principe qu’une machine conçue pour un format de panneau courant pourra traiter sans difficulté tous les panneaux surdimensionnés achetés par l’entreprise. Il peut être nécessaire de prévoir une marge pour les rognages, la gestion des panneaux déformés ou différentes orientations de chargement.
La qualité de coupe mérite une discussion distincte. La précision dépend de la construction de la machine, de son étalonnage, du serrage, du fonctionnement de la poutre de pression, des performances du chariot de scie, de l’état de la lame, du réglage de l’inciseur le cas échéant et du matériau lui-même. Les documents d’approvisionnement doivent distinguer la précision de positionnement de la qualité du chant obtenu. Un panneau peut respecter les dimensions tout en présentant des éclats ou un chant de mauvaise qualité sur un mélaminé sensible. Demandez comment la configuration proposée répond aux matériaux figurant dans le profil de charge de coupe.
Le même principe s’applique aux logiciels. L’optimisation de coupe n’est pas une simple fonction de confort. Elle influe sur le rendement matière, la séquence de coupe, l’étiquetage, la récupération des chutes et la capacité de l’opérateur à gérer des commandes changeantes. Vérifiez les formats de fichiers ou les interfaces de gestion de production nécessaires, les fonctions incluses dans le système de commande et la prise en charge d’éventuels besoins futurs d’intégration. Si les logiciels de conception ou ERP existants sont concernés, leur compatibilité doit être vérifiée à l’aide de la documentation technique et d’un processus de test défini, plutôt que supposée lors des discussions commerciales.
L’automatisation doit supprimer le bon goulot d’étranglement
Le chargement et le déchargement automatiques, les tables élévatrices, l’étiquetage et les systèmes de gestion des chutes peuvent améliorer la régularité et réduire la manutention manuelle, mais uniquement s’ils répondent au véritable goulot d’étranglement. Un atelier à faible volume et aux travaux variés ne rentabilisera peut-être pas aussi rapidement un système de chargement complexe qu’une activité fonctionnant en deux ou trois postes. À l’inverse, une entreprise confrontée à une pénurie de main-d’œuvre, à des panneaux lourds ou à une coupe répétitive à haut volume peut considérer l’automatisation comme une nécessité pour garantir une production sûre et stable, plutôt que comme un luxe.
L’espace au sol et l’accès pour la maintenance sont fréquemment sous-estimés. Une cellule de sciage complète nécessite de l’espace pour le stockage temporaire des panneaux, la circulation des matériaux, le stockage des chutes, les déplacements des opérateurs, les raccordements électriques, l’aspiration des poussières et l’accès pour l’entretien. Demandez un plan d’implantation dès le début et comparez-le au site réel, en tenant compte des ouvertures de portes, de l’emplacement des colonnes et du parcours utilisé pour faire entrer les composants de la machine dans le bâtiment. Une machine techniquement adaptée peut coûter cher à installer si les contraintes du site sont découvertes trop tard.
Éviter les deux erreurs courantes en matière de capacité
La première erreur consiste à acheter une machine de capacité insuffisante en se fondant sur la période la plus calme actuelle. Une scie disposant de peu de marge peut contraindre la planification de la production à s’adapter aux limites de la machine. À mesure que la diversité des commandes augmente, l’activité risque de perdre en flexibilité précisément au moment où elle doit réagir rapidement. Il est judicieux de tenir compte de projets de croissance crédibles, mais pas d’aspirations vagues. De nouvelles gammes de produits, des contrats confirmés, des équipes supplémentaires ou le passage planifié d’une coupe manuelle à une coupe mécanisée constituent des éléments de planification plus solides qu’un simple espoir d’augmentation des ventes.
La deuxième erreur consiste à acheter une capacité excessive sans définir son utilisation. Une automatisation accrue entraîne davantage de commandes, de travaux d’installation, d’exigences de maintenance et de dépendance à l’égard d’un approvisionnement fiable en pièces. Si la machine passe une grande partie de son temps à attendre des panneaux, des programmes ou des postes en aval, le retour sur investissement de cette complexité supplémentaire peut être décevant. Une configuration de capacité intermédiaire bien adaptée donne souvent de meilleurs résultats opérationnels qu’un système avancé intégré à un flux de travail insuffisamment préparé.
Il existe un autre risque plus discret : ne comparer que le prix d’achat. Le coût d’une scie CNC comprend l’outillage, la préparation de l’installation, le raccordement à l’aspiration, la formation, la mise en service, l’entretien courant, les pièces d’usure, l’assistance logicielle et les conséquences des arrêts imprévus. Ces coûts varient selon le site et les spécifications de la machine ; ils doivent donc être détaillés plutôt qu’estimés à la légère.
Intégrer le service après-vente à l’évaluation technique
Pour une scie de production, l’assistance après-vente fait partie de la capacité. Une machine qui ne peut pas être remise en service rapidement après une panne a une valeur pratique inférieure à ce que laisse supposer sa fiche de performances. Lors de l’évaluation des fournisseurs, clarifiez le périmètre de la mise en service, le contenu de la formation des opérateurs, la langue de la documentation, le processus de diagnostic à distance, les pièces de rechange critiques recommandées et les modalités d’approvisionnement en composants de remplacement. Les exigences relatives à l’alimentation électrique, à l’air comprimé, à l’aspiration et aux dispositifs de sécurité doivent également être vérifiées au regard du lieu d’installation prévu et des exigences locales applicables.
Qingdao Zhongding Machinery Co., Ltd. travaille dans le domaine des machines à bois depuis plus de 20 ans. Partie d’un petit atelier, l’entreprise est devenue un fabricant et exportateur au service de fabricants de mobilier, d’ateliers de menuiserie et de lignes de production industrielles. Cette expérience compte moins comme argument commercial que comme rappel des sujets à aborder lors d’une discussion d’approvisionnement : non seulement la configuration de la machine, mais aussi l’ingénierie de précision, les réalités de l’installation, la planification des pièces de rechange, l’assistance technique et la longue durée de vie attendue d’un équipement de production.
Un fournisseur doit être prêt à discuter ouvertement des compromis. Par exemple, une scie de capacité supérieure peut nécessiter un plan de chargement différent, une discipline accrue dans la planification de la production ou des équipements supplémentaires en aval. Une configuration moins automatisée peut constituer une première étape plus judicieuse si le manque de main-d’œuvre, l’espace disponible ou la variabilité des commandes rendent l’automatisation complète prématurée. Une assistance technique utile transforme ces choix en décisions explicites plutôt qu’en hypothèses implicites.
Une méthode plus fiable pour finaliser le choix
Avant d’émettre un bon de commande, fournissez aux fournisseurs présélectionnés des fichiers de coupe représentatifs ou un profil de charge de coupe détaillé. Demandez une configuration de machine proposée, un flux de travail prévu, les hypothèses retenues, les exigences d’implantation et une liste claire des éléments inclus et exclus. Vérifiez que la proposition tient compte du volume des jours de pointe, et pas seulement du volume moyen. Dans la mesure du possible, organisez une démonstration avec des panneaux et des motifs comparables, en accordant une attention particulière à la qualité des chants, à la manutention des petites pièces, à la programmation et aux interruptions du cycle.
La bonne scie CNC est celle qui traite le mélange réel de panneaux à un rythme fiable, s’adapte au site, soutient le flux de production prévu et peut être entretenue dans la durée. Le volume quotidien de panneaux constitue le point de départ de la décision, mais ne doit jamais être le seul chiffre pris en compte. Lorsque la complexité des matériaux, la manutention, l’automatisation, le service et la demande future sont évalués ensemble, la capacité de sciage devient un choix de production concret plutôt qu’une estimation optimiste.
Envoyez votre demande
Nous sommes ouverts à toute collaboration et nous développerons nos activités avec vous.