


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Quels facteurs déterminent le coût total d’une ligne de production clé en main pour le travail du bois ?
Pour les décideurs financiers, le coût total d'une ligne de production de menuiserie clé en main va bien au-delà du devis initial des machines. Un prix d'achat inférieur peut sembler attractif lors de l'examen des dépenses d'investissement, mais devenir coûteux lorsque les modifications du site, les retards d'installation, les besoins énergétiques, les panneaux rejetés, les interruptions de maintenance et le soutien local limité entrent en jeu.
La question la plus utile n'est pas : « Quel est le coût de la ligne ? » mais : « Quel sera le coût de possession, d'exploitation et d'adaptation de ce système de production tout au long de sa durée de vie ? » Cette distinction est importante dans les usines de meubles, les fabriques d'armoires, les fabricants de portes et les opérations de transformation de panneaux, où les marges dépendent d'un débit stable plutôt que du prix d'une seule machine.
Un projet clé en main peut réduire le travail de coordination en regroupant les équipements, le flux de matériaux, les commandes, la mise en service et le support technique dans un périmètre plus unifié. Toutefois, « clé en main » n'est pas une spécification universelle. Deux fournisseurs peuvent utiliser le même terme tout en incluant des responsabilités très différentes. Une analyse d'investissement rigoureuse doit donc distinguer les coûts visibles des éléments qui apparaissent généralement plus tard.
Commencez par l'objectif de production, et non par la liste des équipements
Le coût d'une ligne de menuiserie est largement déterminé par ce que l'usine prévoit de produire. Avant de comparer les fournisseurs, définissez le cas d'exploitation en termes pratiques : types de panneaux, dimensions des panneaux, exigences en matière de placage ou de stratifié, volume annuel, organisation des équipes, production souhaitée, fréquence des changements de produits et tolérance de qualité acceptable.
Une ligne conçue pour une gamme restreinte de panneaux d'armoires standard présente un profil de coût différent de celui d'une ligne devant traiter, en petits lots, des composants de meubles variables. Une production à forte diversité peut nécessiter une alimentation plus flexible, des commandes de positionnement supplémentaires, des changements plus rapides et une plus grande implication des opérateurs. Une production répétitive à grand volume peut justifier le chargement automatisé, le stockage tampon, le convoyage, l'inspection et le déchargement.
C'est à ce stade que les budgets dérivent souvent. Un projet peut être approuvé sur la base d'une hypothèse de capacité élémentaire, puis absorber ultérieurement des mises à niveau parce que le mix réel de produits exige des panneaux plus larges, des couches supplémentaires, une capacité de chauffage accrue ou une meilleure manutention des matériaux. L'approbation financière doit être liée à un modèle de production documenté, et non uniquement à la configuration générale d'un fournisseur.
Le prix des machines n'est qu'une composante du coût d'investissement
L'équipement principal reste la partie la plus visible de l'investissement, mais même ici, le montant proposé est influencé par de nombreux choix de conception. La capacité de presse, le nombre de broches, la précision de coupe, la largeur de travail, la conception hydraulique, le système de commande, les dispositifs de sécurité et la construction du châssis en acier ont tous une incidence sur le coût. Le niveau d'automatisation et le degré auquel la ligne est conçue autour du flux de travail existant du client ont également un impact.
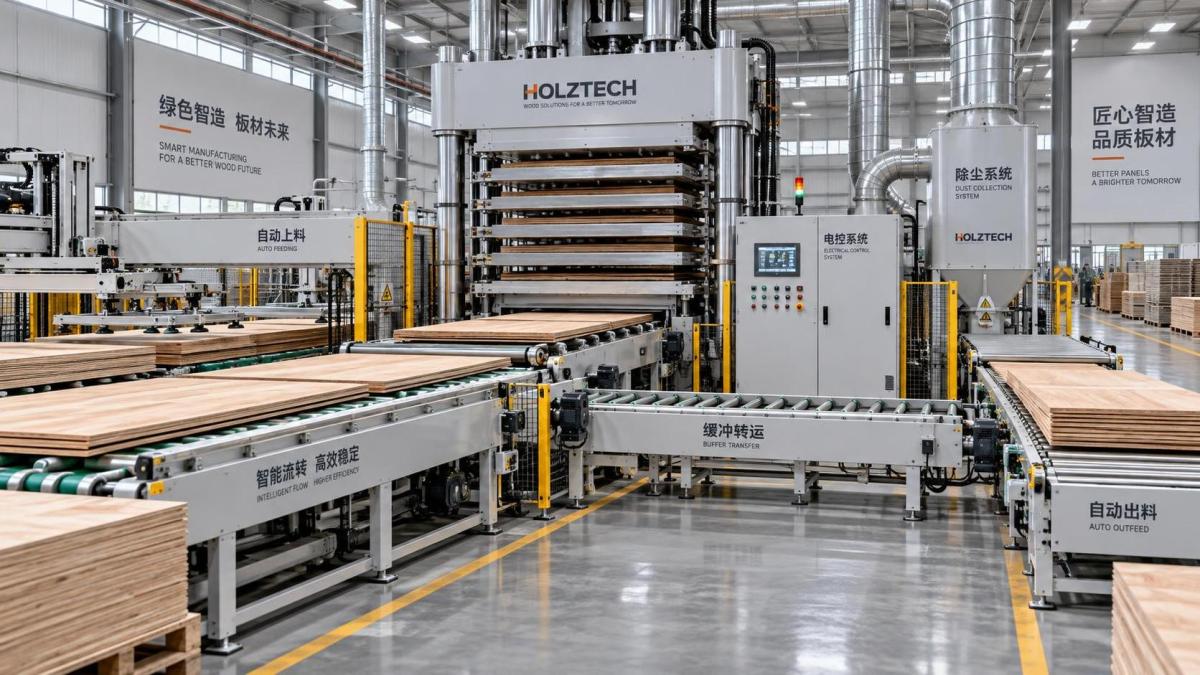
Pour les opérations de placage, par exemple, une presse n'est pas simplement un achat isolé. Sa valeur dépend d'une pression constante, d'une chaleur contrôlée, de la préparation du support, de la gestion de l'adhésif, du rythme de chargement et de la finition en aval. Une robustepresse à chaud pour placage de bois peut être configurée comme partie intégrante d'un flux plus large de transformation de panneaux pour les meubles, les portes, les armoires et les applications de menuiserie intérieure. Sa structure de pressage multicouche, son système hydraulique et sa conception à châssis en acier peuvent assurer un collage constant du placage naturel sur du contreplaqué, du MDF, des panneaux de particules et d'autres panneaux à base de bois. Cependant, le budget du projet doit également prendre en compte ce qui alimente la presse et ce qui arrive à chaque panneau après le pressage.
Lors de l'examen d'un devis, demandez aux fournisseurs d'indiquer si chaque élément est inclus, optionnel ou exclu :
- Machines de transformation principales et outillage standard
- Systèmes d'alimentation, de transfert, de stockage tampon, de retournement et de sortie
- Armoires électriques, commandes PLC, capteurs et interfaces opérateur
- Protections de sécurité, systèmes d'urgence et dispositifs liés à la conformité
- Points de raccordement pour l'aspiration des poussières et interfaces de traitement des déchets
- Systèmes auxiliaires d'adhésif, de chauffage, de refroidissement, pneumatiques ou hydrauliques
- Matériaux d'installation, main-d'œuvre de mise en service et formation des opérateurs
Un périmètre transparent ne produit pas toujours le montant initial le plus bas. Il permet toutefois de comparer les offres équitablement et d'éviter que l'équipe financière n'approuve un total de projet incomplet.
L'automatisation modifie à la fois le coût et le profil de risque
L'automatisation est souvent présentée comme une fonction d'économie de main-d'œuvre, mais l'analyse financière est plus large. Le chargement et le déchargement automatiques peuvent réduire les manutentions répétitives, stabiliser les temps de cycle, améliorer la sécurité au travail et limiter les dommages aux panneaux causés par des mouvements manuels irréguliers. Dans le même temps, l'automatisation augmente l'investissement initial, élargit le périmètre des commandes et peut nécessiter des compétences de maintenance plus spécialisées.
Le bon niveau est rarement « l'automatisation maximale ». C'est le niveau qui élimine les contraintes les plus coûteuses dans une usine donnée. Si les opérateurs qualifiés sont difficiles à fidéliser, la manutention automatisée peut présenter un solide intérêt à long terme. Si la production est très variable et les volumes modestes, une configuration semi-automatique plus simple peut offrir davantage de flexibilité et une exposition au capital plus faible.
Les équipes financières devraient demander une comparaison de scénarios plutôt que d'accepter une mise à niveau de l'automatisation comme une affirmation générale de productivité. Comparez les besoins en main-d'œuvre par équipe, la stabilité attendue des temps de cycle, les possibilités de réduction des rebuts, les besoins de maintenance planifiée et les conséquences d'une défaillance du système de commande. L'analyse doit inclure la facilité avec laquelle les opérateurs peuvent contourner ou rétablir un processus lorsqu'un capteur, un convoyeur ou un composant du flux de matériaux requiert une intervention.
La préparation du site est l'endroit où les coûts « cachés » deviennent visibles
Une ligne de production de menuiserie ne peut pas être évaluée indépendamment du bâtiment qui l'accueillera. La surface au sol disponible n'est qu'un début. L'encombrement des machines, l'accès pour la maintenance, les zones de chargement, le stockage des panneaux, les itinéraires des chariots élévateurs, les dégagements pour les opérateurs et l'espace prévu pour les extensions futures influencent tous l'agencement et le coût.
L'alimentation électrique mérite une attention précoce. Une ligne de production peut nécessiter des modifications de l'alimentation électrique entrante, des tableaux de distribution, des chemins de câbles, de la mise à la terre, de la compatibilité de tension ou des dispositifs de secours. Les systèmes pneumatiques doivent disposer d'un volume suffisant d'air propre et sec à la pression requise. Selon le procédé, le chauffage, la ventilation, la collecte des poussières, l'air comprimé et la gestion de l'huile hydraulique peuvent également nécessiter des améliorations.
Pour les opérations de pressage, de revêtement, de ponçage, de découpe et de manutention des panneaux, le contrôle des poussières et la ventilation ne sont pas des questions secondaires. Une mauvaise aspiration peut affecter la qualité de surface, les conditions de travail, la fiabilité des machines et le travail de nettoyage. De même, une ligne nécessitant de l'énergie thermique ou une capacité de refroidissement peut engendrer des coûts en dehors du lot de machines.
Ces dépenses sont souvent gérées par des prestataires distincts, ce qui les rend faciles à omettre du budget machine. Une meilleure approche consiste à établir une liste de contrôle de préparation du site lors de l'évaluation des fournisseurs et à attribuer une provision préliminaire à chaque modification requise. Le montant final peut évoluer, mais le projet ne reposera plus sur un prix d'équipement irréalistement limité.
L'installation, la mise en service et la montée en cadence ont une valeur mesurable
La production ne commence pas lorsque les machines arrivent à la porte de l'usine. Le transport, le déchargement, les procédures douanières le cas échéant, le positionnement, l'assemblage, le câblage, les essais, l'étalonnage et la production d'essai consomment tous du temps et de l'argent. Si une ligne est livrée en sections, l'interface entre les machines doit être soigneusement vérifiée : hauteurs de transfert, signaux de commande, sens des matériaux, synchronisation des vitesses, interverrouillages de sécurité et raccordements aux utilités.
La qualité de la mise en service a des conséquences durables. Un démarrage précipité peut laisser l'usine avec des réglages instables, des routines de maintenance imprécises ou des opérateurs qui connaissent les boutons sans comprendre la logique du procédé. Cette situation peut ne pas apparaître sur la facture d'investissement initiale, mais se manifester pendant des mois sous la forme de matériaux gaspillés et d'une production irrégulière.
Incluez les questions suivantes dans le processus d'approbation :
- Combien de jours d'installation et de mise en service sont inclus ?
- Qui paie les déplacements, l'hébergement, le levage local et la main-d'œuvre sur site ?
- Quelles conditions de production le client doit-il fournir avant l'arrivée des techniciens ?
- Quels critères d'acceptation confirmeront que la ligne est prête à être réceptionnée ?
- Quelle formation des opérateurs, de la maintenance et du processus est incluse ?
- Une assistance à distance est-elle disponible après le départ de l'équipe de mise en service ?
Des réponses claires permettent d'éviter un écart inconfortable entre « machine livrée » et « ligne produisant des panneaux commercialisables ».
Le coût d'exploitation est déterminé par la régularité, et pas seulement par la consommation
L'électricité, l'air comprimé, le chauffage, les consommables, l'adhésif, les lubrifiants, l'outillage et la main-d'œuvre sont des catégories standard de coûts d'exploitation. Ils doivent être estimés, mais la consommation directe ne raconte qu'une partie de l'histoire. Dans le travail du bois, une transformation irrégulière peut créer une dépense beaucoup plus importante par les reprises, les défauts de placage, les dommages aux chants, les défauts de collage, les dimensions incorrectes ou les panneaux inutilisables.
Une ligne avec un contrôle de processus stable peut coûter davantage au départ, mais réduire le coût par unité finie en diminuant les variations. Cela est particulièrement pertinent lors du travail avec des placages coûteux, des surfaces décoratives ou des composants de meubles visibles par le client. Un seul lot rejeté peut annuler l'économie apparente d'un système de commande ou de manutention moins performant.
Demandez aux fournisseurs comment les réglages sont gérés et reproduits d'une équipe à l'autre. Les recettes peuvent-elles être enregistrées ? Les paramètres de pression, de température, de vitesse et de temporisation sont-ils visibles pour les opérateurs ? Les défauts sont-ils enregistrés de manière à aider les équipes de maintenance à identifier les causes récurrentes ? Ces détails influencent le rendement, la fiabilité de la planification et la crédibilité du retour sur investissement projeté.
La maintenance et les pièces de rechange doivent être budgétées avant le bon de commande
Chaque ligne comporte des composants d'usure et des besoins d'entretien. La préoccupation financière n'est pas de savoir si une maintenance sera nécessaire, mais si l'usine peut la planifier, la financer et obtenir les pièces avant qu'un problème mineur ne devienne un arrêt prolongé.
Évaluez le programme de maintenance prévu pour les roulements, courroies, chaînes, joints hydrauliques, filtres, vannes, capteurs, outils de coupe, composants de presse et éléments électriques. Déterminez quelles pièces doivent être conservées dans le stock local et lesquelles peuvent être fournies à la demande. Les systèmes importés peuvent présenter des caractéristiques attrayantes, mais créer une exposition accrue aux arrêts si les composants courants sont difficiles à obtenir rapidement.
La capacité du fournisseur est importante à cet égard. Qingdao Zhongding Machinery Co., Ltd. possède plus de 20 ans d'expérience dans les machines pour le travail du bois et organise son assistance autour des conseils techniques, de la disponibilité des pièces de rechange et d'un service après-vente réactif. Pour un acheteur évaluant un investissement clé en main, cette capacité de service à long terme peut être aussi pertinente que la configuration d'équipement d'origine. Le test pratique est simple : demandez les listes de pièces de rechange recommandées, la documentation de maintenance, les procédures de réponse et une déclaration claire des limites de garantie avant de signer.
Comparez l'économie du cycle de vie plutôt que les devis affichés
Un modèle de comparaison utile place l'offre de chaque fournisseur dans le même cadre de coûts. L'objectif n'est pas de prévoir chaque dépense future avec une précision parfaite. Il est de révéler les omissions, d'identifier les principaux domaines de risque et de comparer les alternatives sur une base cohérente.
Pour chaque option, calculez le coût par unité de production planifiée en utilisant un taux d'utilisation réaliste. Incluez les arrêts planifiés, les changements de production, le temps de montée en cadence et le rendement attendu, plutôt que de supposer une production continue à la capacité nominale. Le modèle obtenu est généralement plus utile qu'un simple calcul de délai de récupération, car il montre quelles hypothèses doivent se vérifier pour que l'investissement atteigne les performances attendues.
Questions qui protègent le budget
Avant d'approuver uneligne de production de menuiserie clé en main, les parties prenantes financières devraient exiger une matrice de responsabilités détaillée ligne par ligne. Qui fournit chaque raccordement aux utilités ? Qui intègre les équipements en amont et en aval ? Que se passe-t-il si les dimensions réelles des panneaux diffèrent de la spécification d'origine ? Quels indicateurs de performance font l'objet de tests d'acceptation ? Quel support est disponible après l'installation ?
Il est également judicieux de prévoir une réserve pour les éléments qui ne peuvent pas être entièrement définis au stade du devis, notamment les modifications du bâtiment, les améliorations des utilités, les travaux de conformité locale et les ajustements de procédé lors de la montée en cadence. Cette réserve n'est pas un signe de planification insuffisante. Dans un projet de fabrication complexe, une ligne ne devient productive que lorsque les équipements, les matériaux, les personnes et les conditions du site fonctionnent ensemble.
Le devis le plus bas peut malgré tout être le bon choix, mais seulement après que ses exclusions et ses implications opérationnelles ont été comprises. Une solution clé en main bien définie doit rendre les coûts plus visibles, réduire les lacunes de coordination et fournir un chemin plus clair entre l'approbation de l'investissement et une production stable. Pour les responsables financiers, cette visibilité constitue souvent le véritable fondement d'une décision prise en toute confiance.
Envoyez votre demande
Nous nous réjouissons de collaborer avec vous et de nous développer à vos côtés.