


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Quand une plaqueuse de chants industrielle justifie-t-elle sa capacité de production supérieure ?
Quand une plaqueuse de chants industrielle justifie-t-elle sa capacité de production supérieure ?
Pour les professionnels des achats, choisir une plaqueuse de chants industrielle ne consiste pas simplement à acheter davantage de capacité. Une production plus élevée ne devient rentable que lorsque les volumes de production, les coûts de main-d’œuvre, les exigences de finition et les engagements de livraison font du traitement plus lent des chants une contrainte opérationnelle. Une machine qui paraît coûteuse sur le devis peut être économique sur l’ensemble de sa durée de vie ; inversement, une ligne à grande vitesse peut devenir un actif sous-utilisé si le flux de travail réel de l’usine ne peut pas l’alimenter de façon constante.
La question utile n’est pas : « Combien de panneaux par minute la machine peut-elle traiter ? » Elle est : « Que coûte aujourd’hui à l’usine le traitement limité des chants, et la machine proposée supprimera-t-elle cette contrainte sans en créer une nouvelle ailleurs ? » Cela fait passer la discussion d’achat de la capacité annoncée au débit réellement exploitable, à la dépendance à la main-d’œuvre, au risque qualité, à l’exposition à la maintenance et à la valeur d’une livraison fiable.
La capacité devient importante lorsque le placage de chants est devenu le goulot d’étranglement
Dans la production de meubles en panneaux, le placage de chants fonctionne rarement de manière isolée. La découpe, le perçage, le tri, l’assemblage, l’emballage et l’expédition dépendent tous d’un flux prévisible de pièces finies. Si les panneaux sortent de la scie ou de la cellule d’imbrication plus vite qu’ils ne peuvent être plaqués, les encours s’accumulent. Les opérateurs commencent à prioriser les commandes urgentes, les lots sont divisés et la manutention augmente. Le problème apparent peut être un retard de livraison, mais la cause sous-jacente est souvent une étape de placage de chants limitée.
Une machine industrielle devient plus facile à justifier lorsque l’équipement existant est régulièrement planifié à sa limite opérationnelle réaliste ou à proximité, plutôt qu’à son maximum théorique. Cette distinction est importante. La vitesse d’avance nominale suppose des conditions de panneaux appropriées, un approvisionnement en matériaux stable, des changements de série normaux, un adhésif correctement préparé et aucune interruption due à des défauts ou à une congestion en aval. La production réelle inclut le temps de réglage, la montée en température de la colle, les changements de bande de chant, le nettoyage, les reprises, les pauses et les courtes séries de production.
L’acheteur devrait donc examiner au moins plusieurs semaines de relevés de production avant de considérer la vitesse comme la réponse. Recherchez les heures supplémentaires récurrentes au poste de placage de chants, les retards de mise à disposition des panneaux découpés, les réordonnancements fréquents des commandes ou un arriéré qui réapparaît dès que la demande augmente. Ce sont des signaux d’investissement plus solides qu’une plainte isolée pendant une période de pointe. Si le goulot d’étranglement est principalement causé par une mauvaise planification, une qualité de panneaux irrégulière ou des pénuries de bandes de chant, une machine plus grande ne le résoudra pas à elle seule.
Une capacité de production élevée est particulièrement pertinente lorsque les conceptions de panneaux sont répétables et que le flux de commandes est régulier : composants d’armoires, meubles modulaires, mobilier de bureau, projets contractuels et lignes de production avec pièces de caisson standardisées. Dans ces contextes, un processus industriel continu peut réduire le temps d’attente de chaque panneau entre les opérations. Les usines axées sur des meubles uniques fortement personnalisés peuvent nécessiter un équilibre différent. La flexibilité, le réglage rapide et une faible charge de préparation peuvent compter davantage que la vitesse d’avance maximale.
L’argument financier dépasse les seules économies de main-d’œuvre
Il est tentant de calculer le retour sur investissement en comparant le nombre d’opérateurs avant et après l’installation. La main-d’œuvre est pertinente, mais elle est rarement la seule source de valeur. Une plaqueuse de chants industrielle peut justifier son coût d’investissement plus élevé lorsqu’elle permet à l’usine de produire davantage de panneaux commercialisables pendant les horaires normaux, réduit les reprises, stabilise la qualité de finition et protège la performance de livraison durant les périodes chargées.
Le modèle de coûts doit inclure l’ensemble du tableau d’exploitation : prix d’achat, fret, installation, préparation électrique et d’extraction des poussières, mise en service, formation des opérateurs, consommables, pièces de rechange, maintenance planifiée et temps d’arrêt prévu. Il doit également prendre en compte les économies ou coûts évités souvent exclus d’une comparaison élémentaire des machines. Ils peuvent comprendre les heures supplémentaires, la main-d’œuvre temporaire, l’affleurage manuel, les panneaux rebutés, les manutentions répétées, les expéditions accélérées causées par une finition tardive et l’espace au sol occupé par les travaux en attente.
Une méthode pratique consiste à calculer la contribution perdue lorsque le placage de chants limite la production quotidienne. Ce calcul ne nécessite pas de références sectorielles inventées. Utilisez la composition moyenne de panneaux de l’usine, les horaires habituels, le taux actuel de production conforme, la structure de marge et le carnet de commandes. Testez ensuite plusieurs scénarios : demande normale, demande saisonnière et période pendant laquelle un opérateur est absent ou une machine de capacité inférieure nécessite une réparation. Une proposition qui ne fonctionne que dans le scénario le plus optimiste mérite la prudence.
La production n’est utile que si la qualité reste stable
Une plaqueuse de chants à capacité plus élevée n’est pas simplement un convoyeur plus rapide. Sa valeur réside souvent dans la constance du processus autour du convoyeur : préfraisage des panneaux, application d’adhésif, contrôle de pression, coupe en bout, affleurage supérieur et inférieur, arrondissage des angles, raclage et lustrage. La configuration requise dépend du matériau des panneaux, du matériau de placage de chants, de l’apparence du produit et de la norme de qualité promise au client final.
Par exemple, une usine produisant des façades d’armoires visibles peut constater que des lignes de joint imparfaites, des angles ébréchés, des résidus d’adhésif ou un arrondi irrégulier entraînent des coûts de contrôle et de reprise disproportionnés. Une production plus rapide n’est pas utile si les opérateurs doivent ensuite retoucher chaque lot. À l’inverse, une usine fabriquant des composants internes avec des exigences de finition moins élevées peut ne pas avoir besoin de toutes les unités d’usinage disponibles. La bonne spécification doit découler de la gamme de produits, et non de l’hypothèse qu’une configuration plus complexe est toujours meilleure.
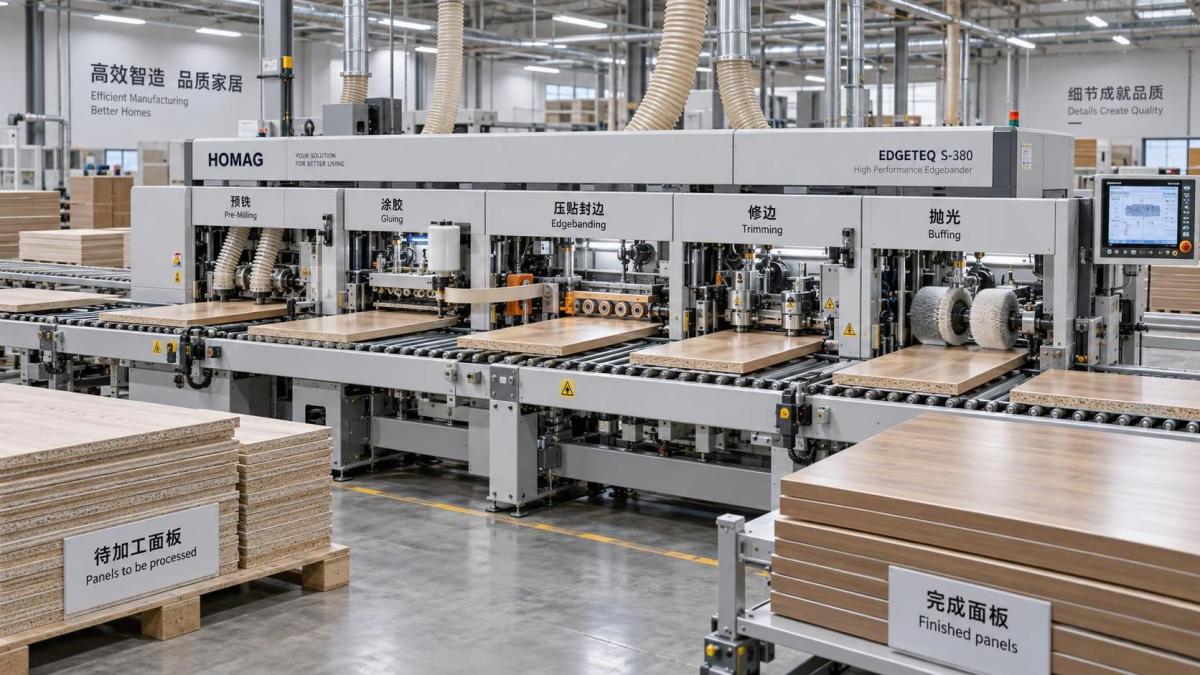
Les acheteurs devraient demander aux fournisseurs d’expliquer les limites de performance plutôt que seulement les capacités nominales. Quelles épaisseurs de panneaux et quels matériaux de chant sont prévus dans la production normale ? Comment les pièces courtes, étroites ou de forme irrégulière affectent-elles le traitement ? Quel réglage est nécessaire lors du passage d’un matériau de chant à un autre ? Comment la température de l’adhésif est-elle gérée et quelle routine de nettoyage est nécessaire ? Ces questions révèlent si la solution sélectionnée est conçue pour le travail réel de l’usine plutôt que pour un panneau de démonstration idéal.
L’automatisation peut réduire la variabilité, mais elle accroît aussi les exigences d’intégration
La raison la plus convaincante de passer à une capacité industrielle est souvent la stabilité des processus. Le positionnement automatisé, les unités d’usinage contrôlées et les réglages d’exploitation reproductibles peuvent réduire la dépendance au jugement individuel des opérateurs. Cela importe lorsque la main-d’œuvre qualifiée est difficile à retenir ou lorsque les différents postes produisent actuellement des résultats visiblement différents. Une machine davantage automatisée peut rendre la production plus prévisible, à condition que l’usine l’entretienne correctement et que les opérateurs comprennent la logique de réglage.
Cependant, l’automatisation ne doit pas être achetée de manière isolée. Une ligne rapide nécessite une identification organisée des panneaux, une préparation des matériaux, la disponibilité des bandes, une extraction des poussières, une alimentation électrique et une solution d’évacuation des pièces finies. Si les opérateurs doivent arrêter régulièrement la machine pour trouver le lot suivant, évacuer les chutes ou attendre un chariot, l’investissement n’atteindra pas son taux d’utilisation prévu. Dans un environnement de production connecté, la disponibilité de logiciels compatibles, de flux de travail par code-barres, de convoyeurs de retour ou de solutions de chargement peut également nécessiter une évaluation, mais uniquement lorsque le volume attendu justifie cette complexité supplémentaire.
L’aménagement au sol mérite la même attention que la spécification de la machine. Les équipes d’approvisionnement doivent confirmer l’encombrement total, y compris l’accès pour la maintenance, la manipulation des adhésifs, l’espace d’entrée et de sortie, le stockage tampon des panneaux, les raccordements de collecte des poussières et la circulation sécurisée autour de la ligne. Il est bien moins coûteux de résoudre ces questions avant l’expédition qu’après l’installation.
La fiabilité a une valeur directe pour les achats
Lorsqu’une machine à haut rendement devient un point central de la production, les temps d’arrêt deviennent plus coûteux. Cela ne signifie pas qu’un acheteur doit éviter les équipements industriels ; cela signifie que la facilité de maintenance doit être incluse dans les critères de sélection. La disponibilité des pièces d’usure, la clarté des instructions de maintenance, l’accès à l’assistance technique et la capacité à diagnostiquer les problèmes courants influencent tous le coût total de possession.
Les achats doivent distinguer les consommables courants des pièces susceptibles d’interrompre la production si elles ne sont pas disponibles. Demandez quels articles doivent être stockés sur site, quels intervalles de maintenance préventive sont recommandés et comment l’assistance à distance est gérée pour les installations à l’exportation. Il est également judicieux de clarifier les responsabilités de mise en service, le périmètre de la formation, la langue de la documentation, les exigences électriques et la procédure applicable aux questions techniques après la remise de la machine.
Qingdao Zhongding Machinery Co., Ltd. travaille dans le domaine des machines pour le travail du bois depuis plus de 20 ans, évoluant d’un petit atelier vers un fabricant et exportateur au service des usines de meubles, des ateliers de travail du bois et des lignes de production industrielles. Pour les acheteurs, le point pertinent n’est pas uniquement l’historique de l’entreprise. Il s’agit de savoir si un fournisseur peut discuter des conditions d’exploitation qui sous-tendent la spécification, fournir une assistance technique pratique, maintenir une approche judicieuse en matière de pièces de rechange et rester réactif après l’installation de la machine. Ces capacités peuvent affecter de manière significative l’économie d’un actif de production au fil du temps.
Signes indiquant que l’option à capacité plus élevée est prématurée
Une plaqueuse de chants industrielle plus grande peut être difficile à justifier lorsque la production est irrégulière, que le taux d’utilisation moyen est faible et que l’usine change fréquemment entre de petits lots nécessitant une préparation importante. Il en va de même lorsque la limitation actuelle réside dans la précision de découpe en amont, l’approvisionnement irrégulier en panneaux, le manque de personnel formé ou une demande insuffisante. Acheter de la capacité pour résoudre un problème de planification peut immobiliser du capital dans un équipement qui reste inactif.
Il existe également un risque à comparer les machines uniquement selon la vitesse d’avance ou le nombre de postes d’usinage. Une configuration comprenant des fonctions inutiles augmente le coût initial, les besoins de formation, les obligations de maintenance et les points de défaillance. La meilleure décision d’achat peut être une machine robuste de milieu de gamme dotée des unités essentielles pour la gamme de produits, en particulier si elle peut être améliorée ultérieurement. La capacité doit correspondre à un plan de production crédible, et non à une ambition non soutenue par les commandes, les effectifs et la préparation de l’usine.
Prenez la décision à partir d’une cartographie de production, et non d’une brochure
Avant d’émettre un bon de commande final, cartographiez le parcours actuel du panneau découpé au produit emballé. Enregistrez la production réelle, le temps d’attente, les causes des reprises, les schémas de changement de série, les effectifs et les points où les commandes urgentes perturbent le flux normal. Partagez ensuite avec les fournisseurs présélectionnés des dimensions représentatives de panneaux, les types de panneaux, les matériaux de chant, le volume quotidien, l’organisation des postes et les attentes de finition. Cela leur donne suffisamment d’informations pour proposer une configuration pouvant être évaluée sur des bases opérationnelles.
Une solution à production plus élevée justifie sa place lorsqu’elle élimine un goulot d’étranglement avéré, produit de manière constante la finition requise, s’intègre aux systèmes de soutien de l’usine et peut être entretenue sans risque de production excessif. Si ces conditions sont réunies, l’achat n’est pas simplement une amélioration de la vitesse. C’est une décision visant à rendre la capacité, la qualité et la performance de livraison plus fiables. Dans le cas contraire, un acheteur rigoureux devrait résoudre les contraintes sous-jacentes avant de payer pour une production que l’usine ne peut pas encore utiliser.
Envoyez votre demande
Nous nous réjouissons de collaborer avec vous et de nous développer à vos côtés.