


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Quelles machines pour le travail du bois massif conviennent aux petites séries de meubles ?
Un lot de tables de salle à manger peut être suivi de portes de placard sur mesure, puis d’une petite commande de chaises nécessitant une essence de bois et un assemblage différents. Dans ce contexte, la machine la plus rapide sur le papier n’est pas nécessairement la plus productive dans l’atelier. Les réglages, les changements d’outillage, les pièces d’essai et la manutention des matériaux peuvent prendre plus de temps que l’usinage.
Pour les fabricants qui évaluent des machines de travail du bois massif pour la fabrication de meubles, le meilleur point de départ est généralement un parc polyvalent comprenant des scies, des dégauchisseuses, des raboteuses, des toupies et des équipements d’usinage des assemblages. L’usinage CNC devient intéressant lorsque la complexité des pièces, la récurrence des modèles ou les exigences de positionnement justifient les coûts de programmation et de maintien des pièces. La décision doit se fonder sur la gamme de produits, et non sur une préférence générale pour les machines conventionnelles ou l’automatisation.
Commencez par les lots, pas par les spécifications des machines
L’expression « petite série » ne désigne pas simplement une faible quantité. Vingt pieds de table identiques, commandés chaque mois, ne justifient pas le même investissement que vingt composants uniques qui ne seront jamais commandés de nouveau. Avant de comparer les machines, répartissez votre production en trois catégories :
- Petites séries récurrentes : des modèles répétés pour lesquels les réglages mémorisés, les gabarits réutilisables et les programmes CNC enregistrés réduisent le temps de préparation des commandes suivantes.
- Familles de produits : des composants présentant des épaisseurs, des profils ou des assemblages communs, qui peuvent partager l’outillage et les références de réglage.
- Fabrications uniques sur mesure : des travaux irréguliers pour lesquels la simplicité des réglages et l’accès de l’opérateur peuvent compter davantage qu’un cycle automatique.
Identifiez ensuite l’opération qui cause les retards. S’agit-il de préparer le bois brut, de changer les profils, de positionner les mortaises ou de poncer les défauts d’usinage ? Augmenter la capacité de coupe sera peu utile si les pièces passent l’essentiel de leur temps à attendre qu’un opérateur qualifié règle une autre machine.
Quelles machines retenir dans la sélection ?
La comparaison ci-dessous indique les usages des machines courantes pour le travail du bois massif destiné à la fabrication de meubles. Il s’agit de principes de sélection, et non d’une prescription valable pour toutes les usines.
Scies : privilégiez la répétabilité avant la vitesse de coupe annoncée
Pour des commandes de meubles variées, une scie à format bien équipée offre une flexibilité appréciable pour mettre à dimension le bois déjà préparé et découper les composants. Selon l’état des planches et l’organisation de la production, le bois massif brut peut aussi nécessiter des équipements dédiés au délignage et au tronçonnage. Il ne faut pas présumer qu’une configuration destinée à la transformation de panneaux convient à toutes les opérations sur bois brut.
Examinez attentivement le réglage du guide, le positionnement des butées, l’accès à la lame et les dispositifs de soutien sécurisés pour les pièces les plus longues que vous usinez. Les afficheurs numériques de position ou les butées programmables peuvent réduire les erreurs de mesure, notamment lorsque les opérateurs reprennent souvent des dimensions déjà utilisées. Leur intérêt réside dans la répétabilité des réglages, et pas seulement dans l’automatisation.
Un système d’optimisation du tronçonnage mérite d’être envisagé lorsque le volume de coupe et la valorisation de la matière justifient les exigences de préparation et de manutention qu’il implique. Pour des listes de coupe occasionnelles et très variables, une configuration plus simple peut être plus facile à exploiter efficacement.
Raboteuses et dégauchisseuses : des ébauches régulières facilitent tous les réglages suivants
Une dégauchisseuse permet d’obtenir une face plane et un chant de référence droit ; une raboteuse amène le bois à une épaisseur régulière par rapport à la face préparée. Cette distinction est importante. Passer des planches gauchies uniquement dans une raboteuse ne permet pas d’obtenir de façon fiable des ébauches de menuiserie correctement référencées.
Des machines séparées permettent d’effectuer les étapes de préparation indépendamment. Une combinée peut économiser de la place dans un petit atelier, mais le passage d’une fonction à l’autre peut interrompre le travail. Comparez le temps de conversion à l’espace disponible, aux effectifs et à la fréquence de préparation du bois.
Évaluez les options de porte-outils en fonction des essences réellement utilisées, du fil du bois et des exigences de finition. Dans certaines applications, les porte-outils à plaquettes peuvent présenter des avantages en matière de maintenance ou de qualité de surface, mais ils ne suppriment pas les risques d’arrachement des fibres. L’état du bois, le sens de coupe, les réglages d’avance et l’affûtage des outils restent importants.
Toupies et machines d’usinage des assemblages : polyvalentes, à condition de disposer des bons repères
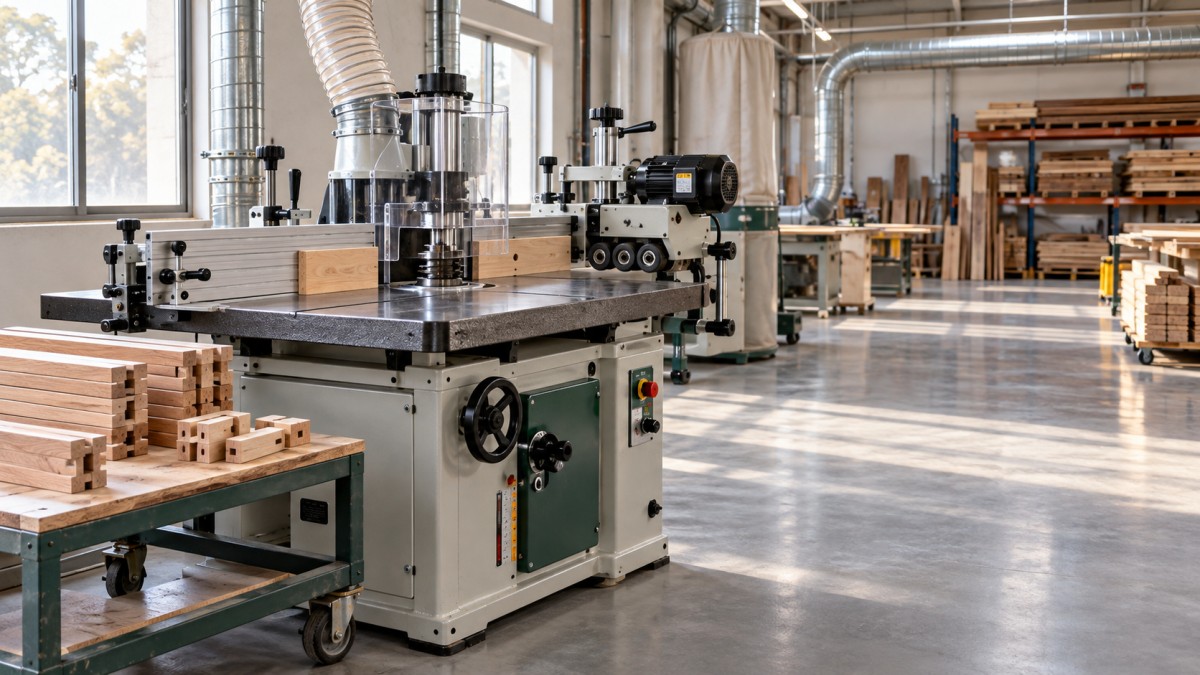
Une toupie est souvent précieuse pour les petites séries, car une seule machine peut réaliser plusieurs opérations de profilage et d’usinage des chants avec l’outillage adapté. Cette polyvalence n’améliore toutefois la productivité que si les opérateurs peuvent retrouver la hauteur de l’arbre, la position du guide et les réglages d’avance sans longs essais ni ajustements approximatifs.
Évaluez la compatibilité avec un entraîneur, la configuration de l’arbre, l’accès à l’outillage et les dispositifs de protection nécessaires pour chaque opération prévue. Le tenonnage ne doit être envisagé qu’avec une configuration de machine, un outillage, des supports et des dispositifs de sécurité adaptés ; il ne faut pas considérer qu’il s’agit d’une fonction inhérente à toutes les toupies.
Pour les assemblages à tenon et mortaise, une mortaiseuse ou une tenonneuse dédiée peut être plus performante qu’une machine plus polyvalente lorsque les assemblages se répètent dans plusieurs familles de produits. La question déterminante est de savoir si cet équipement élimine un goulot d’étranglement récurrent ou s’il ajoute simplement un poste de réglage supplémentaire.
Où la CNC est pertinente — et où elle ne l’est pas
Les équipements CNC sont particulièrement utiles lorsqu’un composant réunit plusieurs caractéristiques d’usinage : contours courbes, poches, trous percés et assemblages positionnés avec précision. Réaliser des opérations compatibles dans un seul montage contrôlé peut réduire les mesures et repositionnements répétés.
Cela ne signifie pas que la CNC soit la solution automatique pour chaque petite série. Une simple feuillure sur quelques traverses peut être plus rapidement réalisée sur une toupie déjà réglée que sur une machine CNC nécessitant un nouveau programme et un nouveau gabarit. À l’inverse, pour un composant de chaise récurrent comportant plusieurs éléments inclinés, la CNC peut être nettement préférable, même en quantité modeste.
Le maintien des pièces mérite autant d’attention que la puissance de la broche. Les pièces en bois massif peuvent être étroites, courbes, irrégulières ou trop petites pour un maintien par aspiration simple. Selon le composant, des systèmes à plots et rails, des brides mécaniques, des montages à vide ou des gabarits dédiés peuvent convenir. Chacune de ces solutions implique des contraintes d’accès, de dégagement pour éviter les collisions et de préparation.
Avant de choisir une machine, déterminez :
- Si la configuration proposée permet d’atteindre chaque zone à usiner sans resserrages excessifs.
- Comment maintenir les composants petits et étroits face aux efforts d’usinage.
- Si le logiciel prend en charge les modèles prévus et communique de façon fiable avec la commande de la machine.
- Qui créera les programmes, tiendra à jour les données d’outillage et relancera la production après une erreur.
- Comment les programmes et les gabarits enregistrés seront identifiés lors de la réception de commandes répétées.
Une raboteuse ou une moulurière quatre faces mérite également d’être envisagée lorsque les commandes récurrentes utilisent des sections standard. Elle peut regrouper plusieurs opérations en un seul passage. Toutefois, des changements de profil fréquents, de nombreux composants courts ou de très petites quantités peuvent réduire l’intérêt de cette solution. Testez l’ensemble du changement de série, y compris la préparation des outils et le contrôle de la première pièce.
Évaluez les machines de travail du bois massif pour la fabrication de meubles en fonction de leur capacité à changer de série
Demandez aux fournisseurs de présenter le passage entre deux travaux représentatifs plutôt que de montrer une machine fonctionnant en continu sur un composant simple. Cette transition révèle des éléments qu’une brochure de production ne peut pas montrer.
Mesurez le temps nécessaire pour obtenir la première pièce conforme
Commencez à chronométrer lorsque le travail précédent est terminé. Incluez le retrait de l’outillage, le nettoyage, les réglages, le chargement du programme, l’installation du gabarit, l’usinage d’essai et le contrôle. Arrêtez le chronomètre uniquement lorsqu’une pièce conforme est prête pour la production. Pour les petites séries, cet indicateur est plus utile que la seule vitesse de coupe.
Observez également qui effectue le travail. Un changement de série entièrement dépendant d’un technicien très expérimenté peut devenir une contrainte de planification. Des repères de réglage clairs, des procédures documentées et une formation pratique des opérateurs réduisent cette dépendance.
Vérifiez la précision après un nouveau réglage, pas seulement en cours de production stable
Demandez à ce que la même dimension ou le même profil soit réalisé de nouveau après le réglage de la machine pour un autre travail. Pour la fabrication de meubles en petites séries, la capacité à retrouver de manière fiable un réglage précédent est souvent plus importante que le maintien d’une dimension lors d’une longue production ininterrompue.
Inspectez les assemblages montés ainsi que les pièces individuelles. Une mortaise et un tenon peuvent sembler conformes séparément, mais s’ajuster difficilement une fois assemblés. Définissez les tolérances à partir du plan du produit et des exigences d’assemblage, plutôt que de vous fier à une précision générique annoncée pour la machine.
Utilisez le bois et les dimensions de composants représentatifs
Les matériaux d’essai doivent correspondre aux essences, aux taux d’humidité, aux variations du fil du bois et aux dimensions utilisés en production. Les petites pièces de mobilier peuvent révéler des limites d’entraînement et de serrage qui restent invisibles lors de démonstrations sur de grandes ébauches. Confirmez les dimensions minimales des pièces et les dispositifs de soutien nécessaires auprès du fabricant.
Comparez le coût par lot conforme, pas seulement le prix d’achat
Une machine moins chère peut finalement coûter plus cher si chaque commande nécessite de longs réglages ou d’importantes finitions manuelles. De même, une automatisation coûteuse peut rester sous-utilisée lorsque la programmation et la préparation des gabarits prennent plus de temps que le temps économisé.
Établissez la comparaison à partir d’une gamme représentative de commandes. Incluez l’achat ou le financement de la machine, l’outillage, les gabarits, les logiciels, l’installation, l’aspiration, les besoins électriques, la formation, la maintenance et les besoins prévus en pièces de rechange. Ajoutez le temps opérateur consacré à la préparation, à l’usinage, à la manutention, au contrôle et aux retouches.
Un calcul pratique est le suivant :
Coût par pièce conforme = coût total imputé au lot ÷ nombre de pièces conformes produites.
Appliquez la même base de calcul aux différentes options. Vérifiez-la pour plusieurs tailles de lot et des niveaux d’utilisation réalistes. Vous pourrez ainsi déterminer si l’investissement reste judicieux lorsque les commandes sont plus petites que prévu ou que la gamme de produits évolue.
Ne négligez pas les systèmes auxiliaires. L’aspiration des poussières, l’air comprimé lorsque nécessaire, un espace de manutention sûr et un rangement accessible des outils influent sur la production quotidienne. Une machine performante installée dans un espace mal agencé peut créer des files d’attente au lieu de les éliminer.
Choisissez un fournisseur capable d’expliquer l’ensemble du processus de production
Pour les acheteurs professionnels, le choix d’une machine implique également de maîtriser les risques liés à sa mise en œuvre. Demandez qui se charge de la mise en service, ce que couvre la formation, comment les pièces de rechange sont identifiées et comment les problèmes techniques sont diagnostiqués. Pour les équipements importés, vérifiez la documentation, la compatibilité électrique, les exigences de sécurité applicables et les modalités de service avant de passer commande.
Qingdao Zhongding Machinery Co., Ltd. fabrique et exporte des machines pour le travail du bois et s’appuie sur plus de 20 ans d’expérience dans le secteur. Son offre de solutions pour le travail du bois, d’assistance technique, de pièces de rechange et de service après-vente présente un intérêt pour les acheteurs qui évaluent aussi bien des machines individuelles que des investissements coordonnés pour leur atelier.
Une discussion utile avec un fournisseur commence par les plans des composants, les spécifications du bois, les quantités par lot et une description des retards actuels. Demandez une recommandation fondée sur vos applications et un essai représentatif, plutôt que de choisir uniquement à partir d’une liste de machines.
Une séquence d’investissement pratique
Pour un atelier qui fabrique des tables, des meubles de rangement et, occasionnellement, des pièces sur mesure, une préparation fiable du bois, un sciage précis, un profilage polyvalent et des équipements d’assemblage adaptés constituent généralement la base. Ajoutez la CNC lorsque la complexité récurrente ou les exigences de positionnement justifient clairement l’investissement. Envisagez des machines dédiées ou multifonctions lorsque les sections communes et les commandes répétées génèrent un volume de travail suffisant.
La meilleure machine pour les petites séries n’est pas nécessairement la plus polyvalente ni la plus automatisée. C’est celle qui permet de passer des réglages à la production de pièces conformes avec moins d’incertitude, tout en restant pertinente lorsque la commande suivante est différente.
Envoyez votre demande
Nous sommes ouverts à toute collaboration et nous développerons nos activités avec vous.