


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Choisir des machines pour portes en bois massif adaptées aux assemblages montants-traverses
Choisir des machines pour le travail du bois massif adaptées aux assemblages à montants et traverses
Dans la fabrication de portes à montants et traverses, la précision des assemblages influe sur l’efficacité du montage, la qualité du collage et la stabilité à long terme. Choisir des machines à bois massif pour portes exige donc davantage que de comparer la puissance de broche ou la vitesse d’avance : les évaluateurs techniques doivent examiner la compatibilité des profils, les tolérances des tenons, le positionnement des pièces et la maîtrise des arrachements, pour différentes essences de bois. Ce guide présente les capacités d’usinage, la compatibilité de l’outillage et les exigences de production à prendre en compte pour choisir un équipement garantissant des assemblages à montants et traverses réguliers, tout en limitant les retouches et le temps de réglage.
Le point de départ utile n’est pas un catalogue de machines. Il s’agit d’un plan d’assemblage, d’un échantillon représentatif des essences de bois et d’une description précise des portes que l’atelier doit réellement fabriquer.
Définir l’assemblage avant de choisir la machine
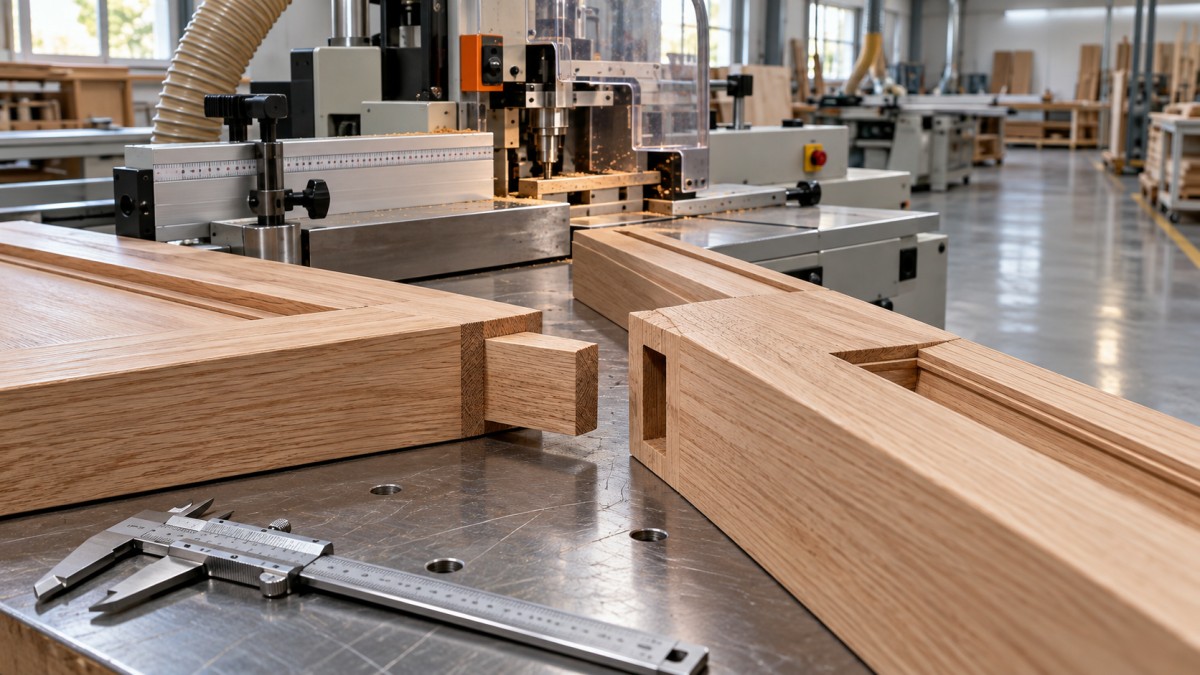
L’expression « assemblage à montants et traverses » peut désigner différentes constructions. Un assemblage à profil contre-profil associe l’extrémité profilée d’une traverse à un profil de montant correspondant. Selon l’outillage et la conception, il peut intégrer une languette courte. Un assemblage traditionnel à tenon et mortaise comporte un tenon introduit dans une mortaise, parfois avec un épaulement pour dégager la rainure du panneau. Une construction à faux tenon nécessite des mortaises correspondantes dans les deux éléments.
Ces opérations d’usinage ne sont pas interchangeables. Une machine qui réalise un contre-profil décoratif net ne permet pas automatiquement d’obtenir la longueur de tenon ou la capacité de mortaisage exigées par une conception de porte donnée. La résistance de l’assemblage doit être évaluée selon la construction prévue et les conditions d’utilisation ; l’aspect seul ne constitue pas un critère d’acceptation fiable.
Avant de demander des devis, définissez l’épaisseur des éléments, la largeur des traverses, les sections des profils, la position de la rainure du panneau, la géométrie des tenons et les dimensions finies entre épaulements. Incluez la traverse la plus étroite et la traverse basse la plus large, et pas seulement un échantillon de dimensions intermédiaires, facile à usiner. Ces dimensions extrêmes mettent souvent en évidence les limites de serrage et de dégagement de l’outil.
Choisir un processus de production adapté à la diversité des commandes
Une toupie équipée d’un outillage adapté, de protections et d’un chariot sûr pour le profilage des extrémités peut convenir aux ateliers qui fabriquent de nombreux profils en petites séries. Elle offre une grande flexibilité, mais la répétabilité dépend beaucoup des butées, du réglage de l’outillage, du système d’avance et des pratiques de l’opérateur. Le maintien sécurisé des extrémités de traverses courtes nécessite une attention particulière.
Les tenonneuses et les mortaiseuses dédiées dissocient la réalisation des assemblages du profilage longitudinal. Cette configuration peut être pratique lorsque la conception exige des tenons intégrés de grande longueur ou lorsque le profilage et l’assemblage nécessitent des capacités différentes. En contrepartie, elle implique davantage de manutention et la nécessité de conserver les références entre les machines.
Les tenonneuses à deux extrémités méritent d’être évaluées pour les séries répétitives, car l’usinage simultané des deux extrémités d’une traverse peut réduire la manutention et maîtriser sa longueur finie. Leur adéquation dépend toutefois de la longueur minimale des pièces, de la largeur des traverses, des têtes d’usinage disponibles et de la géométrie réelle de l’assemblage. La catégorie de machine ne suffit pas à établir ces capacités.
Les centres d’usinage CNC peuvent être intéressants pour les conceptions variées, les mortaises et d’autres opérations sur les éléments de porte. Toutefois, la flexibilité de la programmation ne doit pas être confondue avec une production rentable. Les changements de montages, l’accès de l’outil, le temps d’usinage et le chargement peuvent l’emporter sur les avantages pour un atelier qui réalise le même assemblage toute la journée.
Comparez des processus complets plutôt que des machines prises isolément. Prenez en compte la préparation des pièces, le profilage, l’usinage des assemblages, le contrôle et le montage. Une tenonneuse rapide apporte peu d’avantages si une épaisseur irrégulière des pièces en entrée oblige les opérateurs à trier et à retoucher les éléments.
La régularité des assemblages commence par des références fiables
De nombreux problèmes apparemment liés à l’outillage proviennent du positionnement des pièces. Si une opération prend comme référence la face finie et qu’une autre se base sur une face opposée dont l’épaisseur varie, le ressaut du profil qui en résulte peut ressembler à un mauvais appariement des fraises. Réaffûter l’outillage ne résoudra pas ce problème.
Demandez au fournisseur de montrer précisément comment chaque élément repose contre la table, le guide, la butée de longueur et les dispositifs de serrage. Définissez une face et un chant de référence communs pour l’ensemble du processus. Si les éléments doivent être retournés, vérifiez comment le montage ou le programme compense cette opération, au lieu de vous en remettre à l’interprétation de l’opérateur.
Le serrage doit résister aux efforts de coupe sans déformer le bois. Les traverses étroites nécessitent un soutien suffisant à proximité de la coupe, tandis que les traverses larges doivent être maintenues de façon stable pour éviter le soulèvement ou la rotation. Une démonstration de la machine réalisée uniquement avec des ébauches épaisses, droites et généreusement dimensionnées ne permet pas de répondre à ces questions.
Les caractéristiques des matériaux entrants méritent la même attention. L’état hygrométrique, le cintrage, le gauchissement et les variations d’épaisseur influent sur l’usinage et le montage ultérieur. Définissez l’état acceptable des ébauches avant d’attribuer chaque assemblage rejeté à la précision de la machine. L’équipement ne peut pas neutraliser les conséquences des mouvements incontrôlés du matériau après l’usinage.
Évaluer le système d’outillage, pas seulement la puissance de broche
Les fraises appariées pour les extrémités des traverses et les profils des montants doivent être évaluées comme un système. Vérifiez les interfaces de broche, le sens de rotation, le diamètre d’outil autorisé, la longueur utile de broche et la plage de vitesse nécessaire aux fraises proposées. La compatibilité doit couvrir l’ensemble, y compris les entretoises, les dispositifs de maintien, les protections et les systèmes d’aspiration.
La puissance du moteur est importante, notamment pour les profils de grande dimension ou les coupes plus exigeantes, mais elle ne peut compenser une géométrie de coupe inadaptée ou un mauvais soutien. Demandez comment l’outillage recommandé traite l’essence de bois, le sens du fil, la profondeur du profil et les exigences de finition prévus. La réponse ne devrait pas se limiter à une augmentation de la vitesse d’avance.
Les arrachements en bout méritent un essai distinct. Selon la machine et l’outillage, leur maîtrise peut nécessiter une pièce martyr, une opération de pré-incision, des unités d’usinage opposées ou une séquence de coupe appropriée. Toute configuration doit respecter les consignes de sécurité du fournisseur de la machine et de l’outillage ; modifier de façon improvisée le sens d’avance n’est pas une solution acceptable.
Déterminez également ce qui se passe après un affûtage ou le remplacement d’une plaquette. Est-il possible de conserver des profils correspondants ? Les cotes de réglage sont-elles documentées ? Les pièces de rechange sont-elles disponibles auprès d’une source d’approvisionnement pratique ? Un ensemble d’outillage performant au départ, mais difficile à remettre en état, constitue un risque pour la production.
Transformer la notion de « bon ajustement » en critère d’acceptation mesurable
Il n’existe pas de jeu d’assemblage unique adapté à toutes les essences, à toutes les colles et à toutes les constructions. Un tenon trop serré peut compliquer le montage et la répartition de la colle ; un jeu excessif peut compromettre les performances de l’assemblage. Définissez les limites d’acceptation en fonction de la conception d’assemblage approuvée et des exigences relatives à la colle, plutôt que d’adopter une tolérance universelle sans fondement.
Un essai chez le fournisseur doit utiliser des matériaux représentatifs de la production et comporter plusieurs échantillons conformes. Les contrôles suivants permettent de détecter différents modes de défaillance :
- Répétabilité dimensionnelle : contrôlez l’épaisseur des tenons, les dimensions des mortaises, la position des épaulements et la longueur finie des traverses sur plusieurs éléments consécutifs.
- Interchangeabilité : assemblez des traverses et des montants prélevés au hasard plutôt que de conserver des paires appariées individuellement.
- Qualité de surface et de profil : examinez les jeux aux épaulements, l’alignement des faces, les fibres écrasées, les arrachements et les marques d’outil à la jonction visible des profils.
- Répétabilité après changement de réglage : passez à une autre commande, puis revenez au réglage initial et vérifiez si les dimensions approuvées sont rétablies.
- Comportement au montage : vérifiez l’effort d’insertion, l’équerrage et la capacité du serrage normal à fermer l’assemblage sans masquer les erreurs d’usinage.
Le montage à blanc est nécessaire, mais ne prouve ni la résistance du collage ni la stabilité à long terme de la porte. Lorsque les exigences de performance le justifient, incluez des échantillons collés et des essais appropriés dans le plan de qualification. Distinguez les critères d’acceptation d’usinage de la validation structurelle.
Mesurer la production tout au long de la journée de travail
Les vitesses d’avance publiées ne décrivent qu’une partie de la production. Pour une comparaison réaliste, consignez les temps de chargement, de positionnement, d’usinage, de déchargement, de contrôle et de changement de série. Comptez les éléments conformes, et pas simplement les cycles de machine réalisés.
La production en petites séries privilégie souvent des préréglages fiables et des changements de série simples plutôt que la vitesse de coupe maximale. Les séries plus longues peuvent justifier une alimentation automatisée ou des opérations reliées, à condition que la préparation en amont et le montage en aval puissent suivre la cadence. L’automatisation d’un processus instable peut accélérer la production de pièces rejetées.
L’accès au contrôle influe également sur la production exploitable. Les opérateurs doivent pouvoir vérifier les dimensions critiques sans démontage fastidieux ni accès dangereux. Des calibres de réglage clairement définis, des échantillons de référence et des points de contrôle peuvent rendre une machine plus simple plus facile à maîtriser qu’un système plus complexe dont le processus de réglage est mal défini.
Évaluez également l’aspiration, les protections, l’alimentation électrique, l’air comprimé et l’espace d’installation, en plus de la capacité. Vérifiez les exigences applicables sur le marché de destination ainsi que la documentation fournie avec la configuration réelle de la machine. Ne partez pas du principe qu’une protection ou un système d’aspiration proposé en option est compris dans le devis de base.
Considérer l’assistance et l’étendue de la livraison comme des critères techniques
La précision à long terme dépend en partie de l’accès à la maintenance et de l’assistance. Demandez quels composants doivent faire l’objet de contrôles réguliers, comment rétablir les réglages de broche et de guide après une intervention, et quelles pièces d’usure doivent être stockées localement. Clarifiez avant la livraison les responsabilités concernant le réglage de l’outillage, la formation des opérateurs, la mise en service et le dépannage.
Qingdao Zhongding Machinery Co., Ltd. est un fabricant et exportateur de machines pour le travail du bois qui possède plus de 20 ans d’expérience dans le secteur. L’entreprise indique proposer des solutions complètes pour le travail du bois, une assistance technique, des pièces détachées et un service après-vente ; ces éléments sont pertinents pour cette évaluation. Ces capacités doivent être précisées dans le périmètre du projet : quelles opérations sont couvertes, quelle formation est incluse et comment seront organisés l’approvisionnement en pièces de rechange et l’assistance à distance.
Pour présélectionner des machines à bois massif destinées à la fabrication de portes, transmettez à chaque fournisseur les mêmes plans d’assemblage, spécifications des matériaux, données sur la diversité de production et exigences d’acceptation. Demandez des essais sur les pièces difficiles comme sur les pièces courantes. Le meilleur choix est la combinaison machine-outillage qui produit régulièrement des assemblages interchangeables, retrouve ses réglages de façon prévisible après un changement de série et peut être entretenue dans les conditions réelles de votre atelier.
Envoyez votre demande
Nous sommes ouverts à toute collaboration et nous développerons nos activités avec vous.