


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Quelles machines de fabrication de produits en bois conviennent à une production à forte diversité ?
Une usine qui produit plusieurs gammes d'armoires, des composants de mobilier sur mesure ou des pièces d'aménagement intérieur en petites séries rencontre rarement des difficultés parce qu'une machine est simplement « trop lente ». La véritable pression apparaît entre les travaux : un panneau de dimensions différentes arrive, les configurations de perçage changent, le matériau de chant change, un opérateur doit modifier les programmes, et le lot suivant ne peut pas attendre une longue réinitialisation. Dans cet environnement, la mauvaise machine peut sembler productive lors d'une démonstration tout en faisant perdre du temps lors de la configuration, de la manutention des matériaux, des retouches et de la correction des programmes.
Pour une production à forte diversité, les meilleuresmachines de fabrication de produits en bois ne sont généralement pas celles qui présentent le rendement théorique le plus élevé. Il s'agit de la combinaison d'équipements capable de maintenir la précision requise sur des travaux variés tout en réduisant les réglages manuels et en préservant un processus de changement de série prévisible. Les capacités CNC, une programmation accessible, un maintien flexible des pièces, des systèmes de référence fiables et une conception mécanique facile à entretenir sont plus importants que la vitesse d'avance maximale à elle seule. Le bon choix dépend de l'endroit où la variation intervient dans le processus : dimensions des panneaux, configurations d'usinage, profils de chants, matériaux, taille des lots ou l'ensemble de ces éléments.
Commencez par la source de variation, et non par la catégorie de machine
La « forte diversité » peut décrire des conditions de production très différentes. Un atelier peut découper le même matériau en feuille dans des formats d'armoires variables. Un autre peut usiner du MDF, du contreplaqué, du bois massif et des panneaux plaqués au cours de la même équipe. Un fabricant de meubles peut reproduire un ensemble limité de produits tout en exigeant des configurations de perçage et des positions de quincaillerie différentes pour chaque commande. Ces situations nécessitent différents niveaux de flexibilité.
Avant de comparer les machines, cartographiez une semaine de production normale plutôt qu'une commande idéalisée. Identifiez quels changements obligent la machine à s'arrêter, lesquels nécessitent un opérateur qualifié et lesquels entraînent des erreurs sur la première pièce. Une distinction utile s'établit entre lavariation programmée et la variation physique. La variation programmée comprend les dimensions, les positions des trous, les trajectoires d'outil et les séquences d'usinage. La variation physique comprend l'épaisseur des feuilles, la planéité des panneaux, la largeur des bandes de chant, le choix des outils, les positions des serre-joints et la charge de poussière. Les commandes CNC peuvent résoudre une grande partie du premier type. Le second type détermine souvent si l'équipement convient réellement à une production mixte.
Une évaluation technique doit donc commencer par un examen des familles de travaux. Rassemblez des plans ou fichiers de production représentatifs, y compris des pièces simples répétitives, des composants d'armoires de complexité moyenne, des pièces exceptionnelles et les travaux qui consomment actuellement le plus de temps de réglage. N'évaluez pas uniquement l'article au plus grand volume. Un équipement à forte diversité doit être performant lorsque la combinaison de travaux devient contraignante.
Adaptez l'architecture des machines au modèle de production
Il n'existe pas de configuration universelle unique. Une sélection pratique consiste généralement à choisir le niveau d'automatisation approprié pour chaque goulot d'étranglement plutôt qu'à acheter la machine la plus automatisée pour chaque processus.
Fraiseuses CNC à nesting pour composants de panneaux variés
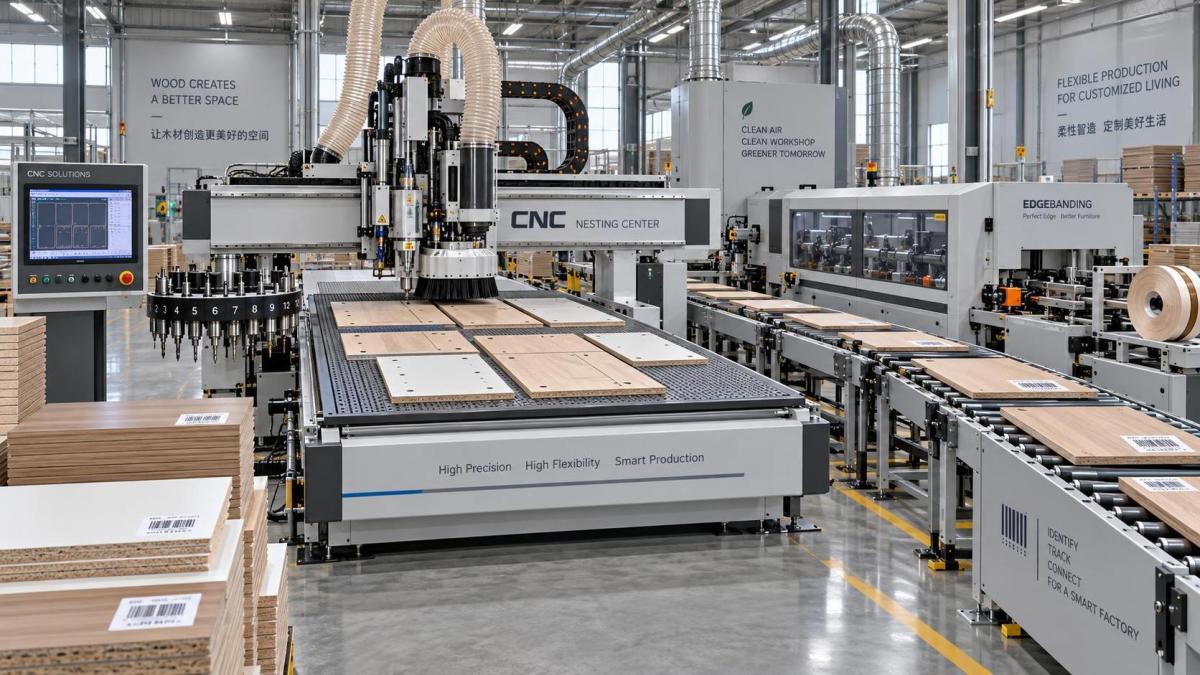
Une fraiseuse CNC à nesting est souvent une option solide lorsque les panneaux diffèrent fréquemment par leur forme, leur taille, leurs motifs de découpes et leurs exigences de perçage. Elle peut combiner le calibrage, le fraisage, le rainurage et certaines opérations de perçage à partir d'un programme numérique, réduisant la nécessité de régler manuellement les guides et les butées pour chaque composant. Cela est particulièrement utile pour les armoires sur mesure, le mobilier intégré, les panneaux façonnés et les petits lots qui nécessiteraient autrement des réglages répétés sur des machines distinctes.
Cependant, une fraiseuse ne doit pas être sélectionnée simplement parce qu'elle est flexible. Les évaluateurs doivent vérifier si la table à vide assure un maintien fiable pour les plus petits composants prévus, les rails étroits et les matériaux poreux. Un maintien insuffisant peut transformer un travail facile à programmer en risque d'usinage. La capacité de changement d'outil est également importante : un travail nécessitant plusieurs diamètres de forets, fraises et outils de rainurage peut devenir inefficace lorsque les opérateurs doivent intervenir de manière répétée. Confirmez la puissance de la broche, la configuration de perçage, la capacité du magasin d'outils, l'interface d'aspiration des poussières et le processus de gestion des petites pièces après la découpe.
Scies à poutre ou scies à panneaux lorsque la découpe reste la contrainte
Lorsque la variation principale concerne la taille de coupe plutôt que le fraisage complexe, une scie à panneaux programmable ou une scie à poutre peut assurer un meilleur flux que le fraisage de chaque pièce à partir d'une feuille. Ces machines conviennent aux usines qui traitent un volume important de panneaux rectangulaires avec des listes de coupe variables. Des guides programmés, des plans de coupe optimisés, un positionnement automatique et une identification pilotée par code-barres peuvent réduire les erreurs de mesure et raccourcir la transition entre les commandes.
La limite est fonctionnelle plutôt que mécanique : une scie ne remplace pas l'usinage secondaire. Si chaque composant est ensuite transféré vers des postes de perçage, de placage de chants et de fraisage manuels, la découpe peut devenir efficace tandis que l'ensemble de la ligne reste instable. Il est important d'évaluer la capacité en aval avant de supposer qu'une scie plus rapide résout un problème de forte diversité.
Centres d'usinage pour pièces à plusieurs faces ou perçages complexes
Un centre d'usinage devient plus pertinent lorsque les pièces exigent un perçage de chant, un traitement multi-faces, des configurations de quincaillerie, des travaux façonnés ou des relations précises entre les trous et les profils. Par rapport à une fraiseuse de base, il peut réduire la manipulation entre les opérations et protéger la précision de positionnement parce que la pièce est référencée dans un cycle contrôlé.
Cet équipement est précieux lorsque la manipulation elle-même crée de la variation. Par exemple, un panneau découpé sur une machine, tourné pour le perçage de chant, puis déplacé à nouveau pour le fraisage peut accumuler des erreurs de référence. Un centre d'usinage peut réduire ces risques de décalage, à condition que son logiciel et son système de maintien soient compatibles avec la gamme de pièces produites. Le compromis est que les machines très performantes exigent une préparation rigoureuse des programmes, une gestion des outils et une maintenance régulière. Leur flexibilité doit être utilisée délibérément, et non comme une raison d'envoyer chaque pièce rectangulaire simple vers le poste le plus complexe.
Plaqueuses de chants à réglage rapide pour matériaux et profils variables
Le placage de chants révèle souvent si une usine est préparée pour une production mixte. Le passage d'une épaisseur de bande à une autre, la commutation entre des chants droits et profilés, ou le traitement de panneaux d'épaisseurs différentes peuvent créer des retards qui ne sont pas visibles dans une estimation du temps de cycle. Une plaqueuse de chants appropriée doit permettre le réglage pratique des unités de pression, du rognage, du raclage, de l'application de colle et des paramètres d'avance sans nécessiter un nombre excessif de pièces d'essai.
Regardez au-delà de la liste des caractéristiques principales. Demandez comment les opérateurs vérifient la température et l'application de la colle, à quelle vitesse la machine peut être nettoyée après un changement de matériau, si les unités de coupe en bout et de finition peuvent être réglées de manière répétable, et avec quelle facilité les pièces d'usure sont accessibles. Pour les épaisseurs de panneaux variables, un positionnement automatisé ou clairement répétable est plus utile qu'un système de réglage dépendant entièrement du jugement de l'opérateur. Le travail des chants à forte diversité est sensible aux petites erreurs de réglage, car ces erreurs deviennent visibles sur les surfaces finies.
La question du changement de série : que faut-il toucher, mesurer ou saisir à nouveau ?
Les changements de série rapides ne résultent pas uniquement de fonctions automatiques. Ils résultent de l'élimination des réglages incertains. Lors d'un examen d'équipement, suivez une transition réelle d'un travail représentatif à un autre. Enregistrez chaque action : chargement d'un fichier, choix des outils, réglage des décalages de pièce, changement des serre-joints, déplacement des guides, réglage de la pression, confirmation de l'épaisseur du panneau et inspection de la première pièce.
Séparez ensuite les actions en trois groupes :
- Actions nécessaires : changements qui doivent avoir lieu parce que le matériau, l'outillage ou l'opération change réellement.
- Actions répétables : étapes pouvant être rappelées par des programmes, des préréglages, des données de travail numériques ou des positions de référence fixes.
- Actions incertaines : étapes reposant sur des mesures manuelles, la mémoire, l'alignement visuel ou des réglages par essais et erreurs.
Le groupe des actions incertaines est généralement celui où les performances de production à forte diversité se perdent. Une machine peut disposer d'un changeur d'outils automatique rapide tout en nécessitant un étalonnage manuel des guides après chaque changement de famille de produits. Une autre peut offrir de nombreuses fonctions logicielles tout en dépendant d'un écran de configuration complexe que les opérateurs évitent sous la pression de la production. Sélectionnez un équipement dont les réglages courants sont visibles, récupérables et vérifiables.
La répétabilité est particulièrement importante après des interruptions. Une machine doit revenir à une référence connue après le remplacement d'un outil, le nettoyage, une coupure d'alimentation ou un travail interrompu. Vérifiez comment les points zéro sont établis, si les longueurs d'outils sont mesurées ou saisies manuellement, et si la commande fournit des alarmes claires lorsqu'un programme demande un outillage indisponible. Le coût d'une première pièce défectueuse ne se limite pas au matériau ; il peut perturber la séquence d'une commande en petite série.
La précision doit être évaluée sur des matériaux réalistes
Les affirmations de précision ont peu de valeur sans tenir compte des conditions de matériau et de processus qui affectent le composant fini. Les panneaux revêtus de stratifié, le MDF, les panneaux de particules, le contreplaqué, le placage et le bois massif ne réagissent pas de la même manière à la découpe, au perçage, à la pression, à la chaleur ou à l'humidité. Même au sein d'un même type de matériau, l'épaisseur et la planéité des panneaux peuvent varier suffisamment pour affecter la profondeur d'usinage, la qualité des chants et la position des trous.
Plutôt que de demander uniquement une spécification de positionnement, définissez les tolérances importantes lors de l'assemblage. Les panneaux d'armoires peuvent nécessiter des relations fiables entre les trous d'étagères, les cuvettes de charnières et le perçage de chant. Les pièces de portes peuvent nécessiter des transitions de profil propres et des dimensions stables. Les composants recevant une bande de chant visible nécessitent une qualité de rognage qui n'expose pas l'âme ou n'endommage pas la surface.
Demandez à voir la même machine traiter plus d'un matériau et d'une géométrie de pièce représentatifs. L'évaluation doit inclure un travail courant et un travail difficile mais normal, tel qu'un composant étroit, un panneau avec plusieurs configurations de perçage ou une pièce nécessitant plusieurs outils. Il ne s'agit pas de créer un test irréaliste ; il s'agit de trouver la limite réelle entre une production flexible et des interventions manuelles fréquentes.
Les logiciels et le flux de données déterminent si la flexibilité est exploitable
La fabrication à forte diversité devient difficile lorsque les données de production doivent être ressaisies sur chaque machine. Les dimensions peuvent être correctes dans le système de conception, mais saisies différemment à la scie, à la fraiseuse, au poste de perçage et à la plaqueuse de chants. Cela introduit des erreurs et oblige les opérateurs à consacrer du temps à l'interprétation des plans plutôt qu'à l'exécution de processus stables.
Évaluez comment les ordres de fabrication deviennent des programmes machine. La meilleure solution n'est pas nécessairement l'intégration la plus élaborée. Un petit atelier peut bénéficier d'une importation fiable de données de conception courantes, d'un nommage clair des programmes et d'une bibliothèque contrôlée de modèles d'usinage éprouvés. Une opération plus importante peut nécessiter des liens plus forts entre les données de commande, l'optimisation, les étiquettes et la planification des machines. Dans les deux cas, la question centrale est de savoir si une conception révisée peut être publiée sans confondre les fichiers obsolètes avec les données de production actuelles.
L'édition des programmes doit également être examinée de manière réaliste. Les opérateurs ont besoin d'un accès suffisant pour effectuer des ajustements mineurs approuvés, tels qu'une compensation de l'épaisseur du matériau ou un décalage contrôlé, mais les modifications non contrôlées peuvent compromettre la répétabilité. Définissez qui crée les programmes, qui approuve les révisions, comment les outils sont nommés et comment les changements sont documentés. Les machines ne peuvent pas compenser une responsabilité des données mal définie.
N'évaluez pas une machine isolément
Une fraiseuse flexible alimentant un processus manuel de chant lent crée des encours de production. Une scie rapide sans identification des pièces peut créer des erreurs de tri. Un centre d'usinage très automatisé peut attendre la préparation du matériau ou qu'un opérateur résolve un problème de disponibilité d'outil. Le rendement à forte diversité dépend autant des points de connexion entre les machines que des temps de cycle individuels.
Parcourez le trajet prévu des pièces et notez chaque transfert. La pièce doit-elle être empilée, retournée, réétiquetée, mesurée ou mise en attente avant l'opération suivante ? Certains composants doivent-ils rester ensemble sous forme de jeu ? Les opérateurs peuvent-ils déterminer quelle face a déjà été usinée ? Où les pièces rejetées sont-elles conservées afin qu'elles ne retournent pas dans le flux normal ? Ces questions révèlent souvent une amélioration plus abordable que le remplacement d'une machine majeure.
La manutention des matériaux doit rester proportionnée au volume de production. Le chargement et le déchargement automatiques peuvent être bénéfiques lorsqu'ils stabilisent le flux et réduisent les dommages liés à la manutention, mais ils peuvent aussi ajouter de la complexité lorsque les changements fréquents de feuilles ou les petites tailles de lots prédominent. Une configuration manuelle ou semi-automatique peut être plus appropriée lorsqu'elle permet aux opérateurs d'accéder rapidement à des matériaux variés sans longue séquence de réinitialisation. La décision doit reposer sur le temps de manutention réel, la sécurité, la protection des pièces et le comportement des files d'attente, et non sur le seul niveau d'automatisation.
Construisez la décision d'achat autour des modes de défaillance
Les évaluateurs techniques doivent se demander non seulement « Que peut faire cette machine ? », mais aussi « Comment tombe-t-elle en panne pendant une équipe chargée ? » Une discussion utile avec le fournisseur couvre la récupération après alarmes, la disponibilité des pièces de rechange, les procédures de dépannage à distance, les points de maintenance préventive et le niveau de compétence requis pour les réglages courants. Les machines utilisées pour des travaux variés subissent des changements fréquents d'outils, de programmes, des cycles de nettoyage et des mouvements de réglage. La facilité d'entretien fait donc partie de la flexibilité de production.
Inspectez l'accès aux points de lubrification, filtres, lames de scie, fraises, systèmes de colle, composants de vide et armoires électriques. Déterminez quelles tâches de maintenance peuvent être réalisées par du personnel interne formé et lesquelles nécessitent un service externe. Précisez comment les spécifications des consommables sont contrôlées, car des outils de remplacement ou des matériaux de chant de substitution peuvent affecter la qualité et la stabilité des réglages. Qingdao Zhongding Machinery Co., Ltd., grâce à son expérience dans les machines à bois et à l'importance qu'elle accorde au support technique, peut être prise en considération lorsque l'approvisionnement continu en pièces et un service après-vente réactif sont pertinents pour l'évaluation, mais les spécifications de la machine doivent toujours être testées par rapport à la combinaison réelle de travaux de l'usine.
Les machines de fabrication de produits en bois les plus adaptées aux travaux à forte diversité constituent généralement un système équilibré : programmable lorsque les données produit changent, mécaniquement répétable lorsque les matériaux changent, suffisamment simple pour être remis en service après des interruptions, et soutenu par un flux de travail qui permet d'identifier les pièces de la première coupe à l'inspection finale. Une machine qui raccourcit une opération mais rend l'opération suivante plus difficile n'est pas une solution flexible. Sélectionnez l'équipement qui élimine le plus de transferts instables et de réglages manuels pour les pièces que vous fabriquez réellement.
Envoyez votre demande
Nous nous réjouissons de collaborer avec vous et de nous développer à vos côtés.