


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Comment adapter les machines de fabrication de portes d’armoires aux styles de portes
Adapter la machine à la porte, et non l’inverse
Le choix des Machines d’usinage de portes de meubles appropriées est essentiel pour les fabricants recherchant une qualité constante, une production efficace et une flexibilité pour les portes de style shaker, planes, à panneau surélevé et sur mesure. L’équipement idéal doit refléter davantage qu’un objectif de production. Il doit convenir aux matériaux usinés, au mode de construction de la porte, au mix de styles prévu, aux exigences de finition, à la main-d’œuvre disponible et au niveau d’automatisation pouvant être pris en charge dans les opérations quotidiennes.
Un ensemble de machines peut sembler performant lors d’une présentation fournisseur, mais devenir contraignant lorsqu’une usine commence à produire plusieurs familles de portes en petites séries. À l’inverse, une ligne fortement automatisée peut être difficile à justifier lorsque les spécifications des produits changent fréquemment ou lorsque la rigueur des réglages n’est pas encore pleinement maîtrisée. La question pratique n’est pas simplement de savoir quelle machine est la plus avancée. Il s’agit de déterminer quel processus produira de manière répétée le style de porte requis, avec un temps de réglage maîtrisable et une charge de maintenance réaliste.
Avec plus de 20 ans d’expérience dans les machines pour le travail du bois, Qingdao Zhongding Machinery Co., Ltd. a constaté que les projets de portes de meubles sont les plus solides lorsque les décisions d’équipement partent de la porte finie et remontent chaque étape d’usinage. Cette approche révèle où la précision est la plus importante, où le travail manuel reste pertinent et où l’automatisation peut éliminer un véritable goulet d’étranglement plutôt que d’ajouter de la complexité.
Commencer par la construction de la porte et le comportement des matériaux
Les portes de meubles peuvent sembler similaires de l’extérieur, mais leur logique de production peut être très différente. Une porte fraisée monobloc en MDF, par exemple, n’est pas usinée comme une porte shaker en bois massif à cinq éléments. Une porte profilée pressée par membrane exige une préparation soignée de la surface avant le pressage, tandis qu’une porte plane laquée peut dépendre davantage d’un dimensionnement précis du panneau, de la qualité des chants, de la précision du perçage et de la maîtrise du ponçage.
Le choix du matériau modifie les exigences en matière de machines. Le MDF est homogène et bien adapté au profilage, au fraisage, au perçage et à l’usinage décoratif, mais il génère de fines poussières et peut exiger une aspiration particulièrement efficace ainsi qu’une maintenance rigoureuse des outils. Les panneaux revêtus de panneaux de particules peuvent s’écailler sur les chants si la qualité de sciage, l’inciseur, les réglages d’avance ou l’outillage sont mal adaptés. Le bois massif implique le sens du fil, les mouvements du bois, les nœuds et les variations de teneur en humidité. Les panneaux plaqués nécessitent une manipulation soigneuse, car une erreur d’usinage peut endommager une fine surface décorative difficilement réparable.
Avant de comparer les devis de machines, définissez la construction de la porte sous une forme utilisable à la fois par les équipes de production et d’ingénierie :
- Dimensions des panneaux, plage d’épaisseurs et plage probable des dimensions futures
- Types de matériaux, finitions de surface et traitements des chants
- Construction à cadre et panneau, monobloc fraisée, plane, à cadre vitré ou mixte
- Méthode d’assemblage, y compris tenon et contre-profil, tourillons, mortaise et tenon, vis ou connecteurs
- Exigences de perçage pour cuvettes de charnières, poignées, serrures ou accessoires
- Tolérances acceptables, qualité de surface et limites de retouche
Ce document est plus utile qu’une demande générale pour « une ligne de portes de meubles ». Il permet au fournisseur de machines d’évaluer les trajectoires d’outils, le maintien des pièces, le sens de chargement et la possibilité raisonnable de combiner différents processus.
Portes shaker : la répétabilité dépend de la précision des assemblages
Les portes shaker restent courantes, car leurs lignes épurées s’adaptent à de nombreux styles de cuisines et de meubles. Leur apparente simplicité peut être trompeuse. Sur une porte shaker à cinq éléments, les dimensions des traverses et montants, la position de la rainure, le profil de contre-profil et l’équerrage de l’assemblage influencent tous l’aspect final. Un léger désalignement au niveau de l’assemblage devient visible après peinture ou teinture.
Pour une production plus limitée ou plus variable, une configuration pratique peut associer une coupe de précision, une toupie ou une solution de façonnage, un équipement de perçage et des gabarits d’assemblage dédiés. Cette configuration peut être flexible, en particulier lorsque les dimensions et les profils des portes changent souvent. Elle impose toutefois davantage de responsabilités aux opérateurs en matière de contrôle des faces de référence, de réglage des fraises et d’avance régulière.
Lorsque les volumes augmentent, les acheteurs envisagent souvent des tenonneuses doubles, des centres d’usinage CNC ou des solutions spécialisées pour l’usinage des traverses et montants. Le bon choix dépend du fait que l’opération produit un ensemble limité de profils répétitifs ou un grand nombre de variations. Un équipement dédié peut réduire le temps de cycle pour des programmes stables. L’usinage CNC permet des changements de conception plus rapides et peut regrouper plusieurs opérations, mais concentrer plusieurs tâches sur une seule machine ne crée pas automatiquement le flux de travail le plus rapide. Le chargement, le déchargement, les changements d’outils et le tri des pièces doivent également être pris en compte.
Pour la production de portes shaker, demandez aux fournisseurs d’expliquer comment le processus maintient une référence commune depuis la coupe jusqu’au profilage, au perçage et à l’assemblage. Cela est souvent plus révélateur qu’une déclaration d’exactitude nominale de la machine.
Les portes planes exigent des chants nets et un perçage fiable
Les portes planes sont généralement plus simples à construire, mais les attentes en matière de cohérence visuelle sont élevées. La face de la porte est ininterrompue, de sorte que les chants ébréchés, un placage de chant irrégulier, une mauvaise planéité des panneaux et des perçages mal positionnés sont faciles à remarquer. Pour les portes planes en mélaminé, stratifié, acrylique, PET, placage ou MDF peint, les machines se concentrent généralement sur le dimensionnement des panneaux, le traitement des chants, le perçage, le fraisage si nécessaire et le flux de matériaux.
Une scie à panneaux, une scie à poutre, une machine CNC d’imbrication ou une autre méthode de coupe doit être choisie selon la taille des lots, les besoins d’optimisation, la manipulation des plaques et les attentes de qualité des chants. Il n’existe pas de solution universellement supérieure. La production par imbrication peut prendre en charge des commandes flexibles pilotées par logiciel et réduire le travail manuel de calepinage, tandis que la coupe à la scie peut convenir à certains flux privilégiant une mise au format directe des panneaux et un placage de chant en aval. La décision doit inclure la gestion des chutes, l’étiquetage, l’identification des pièces et la manière dont les panneaux découpés sont mis en attente pour le processus suivant.
Le placage de chant mérite une attention particulière. Une porte dotée d’un matériau de face haut de gamme peut néanmoins paraître de faible qualité si les lignes de colle sont visibles, si les coins sont endommagés ou si l’affleurage laisse une transition rugueuse. Les acheteurs doivent aller au-delà de la vitesse de la machine et examiner la configuration de l’unité de placage de chant, la plage d’épaisseurs des panneaux, la gamme de matériaux de chant, la qualité d’affleurage, les exigences de nettoyage et les conditions dans lesquelles les performances annoncées sont réalisables.
Pour le perçage des charnières et le positionnement de la quincaillerie, une capacité flexible de perçage et de fraisage est importante si les hauteurs de portes, les règles de recouvrement ou les marques de quincaillerie varient. Confirmez le schéma de perçage à partir de plans réels. Le « perçage standard pour charnières » peut avoir des significations différentes selon les marchés et les systèmes de meubles.
Les portes à panneau surélevé et profilées exigent plus qu’une puissante défonceuse
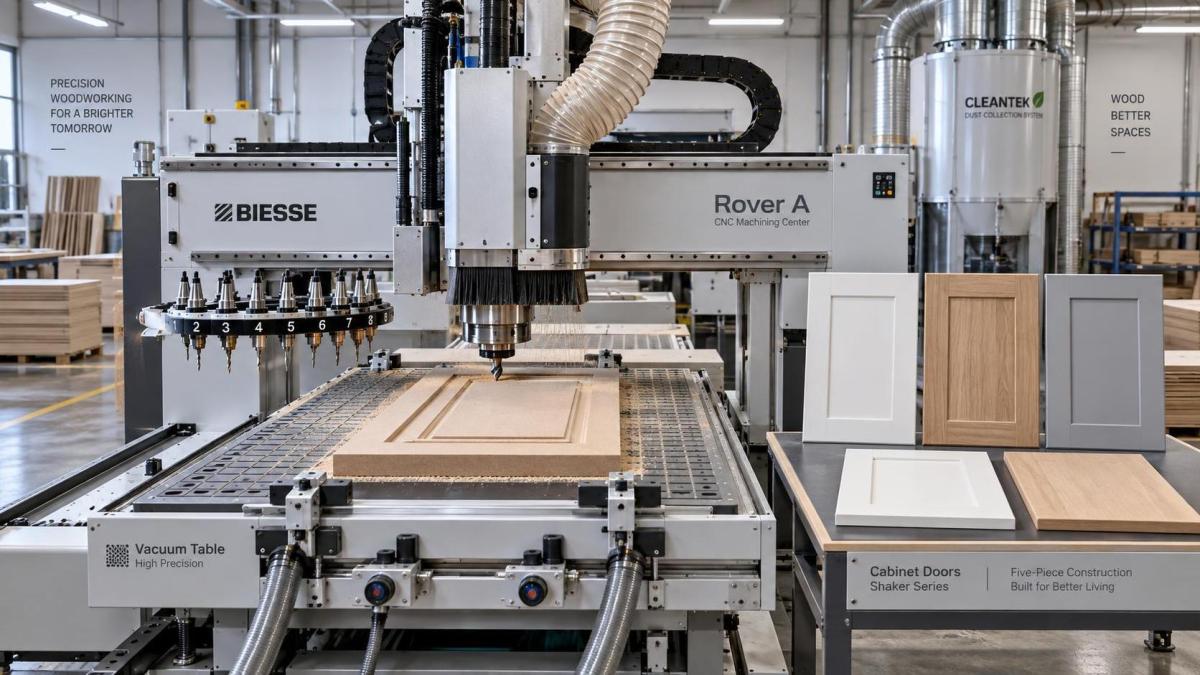
Les portes à panneau surélevé et les portes en MDF à profil profond imposent des exigences accrues en matière de choix des fraises, de stabilité de broche, de serrage, d’aspiration des poussières et de préparation à la finition. Le profil visible peut nécessiter plusieurs passes d’outil, surtout lorsque la conception comprend un cadre extérieur, un contour intérieur, un panneau en retrait, un chant décoratif ou un détail de poignée intégré.
Une défonceuse CNC ou un centre d’usinage est souvent approprié lorsque les variations de conception sont nombreuses, lorsque des motifs sur mesure sont requis ou lorsqu’une machine doit réaliser le fraisage, le perçage, le rainurage et le façonnage. Toutefois, les acheteurs ne doivent pas évaluer l’adéquation d’une CNC uniquement selon la taille de la table ou la puissance de broche. Les véritables questions sont de savoir si le zonage du vide maintient solidement les pièces les plus petites et les plus étroites, si le magasin d’outils disponible prend en charge les profils prévus, si le système de commande correspond aux capacités de programmation de l’équipe et si l’aspiration des poussières peut gérer le débit d’enlèvement de matière.
Pour les panneaux surélevés en bois massif, le sens d’avance et la géométrie de l’outillage influencent l’arrachement, particulièrement autour des changements de fil. Un essai de processus utilisant un bois représentatif et le profil prévu est plus utile qu’une démonstration générique. Pour les portes en MDF peint, l’objectif peut être d’obtenir une surface fraisée propre qui réduit le travail de rebouchage et de ponçage avant finition. Le meilleur résultat d’usinage n’est donc pas toujours le cycle le plus rapide ; c’est celui qui minimise les corrections en aval.
L’automatisation doit suivre la stabilité des produits
L’automatisation peut améliorer le déplacement des matériaux, réduire les dommages liés à la manutention et rendre la production plus prévisible. Elle peut également créer une ligne mal adaptée aux changements fréquents de commandes. Une usine produisant un assortiment restreint de portes standard en volume soutenu peut bénéficier d’un chargement automatique, de convoyeurs de transfert, de systèmes de retour, d’étiquetage et de postes de perçage ou de traitement des chants interconnectés. Un atelier répondant à des travaux de rénovation, à des dimensions sur mesure et à des finitions mixtes peut obtenir de meilleurs résultats avec des machines autonomes flexibles et des instructions de travail rigoureuses.
L’essentiel est de mesurer l’ensemble du processus, et non la machine individuelle la plus rapide. Une plaqueuse de chants à haut rendement suivie d’un tri manuel lent peut simplement déplacer la file d’attente vers l’aval. De même, un chargeur automatique n’est utile que lorsque l’état des panneaux, l’orientation des piles, la planification de production et les procédures de sécurité permettent une alimentation continue.
Lors de l’évaluation des Machines d’usinage de portes de meubles, cartographiez le parcours d’une commande type : réception des matériaux, découpe, traitement des chants ou usinage du cadre, perçage, ponçage, assemblage, inspection et emballage. Notez les points où les pièces sont manipulées, retournées, identifiées ou stockées. Ces points révèlent souvent les véritables contraintes.
Questions permettant d’éviter une inadéquation coûteuse
Un examen sérieux des machines doit inclure des plans de portes réels et un mix de production réaliste, et pas seulement des pièces d’échantillon idéalisées. Demandez si la configuration proposée peut usiner les portes les plus petites et les plus grandes prévues, y compris les montants étroits, les façades hautes de garde-manger et toutes les pièces comportant des ouvertures vitrées. Vérifiez si les serre-joints, rouleaux, ventouses ou guides interfèrent avec le profil ou le schéma de perçage.
Examinez également les aspects moins visibles de la propriété. La disponibilité des outils, les spécifications électriques, la qualité de l’air comprimé, la capacité de dépoussiérage, la compatibilité logicielle, la formation des opérateurs, le délai d’approvisionnement des pièces de rechange et l’assistance technique à distance peuvent influencer le temps de fonctionnement autant que le bâti de la machine lui-même. Si une ligne doit être exportée, les exigences électriques locales, les attentes en matière de protection, l’accès pour l’installation et la documentation d’importation doivent être clarifiés avant l’expédition plutôt que lors de la mise en service.
Évitez d’accepter une affirmation de capacité sans contexte. La production dépend des dimensions des portes, de la complexité du processus, de la méthode de chargement, des changements d’outils, de l’état des matériaux et de la compétence des opérateurs. Un fournisseur doit être capable de distinguer la capacité théorique de cycle d’une machine de la production probable d’un parcours de production complet.
Construire un processus capable d’évoluer
L’investissement le plus judicieux est souvent modulaire. Un fabricant peut commencer avec une capacité fiable de coupe, de profilage, de perçage et d’assemblage, puis ajouter une manutention automatisée ou un usinage spécialisé lorsque le volume des commandes et la standardisation des produits le justifient. Prévoir de la place pour une intégration future est généralement plus sage que d’acheter une automatisation excessive sur la base d’une prévision qui ne s’est pas encore transformée en demande stable.
Qingdao Zhongding Machinery développe des solutions pour le travail du bois en tenant compte de cette réalité de production. Ayant évolué d’un petit atelier vers un fabricant et exportateur moderne, l’entreprise reconnaît que les machines doivent rester pratiques après leur installation. L’ingénierie de précision est importante, mais l’assistance technique, l’accès aux pièces de rechange, la familiarité des opérateurs et la capacité d’adapter un processus à l’évolution des styles de portes le sont tout autant.
Avant de prendre une décision finale, fournissez au partenaire en machines des plans représentatifs, des échantillons de matériaux, les attentes de finition, l’agencement disponible de l’usine, les détails des utilités et le mix prévu de styles de portes. Une solution bien adaptée devrait faciliter le lancement du prochain programme de portes, et non enfermer l’usine dans les choix de conception d’hier.
Envoyez votre demande
Nous nous réjouissons de collaborer avec vous et de nous développer à vos côtés.