


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Pourquoi l’intégration d’une incision de traçage est importante lors du choix d’une scie à panneaux pour le traitement des panneaux mélaminés
Heure :Sep 15, 2026
Auteur :
Nombre de vues :
Le rainurage n’est pas facultatif — c’est une exigence structurelle pour l’usinage des panneaux mélaminés
Les panneaux de particules mélaminés et les panneaux MDF ne sont pas de simples « panneaux standard ». Leur structure multicouche — une surface décorative fragile à faible résistance à la traction, collée à un noyau plus souple — crée un mode de défaillance spécifique lors de la coupe : l’écaillage sur le bord de coupe, en particulier sur la face supérieure. Ce n’est pas qu’une question esthétique. Pour les chefs de projet supervisant la fabrication de meubles, les aménagements intérieurs ou la production de mobilier modulaire, la qualité des chants affecte directement le temps d’assemblage, les tolérances de quincaillerie, l’acceptation de la finition finale et les taux de retouche. Une scie à poutre qui coupe proprement *à travers* le panneau, mais ne parvient pas à contrôler la fracture de surface le long du trait de scie, produit des pièces nécessitant des retouches manuelles, ralentit les opérations en aval et augmente le risque de rebut — notamment lorsque des tolérances serrées ou des chants apparents sont spécifiés.
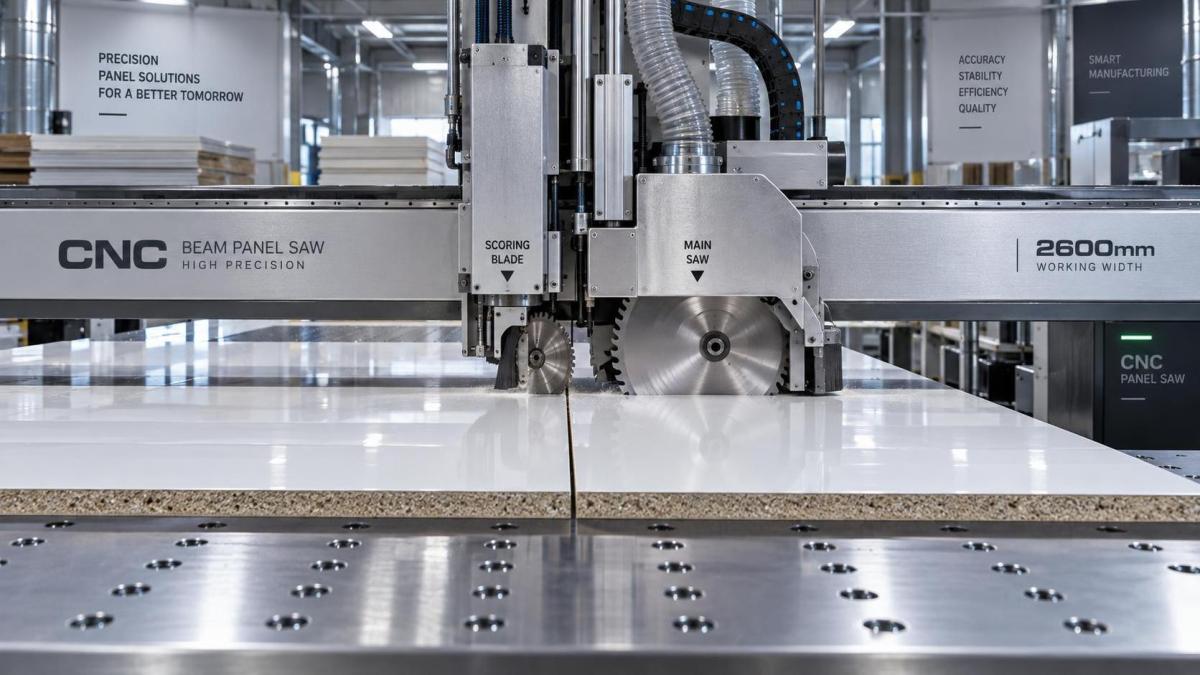
Les scies à poutre conventionnelles reposent uniquement sur la géométrie de la lame, la vitesse d’avance et le maintien par vide afin de minimiser l’écaillage. En pratique, cela fonctionne de manière inconstante selon les lots de panneaux, les variations d’humidité ambiante et même de légères différences de formulation de résine entre fournisseurs. Le problème fondamental est mécanique : la force latérale de la lame amorce des microfissures avant le trajet de coupe et, une fois amorcées, ces fissures se propagent de manière imprévisible dans la couche de mélamine. Le rainurage traite ce problème à la source — en créant une rainure contrôlée et peu profonde (généralement de 0,3 à 0,6 mm de profondeur) *avant* la coupe principale, directement alignée sur la ligne de coupe prévue. Cette rainure agit comme un canal de soulagement des contraintes. Lorsque la lame principale entre en action, le matériau se fracture préférentiellement le long de ce trajet prédéfini, et non de manière aléatoire sur la surface.
Pourquoi l’intégration — et non un ajout — fait la différence
Certains fabricants proposent le rainurage sous forme de rétrofit optionnel ou de module séparé. Cette approche introduit des risques critiques de synchronisation et d’alignement. Si la tête de rainurage n’est pas mécaniquement synchronisée avec le chariot de la scie principale — si sa position dérive de seulement 0,1 mm par rapport à la ligne de coupe en raison de la dilatation thermique, de l’usure des roulements ou d’une erreur d’étalonnage — la ligne de rainurage manque sa cible. Le résultat ? Un décalage visible entre la rainure et le chant coupé, ce qui annule l’objectif et peut même dégrader la qualité du chant en créant deux zones de fracture.
Une véritable intégration signifie que l’unité de rainurage partage la même structure de poutre rigide, le même système de guidage linéaire et le même contrôleur de mouvement CNC que la scie principale. Les deux outils se déplacent de manière synchronisée, avec un retour de position provenant d’un seul système d’encodeur. Cela élimine les erreurs cumulatives et garantit une répétabilité inférieure au millimètre sur des milliers de coupes. Cela simplifie également le réglage : les opérateurs définissent un seul trajet de coupe dans le logiciel d’imbrication, et la machine enchaîne automatiquement le rainurage puis la coupe, sans intervention manuelle ni étapes d’alignement secondaires. Pour les chefs de projet gérant plusieurs fichiers de production avec différentes épaisseurs de panneaux et orientations de veinage, cette constance réduit le temps de programmation et la dépendance envers les opérateurs.
Implications concrètes pour les décisions d’achat
Lors de l’évaluation d’unescie à poutre pour panneaux mélaminés, l’intégration du rainurage n’est pas une fonctionnalité à cocher sur une liste — c’est une condition préalable fonctionnelle directement liée à la qualité de sortie et à la fiabilité du processus. Voici ce que les équipes d’approvisionnement devraient vérifier au-delà des arguments marketing :
- Rigidité du montage de l’outil : L’unité de rainurage est-elle boulonnée directement au châssis de la poutre principale, ou montée sur une sous-structure séparée susceptible de fléchir sous charge ?
- Synchronisation des entraînements : La molette de rainurage et la lame principale utilisent-elles le même servomoteur et la même électronique d’entraînement, ou des contrôleurs distincts pouvant se désynchroniser avec le temps ?
- Protocole d’étalonnage : La machine prend-elle en charge un étalonnage automatique du point zéro pour la profondeur de rainurage et le décalage latéral, ou nécessite-t-elle un réglage manuel au micromètre et des coupes d’essai ?
- Résolution du contrôle de profondeur : La profondeur de rainurage peut-elle être réglée par incréments inférieurs à 0,05 mm ? Les couches de mélamine varient en épaisseur ; une profondeur insuffisante ne contrôle pas la fracture, tandis qu’une profondeur excessive risque de compromettre l’intégrité structurelle près du chant.
Une erreur fréquente consiste à supposer que toutes les « scies à poutre CNC » traitent les panneaux mélaminés avec la même efficacité. En réalité, les machines conçues principalement pour le bois massif ou le contreplaqué épais ne disposent souvent pas du contrôle de mouvement fin ni de la rigidité d’outil nécessaires à un rainurage constant. Leurs profils d’accélération peuvent être trop agressifs pour le rainurage de surfaces délicates, ce qui provoque une déviation induite par les vibrations. Les chefs de projet devraient demander des coupes d’échantillons — non seulement sur des panneaux standard de 18 mm, mais aussi sur des panneaux plus minces de 9 mm et des finitions brillantes, où l’intégrité des chants est la plus vulnérable.
Le rôle de la largeur de travail : pourquoi 2600 mm est important au-delà de la capacité
La largeur de travail ne sert pas uniquement à accueillir de grandes feuilles. Pour l’usinage de mélamine, une scie à poutre de 2600 mm offre des avantages tangibles en matière de stabilité et de précision. Une poutre plus longue augmente la rigidité en torsion, réduisant la flèche lors des déplacements à grande vitesse — un point essentiel pour maintenir un alignement au micron entre les trajets de rainurage et de coupe. Elle permet également un espacement plus large entre les ventouses à vide, améliorant la répartition de la force de maintien sur les panneaux grand format sans multiplier les points d’aspiration qui déforment les substrats minces.
Plus important encore, 2600 mm permet de traiter des feuilles de mélamine européennes standard de taille complète (2800 × 2070 mm) avec un débordement suffisant pour le serrage et une utilisation sûre. Les machines dotées de poutres plus étroites obligent les utilisateurs soit à faire pivoter les feuilles — ce qui introduit des risques de désalignement angulaire — soit à découper les feuilles surdimensionnées avant l’usinage, ajoutant une étape sans valeur ajoutée qui accroît le temps de manutention et le risque de dommages. Pour les projets comportant des agencements répétitifs — tels que des caissons standardisés de meubles de cuisine ou des systèmes de cloisons de bureau — cette largeur de travail se traduit directement par moins de rotations de feuilles, une fatigue réduite des opérateurs et une efficacité d’imbrication accrue.
La manutention des matériaux et la qualité des chants sont interdépendantes
L’efficacité du rainurage dépend de la manière dont le panneau est présenté à la machine. Le maintien par vide doit être uniforme et suffisant pour empêcher tout soulèvement ou toute vibration pendant le rainurage — un passage léger à grande vitesse qui génère peu de force mais exige une stabilité absolue. Les panneaux présentant des bords déformés ou des couches de support irrégulières peuvent se soulever légèrement sous vide, entraînant une profondeur de rainurage inconstante. C’est là que la manutention intégrée des matériaux devient partie intégrante de la solution : des rouleaux d’alimentation à pression réglable, des zones de vide segmentées qui s’activent uniquement sous les zones soutenues, ainsi qu’une surveillance de tension en temps réel contribuent à maintenir la planéité tout au long du cycle.
L’interaction entre le rainurage et le post-traitement est également souvent négligée. Si les panneaux sont destinés à recevoir des bandes de chant, la ligne rainurée doit s’aligner précisément sur le chant de référence de la plaqueuse de chants. Un rainurage mal aligné crée une marche ou un espace visible après le placage de chant, nécessitant un ponçage ou une retouche. Les scies à poutre intégrées avec positionnement synchronisé des outils éliminent cette variable — le même point de référence définit à la fois la ligne de coupe et la ligne de rainurage, garantissant une continuité dimensionnelle sur l’ensemble du flux de travail.
Risque opérationnel par rapport au coût initial
Le surcoût initial du rainurage intégré est souvent justifié non seulement par des temps de cycle plus rapides, mais aussi par la réduction des risques en aval. Les coûts de retouche dus à l’écaillage des chants ne se limitent pas à la main-d’œuvre — ils comprennent le gaspillage de matériaux (un seul panneau latéral de meuble rejeté entraîne la perte de 1,5 m² de mélamine), le retard de remise aux installateurs et les éventuelles pénalités contractuelles pour des livraisons non conformes. Dans les projets d’aménagement résidentiel à grand volume, une réduction de seulement 0,5 % du taux de rejet lié aux chants peut amortir le surcoût de l’équipement en 12–18 mois.
Les décisions d’approvisionnement doivent prendre en compte le coût total de possession, et pas seulement les dépenses d’investissement. Demandez aux fournisseurs des preuves documentées — et pas uniquement des essais en laboratoire, mais aussi des données de terrain provenant d’applications similaires — démontrant la constance de la qualité des chants entre les équipes, les fournisseurs de panneaux et les conditions environnementales. Demandez des protocoles de validation : comment la profondeur de rainurage est-elle vérifiée quotidiennement ? Quels intervalles de maintenance s’appliquent aux molettes de rainurage ? Comment l’alignement entre les trajets de rainurage et de coupe est-il contrôlé et corrigé ?
Choisir un système garantissant une production constante
Pour les chefs de projet responsables de la livraison d’intérieurs finis dans les délais et conformément aux spécifications, l’intégration du rainurage n’est pas un détail technique — c’est un mécanisme intégré d’assurance qualité. Elle fait passer le contrôle de la qualité des chants d’une étape d’inspection réactive à une composante proactive et reproductible du processus de coupe. Lors de l’évaluation des options, concentrez-vous sur l’intégration mécanique, la transparence de l’étalonnage et les performances réelles dans des conditions variables — et pas uniquement sur les spécifications nominales.
Une scie à poutre pour panneaux mélaminés telle que la MJ6226 illustre comment ces principes se traduisent dans la conception physique : construction rigide de poutre monobloc, architecture de contrôle de mouvement partagée et zonage de vide dédié, calibré pour les panneaux à parement mince. Sa largeur de travail de 2600 mm prend en charge les formats de feuilles standard tout en préservant la rigidité de la poutre, et son unité de rainurage est montée directement sur le châssis structurel principal — éliminant les variables de mouvement indépendantes. Il ne s’agit pas d’améliorations progressives. Elles reflètent une philosophie de conception axée sur l’élimination de la variabilité au point où le matériau rencontre l’outil — là où la qualité des chants est déterminée, et non inspectée.
Envoyez votre demande
Nous nous réjouissons de collaborer avec vous et de nous développer à vos côtés.