


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Pourquoi l’intégration logicielle et la rigidité structurelle sont importantes dans les décisions d’achat de scies à poutre CNC de 3300 mm
Heure :Sep 15, 2026
Auteur :
Nombre de vues :
La rigidité structurelle affecte directement la précision de coupe sur des portées supérieures à 3300 mm
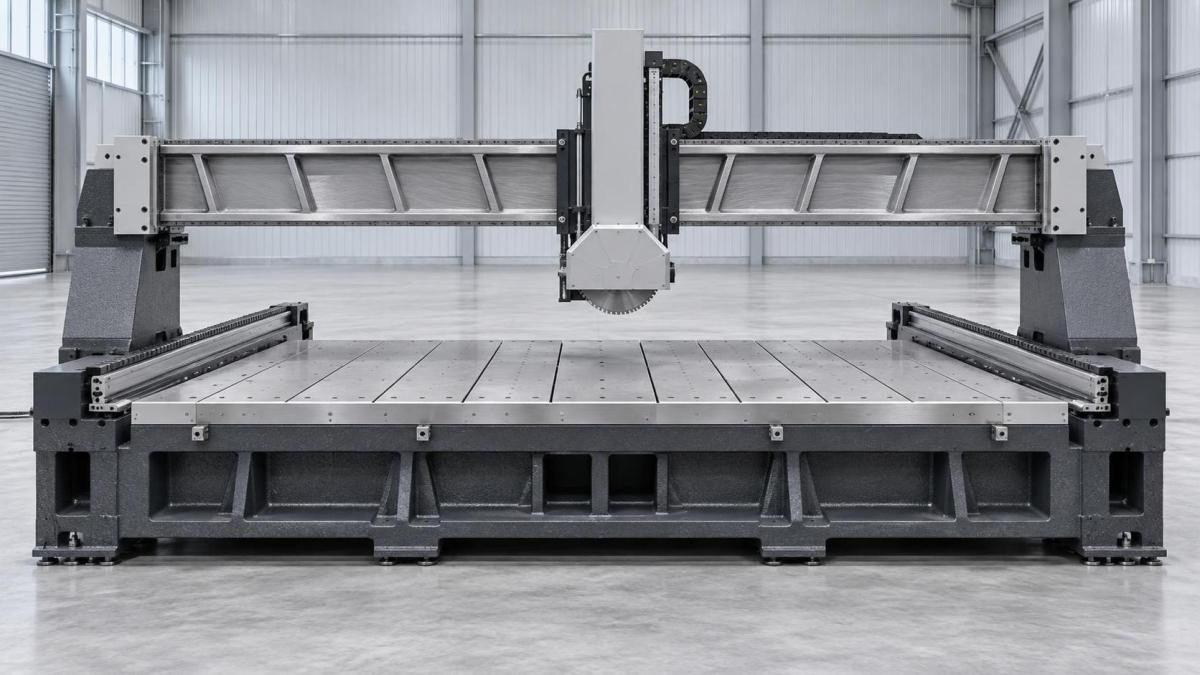
Une scie à poutre CNC de 3300 mm fonctionne sur une vaste zone de travail — coupant souvent des panneaux jusqu’à 3300 mm de largeur, avec une course de poutre dépassant 3500 mm pour accueillir l’outillage et la surcourse. À cette échelle, la déflexion mécanique n’est pas théorique : elle est mesurable, répétable et conséquente. Lorsque la poutre fléchit sous charge pendant une avance à grande vitesse ou une coupe intensive de matériaux denses tels que le MDF stratifié, le bois massif ou les composites multicouches, la tête de coupe s’écarte de sa trajectoire programmée. Même une déflexion verticale de 0.08 mm à mi-portée se traduit par une erreur angulaire dans le plan de coupe, qui s’accumule sur les coupes longues et compromet l’équerrage des chants, ce qui est particulièrement critique pour les pièces imbriquées nécessitant un ajustement précis dans les meubles de cuisine ou l’assemblage de mobilier modulaire.
La rigidité ne dépend pas seulement de l’épaisseur du châssis ou de la qualité des matériaux, mais aussi de l’interaction entre la masse, la géométrie et la répartition des contraintes. Une base en fonte offre un amortissement supérieur à celui de l’acier soudé, mais elle augmente le poids (généralement 4,200–4,800 kg pour une unité complète de 3300 mm), ce qui affecte les exigences de charge au sol et la logistique de transport. Certains fabricants utilisent des structures hybrides : des poutres en acier renforcées par des nervures internes et des contreventements, associées à des bâtis en granit ou en béton polymère pour la stabilité thermique. Ces conceptions réduisent les fréquences de résonance en dessous des vitesses de broche opérationnelles, minimisant les ondulations de surface induites par les vibrations sur les chants usinés.
La précision ne se définit pas uniquement par la résolution de l’encodeur linéaire (couramment ±0.02 mm). Il s’agit d’une précision maintenue : la constance avec laquelle cette tolérance est respectée sur toute la course de l’axe X, sous différentes températures ambiantes, après des heures de fonctionnement continu et lors de la coupe de charges asymétriques (par ex., un panneau de 2440 × 1220 mm décalé sur un côté de la poutre). La rigidité structurelle détermine si la répétabilité de positionnement reste dans une plage de ±0.03 mm sur 3000 cycles — ou dérive au-delà de ±0.1 mm en raison de la dilatation thermique cumulée dans des assemblages insuffisamment contraints.
L’intégration logicielle détermine dans quelle mesure cette rigidité est exploitée
Le matériel seul ne garantit pas la qualité de production. Une machine rigide avec une mauvaise intégration logicielle devient un goulot d’étranglement, et non un atout de productivité. Prenons l’efficacité d’imbrication : une scie à poutre CNC de 3300 mm doit traiter des plans de pièces complexes générés par des logiciels d’imbrication tiers (par ex., OptiNest, TopSolid Wood ou Cabinet Vision). Si le contrôleur natif de la scie ne dispose pas d’un accès API direct ou de protocoles d’importation standardisés (tels que DXF v2000+, des définitions de travaux basées sur XML ou des points d’accroche de prétraitement de code NC), les opérateurs doivent recourir à la conversion manuelle de fichiers, au mappage des calques et à l’alignement des systèmes de coordonnées, ce qui introduit des délais, des erreurs humaines et des incompatibilités de versions.
Plus important encore, les boucles de retour en temps réel sont essentielles. Lorsque la scie détecte une consommation anormale du courant moteur — indiquant un blocage de lame dans un matériau dense — le logiciel de commande doit décider s’il convient de mettre en pause, de rétracter, d’ajuster la vitesse d’avance ou d’enregistrer l’événement pour une analyse ultérieure. Cela exige un couplage étroit entre le micrologiciel de commande de mouvement, les modules d’E/S et la couche applicative IHM. Les machines dotées de piles logicielles propriétaires en boucle fermée manquent souvent de granularité de journalisation ou d’options d’exportation nécessaires à l’analyse des causes profondes des défaillances de coupe récurrentes. À l’inverse, les plateformes prenant en charge OPC UA ou MQTT permettent un flux de données fluide vers les systèmes MES ou CMMS, reliant les performances mécaniques aux KPI de production tels que le rendement au premier passage ou les intervalles de maintenance planifiée.
Les routines de compensation spécifiques aux matériaux dépendent également de la profondeur d’intégration. Les essences de bois dur varient en densité et en direction du grain ; les panneaux composites en aluminium nécessitent des profils d’avance/vitesse différents de ceux des panneaux de particules mélaminés. Sans logiciel permettant d’associer des bibliothèques de paramètres à des étiquettes d’identification des matériaux — ou appliquant automatiquement des ajustements de vitesse d’avance sur la base d’une détection de charge en temps réel — l’opérateur est responsable de la sélection des réglages corrects. Cela transfère le risque de la validation technique au jugement de l’atelier, une source connue de variation dans les environnements à forte diversité et faible volume.
Les équipes achats doivent évaluer les deux domaines simultanément
Les décisions d’achat traitent souvent la structure et le logiciel comme des postes distincts — coût du châssis contre frais de licence. Pourtant, leur interaction définit le coût total de possession. Une machine moins coûteuse à rigidité limitée peut nécessiter des recalibrages plus fréquents, générer davantage de rebuts lors des coupes grand format et exiger des opérateurs qualifiés pour compenser son comportement irrégulier. Parallèlement, un châssis robuste associé à un logiciel rigide impose des solutions de contournement : exporter les travaux uniquement sous forme de code G pour les retraiter via des post-processeurs externes, maintenir des licences CAO/FAO parallèles ou accepter des temps de préparation plus longs par lot de travaux.
Lors de l’évaluation des propositions, les responsables des achats doivent demander :
- Des rapports d’essais de déflexion sous charges statiques et dynamiques (et pas seulement des affirmations de type « conçu pour ») ;
- La documentation des coefficients de dilatation thermique des principaux composants structurels ;
- Des preuves d’essais de compatibilité logicielle avec les systèmes d’imbrication et ERP existants de l’acheteur ;
- Des fichiers de travaux d’exemple traités de bout en bout — de la sortie du logiciel d’imbrication à la séquence de coupe terminée — avec horodatages et journaux d’erreurs ;
- La vérification que les bibliothèques de matériaux comprennent au moins trois substrats couramment utilisés en interne (par ex., contreplaqué de bouleau de 18 mm, MDF de 25 mm, ACM de 4 mm) et permettent des ajouts définis par l’utilisateur.
Les différences de poids et d’encombrement reflètent les compromis de conception sous-jacents. Un modèle affiche un poids à sec de 4,320 kg et des dimensions hors tout de 4,820 × 2,650 × 2,380 mm ; un autre pèse 4,690 kg mais mesure 4,950 × 2,720 × 2,410 mm, ce qui suggère des renforts plus lourds et des bases de support plus grandes. Aucun n’est objectivement supérieur : chacun convient à des contraintes d’installation différentes. Un encombrement réduit est important lorsque l’espace au sol est limité ; une masse plus élevée améliore la résistance aux vibrations lorsque les machines adjacentes génèrent du bruit transmis par le sol.
Les spécifications de précision varient également de manière significative. Une unité indique une précision de positionnement de ±0.02 mm sur toute la course ; une autre mentionne ±0.03 mm *à 20°C*, avec une note précisant que l’écart augmente de 0.002 mm par °C d’écart. Cette seconde spécification reconnaît la réalité environnementale — un élément que les équipes achats peuvent vérifier lors de l’évaluation du site.
Là où l’intégration et la rigidité convergent en pratique
Dans une évaluation récente impliquant trois fournisseurs proposant une scie à poutre CNC de 3300 mm, l’un des fournisseurs a présenté à la fois des rapports d’essais ISO 230-2 indiquant une déflexion de poutre inférieure à 0.05 mm sur une portée de 2,500 mm, ainsi qu’une démonstration en direct traitant un travail généré par Cabinet Vision sans traduction intermédiaire de fichier. Le logiciel d’imbrication déclenchait des séquences automatiques de changement d’outil et ajustait les vitesses d’avance selon les indicateurs d’épaisseur de matériau intégrés à l’en-tête du travail. Aucune intervention manuelle n’a eu lieu entre le chargement du travail et la première coupe.
Un autre fournisseur respectait les critères de rigidité, mais exigeait le mappage manuel des noms de calques aux affectations d’outils — une étape ajoutant sept minutes par travail et introduisant des incohérences lorsque les opérateurs omettaient les étapes de vérification sous la pression des délais. Un troisième proposait une architecture logicielle ouverte, mais présentait une flexion mesurable de la poutre (>0.12 mm) lors d’essais de déplacement rapide avec des charges déséquilibrées, provoquant une conicité visible sur des coupes de 3000 mm de long dans des panneaux de particules de 19 mm.
Ces résultats ne se limitaient pas aux conditions de laboratoire. Ils apparaissaient dans les opérations quotidiennes : les taux de rebut s’élevaient en moyenne à 2.1 % sur la plateforme intégrée et rigide, contre 4.7 % et 5.3 % sur les deux autres, ce qui affectait directement les dépenses en matières premières, le temps de travail par pièce conforme et la fiabilité des livraisons.
Pour les professionnels des achats, la conclusion n’est pas « choisir la rigidité *ou* l’intégration ». Il s’agit d’évaluer comment chaque fabricant résout la tension entre les deux — si les choix structurels permettent une exécution logicielle cohérente et si la conception logicielle respecte les limites mécaniques. Ce point de convergence détermine si une scie à poutre CNC de 3300 mm fonctionne comme un outil de précision — ou simplement comme une grande découpeuse coûteuse.
Envoyez votre demande
Nous nous réjouissons de collaborer avec vous et de nous développer à vos côtés.