


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Essais de réception d’une scie à panneaux CNC pour vérifier la précision et la répétabilité de coupe
Une scie à panneaux CNC n’est prête à être réceptionnée que lorsqu’elle peut découper les matériaux, les dimensions et les configurations de lots convenus, dans les limites de tolérance définies, de manière répétée et dans des conditions documentées. La précision d’un seul panneau est encourageante, mais elle ne permet pas d’évaluer les performances de la machine sur toute sa plage de coupe ni au cours d’une séquence de production.
Pour les équipes de contrôle qualité, la question pratique consiste à déterminer quelle part des variations est imputable à la scie et quelle part provient du matériau, du réglage de coupe ou de la méthode de mesure. Les responsables de la sécurité doivent quant à eux vérifier que les fonctions de protection sont efficaces dans la configuration installée. Le meilleur plan de réception définit ces deux types de contrôles avant le début des essais et consigne suffisamment de détails pour que les résultats restent pertinents après la mise en service.
Définir les conditions de réception avant la coupe
Commencez par définir les travaux prévus. Une scie destinée à découper des panneaux stratifiés individuels pour la fabrication de pièces de meubles ne répond pas aux mêmes exigences qu’une machine utilisée pour débiter des piles de panneaux plus grands. Les échantillons de réception doivent correspondre au type de matériau, à l’épaisseur, aux dimensions des panneaux, à la hauteur de la pile et à la séquence de coupe qui importent pour l’acheteur. Si plusieurs conditions d’utilisation sont importantes, choisissez un ensemble représentatif plutôt que de vous limiter au travail le plus facile.
Convenez avant la démonstration des caractéristiques à mesurer et de leurs limites. La précision dimensionnelle, la répétabilité et l’équerrage répondent à des questions différentes et ne doivent pas être réduits à un seul chiffre d’« précision ». Une coupe peut, par exemple, présenter un écart de dimension constant, ou avoir une dimension moyenne correcte alors que les pièces individuelles varient trop pour être assemblées.
Le document de réception doit préciser les dimensions finies, les points de mesure, le nombre de pièces, les écarts admissibles et la procédure à suivre en cas de résultat non conforme. Il doit également indiquer si l’exigence s’applique à chaque pièce individuelle, à une plage calculée ou à un autre critère convenu. La tolérance publiée par un fournisseur n’est utile que si les conditions d’essai indiquées sont suffisamment proches de celles de l’essai de réception prévu pour permettre une comparaison pertinente.
Aucune tolérance unique ne convient à toutes les opérations de fabrication de meubles. Le placage des chants, le perçage, l’ajustement des ferrures, les dimensions des panneaux et l’assemblage en aval influent tous sur l’erreur acceptable. Définissez les limites en fonction des exigences du produit et du procédé, puis vérifiez qu’elles peuvent être mesurées de manière fiable avec les instruments disponibles.
Préparer un essai reproductible
Inspectez les panneaux d’essai avant de les utiliser. Consignez leur matériau, leur épaisseur nominale, leur état et leur orientation, et signalez toute flèche, détérioration ou anomalie visible sur les chants. Des panneaux qui ne reposent pas ou ne se positionnent pas de manière constante risquent de fausser l’évaluation des performances de la scie. Si la production utilise des panneaux présentant des défauts, prévoyez un essai distinct avec un matériau représentatif au lieu de l’intégrer à l’essai de référence sans l’identifier.
Consignez la configuration de la lame et de la lame inciseur, le cas échéant, notamment leur état, leur dépassement et leurs réglages. Notez le programme de coupe, les paramètres d’avance, la hauteur de la pile et la méthode de chargement et de support des panneaux. Vérifiez que la machine est installée et réglée pour l’essai, et que le système d’aspiration et les utilités nécessaires fonctionnent. Pour une coupe en pile, marquez la position de chaque panneau afin que les pièces du haut, du milieu et du bas puissent être évaluées séparément.
Utilisez des instruments de mesure dont la résolution et l’état d’étalonnage conviennent à la tolérance spécifiée. Une règle peut suffire pour un contrôle approximatif, tandis que des tolérances dimensionnelles plus serrées peuvent nécessiter un système de mesure étalonné et une méthode mieux maîtrisée. Le dispositif de mesure, la pression de contact, le support du panneau et la température peuvent influer sur les relevés, en particulier pour les pièces de grande dimension. Effectuez les mesures de manière uniforme et consignez l’instrument utilisé.
Avant la coupe, marquez un chant et une face de référence sur chaque échantillon. Cela permet de retracer l’orientation du panneau, la séquence de coupe et chaque résultat de mesure. Cela aide également à distinguer une erreur sur la première coupe d’une erreur introduite lorsque le panneau est retourné ou repositionné.
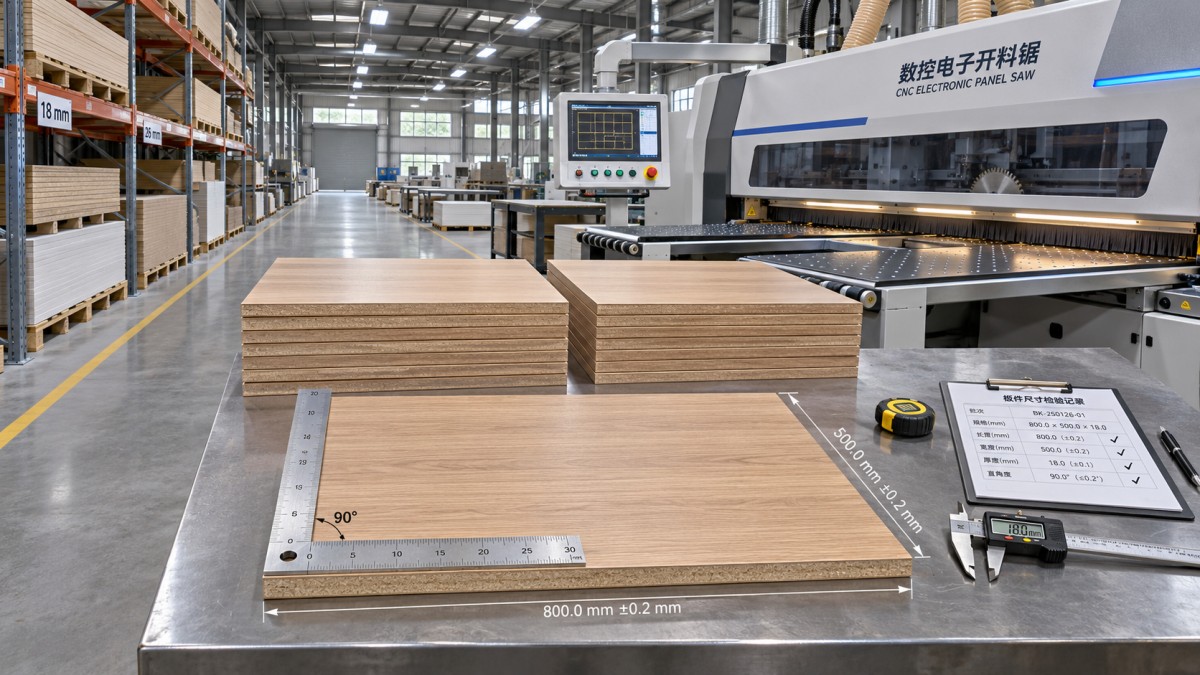
Contrôler les dimensions, l’équerrage et la qualité de coupe
Précision dimensionnelle
Programmez plusieurs dimensions cibles représentatives de la plage de coupe prévue, y compris des dimensions correspondant aux plus petites et aux plus grandes pièces de production. Mesurez les dimensions finies aux emplacements convenus plutôt qu’en un seul point pratique. Sur une pièce rectangulaire longue, des relevés près des deux extrémités peuvent révéler des variations qu’une mesure au centre ne mettrait pas en évidence.
Pour chaque relevé, calculez l’écart signé :
Écart dimensionnel = dimension mesurée − dimension programmée.
Conservez le signe dans le relevé. Si les pièces dépassent systématiquement la dimension cible, la machine est peut-être répétable, mais ses paramètres de positionnement ou de référence doivent être ajustés. Si l’écart varie en fonction de la taille de la pièce ou de sa position de coupe, une simple correction de décalage peut ne pas suffire. La cause doit être recherchée avec les réglages convenus de la machine avant de prendre une décision de réception.
Équerrage
Découpez une pièce d’essai rectangulaire selon une séquence documentée et vérifiez que les bords adjacents sont d’équerre. Une méthode pratique consiste à mesurer les deux diagonales ; une différence peut indiquer que la pièce n’est pas d’équerre. Le résultat dépend des dimensions du rectangle : consignez-les et comparez l’écart entre les diagonales à la limite convenue pour cette pièce d’essai. Des diagonales égales ne prouvent pas à elles seules que tous les bords sont rectilignes ni que toutes les dimensions sont correctes.
Si vous utilisez une équerre étalonnée ou une autre méthode appropriée, définissez les bords de référence et les points de mesure. Examinez les bords pour repérer tout dommage ou éclat susceptible de nuire au contact. Si le résultat varie selon la manière dont le panneau est tourné, examinez la manutention et la séquence de positionnement, ainsi que les réglages de la scie.
Qualité de coupe
Inspectez les deux faces et le chant coupé pour détecter les éclats, l’arrachement, les brûlures ou d’autres défauts pertinents pour le matériau et la finition en aval. Examinez séparément les pièces provenant de différentes positions dans la pile. Le groupe inciseur, le choix de la lame, les paramètres d’avance, l’état des panneaux et leur support peuvent tous influer sur le résultat ; un chant de mauvaise qualité doit être examiné en parallèle des mesures dimensionnelles.
Dans la mesure du possible, définissez les critères d’acceptation visuelle en fonction de l’application réelle. Un chant stratifié apparent peut nécessiter une limite différente de celle d’un chant qui sera recoupé ou caché. Consignez la méthode d’inspection et tout échantillon de référence convenu afin que la notion de « finition acceptable » ne soit pas source de désaccord lors de la remise de la machine.
Mesurer la répétabilité sur une série représentative
La répétabilité désigne la proximité des résultats lorsque la même coupe est effectuée dans les mêmes conditions déclarées. Choisissez une dimension cible représentative et produisez une série de pièces à l’aide du cycle programmé habituel. Mesurez chaque pièce aux mêmes emplacements définis, consignez les résultats dans l’ordre de coupe et comparez leur dispersion à la limite convenue. La dispersion peut être exprimée comme la valeur mesurée la plus élevée moins la plus faible, à condition que cette méthode soit celle qui est spécifiée dans le plan de réception.
L’ordre de coupe est important. Une série de relevés qui s’écarte progressivement de la cible révèle un problème différent de résultats alternant entre des valeurs hautes et basses. Recherchez les variations associées au chargement, à la position du panneau, à sa position dans la pile ou à une étape particulière du programme. Si les opérateurs doivent retourner ou recharger le matériau lors d’un travail normal, incluez cette séquence dans un essai supplémentaire ; elle fait partie du processus de production, même si elle ajoute d’autres sources de variation.
La répétabilité et la précision doivent être présentées ensemble. Prenons l’exemple hypothétique de pièces qui se situent toutes dans une plage étroite, mais sont systématiquement plus grandes que la dimension programmée. Ce résultat témoigne d’une bonne répétabilité dans les conditions d’essai, mais la précision dimensionnelle n’est pas conforme si l’écart dépasse la limite convenue. À l’inverse, une moyenne proche de la cible peut masquer des pièces individuelles hors tolérance.
Utilisez un nombre suffisant de pièces pour mettre en évidence les variations sur une série représentative, selon la quantité convenue à l’avance. Un échantillon court ne permet pas d’établir une capacité à long terme ni de garantir les performances sur tous les matériaux. Si la machine doit régulièrement découper des piles, répétez l’essai à la hauteur de pile de production convenue et consignez la position de chaque panneau.
Distinguer les contrôles de sécurité des résultats de coupe
Des panneaux précis ne démontrent pas le bon fonctionnement des dispositifs de protection. Avant la coupe, le responsable de la sécurité doit examiner la machine installée, sa notice, les modes de fonctionnement prévus et l’évaluation des risques du site. Les contrôles doivent porter sur la configuration faisant effectivement l’objet de la réception, y compris tout équipement de chargement, de déchargement ou d’aspiration connecté et compris dans le périmètre convenu.
Les contrôles fonctionnels doivent être effectués par du personnel compétent, conformément aux instructions du fabricant et aux procédures du site. Selon la conception de la machine, le procès-verbal de réception peut inclure :
- Dispositifs d’arrêt d’urgence : fonctionnement, réaction à l’arrêt et séquence requise de réinitialisation et de redémarrage.
- Protecteurs et interverrouillages : installation correcte et réaction de la machine lorsqu’un protecteur interverrouillé est ouvert ou qu’un dispositif de protection est actionné.
- Accès et modes de fonctionnement : adéquation des commandes et des mesures de protection au fonctionnement normal, au réglage et à l’accès pour la maintenance.
- Dispositifs d’avertissement et commandes : identification, visibilité et fonctionnement, le cas échéant.
- Raccordements au système d’aspiration des poussières et dispositions de nettoyage : installation et fonctionnement adaptés à la machine et au matériau traité.
Ne neutralisez pas un protecteur et ne placez personne dans une zone dangereuse pour démontrer le fonctionnement d’une fonction. Suivez la méthode d’essai prescrite, isolez les énergies dangereuses avant toute inspection ou maintenance lorsque cela est nécessaire et consignez les défauts à corriger. Le contrôle d’un arrêt d’urgence ne remplace pas non plus la vérification des autres mesures de protection ni une évaluation complète des performances d’arrêt lorsqu’elle est requise.
Les exigences applicables en matière de sécurité des machines et d’électricité dépendent du pays de destination, de la configuration de la machine et du périmètre contractuel. Identifiez dans le plan de réception les normes pertinentes, les obligations réglementaires et les documents requis ; un essai de précision de coupe à lui seul ne permet pas d’établir la conformité réglementaire.
S’appuyer sur les résultats pour prendre une décision de réception
Un rapport d’essai utile permet à une autre personne de comprendre ce qui a été découpé, comment les mesures ont été effectuées et pourquoi la machine a été acceptée ou refusée. Indiquez l’identification de la machine, la date et le lieu, les participants, les détails du matériau et des lames, le programme et les réglages, les instruments, les relevés bruts, les résultats calculés et les limites applicables. Joignez la liste de contrôle de sécurité et signalez tout défaut restant ou toute restriction d’utilisation.
Convenez à l’avance de la procédure applicable aux réglages et aux nouveaux essais. Si un réglage est modifié après un échec, consignez le résultat initial et la modification, puis répétez les contrôles concernés dans les conditions convenues. Par exemple, une correction du décalage dimensionnel doit être suivie de mesures suffisantes pour démontrer que les dimensions concernées et la répétabilité respectent toujours leurs limites. Les défauts de sécurité doivent faire l’objet d’actions correctives documentées et d’une vérification avant l’acceptation de l’opération concernée.
Les essais en usine peuvent révéler des problèmes avant l’expédition, tandis qu’un essai sur site après installation permet d’évaluer les performances après le transport, l’installation et le raccordement aux utilités du site. Si les deux sont prévus, définissez les exigences couvertes par chaque essai et les contrôles à répéter après l’installation. La décision finale doit s’appuyer sur les preuves convenues pour les travaux prévus, et toute condition non résolue doit être clairement portée à la connaissance des personnes chargées d’utiliser et d’entretenir la scie.
Envoyez votre demande
Nous sommes ouverts à toute collaboration et nous développerons nos activités avec vous.