


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Pourquoi une scie à panneaux CNC ébrèche-t-elle les bords des panneaux mélaminés ?
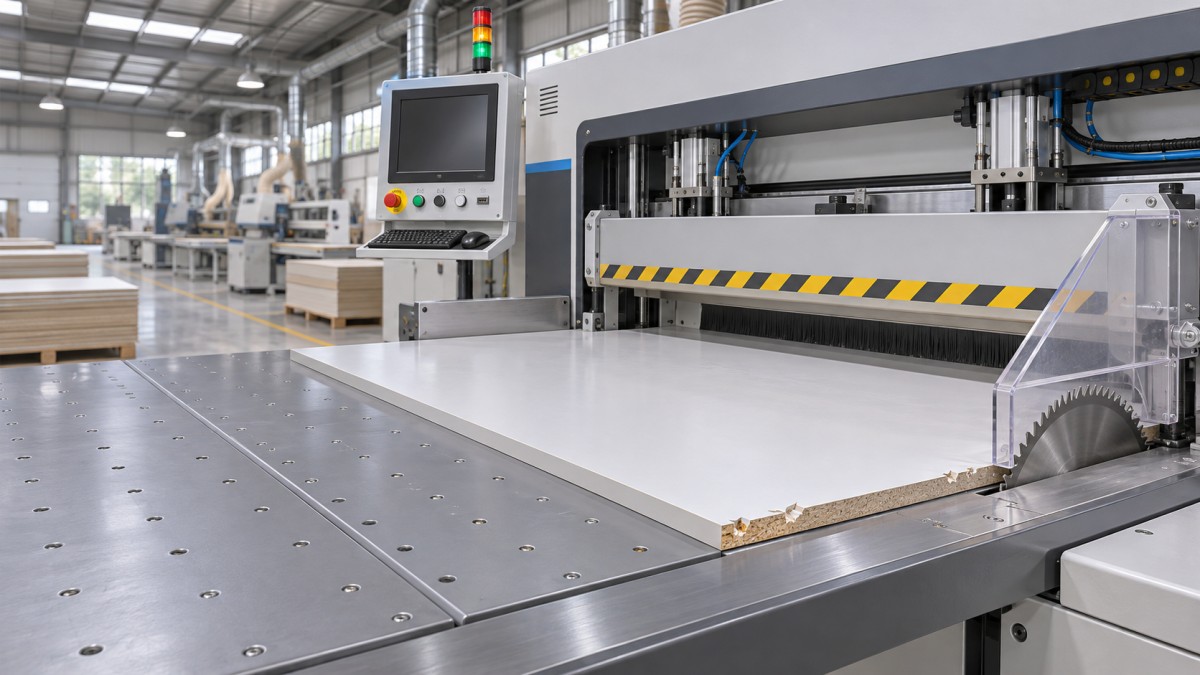
Les bords ébréchés des panneaux mélaminés peuvent gâcher une coupe par ailleurs nette, augmenter les reprises et entraîner un gaspillage de matériaux précieux. Si votre scie à panneaux CNC laisse des bords rugueux ou cassés, la cause peut être une lame usée, un mauvais réglage de la lame inciseur, une vitesse d’avance inadaptée ou un soutien insuffisant du panneau. Comprendre l’incidence de ces facteurs sur la coupe peut aider les opérateurs à identifier le problème, à améliorer la qualité des chants et à maintenir l’efficacité de la production.
La question utile n’est pas simplement de savoir si le bord est ébréché, mais où et quand les dommages apparaissent. Un défaut sur la face inférieure oriente les opérateurs vers des vérifications différentes de celles à effectuer pour un dommage sur la face supérieure. De même, une coupe qui commence proprement puis se dégrade dans une pile nécessite une investigation différente d’une coupe qui est rugueuse dès le premier contact des dents.
Commencez par examiner le chant
Les panneaux à face mélaminée sont constitués d’une surface décorative dure et relativement fragile, collée à une âme en panneaux de particules ou en MDF. L’âme peut être coupée correctement tandis que la surface se fracture autour de la ligne de coupe. C’est pourquoi une coupe peut sembler droite et précise sur le plan dimensionnel, tout en restant inadaptée à un élément de meuble apparent.
Avant de modifier les réglages, marquez les faces supérieure et inférieure d’un panneau d’essai et notez le sens d’avance. Inspectez les deux longs chants de la coupe, pas seulement la pièce qui deviendra l’élément fini. Notez également si le défaut apparaît sur toute la longueur de la coupe, à l’entrée ou à la sortie, ou uniquement sur certaines feuilles d’une pile.
- Dommages principalement sur la face incisée : Vérifiez l’état de la lame inciseur, sa profondeur, sa largeur et son alignement avec la lame principale.
- Dommages principalement sur la face opposée : Inspectez la lame principale, son dépassement, les conditions d’avance et la stabilité du panneau.
- Ébréchures au début ou à la fin : Recherchez un déplacement, des chutes non soutenues ou une transition d’avance qui déstabilise le panneau.
- Ébréchures aléatoires sur les deux faces : Envisagez un faux-rond de la lame, des vibrations, une contamination, un matériau irrégulier ou plusieurs problèmes simultanés.
Il s’agit d’indices de diagnostic, et non de règles absolues. Le sens de rotation de la lame et la face incisée dépendent de la configuration de la machine. Vérifiez la disposition de coupe de la scie avant de déterminer quelle face est le « côté incisé ».
Pourquoi la lame inciseur est importante
Sur une scie à panneaux équipée d’un inciseur, la petite lame réalise une coupe préliminaire peu profonde dans la face vulnérable avant que la lame principale ne traverse le panneau. Elle permet de sectionner proprement le revêtement mélaminé, au lieu de laisser la lame principale l’arracher au niveau du chant.
Pour que cela fonctionne, la rainure d’incision doit être correctement positionnée et adaptée à la largeur de coupe de la lame principale. Si elle est décalée, un côté de la coupe finie peut être net tandis que l’autre est ébréché. Si la rainure est trop étroite, la lame principale peut encore casser le revêtement à son bord extérieur. Si elle est trop large, le résultat peut présenter une marche visible ou une coupe inutilement large, même si la surface n’est pas ébréchée.
La profondeur compte également. Une lame inciseur qui atteint à peine le revêtement peut ne pas le couper uniformément sur un panneau légèrement irrégulier. Une profondeur excessive peut rendre la coupe d’incision plus visible et ne compense pas un mauvais alignement. Prenez les instructions des fabricants de la machine et des lames comme point de départ, puis effectuez de petits réglages contrôlés sur un matériau d’essai.
Certaines lames inciseur sont réglées en largeur à l’aide de cales ou d’une configuration à lame divisée ; d’autres utilisent une conception conique dont la largeur effective varie avec la profondeur de coupe. La méthode de réglage a une incidence sur le dépannage. Avec une lame conique, la modification de la profondeur peut également changer la largeur de la rainure : vérifiez donc les deux après un réglage.
Après avoir isolé l’alimentation et attendu l’arrêt complet des lames, inspectez les dents de la lame inciseur et les surfaces de montage. La résine, la poussière ou une dent endommagée peut compromettre un réglage par ailleurs correct. Après le remontage, appliquez la procédure de réglage approuvée de la scie et utilisez ses dispositifs de protection pour effectuer une coupe d’essai. Ne tentez jamais de vérifier l’alignement en approchant les mains d’une lame en mouvement.
Une lame principale affûtée est nécessaire, mais ne suffit pas
Une lame principale émoussée a tendance à pousser et à fracturer le revêtement au lieu de le couper proprement. Les opérateurs peuvent également constater une augmentation du bruit de coupe, une âme plus rugueuse, des marques de brûlure ou une résistance accrue. Aucun de ces symptômes ne prouve à lui seul que la lame est usée, mais une lame de remplacement propre et conforme aux spécifications constitue un point de comparaison utile lorsque la qualité de coupe s’est progressivement dégradée.
Le choix de la lame est tout aussi important. Une lame destinée au délignage rapide du bois massif ne convient pas nécessairement aux panneaux stratifiés. La géométrie des dents, leur nombre, la largeur de coupe et le diamètre de la lame doivent être adaptés au matériau, à la machine et aux conditions de coupe prévues. Suivez les recommandations du fournisseur de lames au lieu de supposer que le nombre de dents le plus élevé donnera toujours le meilleur résultat. Une combinaison inadaptée peut entraîner une charge de coupe excessive ou une mauvaise évacuation des copeaux.
Inspectez la lame pour détecter les plaquettes en carbure ébréchées, les dépôts et les signes de surchauffe. Un nettoyage ou un affûtage peut remettre en état une lame adaptée, mais des affûtages répétés peuvent modifier sa géométrie de coupe et sa largeur de coupe. Après un changement ou un affûtage de lame, vérifiez à nouveau le réglage de l’inciseur : la largeur de rainure précédente peut ne plus correspondre.
Le dépassement de la lame au-dessus du panneau modifie également la façon dont les dents pénètrent dans le matériau et en sortent. Un réglage inadapté peut affecter la qualité du chant et la charge de coupe, mais il n’existe pas de dépassement unique convenant à toutes les machines, à toutes les lames et à toutes les hauteurs de pile. Commencez par le réglage recommandé par le fabricant de la scie et n’effectuez des ajustements que dans la plage autorisée. Si la coupe ne devient plus nette que lorsque la lame est réglée en dehors de cette plage, recherchez plutôt la cause sous-jacente.
Vitesse d’avance, hauteur de pile et déplacement du panneau
La vitesse d’avance influe sur la charge exercée sur chaque dent. Si la scie avance trop rapidement pour la lame et le matériau, les dents peuvent arracher le revêtement et la machine peut avoir du mal à maintenir une coupe stable. Réduire la vitesse d’avance peut aider au diagnostic, mais le réglage le plus lent n’est pas automatiquement le meilleur. Une coupe excessivement lente peut favoriser le frottement et l’échauffement, en particulier avec une lame émoussée ou mal choisie.
Effectuez une comparaison contrôlée : coupez le même panneau avec la même lame et les mêmes réglages d’incision à la vitesse d’avance habituelle, puis à une vitesse modérément inférieure, dans la plage de fonctionnement recommandée par la machine. Si le chant s’améliore, vérifiez si la vitesse initiale était trop élevée pour la lame, la pile ou le matériau. Si le changement est minime, ne continuez pas à réduire la vitesse en négligeant l’alignement ou le soutien.
La coupe en pile introduit une variable supplémentaire. Les feuilles peuvent se cintrer, glisser ou ne pas reposer à plat les unes contre les autres, certaines étant alors moins bien maintenues que d’autres. Un réglage qui coupe proprement une seule feuille peut donner de moins bons résultats avec une pile plus haute. Comparez une coupe d’une feuille seule à une coupe de la pile habituelle et inspectez chaque feuille séparément. Si une seule position dans la pile présente des dommages, vérifiez la présence d’espaces, un serrage irrégulier ou des débris coincés entre les panneaux.
Les poutres de pression, les brides de serrage, les surfaces de table et les rouleaux de support doivent maintenir la pièce sans endommager sa face. Retirez les copeaux libres des surfaces de contact et vérifiez que le panneau est soutenu tout au long de la coupe. Les bandes étroites et les chutes nécessitent une attention particulière : si elles se déplacent ou tombent lorsque la lame sort, la dernière partie du chant peut se casser même si le reste est net. Utilisez les supports et les méthodes de manutention approuvés pour la machine ; ne maintenez pas à la main une pièce instable près de la zone de coupe.
Lorsque les réglages semblent corrects, mais que les ébréchures persistent
Un bon réglage de l’inciseur ne peut pas compenser l’instabilité mécanique d’une scie. Un faux-rond excessif de la lame ou de l’arbre, des roulements usés, des composants desserrés ou un mauvais alignement entre la lame et la trajectoire de coupe de la machine peuvent provoquer des vibrations et une largeur de coupe irrégulière. Des symptômes similaires peuvent être causés par une flasque endommagée ou des débris entre la lame et sa surface de montage.
Ces vérifications nécessitent des instruments de mesure appropriés et le respect des limites de service de la machine. Si le chant alterne entre zones nettes et ébréchées sans lien évident avec le matériau, ou si les vibrations persistent avec une lame dont le bon état est connu, faites appel à du personnel de maintenance qualifié. Ne compensez pas un défaut mécanique en élargissant sans cesse la coupe d’incision.
L’aspiration des poussières mérite également une attention particulière. Une aspiration insuffisante peut laisser des copeaux sur la table ou dans la coupe, gêner le positionnement du panneau et masquer l’apparition de problèmes. Vérifiez l’absence d’obstruction dans les conduits et l’accumulation de déchets conformément à la procédure de maintenance de la machine. L’aspiration ne remplace pas une lame affûtée, mais une zone de coupe propre facilite le maintien d’un réglage stable.
Distinguer un problème de matériau d’un problème de machine
Les panneaux à face mélaminée ne se comportent pas tous de la même manière. La densité de l’âme, l’état de la surface, la qualité du collage et les dommages dus au stockage peuvent affecter le chant. Un panneau présentant déjà des fissures de surface ou des coins endommagés peut produire des ébréchures qui semblent être des défauts de coupe. La planéité du panneau compte également : une feuille cintrée est plus difficile à soutenir de façon uniforme, surtout dans une pile.
Si une scie coupe un panneau de manière fiable mais rencontre des difficultés avec un autre, comparez-les avec le même réglage avant de modifier la machine. Inspectez les faces et les chants non coupés, notez l’épaisseur et la structure du panneau, et conservez des échantillons de chaque matériau. Le résultat peut justifier une lame ou une vitesse d’avance différente pour ce panneau, plutôt qu’une modification permanente du réglage standard.
Distinguez également les dommages de coupe des dommages de manutention. Un chant propre peut s’ébrécher lorsqu’un panneau lourd glisse sur une autre feuille, heurte une butée ou est déplacé sans soutien suffisant. Inspectez le chant immédiatement après la coupe, puis de nouveau après la manutention. Cette simple comparaison peut éviter des réglages inutiles des lames.
Ordre pratique pour le dépannage
Modifiez un seul paramètre à la fois et maintenez les conditions d’essai aussi constantes que possible. Commencez par une feuille représentative, marquez ses faces et effectuez une coupe d’essai. Consignez la lame, la configuration de l’inciseur, le réglage de vitesse d’avance et l’emplacement des ébréchures. Examinez ensuite les causes probables indiquées par le défaut.
Vérifiez l’état de la lame et l’alignement de l’inciseur avant de faire de nombreux essais de vitesse d’avance. Confirmez que le panneau est plat et correctement soutenu. Une fois qu’une feuille seule est coupée proprement, revenez progressivement à la pile et à la vitesse d’avance de production habituelles. Cette méthode permet de déterminer plus facilement si le problème est lié à la lame, au réglage, à la pile ou au matériau.
Si le problème n’est toujours pas résolu, les informations utiles pour un technicien de service comprennent des photos des deux faces, la structure et l’épaisseur du panneau, les spécifications de la lame, le type de lame inciseur, la hauteur de la pile, le réglage de vitesse d’avance et l’endroit où les ébréchures apparaissent. Qingdao Zhongding Machinery Co., Ltd. fournit une assistance technique et des pièces de rechange pour les équipements de menuiserie ; ces informations aident un fournisseur de machines à déterminer si l’étape suivante consiste à corriger le réglage, à remplacer un composant ou à effectuer un contrôle mécanique sur site.
L’objectif n’est pas de trouver un réglage universel pour tous les panneaux mélaminés. Il s’agit d’établir un réglage reproductible pour le matériau et la lame utilisés, de reconnaître l’apparition des premiers changements sur le chant et d’en corriger la cause avant qu’un petit défaut ne se transforme en une pile de pièces rejetées.
Envoyez votre demande
Nous sommes ouverts à toute collaboration et nous développerons nos activités avec vous.