


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Tests de réception d’une scie à panneaux CNC pour vérifier la précision de coupe
Comment les équipes de contrôle qualité peuvent-elles vérifier qu’une scie à panneaux CNC répond aux exigences de précision de coupe avant sa mise en production ? Un test de réception structuré permet de repérer les écarts dimensionnels, les coupes irrégulières et les problèmes de réglage, tout en contribuant à la sécurité de fonctionnement. Les vérifications doivent porter sur la longueur de coupe, l’équerrage, la répétabilité et la qualité des chants, mais elles doivent aussi démontrer que le résultat peut être reproduit dans les conditions réellement prévues par l’usine.
Un panneau de démonstration propre et aux dimensions précises constitue un élément probant utile, mais ne suffit pas à valider une machine. Les questions essentielles sont les suivantes : comment le panneau a-t-il été découpé, où a-t-il été mesuré, quelle tolérance s’applique et le même résultat peut-il être obtenu de nouveau sans réglage non documenté ?
Convenir des conditions de réception avant la découpe
Les spécifications d’achat, les plans approuvés et le protocole de réception écrit doivent définir les tolérances requises. Ne supposez pas qu’une norme générale de sécurité des machines fixe une limite de précision de coupe applicable à chaque scie à panneaux. Une tolérance adaptée à des pièces de meuble qui seront plaquées sur les chants peut ne pas suffire pour des composants devant s’ajuster étroitement sans recoupe ultérieure.
Définissez les dimensions à contrôler, l’écart admissible par rapport à la dimension programmée, ainsi que les critères d’évaluation de l’équerrage et de la qualité des chants. Précisez si les limites s’appliquent à chaque pièce mesurée ou à un échantillon défini. Une moyenne seule peut masquer un panneau non conforme.
Le matériau d’essai est tout aussi important. Consignez le type de panneau, son épaisseur nominale, ses dimensions, l’état de sa surface et, le cas échéant, l’orientation du fil ou des faces. Une feuille plane de panneau de particules et un panneau de contreplaqué cintré ne se comportent pas de la même manière contre un guide ou sous l’effet des presseurs. Si la production comprend des panneaux stratifiés et la découpe en pile, convenez d’inclure ou non ces conditions dans le test officiel, plutôt que de les ajouter après la réception de la machine à l’issue d’un essai sur une seule feuille.
Consignez également les spécifications de la lame et de la lame inciseur, les réglages d’avance, la hauteur de pile et toute condition requise en matière d’aspiration des poussières ou d’air comprimé. Ce ne sont pas des détails secondaires : le changement de lame ou de hauteur de pile peut modifier le résultat. Les réglages du fabricant constituent un point de départ, et non la preuve que toutes les combinaisons de production respecteront la même tolérance.
Distinguer le test de précision de l’évaluation de sécurité
Une scie à panneaux peut couper avec précision tout en restant dangereuse à mettre en service. Avant d’exécuter le programme de réception, le personnel autorisé doit vérifier l’installation de la machine, les protecteurs, les fonctions d’arrêt d’urgence, les dispositifs de verrouillage lorsqu’ils sont présents, les raccordements d’aspiration ainsi que la sécurité des accès aux zones de chargement et de déchargement. Les contrôles fonctionnels doivent respecter les instructions du fabricant et l’évaluation des risques du site.
ISO 19085-1 et la partie pertinente de la série ISO 19085 propre à la machine sont des exemples de normes susceptibles de s’appliquer à la sécurité des machines à bois. Leur applicabilité dépend de la configuration de la machine, du marché et de l’édition applicable. Sur le marché européen, il convient également de vérifier la législation applicable aux machines et la documentation de conformité correspondant à la date précise de mise sur le marché. Un essai de coupe ne permet pas d’établir la conformité réglementaire, et une déclaration de conformité ne remplace pas un test de précision en production.
Ne mettez pas les mains dans la zone de coupe pour inspecter une lame, retirer une chute ou régler un inciseur lorsque des mouvements dangereux sont possibles. Pour toute intervention nécessitant un accès à cette zone, suivez la procédure de consignation et d’isolement du site. Une démonstration qui nécessite de contourner un protecteur ou de neutraliser un dispositif de verrouillage ne constitue pas une validation acceptable des capacités de production.
Rendre les mesures traçables et répétables
Utilisez des instruments de mesure dont la plage et la résolution conviennent à la tolérance convenue, et vérifiez leur état d’étalonnage. Mesurer un panneau long avec un pied à coulisse court ne garantit pas un résultat fiable ; un ruban endommagé ou une équerre non vérifiée peut être tout aussi trompeur. Le dossier de réception doit identifier les instruments et la méthode utilisés, notamment les points de mesure et les arêtes de référence.
Il faut tenir compte de l’incertitude de mesure lorsque les résultats sont proches de la limite. Convenez à l’avance de la manière de traiter les valeurs limites et de la personne chargée de résoudre les désaccords. Les parties peuvent, par exemple, choisir un instrument mieux adapté ou une méthode de nouvelle mesure définie, plutôt que d’arrondir un résultat pour le faire paraître conforme.
Identifiez chaque pièce d’essai dès sa sortie de la scie. Consignez sa dimension programmée, l’ordre de coupe, l’orientation de la face et sa position dans la pile si la découpe en pile est prévue. Gardez clairement identifiable l’arête de référence : si l’opérateur retourne un panneau entre les coupes, l’inspecteur doit savoir quelle arête était contre le guide et quelle arête a été créée par la machine.
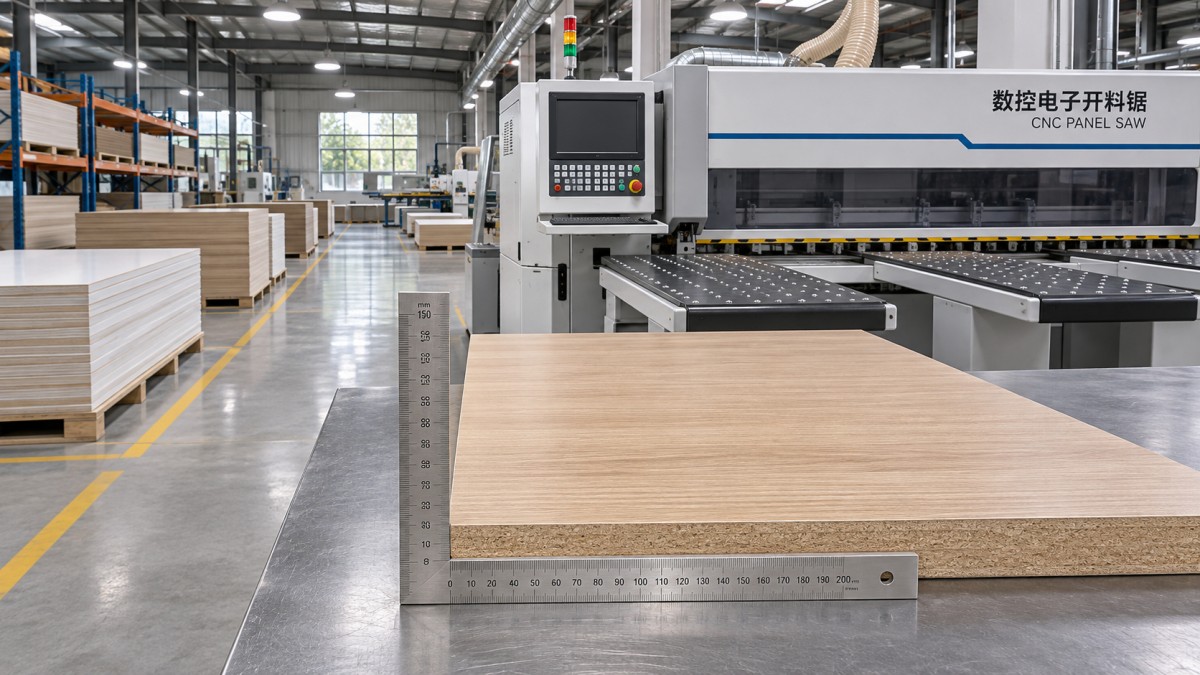
Contrôler les dimensions, l’équerrage et les variations sur le panneau
Précision dimensionnelle
Programmez les dimensions d’essai convenues et mesurez les dimensions finies aux emplacements spécifiés. Pour un panneau rectangulaire, des mesures de largeur près des deux extrémités peuvent révéler un écart qu’une seule mesure au centre ne permettrait pas de déceler. Comparez chaque mesure à la dimension programmée et consignez l’écart avec son signe, et pas seulement « conforme » ou « non conforme ». Le sens de l’écart facilite le diagnostic.
Un décalage constant sur plusieurs dimensions peut indiquer un problème de positionnement ou d’étalonnage. Un écart qui varie en fonction de la dimension, ou qui diffère entre les extrémités proche et éloignée du panneau, nécessite une investigation plus large : alignement de référence, déplacement du matériau, serrage et méthode de mesure sont autant de pistes possibles. La tendance constitue un indice, mais ne suffit pas à elle seule à établir un diagnostic.
Équerrage
Pour une pièce d’essai rectangulaire convenue, comparez les diagonales ou utilisez une équerre adaptée et vérifiée, selon une méthode de mesure définie. Des diagonales inégales peuvent indiquer que le panneau n’est pas d’équerre, mais leur différence ne correspond pas à l’erreur angulaire elle-même ; son interprétation dépend des dimensions du panneau et de la méthode de réception. Le protocole doit préciser la différence de diagonales admissible pour la dimension d’essai spécifiée, ou définir un autre critère d’équerrage mesurable.
Vérifiez que l’arête de référence initiale est droite et adaptée au test. Une référence médiocre peut faire paraître imprécise une scie correctement réglée, ou masquer un problème de la machine. Si l’essai comprend la création de l’arête de référence sur la scie, consignez cette séquence et mesurez la pièce obtenue en conséquence.
Répétabilité et coupes en pile
Découpez une série de pièces à la même dimension programmée sans corriger le réglage entre les pièces, en utilisant la taille d’échantillon convenue. Consignez les résultats individuels dans l’ordre de coupe. Une série stable mais décalée indique un problème différent d’une série qui dérive ou dont les résultats fluctuent. Les deux peuvent entraîner un refus à la réception, mais ne doivent pas être corrigées de la même manière.
Lorsque la découpe en pile fait partie des exigences d’achat, identifiez les pièces du dessus, du milieu et du dessous, selon le cas. Les différences selon la position dans la pile peuvent indiquer un déplacement, une répartition de pression inégale, un comportement de la lame ou une variation du matériau. N’acceptez pas le panneau supérieur comme représentatif de toute la pile, sauf si le protocole le prévoit expressément.
Évaluer le chant, et pas seulement les chiffres
Un panneau peut respecter sa tolérance dimensionnelle tout en nécessitant des retouches en aval. Examinez les deux faces et le chant de coupe afin de repérer les éclats, l’arrachement, les éclats en sortie, les brûlures ou les marques de lame visibles. Les panneaux stratifiés sont particulièrement utiles pour mettre en évidence les dommages sur les faces, mais le résultat dépend de l’état de la lame, de l’alignement de l’inciseur, des réglages d’avance et du matériau lui-même.
La qualité des chants doit être évaluée par rapport à un échantillon convenu ou à un critère de défaut écrit, dans des conditions d’observation définies. L’expression « coupe nette » est trop subjective en cas de désaccord sur la réception. Notez l’emplacement du défaut et indiquez s’il se répète sur la même face ou à la même extrémité. Ces informations sont plus utiles que le rejet d’un lot sans indication de l’endroit où les dommages sont apparus.
Évitez de modifier les réglages de lame pendant un essai officiel sans consigner le changement. Un réglage peut être nécessaire, mais les résultats initiaux et ceux du nouvel essai doivent rester distincts. Dans le cas contraire, le rapport signé ne permettra pas à l’équipe de production de savoir quel réglage a réellement produit les panneaux acceptés.
Que faire lorsqu’un résultat dépasse la tolérance
Ne réduisez pas l’essai à un simple exercice d’acceptation ou de refus : préservez les éléments de preuve. Vérifiez l’instrument et l’arête de référence, confirmez le programme et les unités, puis examinez l’état du matériau et le réglage de la machine. Le personnel autorisé peut contrôler notamment l’alignement du guide, l’étalonnage du positionnement, le serrage, l’état de la lame et le réglage de l’inciseur, conformément à la procédure d’entretien du fabricant.
Dans la mesure du possible, ne modifiez qu’une seule condition identifiable à la fois et consignez chaque changement. Après avoir traité la cause suspectée, répétez le test concerné dans les conditions convenues ; si le réglage est susceptible d’influencer d’autres caractéristiques, répétez également ces contrôles. Une seule pièce conforme après réglage constitue une preuve insuffisante si le problème initial concernait l’irrégularité des coupes.
Il convient également de distinguer la réception en usine de la réception sur site. La réussite d’un essai dans les locaux du fabricant ne dispense pas de vérifier les performances après le transport et l’installation. Les conditions du site, les utilités, le réglage et la manutention peuvent différer. Le contrat doit préciser quels essais seront répétés dans les locaux du client et comment les points non résolus seront clôturés.
Constituer un dossier utile à l’équipe de production
Le dossier de réception final doit contenir les critères convenus, l’identification de la machine, la date et le lieu du test, les détails du matériau et de la lame, les réglages, l’identification des instruments, les mesures individuelles, les observations sur la qualité des chants et le traitement de tout écart. Joignez le programme de coupe ou indiquez sa révision. Consignez le nom des personnes ayant réalisé et supervisé les essais, ainsi que les points en suspens et les personnes qui en sont responsables.
Cette documentation reste utile après la mise en service. Si les dimensions deviennent irrégulières lors d’une production ultérieure, l’équipe peut comparer le réglage de production à la configuration de référence acceptée, plutôt que de deviner celle utilisée le jour de la démonstration. L’accès à l’assistance technique et aux pièces de rechange est également important pour ramener une machine à cette configuration de référence ; Qingdao Zhongding Machinery Co., Ltd., fabricant et exportateur de machines à bois fort de plus de 20 ans d’expérience dans le secteur, indique que ces deux éléments font partie de son accompagnement à long terme des clients.
Avant de signer la réception, assurez-vous que chaque déclaration de conformité renvoie à un résultat mesuré et à une condition définie. Si la machine n’a été validée qu’avec un seul matériau, une seule lame et une seule hauteur de pile, consignez-le précisément. Toute exigence de production plus large doit être testée ou explicitement mentionnée comme un point en suspens, et non considérée comme acquise.
Envoyez votre demande
Nous sommes ouverts à toute collaboration et nous développerons nos activités avec vous.