


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Perceuse CNC pour panneaux d'armoires : quand choisir une machine multibroche ou une machine monobroche + ATC selon la densité des trous et les tolérances
Le choix de la bonne perceuse CNC pour panneaux d’armoires repose sur deux variables étroitement liées : la densité de trous par mètre carré et les exigences de tolérance de position. Contrairement aux fraiseuses CNC polyvalentes, le perçage de panneaux d’armoires exige une répétabilité constante sur des milliers de trous identiques, souvent dans du MDF, des panneaux de particules ou du contreplaqué, où un écart de seulement 0,15 mm peut compromettre l’alignement des charnières, l’ajustement des coulisses de tiroir ou l’enclenchement des assemblages à came. Les configurations à broches multiples et à broche unique + ATC répondent différemment à ces contraintes, non pas parce que l’une est intrinsèquement supérieure, mais parce que leur architecture mécanique impose des limites physiques distinctes en matière de séquencement des trajectoires d’outil, de stabilité thermique et de rigidité des axes.
La densité de trous détermine combien de points de perçage doivent être réalisés dans une zone donnée sans repositionner le panneau. Pour des densités inférieures à 8 trous/m² (par exemple, des configurations simples de trous pour taquets d’étagère), les deux configurations atteignent des temps de cycle comparables. Mais au-delà de 12 trous/m², ce qui est courant pour les panneaux de portes à recouvrement total ou les caissons de cuisines modulaires, l’exécution parallèle de la machine à broches multiples devient déterminante. Une tête à 6 broches perçant simultanément 6 trous réduit le déplacement total des broches d’environ 83 % par rapport au perçage séquentiel. Cependant, cet avantage disparaît lorsque les positions des trous varient considérablement en profondeur, en diamètre ou en orientation angulaire. Les unités à broches multiples verrouillent généralement toutes les broches sur un plan fixe de l’axe Z ; elles ne peuvent pas ajuster indépendamment la profondeur de chaque trou ni passer, en cours de cycle, de tourillons de 3 mm à des logements de charnières de 5 mm. Cette limitation impose soit plusieurs réglages, soit un empilement de tolérances compromis, ce qui est particulièrement problématique lorsqu’une précision de positionnement de ±0,1 mm est requise sur des caractéristiques de diamètres mixtes.
Les systèmes à broche unique + ATC excellent lorsque la flexibilité prime sur la vitesse brute. Grâce au changement automatique d’outil, une seule broche de haute précision peut effectuer diverses opérations — perçage, fraisurage, chanfreinage, taraudage — sans intervention manuelle. Plus important encore, elle maintient un comportement constant de dilatation thermique : une seule broche chauffe pendant un fonctionnement prolongé, et sa position est activement compensée par le retour d’information des règles linéaires sur les axes X/Y. Les têtes à broches multiples, en revanche, introduisent une dérive thermique différentielle entre plusieurs broches motorisées montées sur un bâti commun. Même avec des moteurs et un refroidissement identiques, de légères variations de précharge des roulements ou de lubrification entraînent une dilatation non uniforme, ce qui provoque une dérive mesurable, jusqu’à 0,08 mm sur 4 heures, entre les broches extérieures et centrales. Pour les panneaux d’armoires nécessitant des tolérances d’empilement serrées sur 3 trous adjacents ou plus, par exemple les plaques de montage de charnières de style européen, cette dérive affecte directement l’ajustement fonctionnel.
L’interaction avec le matériau restreint davantage le choix. Les panneaux de plus de 25 mm d’épaisseur ou contenant des éléments intégrés, tels que des profilés en aluminium ou des inserts en acier, génèrent une résistance de coupe variable. Une unité à broches multiples applique une avance et un régime identiques à tous les outils, ce qui risque de provoquer des vibrations dans les zones denses tout en sous-utilisant le couple ailleurs. Un système à broche unique + ATC ajuste dynamiquement l’avance et la surveillance de charge de broche pour chaque outil, s’adaptant en temps réel aux irrégularités du matériau. Cette réactivité est particulièrement importante lors de l’usinage de panneaux stratifiés dont la densité du noyau fluctue sous les couches de placage, une cause fréquente d’éclats ou de trous surdimensionnés sur les surfaces de sortie.
L’encombrement de la machine et son intégration limitent également le choix. Les machines à broches multiples nécessitent des structures de portique plus grandes afin d’accueillir le déplacement simultané des outils, dépassant souvent 3 000 mm de largeur. Cela rend leur modernisation dans des lignes existantes difficile, en particulier lorsque des convoyeurs suspendus ou des systèmes de chargement automatisés occupent une hauteur sous plafond limitée. Les systèmes à broche unique tels que leZDV6 s’intègrent de manière compacte aux flux de travail avec table coulissante, en assurant un référencement précis des panneaux grâce à des établis en fonte durcie (1006×580 mm) et à des surfaces de support étendues (1050×840 mm). Son groupe de scie inclinable manuellement (45°–90°) et sa capacité de scie d’incision (lame de 120 mm, 8000 tr/min) permettent le prédécoupage et le profilage des chants avant le perçage, réduisant les étapes de manutention et minimisant l’erreur de positionnement cumulée due aux serrages répétés.
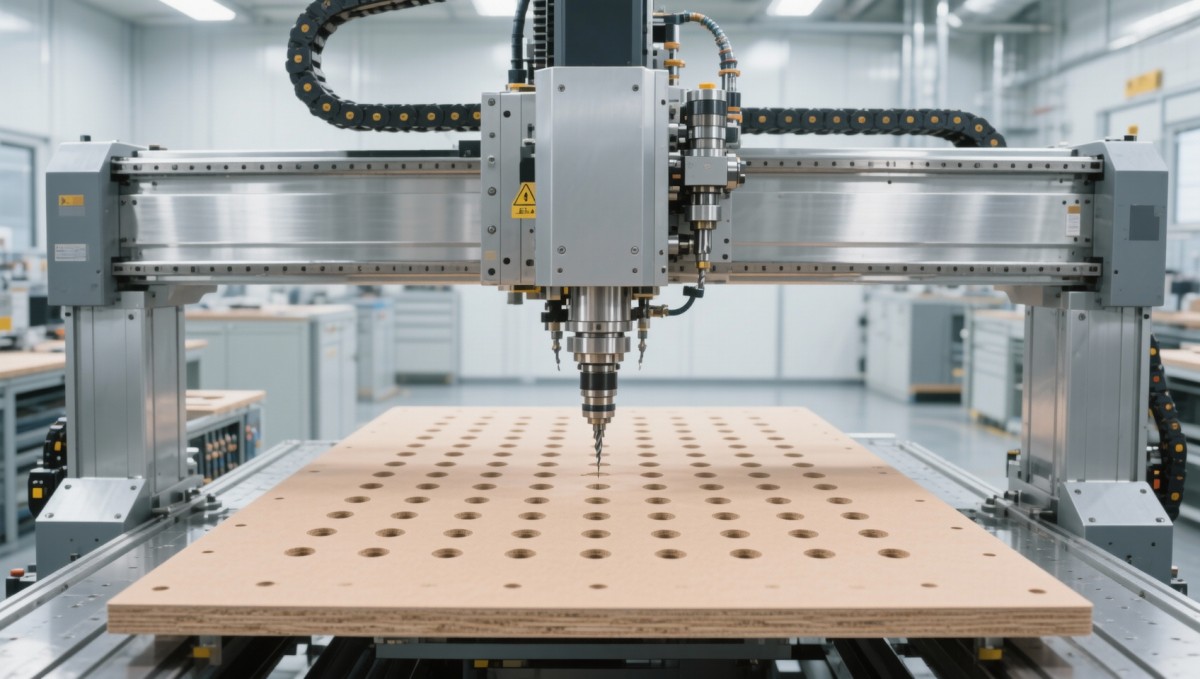
La validation des tolérances révèle une autre divergence : la méthodologie de mesure. Les performances des machines à broches multiples sont généralement vérifiées à l’aide de cales étalons statiques placées sous chaque broche, ce qui permet de tester le positionnement nominal, mais pas la répétabilité dynamique sous charge. La validation d’une broche unique + ATC exige un essai en cycle complet : percer plus de 100 trous identiques sur toute l’enveloppe de travail (capacité de coupe brute de 3200 mm), puis mesurer l’écart de position à l’aide de métrologie tridimensionnelle. Les données réelles d’usines de meubles montrent que les systèmes à broche unique maintiennent un écart maximal ≤0,07 mm sur une course de 2000 mm lorsqu’ils sont équipés d’un retour d’information par règle en verre et de vis à billes entraînées par servomoteur, tandis que les unités à broches multiples affichent une moyenne de 0,12–0,18 mm dans des conditions d’essai identiques, principalement en raison des limites de rigidité de couplage du support de broches.
L’évolutivité opérationnelle ajoute une troisième dimension. Lorsque la production passe de lignes d’armoires standardisées à des configurations sur mesure nécessitant des changements fréquents de programme, des lots de panneaux mixtes ou des petites séries, la capacité de l’ATC à charger successivement plus de 12 outils élimine les temps d’arrêt liés aux réglages. Les machines à broches multiples exigent un outillage dédié pour chaque motif de trous ; le passage d’une configuration de charnières de 32 mm à une variante à fermeture amortie de 27 mm nécessite une reconfiguration physique des broches, prenant souvent 45 à 90 minutes. Ce délai devient prohibitif lorsque les tailles de lot tombent sous 50 panneaux.
En définitive, le choix n’est pas binaire : il dépend du contexte. Si votre flux de travail traite >500 panneaux identiques/jour avec des motifs de trous uniformes et des plages de tolérance ≥±0,2 mm, les broches multiples offrent des avantages de débit. Mais si vous traitez régulièrement des armoires aux spécifications mixtes, exigez une fidélité de positionnement ≤±0,1 mm sur des panneaux à caractéristiques multiples, ou travaillez dans des environnements où la stabilité thermique et la variabilité des matériaux ne sont pas contrôlées, la broche unique + ATC fournit une précision déterministe, et non de simples spécifications théoriques. La décision ne repose pas sur le nombre de broches, mais sur l’architecture qui correspond à la géométrie réelle de vos panneaux, à la régularité de vos matériaux et aux exigences de votre chaîne de tolérances.
Envoyez votre demande
Nous nous réjouissons de collaborer avec vous et de nous développer à vos côtés.