


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Comment aligner une scie à format pour garantir la précision dans la production de panneaux destinés à l’exportation ?
L’obtention d’une précision de panneau conforme aux exigences d’exportation commence par un alignement correct — alors, comment aligner une scie à format pour garantir une précision de production destinée à l’exportation ? Pour les fabricants mondiaux de meubles et de panneaux qui s’appuient sur des tolérances constantes de ±0.1 mm, un mauvais alignement n’est pas seulement un problème de réglage : c’est une cause fondamentale de gaspillage de matériaux, de retouches et d’échecs lors des audits de contrôle qualité. Chez Qingdao Zhongding Machinery, nous concevons des scies à format spécifiquement pour les lignes de travail du bois à grand volume conformes aux exigences d’exportation — et nos protocoles d’alignement éprouvés sur le terrain garantissent la répétabilité entre les équipes, les opérateurs et les climats. Dans ce guide, nous vous présentons pas à pas des techniques d’étalonnage mécanique et assisté par laser, utilisées par des ateliers certifiés ISO dans le monde entier.
Pourquoi l’alignement affecte directement la conformité à l’exportation
La production de panneaux destinés à l’exportation exige une constance dimensionnelle sur des milliers de pièces, en particulier pour les meubles en kit, les systèmes de meubles de cuisine et les ouvrages de menuiserie architecturale expédiés à l’international. Un écart de 0.3 mm sur un panneau de MDF ou de contreplaqué de 2440 × 1220 mm peut sembler négligeable, mais il s’accumule lors du placage de chants, de l’imbrication CNC ou de l’assemblage automatisé. Lorsque le guide de la scie à format, la lame et le système de rails ne sont pas synchronisés, des erreurs cumulatives se manifestent sous forme de largeur de trait de scie irrégulière, de coupes angulaires ou de bords non parallèles, entraînant des rejets lors des inspections des acheteurs ou d’audits tiers tels que BSCI ou Sedex. Un mauvais alignement accélère également l’usure des courroies, augmente la charge du moteur et provoque une défaillance prématurée des roulements, ce qui accroît la fréquence de maintenance et les temps d’arrêt en production continue.
Points d’alignement essentiels à vérifier
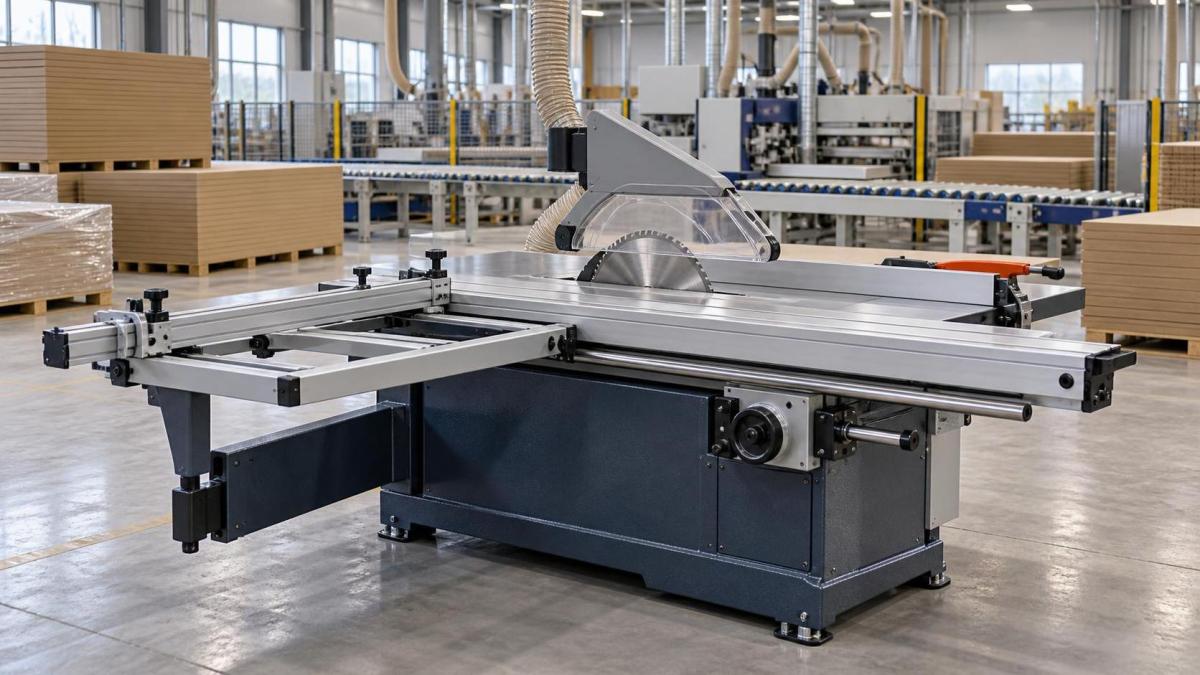
Contrairement aux scies sur table classiques, les scies à format reposent sur trois axes interdépendants : le plan de la lame principale, la trajectoire du rail de la table coulissante et l’orientation du guide parallèle. Si l’un d’eux est décalé, même légèrement, les autres ne peuvent pas compenser. Concentrez-vous d’abord sur ces quatre interfaces critiques :
- Parallélisme lame-table : mesuré à extension complète, aux positions avant et arrière de la table coulissante.
- Perpendicularité rail-lame : confirmée en vérifiant l’équerrage entre l’axe du rail et le plan de la lame à plusieurs points le long de la course.
- Parallélisme guide-lame : vérifié indépendamment du mouvement de la table coulissante, à l’aide d’une règle de précision et d’un comparateur à cadran.
- Équerrage du chariot de tronçonnage : garantit le déplacement rectiligne du chariot coulissant lui-même — essentiel lors de la coupe de grands panneaux d’un bout à l’autre.
Étalonnage mécanique pas à pas (sans laser)
Cette méthode utilise des outils d’atelier standard : une équerre de mécanicien de 300 mm, un comparateur à cadran de 0.02 mm avec base magnétique, une règle en acier de 1 m et un crayon bien taillé. Effectuez tous les contrôles lorsque la machine est froide et entièrement assemblée, y compris avec le protecteur, le couteau diviseur et les cliquets antirecul installés.
- Stabilisez la base : mettez la machine à niveau à l’aide des pieds intégrés ou de cales. Vérifiez l’absence de mouvement de basculement en appuyant sur chaque angle de la base en fonte.
- Contrôlez le faux-rond de la lame et le jeu de l’arbre : faites tourner la lame manuellement tout en mesurant le faux-rond de la périphérie avec le comparateur à cadran (<0.05 mm acceptable). Un faux-rond excessif invalide toutes les étapes d’alignement suivantes.
- Vérifiez le parallélisme lame-table : serrez la règle en acier à plat contre le flanc de la lame (et non contre les dents), puis mesurez l’écart entre la règle et la surface de la table aux positions avant et arrière de la table coulissante. Ajustez progressivement les boulons de fixation du rail de table jusqu’à ce que l’écart reste ≤0.03 mm sur toute la course.
- Alignez le guide parallèle : réglez le guide à 90° à l’aide de l’équerre de mécanicien contre le corps de la lame (et non les dents). Serrez le mécanisme de verrouillage du guide, puis vérifiez de nouveau l’équerrage aux deux extrémités du guide. Si l’écart dépasse 0.05°, desserrez les vis de fixation du guide et repositionnez-le — ne forcez pas le réglage uniquement à l’aide des molettes de tension.
- Testez l’équerrage du rail : fixez le comparateur à cadran à la table fixe ; placez le palpeur contre la face du rail. Déplacez lentement la table coulissante de l’avant vers l’arrière. Un écart >0.04 mm par mètre indique une déformation du rail ou une erreur de montage — un réétalonnage professionnel est nécessaire.
Quand utiliser des outils d’alignement laser
Les méthodes mécaniques sont fiables pour la maintenance courante, mais les systèmes laser apportent une valeur ajoutée lorsque la température ambiante fluctue de >5°C entre les équipes ou lorsque les machines fonctionnent près de sols en béton sujets à un tassement saisonnier. Un projecteur laser à ligne visible de classe II monté sur l’arbre de lame peut projeter un plan de référence sur la surface de la table et le guide. Les principaux avantages comprennent la confirmation visuelle en temps réel des points de convergence et la détection de légères dérives angulaires indétectables avec des comparateurs à cadran. Toutefois, les lasers ne remplacent pas la vérification mécanique : ils confirment la géométrie mais ne peuvent pas détecter la flexion du rail ni le jeu des roulements. Validez toujours les relevés laser par des mesures physiques avant de finaliser les réglages.
Facteurs environnementaux et opérationnels qui dérèglent l’alignement
Même un alignement initial parfait se dégrade dans des conditions réelles. Deux facteurs expliquent la plupart des désalignements récurrents :
- Dilatation thermique : les tables en fonte se dilatent d’environ 11 µm/m·°C. Une hausse de 20°C entre le démarrage matinal et le fonctionnement à midi modifie la tolérance guide-lame jusqu’à 0.12 mm sur un guide de 1.2 m — suffisamment pour dépasser les spécifications d’exportation. Prévoyez 30 minutes de préchauffage avant le contrôle final de l’alignement.
- Transmission des vibrations : un montage directement sur des sols en béton non isolés transmet des résonances basse fréquence aux rails et aux roulements. Nous recommandons des patins de montage isolés par caoutchouc, conçus pour une charge statique ≥1200 kg — en particulier pour les machines fonctionnant >8 heures/jour.
Fréquence et protocole de documentation
Pour une production orientée vers l’exportation, effectuez un alignement complet chaque semaine, et pas seulement après les changements de lame. Enregistrez les résultats dans un journal simple : date, température ambiante, écarts mesurés à chaque point et initiales du technicien. Au fil du temps, les tendances révèlent si l’usure est localisée (par exemple, les bagues de rail) ou systémique (par exemple, le tassement des fondations). Qingdao Zhongding Machinery fournit des gabarits d’alignement et des blocs de référence étalonnés avec chaque expédition de scie à format — des outils conçus pour correspondre aux tolérances dimensionnelles attendues dans les flux de travail d’exportation certifiés.
Que faire si l’alignement dérive de manière répétée
Si vous devez réaligner la machine plus d’une fois par semaine malgré une procédure correcte, examinez ces causes moins évidentes :
- Galets de support de rail usés — vérifiez la présence de jeu latéral ou de marques de contact irrégulières sur les surfaces des galets.
- Boulons du boîtier de broche desserrés — les vibrations les desserrent progressivement ; serrez-les chaque mois au couple spécifié par le fabricant.
- Guides linéaires contaminés — l’accumulation de poussière ou de résine modifie le guidage du rail ; nettoyez-les avec un chiffon non pelucheux et de l’alcool isopropylique toutes les 100 heures de fonctionnement.
N’essayez pas de caler ou de plier les composants structurels. Une instabilité persistante indique une fatigue des composants — et non une erreur de l’opérateur — et nécessite l’intervention d’un technicien qualifié.
Envoyez votre demande
Nous sommes ouverts à toute collaboration et nous développerons nos activités avec vous.