


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Scie à panneaux à format ou scie à poutre pour la production d'armoires en petites séries ?
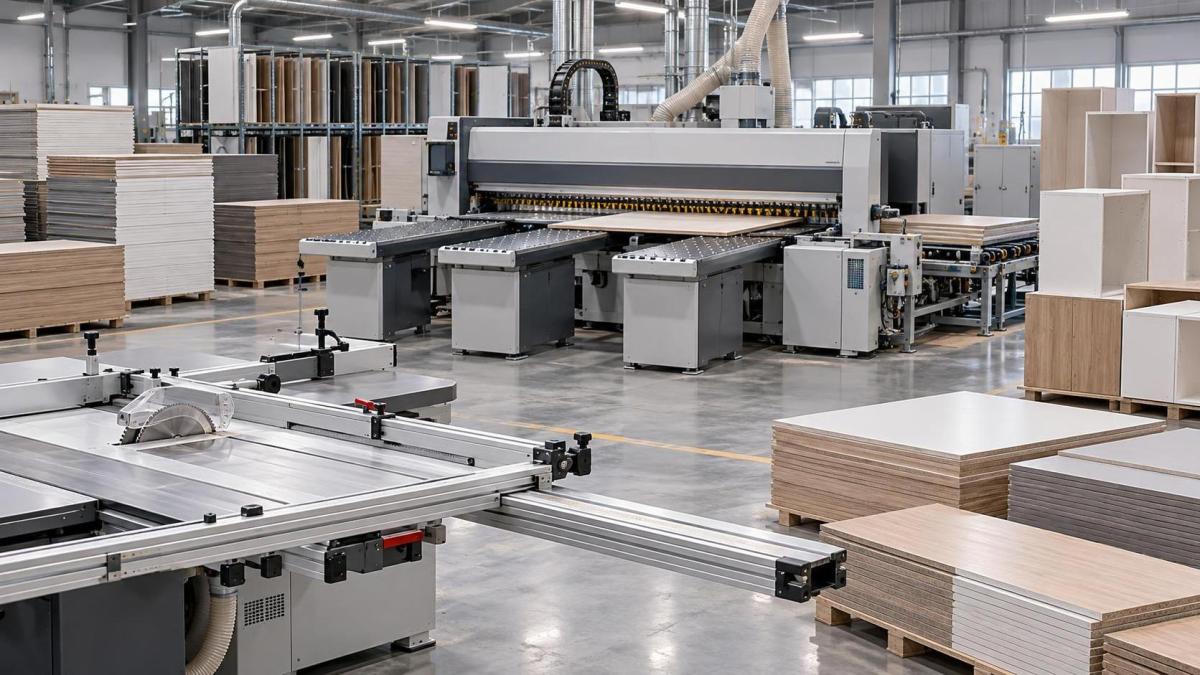
Pour la production d'armoires en petites séries, une scie à poutre n'est pas automatiquement le choix le plus précis ou le plus productif. Son avantage apparaît lorsqu'un atelier peut l'alimenter avec des schémas de coupe répétitifs, des lots de coupe planifiés et un système discipliné de flux de matériaux. Une scie à panneaux de mise à dimension — généralement comprise ici comme une scie à panneaux à table coulissante avec fonction d'incisage et butées programmables ou manuelles — produit souvent un meilleur résultat global lorsque les commandes sont très variables, que les pièces nécessitent des ajustements fréquents et que le même opérateur doit gérer les exceptions comme les panneaux standard.
La distinction importante n'est pas simplement « manuel contre automatique ». Il s'agit de savoir si le processus de coupe doit optimiser la flexibilité à la scie ou la répétabilité par traitement par lots. Dans la fabrication d'armoires, ce choix influence la qualité des chants, l'alignement du perçage, les reprises de fabrication, la charge de l'opérateur, l'agencement de l'atelier et la faisabilité d'une automatisation future.
Commencer par le schéma de coupe réel, et non par l'appellation de la machine
Une évaluation technique doit d'abord séparer le travail en familles de coupes. Une usine d'armoires en petites séries peut traiter un nombre total modeste de panneaux par jour tout en produisant un grand nombre de dimensions de pièces distinctes : panneaux latéraux, dessus, fonds, étagères, traverses, portes, fileurs, plinthes et composants de remplacement. Le nombre de panneaux seul ne révèle pas la difficulté de l'opération.
Une scie à poutre fonctionne au mieux lorsque les listes de coupe peuvent être regroupées. Plusieurs panneaux du même décor et de la même épaisseur sont chargés ensemble, délignés et tronçonnés selon un schéma optimisé, puis envoyés en aval en piles clairement identifiées. Cette méthode est efficace lorsque les pièces sont suffisamment répétitives pour justifier la préparation et lorsque le programme de production évite les changements constants de matériaux.
Une scie à panneaux coulissante de mise à dimension maintient davantage de décisions près de l'opérateur. Une pièce peut être mesurée, recoupée, découpée à nouveau ou vérifiée immédiatement. Cela peut être utile pour les travaux d'armoires impliquant des dimensions sur mesure, des révisions liées au chantier, des spécifications de panneaux mixtes et des petites commandes qui ne peuvent pas attendre qu'un lot de coupe soit constitué. Le compromis est que la productivité dépend plus directement de la technique de l'opérateur, de la discipline de manutention et de la qualité des guides ou systèmes de positionnement.
Le terme scie à panneaux de mise à dimension peut être employé de manière large sur le marché, incluant parfois des configurations de scie à poutre. Pour une comparaison utile, la distinction pratique se situe entre une scie à panneaux à table coulissante, où l'opérateur positionne et avance la pièce, et une scie à poutre, où une poutre presseuse serre un ou plusieurs panneaux tandis que le chariot de sciage exécute des coupes programmées.
La précision est le résultat d'un système, et non une valeur de catalogue
Les deux types de machines peuvent produire des panneaux adaptés à la fabrication d'armoires lorsqu'ils sont correctement spécifiés, installés, entretenus et utilisés. Les tolérances de coupe publiées ne doivent donc pas être considérées comme une preuve directe de la précision des pièces finies. La question la plus pertinente est de savoir où les variations entrent dans le processus.
Sur une scie à poutre, la répétabilité de positionnement est soutenue par les mouvements contrôlés par CNC, le serrage et une séquence de coupe définie. Cela réduit les variations liées à la lecture manuelle des règles ou au repositionnement d'un guide. Pour les dimensions répétitives, en particulier sur plusieurs panneaux, l'avantage peut être significatif. Toutefois, le résultat final dépend toujours de la stabilité des panneaux, de bords de référence corrects, d'un contact propre avec la poutre presseuse, de l'entretien approprié des lames principales et d'incisage, ainsi que de données de programme exactes. Un programme parfait produira de façon répétée une pièce erronée si la liste de coupe, le sens du fil ou la surcote de finition a été saisi incorrectement.
Sur une scie à table coulissante, la précision est influencée par le déplacement de la table, la rigidité du guide, l'équerrage, la répétabilité des butées, le chargement par l'opérateur et la méthode utilisée pour référencer le panneau. Une machine bien construite avec un guide de tronçonnage calibré et un positionnement numérique peut être très performante pour les composants d'armoires. Cependant, la manutention manuelle crée davantage de possibilités de petites erreurs : un panneau peut ne pas s'appuyer entièrement contre la butée, une longue bande étroite peut se déformer, ou l'opérateur peut référencer un bord différent après une coupe intermédiaire.
La comparaison doit aller au-delà d'une seule coupe mesurée. Évaluez un ensemble complet de pièces d'armoire : panneaux latéraux appariés, étagères correspondantes, fileurs étroits et composants nécessitant à la fois des opérations de délignage et de tronçonnage. Examinez ensuite la régularité dimensionnelle, l'erreur de diagonale, l'écaillage des chants et la fiabilité de l'identification des étiquettes ou des piles après la coupe. L'assemblage des armoires révèle des problèmes que des coupes d'échantillons individuelles peuvent masquer.
Le type de matériau modifie souvent la réponse
Les panneaux de particules mélaminés et le MDF sont courants dans la production d'armoires, mais ils ne se comportent pas de manière identique. La qualité de surface dépend de la densité du panneau, des propriétés du stratifié, des conditions d'avance, de la géométrie de la lame, de l'alignement de l'inciseur et du support du panneau pendant la coupe. Une unité d'incisage est particulièrement importante lorsque des chants propres sur la face inférieure sont requis pour les panneaux revêtus.
Les scies à poutre offrent généralement des conditions de coupe contrôlées et assurent une relation d'incisage répétable, ce qui les rend bien adaptées aux longues séries de panneaux revêtus. Leur méthode de serrage aide également à contrôler les panneaux entiers pendant le cycle de coupe. Toutefois, l'évaluateur doit vérifier si le réglage de la largeur d'incisage, la saillie de la lame et les changements de lame sont pratiques pour la variété réelle des matériaux traités. Une machine optimisée pour une construction de panneau courante peut nécessiter davantage d'attention lorsque les surfaces décoratives, les densités d'âme ou les épaisseurs changent fréquemment.
Une scie à panneaux de mise à dimension peut être plus tolérante sur le plan opérationnel lorsque l'atelier traite de faibles quantités de matériaux variés. L'opérateur peut inspecter la qualité du panneau avant la coupe, modifier la séquence en cas de coin endommagé et effectuer un ajustement ponctuel sans perturber un lot programmé. Cela ne supprime pas la nécessité de choisir correctement les lames et de calibrer l'incisage ; cela facilite simplement la gestion des exceptions au point de coupe.
La géométrie des pièces compte également. Les scies à poutre sont efficaces pour le débit de panneaux rectangulaires, en particulier lorsque de nombreux composants proviennent du même panneau. Elles sont moins déterminantes lorsque le travail comprend des coupes angulaires fréquentes, des formes irrégulières, des opérations de traçage ou de petites retouches correctives. Ces opérations peuvent nécessiter une machine secondaire, qu'une scie à poutre soit installée ou non. Une scie à table coulissante est généralement plus polyvalente pour ce travail mixte, à condition que des méthodes sûres de support et de serrage soient disponibles pour les pièces étroites ou difficiles à manipuler.
La taille des lots doit être mesurée par la répétition stable
« Petite série » est souvent interprété comme une faible quantité de commande. Cette interprétation est incomplète. Une commande de dix cuisines sur mesure peut tout de même contenir des modules d'armoires répétitifs et des matériaux en panneaux standardisés. À l'inverse, un atelier traitant de nombreuses commandes individuelles peut ne présenter presque aucune répétition si chaque armoire possède des dimensions différentes.
La mesure utile est le volume de répétition stable disponible avant l'échéance de coupe. Une scie à poutre devient plus facile à justifier lorsque le planning fournit régulièrement suffisamment de panneaux du même matériau et suffisamment de dimensions de composants répétitives pour créer des programmes de coupe efficaces. Elle devient moins attrayante lorsque des ajouts urgents, des révisions de conception et des décors mixtes obligent l'opérateur à interrompre constamment les séquences planifiées.
Il existe également un problème de lot caché en aval. La production d'une scie à poutre arrive généralement sous forme de piles organisées de pièces. Si le placage de chants, l'imbrication CNC, le perçage ou l'assemblage ne peuvent pas traiter ces piles dans l'ordre, les encours s'accumulent. Les petites pièces deviennent plus difficiles à identifier, le risque d'endommagement des surfaces augmente et un gain de capacité à la coupe peut devenir un problème de manutention ailleurs. La scie doit être évaluée par rapport au rythme et à la capacité tampon de l'ensemble de la cellule, et non comme une source isolée de débit de panneaux.
Les exigences de main-d'œuvre diffèrent par leur nature, et non seulement par leur effectif
Une scie à poutre réduit les tâches répétitives de positionnement et de coupe, mais elle n'élimine pas la main-d'œuvre. Les panneaux entiers doivent toujours être chargés, les programmes doivent être préparés et vérifiés, les chutes doivent être gérées, les pièces coupées doivent être étiquetées et le flux de matériaux doit rester ordonné. Selon la taille des panneaux, la hauteur des piles et la méthode de chargement, une installation efficace peut nécessiter un équipement de levage, une alimentation automatisée ou au moins une disposition de chargement ergonomique.
Le profil de travail se déplace vers la planification et le contrôle. Quelqu'un doit s'assurer que le programme correspond à la révision en vigueur, que les codes matériaux correspondent aux panneaux chargés et que les pièces restent traçables après la coupe. Si cette discipline fait défaut, une scie à poutre peut transformer une erreur de données en une grande quantité de pièces inutilisables à grande vitesse.
Une scie à panneaux coulissante exige une implication plus directe de l'opérateur. Cela peut limiter la production, mais place également le jugement au point où les variations surviennent. Un opérateur qualifié peut s'adapter à un panneau voilé, à un panneau de remplacement urgent, à une exigence de fil inhabituelle ou à une correction dimensionnelle sans créer un nouveau programme ni réorganiser un lot. Pour une production sur mesure à faible volume, cette réactivité a une valeur opérationnelle.
La comparaison pertinente de la main-d'œuvre consiste donc à déterminer si l'entreprise possède la capacité nécessaire pour soutenir la coupe programmée. Si la génération des listes de coupe, le contrôle des révisions et l'étiquetage des pièces sont insuffisamment structurés, l'achat d'une scie à poutre avant d'établir ces contrôles peut révéler plutôt que résoudre les faiblesses du processus.
L'espace au sol et le flux de matériaux peuvent l'emporter sur la capacité nominale
Une scie à poutre exige davantage que l'encombrement indiqué sur son plan d'implantation. De l'espace est nécessaire pour le stockage temporaire des panneaux, l'accès au chargement, la manutention en sortie, le stockage des chutes, les dégagements de maintenance et éventuellement une imprimante d'étiquettes ou une zone de tri. Le trajet de livraison des panneaux entiers doit également être pris en compte. Une machine qui s'intègre physiquement peut néanmoins être difficile à utiliser si les piles de panneaux ne peuvent pas l'approcher en toute sécurité et si les pièces finies encombrent la zone de sortie.
Une scie à table coulissante nécessite également un espace de travail important, car la table coulissante et les grands panneaux dépassent du corps de la machine. Son implantation est souvent plus facile à intégrer dans un atelier flexible, notamment lorsque la même zone prend en charge des tâches de coupe variées. Toutefois, la trajectoire de déplacement de la table doit rester dégagée et l'opérateur a besoin d'un espace suffisant pour tourner, soutenir et empiler les panneaux en toute sécurité.
L'aspiration des poussières n'est pas une exigence secondaire. Une aspiration insuffisante affecte la visibilité, la qualité de coupe, le temps de nettoyage et la maintenance de la machine. Les examens techniques doivent confirmer les dimensions des conduits, les exigences de débit d'air indiquées par le fournisseur de l'équipement, la pression statique disponible et la capacité du système d'aspiration existant à maintenir ses performances lorsque d'autres machines fonctionnent simultanément. L'alimentation électrique, l'air comprimé lorsque nécessaire et la planéité du sol doivent être évalués avec la même attention.
Le risque qualité est différent sur chaque plateforme
Avec une scie à poutre, le principal risque est souvent une erreur à l'échelle du processus : paramètres d'optimisation incorrects, mauvais choix de panneau, affectation erronée du sens du fil, révision de programme obsolète ou logique d'étiquetage défaillante. Comme la machine coupe rapidement et de manière constante, la perte qui en résulte peut se concentrer dans un seul lot. Les contrôles doivent inclure l'approbation du programme, la vérification du matériau avant chargement, les contrôles de première pièce, le rapprochement des étiquettes et une règle claire pour la gestion des chutes.
Avec une scie à panneaux de mise à dimension, le risque est plus souvent réparti entre les coupes individuelles. La dérive de calibrage du guide, des pratiques de référence incohérentes, un réglage d'incisage inapproprié, des lames usées et des erreurs de mesure manuelle peuvent créer des défauts intermittents. Ceux-ci sont moins susceptibles d'affecter un lot entier en une seule fois, mais peuvent apparaître sous forme de défauts d'assemblage, d'éclats visibles après le placage de chants ou d'une augmentation progressive des retouches.
Aucun des deux profils de risque n'est intrinsèquement préférable. Le meilleur choix est celui dont les contrôles correspondent à la discipline opérationnelle réelle de l'usine. Un atelier disposant d'une solide gestion des données et d'une ingénierie de commandes répétable peut tirer davantage parti de l'automatisation par scie à poutre. Un atelier qui s'appuie sur des décisions techniques rapides à la machine peut gérer plus fiablement un processus à table coulissante.
Le coût du cycle de vie doit inclure les changements de série et la reprise, pas seulement la vitesse de coupe
Une scie à poutre implique généralement un investissement initial plus élevé et peut engendrer des coûts supplémentaires d'intégration logicielle, d'installation, de manutention des matériaux, de maintenance et de formation des opérateurs. Sa valeur économique dépend de sa capacité à convertir sa capacité et sa répétabilité en production utile. Si elle passe beaucoup de temps à attendre des lots appropriés ou est utilisée principalement pour des panneaux isolés, la logique de l'investissement s'affaiblit.
Une scie à panneaux coulissante a normalement un coût d'entrée inférieur et un modèle d'exploitation plus simple, mais sa part de main-d'œuvre peut rester élevée à mesure que le volume augmente. Sa limite pratique peut apparaître non pas comme une incapacité à couper les panneaux, mais sous forme de files d'attente autour de la machine, d'une attention réduite aux vérifications, de fatigue liée à la manutention des panneaux ou de difficulté à maintenir la répétabilité entre les équipes.
La reprise après une perturbation mérite une attention explicite. Considérez une coupe erronée, un panneau endommagé, une modification tardive de la conception ou la demande d'un client pour un composant de remplacement. Sur une scie coulissante, la reprise est souvent immédiate si le matériau est disponible. Sur une scie à poutre, elle peut être tout aussi simple pour une pièce connue, mais seulement si le programme, les données matériau et les règles d'étiquetage permettent de tracer le remplacement. Le temps nécessaire pour passer d'une demande de correction à une pièce de remplacement vérifiée constitue une mesure significative pour les travaux d'armoires sur mesure.
Une limite de décision pratique
Une scie à panneaux de mise à dimension est généralement mieux adaptée lorsque la production d'armoires se caractérise par des matériaux mixtes, des variations dimensionnelles fréquentes, des délais courts, des ajustements ponctuels et la nécessité d'opérations allant au-delà du débit rectangulaire droit. Elle offre un processus direct et visible tout en préservant la flexibilité, particulièrement lorsqu'elle est équipée de butées précises, d'une unité d'incisage, d'une aspiration fiable et d'accessoires appropriés de support des panneaux.
Une scie à poutre est plus convaincante lorsque des modules répétitifs, des formats de panneaux standardisés et une libération de lots planifiée créent des schémas de coupe réguliers. Sa valeur augmente lorsqu'elle est associée à une préparation fiable des listes de coupe, à l'étiquetage, au routage en aval et à des dispositions sûres de chargement des panneaux. La machine ne doit pas être choisie uniquement parce qu'elle possède un débit théorique supérieur ; elle doit être choisie parce que le système de production peut la maintenir chargée de manière productive et absorber sa production sans confusion.
Pour une activité d'armoires en petites séries, la question déterminante est simple mais exigeante : l'usine peut-elle standardiser les informations et le flux de matériaux avant de standardiser la coupe ? Si la réponse est oui, une scie à poutre peut fournir une plateforme durable pour une croissance répétable. Si la réponse est non, une scie à panneaux coulissante de mise à dimension performante peut offrir de meilleures performances réelles en s'adaptant à la variabilité qui caractérise le travail.
Envoyez votre demande
Nous nous réjouissons de collaborer avec vous et de nous développer à vos côtés.