


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Quelles caractéristiques d’une scie à panneaux réduisent les éclats sur les panneaux mélaminés ?
Quelles caractéristiques d’une scie à panneaux permettent de réduire les éclats sur les panneaux mélaminés ?
Les panneaux de particules et MDF revêtus de mélamine sont des matériaux peu tolérants. Une coupe peut sembler acceptable d’un côté tout en présentant des coins ébréchés, un revêtement déchiré ou des éclatements le long du bord inférieur de l’autre côté. Dans la fabrication d’armoires, de mobilier de bureau et de mobilier modulaire, ce petit défaut est rarement seulement esthétique. Il peut exposer le cœur du panneau, affaiblir l’adhérence du placage de chant, entraîner des reprises et provoquer des litiges quant à l’utilisation possible d’un panneau.
Une scie à panneaux bien configurée réduit les éclats en contrôlant bien plus que la vitesse de la lame. Le résultat réel dépend de la relation entre l’unité d’incision, la scie principale, le support du panneau, le système de pression, la précision des guides et la rigueur de maintenance. Il est courant de se concentrer d’abord sur la lame de scie, mais une lame haut de gamme ne peut pas compenser un panneau qui vibre, se déplace pendant son avance ou entre dans la coupe avec une géométrie incorrecte.
Pour le contrôle de la qualité et de la sécurité, la question utile n’est pas simplement de savoir si une machine possède une scie d’incision. Il s’agit de savoir si son système de coupe peut reproduire un résultat net sur différents lots de panneaux, formats de panneaux, papiers décoratifs et équipes de production.
La scie d’incision constitue la première défense contre les éclatements du bord inférieur
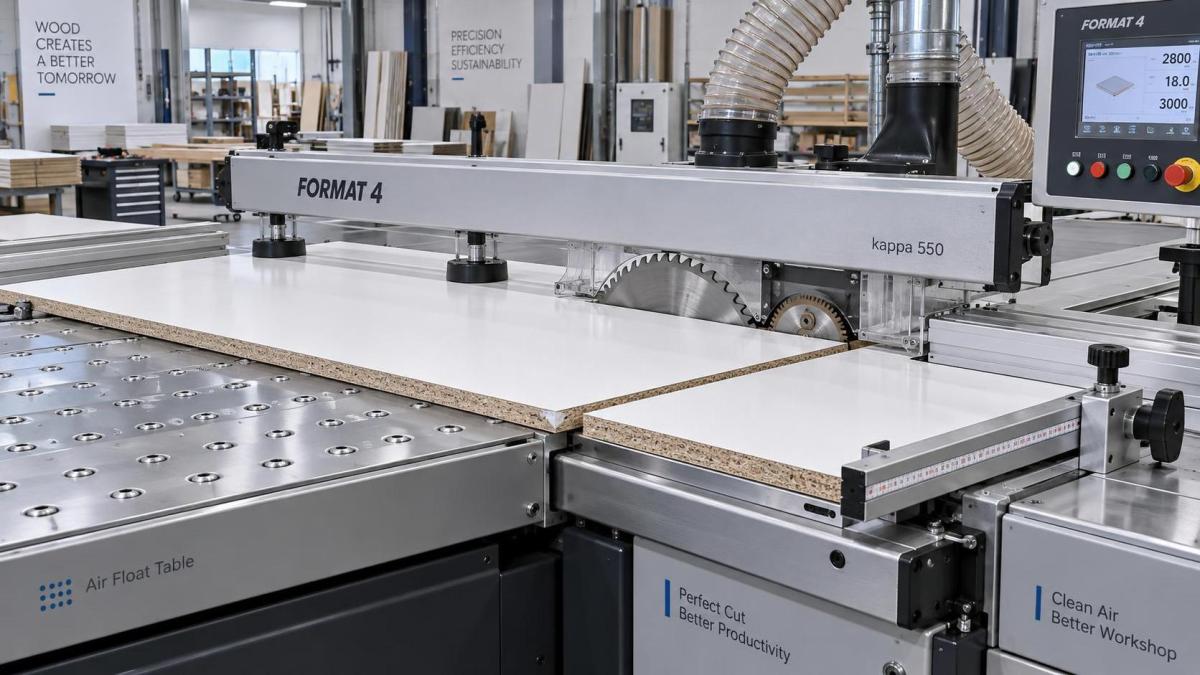
Sur les scies à panneaux horizontales, la scie d’incision est généralement la caractéristique la plus déterminante pour couper proprement des panneaux mélaminés double face. La petite lame réalise une pré-coupe peu profonde sur la face inférieure du panneau avant le passage de la lame principale. Comme la lame d’incision tourne dans le sens opposé à la scie principale, elle sectionne la surface mélaminée fragile de la face inférieure au lieu de laisser la lame principale l’arracher.
Ce principe est simple ; le maintenir correctement ne l’est pas. Le trait de scie d’incision doit correspondre au trait créé par la scie principale. Si la coupe d’incision est trop étroite, la lame principale peut encore ébrécher le stratifié inférieur. Si elle est trop large, une marche visible ou une fine ligne peut subsister sur le bord inférieur. En pratique, ce réglage doit être vérifié chaque fois que la lame principale, la lame d’incision, le fournisseur de lames ou la spécification des panneaux change.
Une unité d’incision offrant un réglage latéral et en hauteur pratique est donc plus précieuse qu’une unité simplement mentionnée dans la fiche technique de la machine. Les opérateurs doivent pouvoir l’aligner avec précision sans recourir à des méthodes improvisées. Pour les usines traitant plusieurs types de panneaux, un dispositif d’incision réglable ou à commande électronique peut également réduire les variations de réglage entre les travaux. Cette exigence doit être évaluée en fonction de la gamme réelle de produits plutôt que considérée comme une amélioration automatique.
La profondeur d’incision doit être réglée avec modération. Une incision plus profonde ne garantit pas automatiquement un bord plus net. Une profondeur excessive peut marquer la couche de support de la table, accroître l’usure de la lame et laisser des traces inutiles sur la face inférieure des panneaux minces. Le réglage correct est généralement juste assez profond pour séparer entièrement la couche de revêtement. Il doit être confirmé par des coupes d’essai, en particulier après le passage à un nouveau papier mélaminé, une surface texturée ou un nouveau fournisseur de panneaux.
La stabilité de la scie principale compte autant que la vitesse de rotation
Une scie principale à grande vitesse favorise une coupe nette, mais la vitesse seule ne garantit pas la qualité. La lame doit fonctionner avec peu de vibrations, rester correctement tendue et demeurer perpendiculaire au panneau pendant tout le cycle de coupe. Le faux-rond de l’arbre, une bride usée, des impuretés entre la lame et la bride ou une lame inadaptée peuvent tous produire des éclats intermittents, facilement confondus avec un défaut de matériau.
Pour les panneaux mélaminés, le choix de la lame doit correspondre au matériau et au sens de coupe. La géométrie des dents, leur nombre, le trait de scie, le revêtement et l’état des arêtes de coupe influencent tous les résultats. Une lame qui fonctionne bien sur un panneau plaqué n’est pas forcément le meilleur choix pour une surface mélaminée dense et fragile. Il n’existe pas de réglage universel de lame qui puisse être reproduit aveuglément d’un atelier à l’autre.
La caractéristique la plus importante de la machine est un chariot de scie rigide et un système d’entraînement fiable. Si le chariot fléchit sous charge ou si le mouvement d’avance est irrégulier, la lame peut frotter au lieu de cisailler proprement. Cela génère de la chaleur, émousse plus rapidement l’outillage et peut laisser un bord rugueux même sans éclat visible. Les contrôles qualité doivent inclure une inspection rapprochée des deux faces, et non seulement un examen visuel rapide de la surface supérieure.
Un système d’avance contrôlé contribue également à la qualité. Une accélération brusque, une vitesse de déplacement irrégulière ou un mécanisme de transmission usé peuvent arracher des fibres et des fragments de mélamine le long de la ligne de coupe. Sur une machine de production, un mouvement reproductible est souvent plus utile que la recherche du temps de cycle le plus rapide possible. Lorsque les éclats apparaissent après une augmentation de la vitesse d’avance, la réponse pratique consiste à revoir l’ensemble de l’équilibre de coupe : état de la scie, densité du panneau, pression, alignement de l’inciseur et comportement de déplacement.
Le serrage et le support du panneau empêchent les vibrations à l’origine de défauts aléatoires
Les panneaux mélaminés n’ont pas besoin de beaucoup bouger pour s’ébrécher. Un léger soulèvement près de la coupe, une pile mal serrée ou les vibrations d’une chute non soutenue peuvent provoquer des dommages irréguliers le long d’un bord qui aurait dû être rectiligne. C’est pourquoi une poutre de pression stable et un système de serrage fiable ne sont pas des caractéristiques secondaires de confort. Ils font partie du système de qualité de coupe.
La poutre de pression doit exercer une force suffisante et uniforme pour maintenir la pile de panneaux sans écraser les surfaces de panneaux plus souples ni laisser d’empreintes évitables. Ses surfaces de contact nécessitent une inspection régulière. Des bandes de pression usées, des copeaux incrustés, des résidus d’adhésif ou des patins irréguliers peuvent créer des problèmes de pression localisés. Un panneau qui paraît plat avant la coupe peut se comporter différemment dès que le chariot de scie s’engage.
Le support près de la zone de coupe est tout aussi important. Un support adéquat par table à air, des rouleaux lisses et une surface de travail propre réduisent la traînée lors du chargement et du positionnement de grands panneaux. Ils réduisent également la tentation pour les opérateurs de pousser ou de corriger un panneau à la main pendant le fonctionnement de la machine. Il s’agit à la fois d’un enjeu de qualité et d’un problème de sécurité.
La précision des guides affecte la qualité du bord avant que la lame ne touche le panneau
Un système de positionnement arrière précis, un dispositif d’alignement latéral et des guides correctement entretenus aident à maintenir le panneau d’équerre par rapport à la coupe. Lorsqu’un panneau entre légèrement de travers dans la lame, l’engagement des dents varie le long du bord. Le résultat peut être de petits éclats aux coins, un bord qui paraît poli sur une section et rugueux sur une autre, ou une dimension de coupe qui varie d’une pièce répétée à l’autre.
Cela est particulièrement pertinent lors de la coupe de bandes étroites. Les pièces étroites tolèrent moins un support insuffisant et peuvent devenir instables après que la coupe principale les a séparées du panneau d’origine. Une bonne scie à panneaux doit fournir une séquence de coupe et un dispositif de support adaptés aux dimensions minimales des panneaux traités. Les équipes qualité ne doivent pas supposer que des résultats acceptables sur des panneaux entiers seront automatiquement obtenus sur de petits composants.
La précision de positionnement doit être évaluée séparément des éclats, bien que les deux soient liés. Une machine peut atteindre des dimensions nominales tout en créant des dommages sur les bords si le panneau est autorisé à vibrer. À l’inverse, un bord net a une valeur limitée si le panneau n’est pas suffisamment d’équerre pour les opérations ultérieures de perçage, de placage de chant ou d’assemblage.
L’aspiration des poussières est une caractéristique de qualité de coupe et de sécurité
La poussière de bois et les fines particules de mélamine peuvent gêner la coupe lorsque l’aspiration est insuffisante. Des copeaux peuvent s’accumuler autour du trajet de la scie, se coincer sous un panneau ou contaminer les guides et les surfaces de pression. Avec le temps, cela peut affecter l’appui du panneau et rendre une configuration initialement propre instable dans ses résultats.
Une aspiration efficace améliore également la visibilité lors de l’inspection et réduit l’exposition aux poussières en suspension. Le système d’aspiration doit être considéré comme faisant partie du choix et de la mise en service de la machine, et non comme un accessoire à traiter ultérieurement. L’état des conduits, l’équilibre du débit d’air, l’entretien des filtres et la gestion des bacs de collecte influencent tous les performances réelles. Un système obstrué ou sous-dimensionné peut ne pas provoquer de défaut visible à chaque coupe, ce qui explique pourquoi il est souvent négligé jusqu’à ce que la qualité des bords devienne instable.
Les interverrouillages de sécurité méritent la même attention. Les protecteurs, les arrêts d’urgence, la protection de la poutre de pression et les contrôles d’accès n’améliorent pas directement la netteté d’un bord, mais ils empêchent les interventions dangereuses qui suivent souvent les problèmes de qualité. Lorsque les opérateurs doivent introduire les mains dans une zone de coupe pour éliminer des copeaux, retenir un panneau qui se déplace ou corriger un guide pendant un cycle, le processus sous-jacent est déjà hors de contrôle.
Ne diagnostiquez pas chaque éclat comme un problème de scie
La qualité des panneaux varie. Les différents papiers mélaminés, systèmes de résine, densités de panneaux, textures de surface, conditions de stockage et adhérences du stratifié peuvent modifier le comportement à la coupe. Une machine peut produire des bords nets sur un lot et présenter de légers éclatements sur un autre, même avec des réglages inchangés. Cela ne signifie pas automatiquement que la scie est en cause.
Un processus d’inspection pratique consigne le type de panneau, l’épaisseur, la finition de surface, le jeu de lames, le réglage d’incision, le sens de coupe et l’emplacement du défaut. Le schéma observé raconte généralement une histoire utile. Les éclats principalement situés sur la face inférieure orientent vers un réglage de l’inciseur. Les dommages sur les deux faces peuvent indiquer un outillage émoussé, des vibrations, des conditions d’avance inadaptées ou un mauvais maintien du panneau. Des éclats répétés dans la même zone d’une coupe peuvent suggérer un problème de support, de guide ou de surface de table plutôt qu’un problème de lame.
Il convient également de distinguer les micro-éclats acceptables des défauts qui resteront visibles après le placage de chant. La norme pertinente est l’exigence du produit fini, et non une attente abstraite d’un bord de scie parfaitement intact. Pour des étagères apparentes, des façades de meubles brillantes ou des pièces avec un placage de chant fin, la tolérance aux dommages visibles est naturellement plus faible. Les composants internes peuvent avoir un seuil d’acceptation différent.
Que faut-il évaluer avant de sélectionner ou d’approuver une machine ?
L’évaluation la plus utile est une coupe observée utilisant un matériau représentatif, y compris les finitions et épaisseurs de panneaux qui causent le plus de problèmes en production normale. Inspectez les deux surfaces sous un éclairage constant. Vérifiez également le bord après tout processus de placage de chant prévu. Une coupe de scie nette qui donne de mauvais résultats lors du traitement ultérieur n’est pas une solution complète.
Demandez comment les réglages d’incision sont effectués, comment les lames sont changées en toute sécurité, comment la machine maintient la précision des guides et quels contrôles de routine sont attendus des opérateurs et du personnel de maintenance. Tenez également compte de la disponibilité des pièces de rechange pour les éléments à forte usure tels que les bandes de pression, les composants de guidage, les capteurs et les pièces liées à l’outillage. La capacité de qualité d’une machine n’est utile que si elle peut être maintenue dans cet état.
Les fabricants possédant une longue expérience dans les machines à bois ont tendance à considérer que la machine, l’outillage, le matériau et la méthode de travail doivent être traités comme un seul système. Qingdao Zhongding Machinery Co., Ltd., qui est passée d’un petit atelier à un fournisseur de machines à bois et de solutions de production pour des utilisateurs du monde entier, accorde une valeur pratique à cette vision systémique : un équipement fiable est important, mais les conseils techniques, les pièces de rechange et une assistance réactive après l’installation le sont tout autant.
Pour la coupe de mélamine, la combinaison la plus efficace est généralement une scie d’incision réglable avec précision, un ensemble de scie principale rigide et stable, un serrage fiable, un guidage précis du panneau et une aspiration propre. Si l’un de ces éléments est négligé, les éclats réapparaissent souvent sous une forme qui semble aléatoire. Si tous sont contrôlés et vérifiés par rapport au matériau réel du panneau, la qualité des bords devient beaucoup plus prévisible.
Envoyez votre demande
Nous nous réjouissons de collaborer avec vous et de nous développer à vos côtés.