


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Comment une scie à panneaux automatique découpe-t-elle des piles de panneaux ?
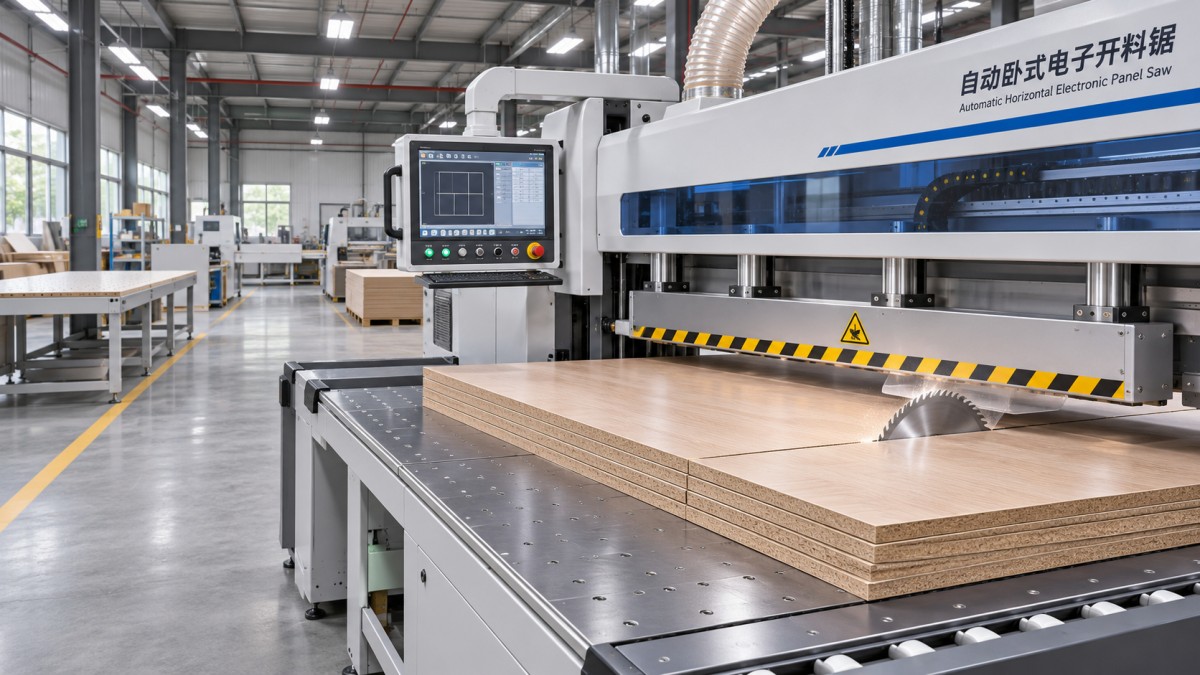
Une scie à panneaux automatique découpe une pile de panneaux en positionnant les feuilles contre une butée de référence, en les maintenant fermement sous une poutre de pression et en faisant passer une lame circulaire motorisée à travers la pile suivant une ligne programmée. Après chaque coupe, un pousseur à commande contrôlée ou un autre système de positionnement avance le matériau jusqu’à la dimension suivante. Le cycle se répète jusqu’à ce que les bandes ou les pièces requises soient découpées.
La précision des panneaux ne vient pas simplement du fait qu’ils sont coupés ensemble. Leurs chants doivent être alignés, la pile doit rester stable sous le dispositif de serrage et la lame doit être adaptée au matériau et à la hauteur totale de coupe. La machine doit également disposer d’une longueur de coupe utile et d’une saillie de lame suffisantes pour le travail à effectuer.
D’une pile de feuilles à des panneaux finis
Une scie à panneaux horizontale classique comporte une table de support plane, une butée arrière ou un système de positionnement, une poutre de pression et un chariot de sciage qui se déplace le long de la ligne de coupe. Certaines machines alimentent les feuilles par l’arrière à l’aide d’un équipement motorisé ; d’autres sont chargées par l’avant. Les détails varient, mais le principe de coupe reste le même : établir une référence, maintenir le matériau et faire passer la lame à travers celui-ci.
Tout d’abord, les panneaux sont empilés en alignant leurs chants de référence. Des feuilles propres et planes s’appuient plus régulièrement les unes contre les autres que des feuilles déformées ou couvertes de débris. Si un panneau dépasse des autres au niveau du chant de référence, le même déplacement programmé ne produira pas une largeur identique pour chaque couche.
Le programme de coupe définit les dimensions et l’ordre des coupes. Un système de positionnement déplace la pile par rapport à la ligne de sciage, souvent en saisissant ou en poussant son chant arrière. Une fois la pile à la position cible, la poutre de pression s’abaisse et maintient les panneaux contre la table. Une lame circulaire sort de la table et se déplace sur toute la largeur de la pile grâce à un chariot. Après la coupe, le chariot revient et la poutre se relève lorsque la séquence de la machine le permet.
Pour réaliser une série de coupes parallèles, la pile restante avance et le cycle se répète. La fabrication de pièces rectangulaires nécessite généralement un changement d’orientation : les bandes issues de la première série de coupes sont tournées et repositionnées pour une coupe transversale. Certaines configurations automatisées comprennent des équipements pour effectuer ce transfert, tandis que d’autres nécessitent une manutention manuelle entre les étapes de coupe.
La dimension programmée correspond à la relation entre la référence de positionnement et la ligne de coupe. L’épaisseur de la lame enlève une bande de matériau appelée trait de scie ; un plan de coupe doit donc tenir compte de cette perte. Sinon, un ensemble de dimensions qui semble tenir sur la feuille d’origine risque de laisser une dernière pièce trop petite.
Comment la pile reste alignée pendant la coupe
La poutre de pression empêche les feuilles de se soulever ou de glisser lorsque la lame les traverse. Sa force doit maintenir solidement toute la pile sans endommager les surfaces sensibles. Une force de maintien insuffisante permet aux couches de se déplacer les unes par rapport aux autres ; une pression excessive ou inégale peut marquer une face décorative ou plaquer temporairement une pile déformée contre la table, avant qu’elle ne reprenne sa forme après le relâchement.
Un soutien adéquat sur toute la table est tout aussi important. Si une grande feuille dépasse sans être suffisamment soutenue, son poids peut déplacer la pile ou faire fléchir la partie découpée au moment de la séparation. Les tables à coussin d’air ou les rouleaux de support réduisent l’effort nécessaire pour déplacer les grands panneaux, mais ne remplacent pas le serrage pendant la coupe.
Il faut prêter attention aux chants de référence avant la première coupe programmée. Les chants d’usine ne conviennent pas toujours comme références finies, surtout si les feuilles ont été endommagées lors de la manutention ou ne sont pas d’équerre. Une coupe de détourage peut créer un chant propre, mais l’ordre des opérations compte : les dimensions suivantes dépendent du chant placé contre la butée. Si une pile est tournée pour une coupe transversale, une référence initiale imprécise peut transmettre l’erreur à l’opération suivante.
L’empilage de feuilles de formats différents complique le positionnement. Un pousseur arrière peut ne toucher que les feuilles les plus longues, à moins que la pile ne soit disposée de façon à ce que tous les chants concernés soient alignés de manière cohérente. Les espaces entre les couches, les chutes non fixées ou la poussière présente sur la table peuvent également modifier la position de la pile sous pression.
Course de la lame, hauteur de coupe et capacité de la pile
La lame principale coupe toutes les couches en un seul passage. Ses dents enlèvent de la matière à mesure que le chariot avance, tandis que le système d’aspiration évacue les copeaux et la poussière de la zone de coupe. Le diamètre de la lame, sa saillie, la géométrie de ses dents et son état influent sur le résultat. Une lame émoussée ou une denture inadaptée peut accroître la résistance à la coupe et laisser des chants rugueux ou ébréchés.
La hauteur de coupe maximale correspond à l’épaisseur totale que la scie est conçue pour couper dans des conditions spécifiées, et non à l’épaisseur de chaque feuille individuelle. Lorsque plusieurs panneaux sont empilés, il faut additionner leurs épaisseurs. Cette épaisseur totale doit également rester dans les limites de serrage de la machine et de l’espace disponible sous la poutre de pression.
La seule indication de hauteur ne permet pas de déterminer si une pile convient à tous les matériaux. Les panneaux denses ou abrasifs imposent des contraintes différentes de celles des panneaux plus légers, et les surfaces stratifiées tolèrent moins bien les éclats. Le choix de la lame, la vitesse d’avance du chariot et les exigences de qualité de coupe influent sur la hauteur de pile utilisable. Une machine peut accepter physiquement une pile plus haute, mais obtenir un chant plus net ou réduire les contraintes de coupe avec moins de feuilles.
La longueur de coupe constitue une limite distincte : elle détermine la portée de déplacement de la lame, tandis que la course du système de positionnement détermine les dimensions réglables dans le sens de l’avance. Aucune de ces valeurs ne doit être confondue avec la hauteur de pile. Les dimensions maximales des feuilles entrantes, le sens de coupe prévu et la taille des pièces finies sont autant de facteurs à prendre en compte pour interpréter les spécifications d’une machine.
Pourquoi utiliser une lame inciseur
De nombreuses scies sont équipées d’une petite lame inciseur située devant la lame principale. Elle réalise une coupe peu profonde sur la face inférieure de la pile avant que la lame principale n’atteigne le matériau, réduisant ainsi l’arrachement lorsque les dents principales risquent autrement de soulever les fibres ou d’endommager un revêtement. Cette fonction est particulièrement utile pour les panneaux mélaminés ou autres panneaux stratifiés.
La coupe d’incision doit être alignée sur la lame principale et réglée à une largeur et une profondeur appropriées. Un inciseur mal aligné peut laisser une marche visible ou une marque plus large sur la face inférieure. Il agit sur la surface qu’il touche ; il n’empêche pas automatiquement les dommages à chaque interface entre les feuilles empilées. Des coupes d’essai dans le matériau prévu permettent d’évaluer l’ensemble de la pile.
Analyser la coupe : origine des erreurs
Une erreur dimensionnelle identique sur toutes les couches indique une cause différente d’une erreur qui varie selon la position dans la pile. Si toutes les pièces sont systématiquement trop larges ou trop étroites, il convient de vérifier la dimension programmée, la compensation du trait de scie, la référence de positionnement ou le calibrage de la machine. Si les couches supérieure et inférieure diffèrent, le déplacement des panneaux dans la pile, un serrage inégal ou la déviation de la lame sont des facteurs plus pertinents.
Une coupe droite mais d’équerre incorrecte peut être due à un chant de référence qui n’était pas d’équerre avant la coupe. Cela peut également indiquer que la pile n’était pas positionnée de manière cohérente contre la référence de positionnement. Une mesure effectuée à un seul angle peut masquer le problème : comparer les dimensions aux deux extrémités et contrôler la coupe par rapport au chant de référence prévu donne une image plus précise.
L’analyse des défauts de chant nécessite la même distinction entre les causes possibles. Des éclats sur la face inférieure d’une seule feuille peuvent indiquer un problème de réglage de la lame inciseur. Une rugosité sur toute la longueur du chant peut signaler une lame principale usée, une lame inadaptée ou une vitesse d’avance qui ne convient pas au matériau. Des marques limitées à la face supérieure peuvent provenir d’un contact avec la poutre de pression ou de débris coincés entre la poutre et le panneau. Le défaut visible constitue un point de départ pour le diagnostic, mais ne prouve pas qu’il n’existe qu’une seule cause.
Les petites pièces présentent une difficulté supplémentaire. À mesure que la bande restante devient plus étroite, la surface que le dispositif de serrage peut maintenir diminue, et la pièce découpée peut être moins bien soutenue. Les spécifications de la machine relatives à la largeur de coupe minimale et à la manutention des pièces sont donc importantes, tout comme la taille maximale des feuilles. La découpe réussie d’un grand panneau ne signifie pas que toutes les chutes étroites peuvent être traitées de la même manière.
Choisir une pile adaptée au matériau
Un bon point de départ consiste à empiler des feuilles identiques, d’épaisseur, de planéité et de finition de surface similaires. Mesurez la hauteur réelle de l’ensemble, en tenant compte des variations entre les panneaux, et respectez les limites de la machine et de la lame. Les feuilles doivent reposer uniformément sur la table et les unes contre les autres, avec leurs chants de référence alignés.
Évaluez ensuite une coupe représentative. Mesurez les pièces issues du haut et du bas de la pile, examinez les deux faces et comparez le chant sur toute sa longueur. Si les dimensions sont cohérentes mais que le stratifié s’écaille, réduire uniquement la hauteur de la pile ne résoudra peut-être pas un problème d’état de la lame ou d’alignement de l’inciseur. Si une seule couche est mal positionnée, vérifiez le positionnement et le maintien des feuilles avant de modifier le programme.
Pour une production variée, prévoyez de la place pour les feuilles les plus grandes et les coupes les plus longues, ainsi que pour la manutention des pièces séparées. Une scie qui satisfait à l’exigence nominale de hauteur doit également disposer d’un soutien approprié en entrée et en sortie, d’une aspiration suffisante et d’une séquence de coupe adaptée aux panneaux traités. La capacité la plus utile est la hauteur de pile qui permet d’obtenir la qualité dimensionnelle et de chant requise avec le matériau réel.
Envoyez votre demande
Nous sommes ouverts à toute collaboration et nous développerons nos activités avec vous.