


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Choisir une scie à panneaux CNC pour le MDF et les panneaux de particules
Choisir la scie à panneaux CNC adaptée au MDF et aux panneaux de particules ne se résume pas à comparer les vitesses de coupe. Les dimensions des panneaux, la précision de coupe, la capacité de délignage, l’aspiration des poussières et l’intégration logicielle influent toutes sur la qualité de production et les coûts d’exploitation. Pour les évaluateurs techniques, le défi consiste à faire correspondre ces spécifications au comportement réel des matériaux et aux objectifs de débit, et non à un cycle de coupe idéalisé. Une machine performante avec les panneaux standard d’un fournisseur peut nécessiter un réglage différent pour traiter vos panneaux les plus épais, vos surfaces décoratives ou un assortiment de lots exigeant.
Le meilleur point de départ consiste à définir clairement le travail que la scie doit accomplir : quels panneaux arrivent à l’usine, quels composants sortent de la zone de coupe et quelle variation l’exploitation peut tolérer entre les deux.
Commencez par les matériaux et les capacités de coupe
Dans les discussions d’achat, le MDF et les panneaux de particules sont souvent regroupés, mais ils ne se comportent pas toujours de la même façon sous la scie. Le MDF présente généralement une structure plus homogène et produit des poussières fines. Le panneau de particules possède une âme plus grossière, ce qui peut influer sur la qualité des chants et l’évacuation des copeaux. Ces deux matériaux peuvent être livrés bruts ou revêtus de mélamine, de stratifié ou de placage, des surfaces pour lesquelles l’éclatement visible des chants constitue une préoccupation particulière.
Avant d’examiner les modèles de machines, consignez les dimensions minimales et maximales des panneaux, la plage d’épaisseurs, les finitions de surface et les exigences relatives au sens du fil ou du décor. Indiquez le plus petit composant fini ainsi que le plus grand panneau brut. Une scie peut accepter un panneau au format standard tout en ayant du mal à maintenir ou à manipuler régulièrement des bandes étroites.
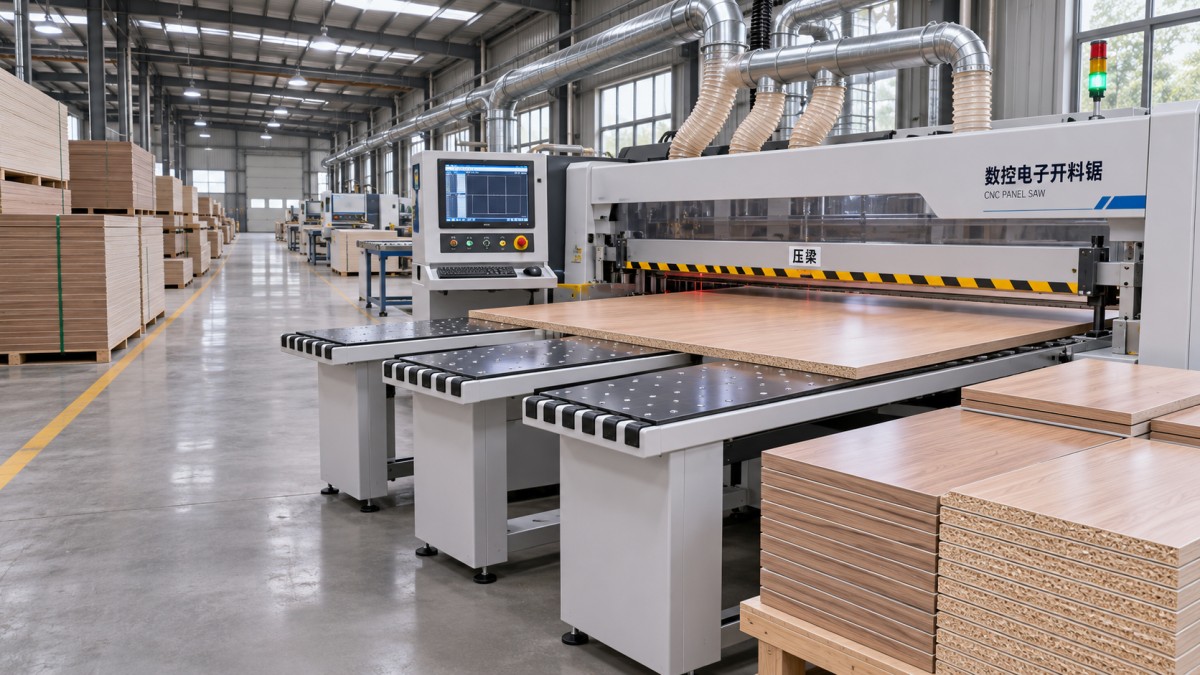
Vérifiez que la longueur et la profondeur de coupe utiles correspondent aux panneaux réellement utilisés, en tenant compte des opérations de détourage et des schémas de coupe en production. Pour la coupe en pile, demandez au fournisseur de préciser la hauteur de pile admissible pour chaque matériau représentatif, et pas seulement l’ouverture mécanique maximale de la machine. La planéité des panneaux, leur revêtement, le choix de la lame et la finition requise peuvent tous limiter la hauteur de pile pratique en deçà de ce maximum.
Définissez la précision comme une exigence de production
Une tolérance de positionnement annoncée est utile, mais elle ne correspond pas à la précision des pièces finies. Cette dernière dépend également de l’équerrage des panneaux, de l’alignement de l’avance, du serrage, de l’état de la lame, de la stabilité du matériau et de la méthode de mesure utilisée par l’opérateur. Demandez précisément ce que couvre la valeur de précision indiquée par le fournisseur, dans quelles conditions elle a été mesurée et si elle concerne le positionnement, la coupe ou la pièce finie.
Pour les composants de mobilier, envisagez au moins quatre contrôles :
- Longueur et largeur de coupe : Mesurez des pièces représentatives en plusieurs points et comparez-les aux dimensions programmées.
- Équerrage : Vérifiez si les chants adjacents forment l’angle requis ; la mesure des diagonales peut aider à repérer les pièces rectangulaires hors d’équerre.
- Répétabilité : Comparez les pièces coupées au début et à la fin d’une série, y compris celles prélevées à différentes positions dans une pile.
- État des chants : Examinez les deux faces et l’âme pour repérer les éclats, les marques de pré-incision, les brûlures ou autres défauts importants pour l’étape suivante.
Définissez les tolérances d’acceptation en fonction de l’opération en aval. Un composant destiné à une face de meuble visible peut nécessiter une inspection visuelle plus minutieuse qu’un panneau intérieur, tandis que les pièces destinées au perçage automatisé ou au placage de chants peuvent exiger un contrôle dimensionnel plus strict. Convenez de la méthode de mesure, des instruments, de la taille de l’échantillon et des limites d’acceptation avant l’essai de la machine ; sinon, la démonstration risque de produire de nombreuses mesures sans permettre de prendre une décision commune.
Pré-incision, choix de la lame et maîtrise de l’éclatement
Pour les panneaux stratifiés ou revêtus de mélamine, une unité de pré-incision peut constituer un critère de sélection important. La lame inciseur effectue une coupe préliminaire peu profonde sur la face inférieure avant le passage de la lame principale, ce qui contribue à réduire l’éclatement sur la face inférieure. Son efficacité dépend d’un alignement et d’un réglage corrects, ainsi que de l’état des deux lames. Une lame inciseur mal réglée peut laisser une marche ou une rainure visible au lieu d’un chant net.
Demandez comment régler la profondeur de pré-incision et l’alignement latéral, si les réglages peuvent être reproduits après un changement de lame et comment l’opérateur peut contrôler le résultat. Si votre assortiment comprend des panneaux revêtus et bruts, tenez compte du temps nécessaire au changement de configuration et vérifiez si l’unité de pré-incision peut être désactivée lorsqu’elle n’est pas nécessaire.
Le diamètre de la lame principale, la géométrie des dents, le trait de scie et la vitesse de coupe doivent également convenir au matériau et à la finition requise. Il n’existe pas de spécification de lame unique garantissant un bon résultat pour tous les travaux sur MDF et panneaux de particules. Demandez au fournisseur de recommander une configuration de lame pour vos panneaux réels, puis prenez en compte l’usure et les pratiques d’affûtage dans l’évaluation. Une coupe nette avec une lame neuve ne constitue que le début de l’évaluation.
Comparez le débit en tenant compte de l’ensemble du processus
Une vitesse élevée du chariot ou de l’avance peut sembler convaincante sur une fiche technique. En usine, toutefois, la production dépend aussi du chargement, de l’alignement, du serrage, du schéma de coupe, du déchargement, de l’étiquetage et de la manutention des piles finies. Une coupe plus rapide n’améliorera pas forcément la ligne si les opérateurs ou les équipements en aval ne peuvent pas suivre.
Établissez la comparaison à partir d’une équipe ou d’un lot représentatif. Consignez les types de panneaux, le nombre de feuilles par pile, le schéma de coupe, les changements de configuration prévus et les hypothèses concernant le personnel. Par exemple, une série de joues de caisson identiques peut profiter de la coupe en pile et d’un déchargement rationalisé, tandis qu’un atelier de mobilier sur mesure peut consacrer davantage de temps au changement de programmes et au tri de pièces différentes.
Accordez une attention particulière aux interfaces suivantes :
- Chargement et positionnement : Déterminez si la configuration manuelle ou automatique proposée est adaptée au poids des panneaux, à l’espace au sol et aux capacités des opérateurs.
- Serrage et soutien : Vérifiez que les panneaux restent stables tout au long de la séquence de coupe, en particulier les feuilles minces, les piles et les petites pièces restantes.
- Déchargement et tri : Déterminez où vont les pièces coupées, comment elles sont identifiées et si leur manutention crée un goulot d’étranglement ou endommage les chants finis.
- Intégration : Tenez compte du rythme et de l’agencement du stockage, du placage de chants, du perçage et des autres opérations connectées.
Lors de la comparaison des fournisseurs, utilisez les mêmes matériaux, schémas de coupe, hypothèses de personnel et définition d’une pièce terminée. Un temps de cycle réaliste doit inclure les opérations nécessaires pour livrer des composants utilisables et identifiés, et pas seulement les secondes pendant lesquelles la lame est en mouvement.
Logiciels et données : vérifiez le transfert, pas seulement l’écran
Pour une scie à panneaux CNC, le logiciel de commande influe à la fois sur la productivité et sur le risque d’erreur. Évaluez la manière dont les listes de coupe sont saisies, modifiées et transférées. Si vous utilisez déjà un logiciel d’optimisation ou un système de production, confirmez les formats de fichiers pris en charge et la procédure d’importation réelle auprès des deux fournisseurs. Des extensions de fichiers similaires ne garantissent pas que les dimensions, les identifiants de matériaux, les quantités, le sens du fil et les étiquettes de pièces seront transférés comme prévu.
Effectuez un test de données à petite échelle mais représentatif avant l’achat. Incluez une modification d’une liste de coupe, un panneau avec une surface directionnelle, des pièces répétées et une pièce nécessitant une étiquette particulière. Suivez les informations du fichier source jusqu’au programme de la scie et, le cas échéant, jusqu’à l’étiquette imprimée. Vérifiez si l’optimisation, la mise en réseau, les fonctions de code-barres ou le post-traitement nécessitent des logiciels ou des licences distincts.
Demandez également ce qui se passe lorsqu’un travail est interrompu. Les opérateurs doivent disposer d’un moyen clair d’identifier les coupes terminées, de reprendre le travail restant et d’éviter les pièces en double ou manquantes. Une interface pratique compte surtout lors d’une journée chargée où le planning change, et pas uniquement pendant une démonstration sans imprévu.
L’aspiration des poussières et la maintenance font partie de la comparaison des machines
La coupe du MDF et des panneaux de particules produit des poussières et des copeaux qui doivent être captés à la source. Les poussières fines de MDF peuvent imposer des exigences particulières en matière de captage et de nettoyage, tandis que les copeaux issus des panneaux de particules et des surfaces stratifiées peuvent nécessiter une attention particulière au débit d’air et aux conduits. Une aspiration insuffisante peut nuire à la visibilité, à la propreté, à la durée de vie des composants et à l’environnement de coupe.
Demandez les caractéristiques des raccordements d’aspiration de la scie ainsi que les débits d’air ou les conditions de pression requis, puis faites évaluer le système proposé en fonction de l’ensemble du réseau de conduits et des autres machines raccordées. La seule valeur nominale indiquée sur un dépoussiéreur ne permet pas d’établir ses performances au niveau de la scie. Intégrez à la conception les exigences locales applicables en matière de santé au travail et de maîtrise des poussières, et confirmez qui est responsable de la fourniture des conduits, de la filtration et de l’installation.
L’accès pour la maintenance est tout aussi important. Vérifiez dans quelle mesure le personnel peut facilement accéder aux lames, à l’unité de pré-incision, aux brides de serrage, aux guides et aux points de lubrification courante. Demandez le calendrier de maintenance, la liste des pièces de rechange recommandées, les exigences électriques et pneumatiques ainsi que la procédure de diagnostic des défauts de commande. Une machine facile à entretenir peut réduire les interruptions lorsqu’un changement de lame ou un réglage est nécessaire pendant une équipe de production.
Planifiez un essai représentatif de vos travaux courants les plus exigeants
Dans la mesure du possible, utilisez vos propres matériaux pour l’essai chez le fournisseur. Ne choisissez pas uniquement les panneaux les plus faciles à couper : incluez un panneau revêtu pour lequel l’éclatement est important, une épaisseur courante en production et une pile ou un schéma de petites pièces représentatif du travail quotidien. Fournissez à chaque fournisseur la même liste de coupe et les mêmes critères d’évaluation.
Pendant l’essai, observez toute la séquence au lieu de vous contenter d’examiner le tas final. Notez le temps de réglage, les ajustements, les interventions des opérateurs, les pièces rejetées, le captage des poussières, l’étiquetage et l’état des deux faces. Mesurez les pièces avec les instruments convenus et consignez l’origine de chaque échantillon. Si la démonstration utilise une lame, un module logiciel, un dispositif de chargement ou un système d’aspiration non inclus dans l’offre, identifiez-le clairement.
La documentation technique doit étayer vos observations. Comparez la capacité utile de la machine proposée, ses besoins en utilités, sa configuration, les accessoires inclus, le périmètre de livraison, la formation et les modalités du service après-vente. Si une exigence reste incertaine, inscrivez-la dans la spécification écrite et clarifiez-la avant la réception.
Établir la spécification finale
Le meilleur choix est la scie qui répond aux exigences de qualité des pièces au débit de production prévu, avec un processus que votre équipe peut exploiter et entretenir. Distinguez les exigences indispensables des options souhaitables, puis évaluez chaque offre selon la même gamme de matériaux, les mêmes contrôles de précision, les mêmes interfaces logicielles et les mêmes attentes en matière de service. Cela permet de mettre en évidence les compromis : un système de chargement automatisé peut être précieux dans une usine, tandis que, dans une autre, la facilité des changements de configuration et la fiabilité de la manutention des petits lots peuvent être plus importantes.
Pour les acheteurs qui évaluent des processus complets de travail du bois, Qingdao Zhongding Machinery Co., Ltd. propose des machines et des solutions pour le travail du bois destinées aux fabricants de meubles, aux ateliers et aux lignes de production industrielles. Ses services d’assistance comprennent le soutien technique, la fourniture de pièces de rechange et le service après-vente. Communiquer au fabricant les spécifications de panneaux représentatives, les listes de coupe, les contraintes d’agencement et les critères d’acceptation peut aider à transformer une première comparaison en une spécification de machine adaptée au travail qu’elle devra accomplir.
Envoyez votre demande
Nous sommes ouverts à toute collaboration et nous développerons nos activités avec vous.