


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Comment une scie à panneaux automatique positionne et découpe les piles de panneaux
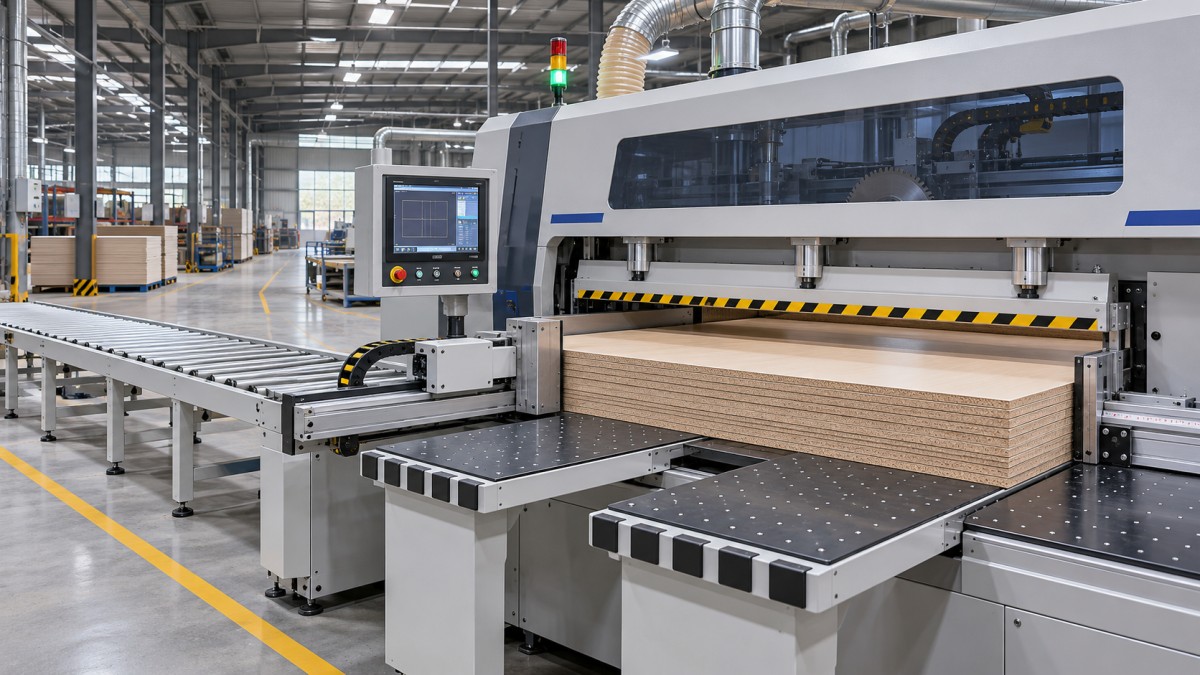
Une scie à panneaux automatique positionne une pile en établissant un bord de référence, en faisant avancer le matériau jusqu’à une ligne de coupe programmée et en maintenant les panneaux pendant que le chariot de scie les traverse. Le mécanisme d’avance déplace ensuite le reste de la pile pour la coupe suivante. Chaque mouvement dépend du précédent : un pousseur contrôlé avec précision ne peut pas compenser des panneaux mal alignés avant le serrage ou déplacés pendant la coupe.
Pour un évaluateur technique, la question utile est de savoir avec quelle constance la machine maintient la relation entre le bord de référence, la position programmée et la lame en conditions de production. La hauteur de la pile, la planéité des panneaux, la pression de serrage, le réglage de la lame et le schéma de coupe influent tous sur cette relation. Comprendre la séquence permet de distinguer plus facilement une spécification de positionnement de la précision que l’on peut attendre sur un lot complet de pièces.
De la pile de panneaux à la première coupe
Le cycle commence par le placement des panneaux sur la table d’entrée de la machine ou dans le système de chargement. Selon la configuration, le chargement peut être manuel, assisté ou intégré à un équipement de manutention automatisé. La pile doit se trouver dans la zone de travail prise en charge par la machine, avec ses bords avant et latéraux positionnés de manière à permettre aux mécanismes d’avance et d’alignement d’établir un point de départ reproductible.
Les panneaux empilés ne se comportent pas automatiquement comme une seule pièce solide. Les feuilles peuvent présenter de légères différences de longueur, de largeur, de planéité et d’état des bords. Si la feuille du bas repose contre une référence tandis qu’une feuille supérieure la dépasse, le même passage de lame enlèvera une quantité différente sur chaque feuille. Les opérateurs doivent donc adopter une méthode de chargement qui aligne les bords concernés sans coincer de débris entre les panneaux ni endommager les surfaces finies.
Un dispositif d’alignement latéral peut pousser la pile contre une butée de référence fixe avant ou pendant le positionnement. Le système d’avance contrôle ensuite le déplacement dans le sens où les largeurs de coupe sont définies. La configuration exacte varie selon la machine : certaines utilisent des pousseurs ou des pinces motorisés, tandis que d’autres combinent ces fonctions avec des équipements de chargement et d’alignement automatisés. Les évaluateurs doivent déterminer quels dispositifs sont inclus et quelles surfaces de référence ils utilisent.
Pour un schéma de coupe rectangulaire, la première opération peut être une coupe de délignage. Le retrait d’une bande étroite crée un nouveau bord de référence, à condition que la pile soit bien maintenue et que le bord obtenu convienne aux opérations suivantes. Une coupe de délignage ne peut pas corriger toutes les erreurs de chargement : si les feuilles sont décalées les unes par rapport aux autres ou si la pile bouge pendant la coupe, les nouveaux bords coupés peuvent ne pas constituer la référence commune prévue.
Comment la machine définit la position de chaque coupe
La commande convertit le programme de coupe en une séquence de positions d’avance et de mouvements de scie. Dans une configuration courante, un pousseur programmé déplace la pile vers la ligne de scie. Son système d’entraînement et le retour de position contrôlent la distance parcourue, tandis que des pinces ou une face de poussée restent en contact avec le matériau. Après une coupe, la machine avance le reste de la pile pour positionner la bande suivante.
La dimension pertinente est la distance entre la référence active et le plan de coupe de la lame. Le système de commande doit tenir compte du trait de scie — la largeur de matériau enlevée par la coupe — lors du calcul des positions successives. Selon la machine et le programme, il peut également tenir compte d’un délignage initial et d’autres valeurs de compensation programmées. Les évaluateurs doivent comprendre comment la commande traite ces valeurs et comment les modifications du réglage de la lame ou de la coupe sont saisies.
La précision du positionnement dépend de davantage que la résolution annoncée de l’entraînement. Une pince desserrée, une pile qui glisse contre le pousseur, un jeu dans la transmission mécanique ou une ligne de scie mal réglée peuvent tous produire des pièces dont la largeur diffère de celle programmée. L’effet peut se manifester par un décalage constant, des variations entre les cycles ou des dimensions qui évoluent progressivement au fil des coupes. Ces phénomènes nécessitent des vérifications différentes.
La stratégie de référence est également importante. Certaines séquences positionnent plusieurs fois le matériau à partir d’un bord contrôlé ; d’autres nécessitent de retirer ou de retourner des bandes, ou de les transférer avant le tronçonnage. Chaque transfert crée une nouvelle possibilité de mauvais positionnement d’un bord ou de modification de l’alignement entre les panneaux de la pile. Une démonstration de la machine limitée à des coupes répétées dans un seul sens peut laisser une partie du processus de production réel sans évaluation.
Serrage et coupe de la pile
Lorsque la pile atteint sa position programmée, une poutre de pression descend pour la maintenir contre la table. Le chariot de scie traverse alors la zone de coupe, en passant sous ou à travers celle-ci selon la conception de la machine, et la lame se lève pour effectuer la coupe. Une fois le passage du chariot terminé, la lame se rétracte et la poutre de pression se relâche ou change d’état conformément à la séquence programmée.
La poutre de pression a deux fonctions : empêcher la pile de bouger et limiter l’écartement des feuilles sous l’effet des forces de coupe. Une pression trop faible pour le matériau et l’état de la pile peut permettre un déplacement, ce qui affecte les dimensions et la qualité des bords. Une pression excessive peut marquer les surfaces sensibles, déformer une pile ou rendre la manutention inadaptée aux matériaux délicats. Le réglage approprié dépend de la machine, du matériau, de la composition de la pile et de l’outillage ; il doit être établi conformément aux instructions du fabricant de la machine.
L’état et le réglage de la lame influent à la fois sur la coupe et sur la charge exercée sur la pile. Une lame émoussée ou inadaptée peut augmenter les forces de coupe, détériorer la finition des bords et compliquer le maintien régulier des feuilles. Le dépassement de la lame, la vitesse du chariot, la géométrie des dents et le sens de coupe influent également sur le résultat. Les réglages utilisables dépendent de la scie et du matériau ; une seule valeur d’avance ou de vitesse ne peut donc décrire un fonctionnement adapté à tous les types de panneaux.
Certaines machines utilisent une lame inciseur placée en amont de la lame principale afin de réduire les éclats sur les panneaux stratifiés ou revêtus. Son alignement avec la lame principale et sa profondeur de coupe sont déterminants : un inciseur mal réglé peut laisser une marche visible ou créer ses propres défauts de bord. Un bord net dépend donc de l’interaction entre l’outillage, le réglage de la machine et la surface du panneau, et pas simplement de la présence d’une lame inciseur.
Après la coupe, la bande séparée doit être soutenue et retirée sans déplacer le reste de la pile. Selon la configuration, cette opération peut être effectuée par un opérateur, une table de sortie ou un système de manutention automatisé. Des pièces non soutenues, un retrait peu pratique ou des chutes laissées sur la trajectoire du mouvement suivant peuvent interrompre le cycle et nuire à la régularité.
Pourquoi une pile plus haute modifie le résultat
La coupe de plusieurs panneaux en un seul passage peut augmenter la production par cycle de scie, mais la hauteur maximale de pile de la machine est une limite de capacité, pas une garantie que tous les matériaux pourront être coupés à cette hauteur avec la finition et la régularité dimensionnelle requises. La hauteur de pile exploitable dépend des propriétés des panneaux, du dépassement de la lame, du comportement du système de serrage et des forces de coupe générées par l’outillage et les réglages choisis.
À mesure que la hauteur de pile augmente, les petites différences entre les feuilles deviennent plus importantes. Des panneaux voilés peuvent laisser des espaces ; des surfaces décoratives glissantes peuvent se déplacer les unes par rapport aux autres ; et les feuilles du haut et du bas peuvent réagir différemment à la pression ou aux forces de coupe. Une pile qui semble alignée avant le serrage peut changer de forme lorsque la poutre de pression descend. Comparer uniquement le panneau supérieur à la dimension programmée peut masquer des variations ailleurs dans la pile.
La poussière et les copeaux influent également sur la répétabilité. Des particules coincées sous un panneau peuvent modifier sa position sur la table, tandis que des débris contre une surface de référence peuvent altérer l’alignement. Les dispositifs d’aspiration et de nettoyage doivent être pris en compte dans le processus de positionnement, en particulier lorsque de petites particules peuvent compromettre la finition ou les tolérances requises.
La hauteur de pile pratique doit donc être déterminée pour chaque combinaison de production. Une série de panneaux plats non finis peut tolérer une configuration différente de celle de panneaux décoratifs minces dont les surfaces se marquent facilement. Si la pile doit être réduite pour maintenir la qualité, le débit obtenu doit être évalué en tenant compte de cette hauteur réduite plutôt que de la hauteur maximale annoncée par la machine.
Comment évaluer la précision sur l’ensemble du cycle
Une évaluation utile suit le matériau tout au long du schéma de coupe prévu et vérifie les pièces finies, et pas seulement la position affichée du pousseur. Les conditions d’essai doivent représenter le matériau des panneaux, le format des feuilles, la hauteur de pile, la finition de surface et l’outillage prévus pour la production. Les parties doivent convenir des points de mesure et des critères d’acceptation avant l’essai, notamment de la manière dont seront évalués la qualité des bords et les dommages aux surfaces.
Les mesures doivent porter sur des panneaux situés à différentes positions dans la pile et sur des pièces produites à différents moments de la séquence. Vérifiez la largeur et la longueur de coupe, les variations entre les feuilles et l’équerrage lorsque le schéma comprend des coupes dans deux directions. Examinez également les deux faces et les bords pour repérer les éclats, les défauts d’alignement de l’inciseur, les marques de pression et les déplacements entre les panneaux. Ces observations aident à distinguer un décalage constant dû au réglage de variations causées par la manutention ou la coupe.
En cas d’erreurs, la séquence permet de les examiner. Un décalage dimensionnel similaire sur l’ensemble de la pile peut indiquer un problème de référence ou d’étalonnage. Les différences entre les panneaux du haut et du bas peuvent conduire à vérifier l’alignement de la pile, la pression et le déplacement du matériau. Un défaut concentré à la sortie de la coupe peut justifier un examen plus approfondi du soutien, de l’outillage et des réglages de coupe. Aucun de ces phénomènes ne prouve une cause unique, mais chacun permet de mieux cibler les questions à poser.
Le temps de cycle doit être évalué de la même manière. La vitesse du chariot de scie ne représente qu’une partie d’un cycle de production qui comprend également le chargement, l’alignement, le positionnement, le serrage, les mouvements de retour et le retrait des pièces coupées. Pour un schéma nécessitant de retourner puis de recouper des bandes, la manutention entre les deux directions peut déterminer la vitesse à laquelle les pièces finies quittent la machine.
Un résultat pertinent combine la qualité requise des pièces, la hauteur de pile réalisable et le temps de cycle complet. L’évaluateur dispose ainsi d’une base pour juger si la machine peut maintenir, tout au long du travail prévu, la relation programmée entre la pile, la référence et la lame.
Envoyez votre demande
Nous sommes ouverts à toute collaboration et nous développerons nos activités avec vous.