


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Comment choisir des machines de coupe pour produits en bois afin d’obtenir des bords nets
Des bords nets ne résultent pas d'une seule spécification de machine. Ils sont le résultat d'une relation maîtrisée entre le processus de coupe, le matériau à couper, la géométrie de l'outil, le support du panneau, le mouvement d'avance et l'évacuation des poussières. Une machine à grande vitesse équipée d'une lame inadaptée ou d'un support de pièce instable peut générer davantage de défauts qu'une machine de capacité plus modeste correctement configurée pour le mix de production.
Pour l'évaluation technique, la question centrale n'est pas « Quelle machine de coupe de produits en bois est la plus rapide ? » Il s'agit de savoir si la machine peut produire de manière répétée la qualité de chant requise sur les panneaux, épaisseurs, revêtements, directions de coupe et tailles de lots réellement utilisés en production. La norme requise peut aller d'un chant prêt à peindre à une coupe de mélaminé presque sans éclats, pouvant passer directement au placage de chants. Il s'agit d'exigences différentes qui doivent conduire à des configurations de machine différentes.
Définir un « chant net » avant de comparer les machines
La qualité des chants est souvent décrite de manière trop générale. En pratique, le défaut à éviter est plus important que l'exigence générale d'une coupe lisse. Sur les panneaux plaqués, le principal problème peut être l'arrachement du placage côté sortie. Sur les panneaux de particules mélaminés, il peut s'agir d'éclats sur les deux surfaces décoratives, supérieure et inférieure. Les composants en bois massif présentent des risques d'arrachement du fil, de brûlures, de fibres pelucheuses et de variations d'un panneau à l'autre. Le contreplaqué peut se délaminer sur la ligne de coupe si les conditions de lame, d'avance et de support sont incorrectes.
Une machine doit donc être évaluée par rapport à une condition d'acceptation définie. Les critères utiles comprennent :
- La taille maximale admissible des éclats sur les faces visibles ;
- La nécessité que le chant soit prêt pour le placage de chants, la peinture ou l'assemblage direct ;
- L'écart dimensionnel et le défaut d'équerrage autorisés sur la longueur de la pièce ;
- L'état de surface de la paroi coupée, y compris les traces de scie et l'arrachement des fibres ;
- La régularité entre le premier et le dernier panneau d'une série de production.
Sans cette définition, les évaluations peuvent être faussées par des démonstrations réalisées sur des matériaux faciles à couper ou avec des coupes d'essai courtes. Une machine qui coupe proprement du MDF brut peut ne pas conserver le même résultat sur un panneau de particules stratifié double face, un stratifié haute pression, du contreplaqué ou du bois massif à fil difficile.
Adapter le principe de coupe au format de panneau et au risque de défauts
Les différentes machines de coupe répondent à différents problèmes de production. Choisir uniquement selon la capacité nominale de coupe ne tient pas compte de l'origine du défaut de chant.
Les scies à format restent pratiques pour les ateliers flexibles, les petits lots, le travail en angle et les opérations où l'opérateur doit contrôler le positionnement. Leur qualité de chant dépend fortement de la rigidité du chariot, de la précision du guide, de la configuration de l'inciseur, du choix de la lame et de la manipulation par l'opérateur. Une scie à format bien réglée peut donner d'excellents résultats, mais la régularité de la production est plus sensible à la discipline de réglage que sur les équipements automatisés pour panneaux.
Les scies à poutre sont conçues pour le débit répétitif de panneaux, notamment lorsque la manutention des feuilles, les dimensions programmées et le rendement sont importants. La poutre de serrage et le déplacement contrôlé de la scie peuvent améliorer la répétabilité. Pour les panneaux stratifiés, une lame inciseur est souvent indispensable pour protéger la face décorative inférieure. La machine doit être évaluée non seulement selon la puissance de son moteur de scie principal, mais aussi selon la répartition de la pression de serrage, le support du panneau, la synchronisation de l'inciseur et la répétabilité du positionnement du poussoir.
Les scies à panneaux avec usinage CNC nesting offrent des avantages différents. Une défonceuse peut découper des formes complexes, des découpes intérieures et des géométries de pièces variées dans un seul programme, mais un chant usiné à la défonceuse n'est pas toujours équivalent à un chant scié. Le faux-rond de l'outil, l'état de la fraise, la charge de copeau, le maintien sous vide et le sens de la trajectoire d'outil influencent fortement la finition du chant. L'usinage nesting convient lorsque la flexibilité des formes est le besoin déterminant ; il ne doit pas être considéré comme le meilleur choix pour toutes les applications de panneaux à coupes droites et à grand volume.
Les scies tronçonneuses optimisées et les moulurières sont davantage adaptées à la transformation du bois massif. Leur performance doit être évaluée en fonction des variations d'humidité, du sens du fil, de la rectitude du bois et de la détection des défauts. Une coupe transversale nette dans du bois droit et sec peut devenir peu fiable lorsque les planches présentent du cintrage, du gauchissement, des contraintes internes ou une densité variable.
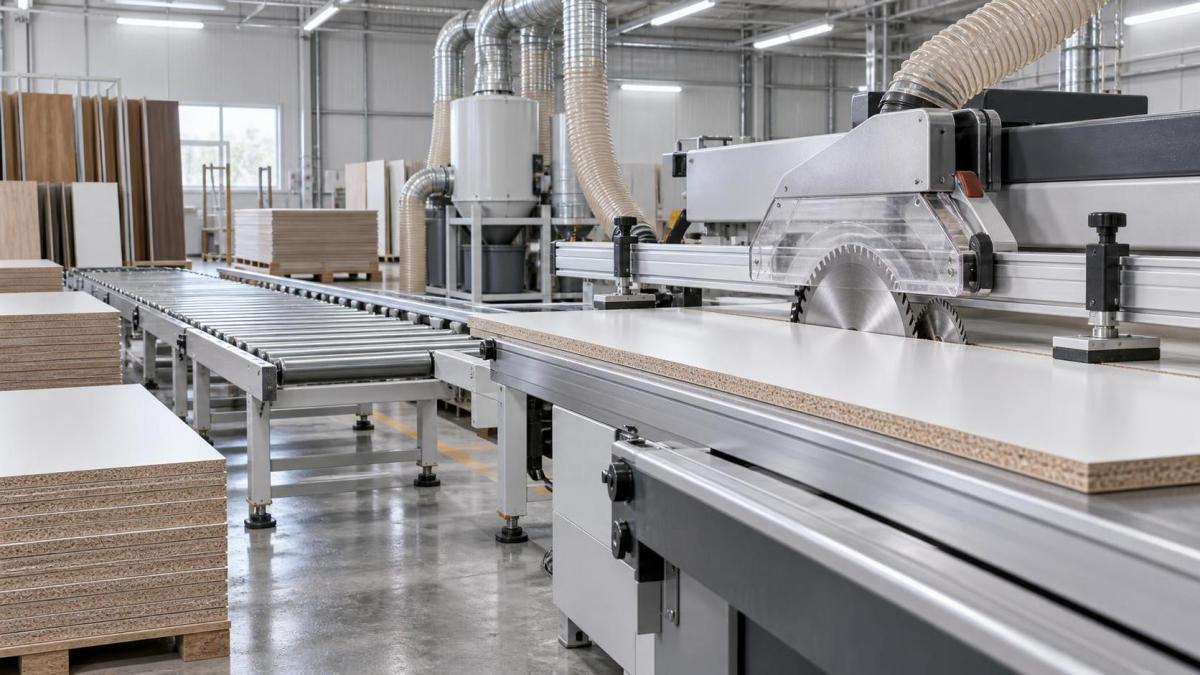
Le système broche-lame est le principal système de qualité des chants
La rigidité de la machine est importante, mais elle ne peut pas compenser un système d'outillage de coupe médiocre. La lame ou la fraise doit convenir à la construction du panneau, à la dureté du revêtement, à la profondeur de coupe, à la vitesse de la machine et à la finition visée.
Pour les scies à panneaux, la géométrie des dents de lame, le nombre de dents, le trait de scie, l'angle d'attaque et le revêtement influencent tous la qualité de coupe. Une lame à dents fines peut réduire les éclats en surface, mais peut générer de la chaleur si l'avance est trop lente. Une forme de dent plus agressive peut maintenir des vitesses d'avance productives, mais risque d'augmenter l'arrachement dans les couches de surface fragiles. Il n'existe pas de lame universellement correcte : une lame adaptée au MDF brut ne convient pas automatiquement aux panneaux revêtus brillant ou au contreplaqué plaqué.
Sur les panneaux stratifiés, l'incision est souvent considérée comme un accessoire plutôt que comme une opération de coupe coordonnée. Elle doit être évaluée comme un système avec la lame principale. Le trait de scie de l'inciseur doit être aligné avec précision sur celui de la lame principale ; s'il est trop étroit, il ne peut pas protéger la surface. S'il est trop large, une ligne d'incision visible peut subsister. Le réglage de hauteur est également important, car une profondeur d'incision insuffisante laisse persister les éclats, tandis qu'une profondeur excessive peut affaiblir le chant ou laisser une marque inutile.
Pour les défonceuses CNC, les faux-ronds radial et axial exigent une attention particulière. Même une fraise de compression de haute qualité laissera un chant médiocre si le cône de broche, la pince, la queue d'outil ou l'état des roulements introduisent un faux-rond mesurable. Les outils de compression peuvent réduire les éclats sur les deux faces du panneau une fois que la géométrie de coupe est pleinement engagée, mais l'entrée en plongée, les passes peu profondes et la stratégie de coupe traversante doivent être prises en compte. Les outils à coupe descendante, à coupe montante, de compression et à goujures droites créent chacun des forces et des caractéristiques de finition différentes.
L'entretien des outils doit faire partie de l'évaluation de la machine. La question pertinente n'est pas simplement de savoir si des lames de rechange sont disponibles. La machine doit permettre des changements de lame répétables, un alignement pratique de l'inciseur, un accès sûr et une méthode claire de retour à la configuration qualifiée. Une cellule de coupe nécessitant de longs ajustements d'essai après chaque changement de lame peut compromettre sa capacité théorique de production.
La stabilité de l'avance détermine si l'outil choisi peut fonctionner correctement
Les outils de coupe nécessitent une charge de copeau stable. Si la vitesse d'avance fluctue, le chant peut alterner entre des sections lisses, un polissage par frottement et des éclats, même lorsque la vitesse de broche reste constante. C'est pourquoi la conception de l'avance est aussi importante que la puissance du moteur.
Sur une scie à panneaux, vérifiez si les rouleaux, pinces, serre-joints ou le poussoir maintiennent le panneau sans permettre de mouvement latéral. Les panneaux minces, bandes étroites, feuilles bombées et petits composants constituent des pièces d'essai particulièrement révélatrices. Une machine peut traiter un panneau grand format avec précision, mais fonctionner médiocrement dès qu'elle commence à produire des éléments étroits de caisson.
Pour le bois massif, les rouleaux d'avance doivent maintenir le contact sans écraser les matériaux plus tendres ni permettre à la pièce de se soulever dans la fraise. La relation entre la vitesse d'avance et la vitesse de la tête de coupe doit être vérifiée à la cadence de production prévue, et pas seulement à une vitesse de démonstration réduite. Une vitesse excessive peut provoquer un arrachement du fil ; une avance trop lente peut foncer le chant coupé en raison de l'accumulation de chaleur.
Le maintien sous vide des équipements nesting exige une attention équivalente. La planéité des feuilles, l'état du martyr, le zonage du vide, l'intégrité des joints et la séquence de coupe influencent tous la stabilité d'une pièce vers la fin de la trajectoire d'outil. Les petites pièces peuvent se déplacer lorsqu'elles sont presque entièrement détachées, endommageant le chant final ou créant un risque de sécurité. Des stratégies de peau d'oignon, des attaches ou une manutention dédiée des petites pièces peuvent être nécessaires, mais chacune peut ajouter une opération de finition secondaire.
La structure et l'alignement de la machine influencent davantage que la précision dimensionnelle
Des chants nets dépendent d'une entrée et d'une sortie prévisibles de l'outil de coupe dans la pièce. Les vibrations structurelles, l'usure des roulements de broche, les mécanismes coulissants desserrés et les arbres de scie insuffisamment rigides peuvent laisser des marques répétitives ou provoquer des éclats intermittents. Ces défauts sont parfois attribués à la lame parce qu'ils apparaissent comme un problème de surface, mais leur motif peut indiquer un problème mécanique.
Lors de l'examen technique, il est utile d'inspecter les conditions suivantes sous charge plutôt que de s'appuyer uniquement sur les tolérances du catalogue :
- Le faux-rond de la broche ou de l'arbre et l'état des roulements ;
- Le parallélisme entre la lame de scie, le chariot coulissant, le guide, la poutre de pression et l'unité d'incision ;
- La répétabilité des butées numériques, poussoirs et systèmes de positionnement à servocommande ;
- La rigidité des ensembles mobiles à la vitesse d'avance prévue ;
- La capacité à maintenir l'équerrage sur des pièces longues et étroites ;
- L'accès aux réglages et le risque de dérive du réglage après l'entretien courant.
Un essai d'acceptation utile comprend les matériaux de production présentant le risque de défaut le plus élevé, et non uniquement des panneaux échantillons standard. Coupez des panneaux entiers ainsi que des bandes étroites. Effectuez des coupes transversales et longitudinales lorsque cela est pertinent. Inspectez le premier et le dernier composant d'une séquence, car l'échauffement, l'accumulation de poussière et la dérive de positionnement peuvent ne pas être visibles sur une seule coupe.
L'aspiration des poussières fait partie de la coupe, ce n'est pas une décision utilitaire distincte
La poussière de bois et les copeaux qui restent dans la zone de coupe peuvent être recoupés, traînés sur une face décorative ou compactés près des guides et des dispositifs de serrage. Il peut en résulter des dommages aux chants, des rayures de surface, de la chaleur, une visibilité réduite et une usure accélérée des outils. Les poussières fines de MDF et de panneaux techniques similaires sont particulièrement exigeantes, car elles peuvent s'accumuler dans les cavités de la machine et gêner les composants mobiles.
Évaluez la taille du raccordement d'aspiration, la conception de la hotte, le flux d'air autour de la lame ou de la fraise et l'accès pour le nettoyage. Les exigences d'aspiration de la machine doivent également être compatibles avec le système de dépoussiérage disponible. Une scie performante raccordée à un débit d'air insuffisant ne reproduira pas constamment sa qualité de finition initiale. Lorsque des panneaux stratifiés sont traités, l'aspiration influence aussi le nettoyage autour des mécanismes d'incision et des dispositifs de pression, où les débris compactés peuvent progressivement modifier l'alignement.
Les performances d'aspiration ont également une dimension de sécurité. L'installation des machines doit être conçue conformément aux exigences locales applicables en matière de sécurité au travail et de contrôle des poussières. L'approbation technique doit vérifier la documentation de la machine, la compatibilité électrique, les protections, le dispositif d'arrêt d'urgence et la configuration d'aspiration prévue pour le marché de destination, plutôt que de supposer qu'une spécification de machine générique couvre toutes les conditions d'installation.
La manutention des matériaux peut endommager les chants après une coupe parfaite
Un chant peut quitter la lame parfaitement net et arriver endommagé au processus suivant. Cela est fréquent avec les panneaux revêtus, les bandes étroites, les longs côtés de caisson et les panneaux lourds. Des sections de sortie non soutenues peuvent permettre à un panneau de s'abaisser légèrement à la fin d'une coupe. L'empilage manuel peut ébrécher les coins. Un rouleau contaminé par de la poussière abrasive peut marquer une surface finie.
Évaluez le support d'entrée et de sortie comme une partie intégrante de la cellule machine. Pour les panneaux lourds, la méthode de chargement et la hauteur de table influencent le maintien à plat du panneau lors de l'entrée. Pour les petites pièces, une collecte contrôlée empêche les composants d'entrer en collision après séparation. Si le processus prévu relie directement la coupe au placage de chants, la capacité tampon et l'identification des pièces exigent une attention particulière ; une manutention manuelle précipitée peut annuler le bénéfice de qualité obtenu à la scie.
Le placage de chants est également l'étape où un problème de qualité de coupe devient commercialement visible. La régularité de la ligne de colle, la performance d'affleurage et la finition des angles dépendent toutes d'un chant de panneau droit, d'équerre et sans arrachement important. Une machine de finition ne peut pas corriger entièrement un chant de support profondément ébréché sans réduire les dimensions finales de la pièce ou laisser une zone de collage faible.
Lorsque des composants droits de caissons et de meubles passent du débit à la finition, une plaqueuse de chants automatique telle que laPlaqueuse de chants automatique droite ZD450C peut être évaluée comme un processus en aval plutôt que comme un substitut à une coupe précise. Sa plage d'épaisseur de travail indiquée de 10–60 mm et sa plage d'épaisseur de chant de 0.4–3 mm illustrent pourquoi les vérifications d'interface sont importantes : l'épaisseur du panneau, le matériau de chant, le sens d'avance et l'état du chant coupé doivent convenir aux deux machines. L'alimentation automatique, l'encollage, l'affleurage et le polissage ne peuvent soutenir une séquence régulière que si les dimensions de coupe en amont et l'intégrité des chants sont maîtrisées.
Ne pas utiliser la vitesse comme indicateur de productivité
Un cycle de coupe plus rapide n'est productif que s'il n'augmente pas les reprises, les changements d'outils, le tri ou la réparation des chants. La comparaison pertinente porte sur la production finie acceptable au niveau de qualité requis. Elle inclut le temps de réglage, le temps de programmation, la fréquence de changement de lame, la gestion des chutes, le déplacement des matériaux, le nettoyage et le temps nécessaire pour rétablir la production après le désalignement d'une lame inciseur ou l'endommagement d'une fraise.
Pour le débit répétitif de panneaux avec peu de variantes, l'automatisation peut réduire les variations et le temps de manutention. Pour des lots mixtes avec des changements de dimensions fréquents, une machine plus simple, offrant un réglage rapide et fiable, peut fournir une meilleure production effective qu'une ligne très automatisée nécessitant une configuration complexe. L'usinage complexe doit être justifié par la gamme de pièces et le niveau de contrôle requis, et non choisi uniquement parce qu'il propose davantage de fonctions.
La facilité de maintenance doit être évaluée de la même manière pratique. Demandez quels composants nécessitent une inspection régulière, si les réglages d'usure peuvent être vérifiés sans démontage important, quelles informations de diagnostic sont disponibles et si les pièces de rechange peuvent être identifiées sans ambiguïté. Les schémas électriques, manuels d'utilisation, spécifications d'outillage, exigences de lubrification et modalités d'assistance à distance influencent la rapidité avec laquelle une machine peut être ramenée à une condition de coupe qualifiée.
Une méthode d'évaluation plus fiable
La comparaison de machines la plus fiable repose sur un protocole documenté de coupes d'échantillons. Fournissez des panneaux représentatifs, y compris la finition et l'épaisseur les plus exigeantes. Réglez une vitesse d'avance de production réaliste. Spécifiez l'outil et la configuration d'incision. Mesurez les dimensions et l'équerrage, puis inspectez les chants sous un éclairage constant et avec un grossissement adapté à la norme de qualité visible du produit.
Consignez non seulement le résultat, mais aussi les réglages utilisés pour l'obtenir : type de lame, vitesse de broche, vitesse d'avance, largeur et profondeur d'incision, réglages des pinces, condition d'aspiration et ajustements de l'opérateur. Si une démonstration fournisseur dépend d'une avance exceptionnellement lente, d'un outillage spécial indisponible en fonctionnement courant ou de corrections manuelles répétées, cette dépendance doit être considérée comme faisant partie des exigences d'exploitation de la machine.
La machine de coupe de produits en bois appropriée est celle qui maintient des chants nets dans des conditions de fonctionnement définies, avec un outillage et une manutention des matériaux pouvant être maintenus dans l'atelier. Une coupe nette n'est pas une caractéristique d'accroche. C'est une capacité de processus répétable, et l'évaluation doit tester chaque partie du processus susceptible de la perturber.
Envoyez votre demande
Nous nous réjouissons de collaborer avec vous et de nous développer à vos côtés.