


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Désalignement des trous de perçage sur panneau CNC : vérification des brides de serrage et des capteurs
Lorsque les trous ne sont plus à la bonne position sur une perceuse CNC pour panneaux en bois, commencez par déterminer la nature de l’erreur. Si toute la trame de perçage est décalée de la même manière, les vérifications à effectuer ne seront pas les mêmes que si le décalage augmente progressivement sur le panneau. Il convient d’examiner en priorité les brides de serrage et les capteurs lorsque l’erreur varie d’un panneau à l’autre malgré des conditions identiques, apparaît après un cycle de repositionnement ou dépend de l’épaisseur du panneau.
Un capteur qui indique « activé » ne prouve pas que le panneau est correctement positionné, et une bride qui se ferme ne garantit pas que le panneau est maintenu fermement pendant l’accélération. Avant de régler l’un ou l’autre, mesurez l’erreur par rapport aux mêmes chants de référence que ceux utilisés par le programme. Cette première comparaison permet d’éviter qu’un décalage logiciel ne masque un défaut mécanique.
Analysez le motif de l’erreur avant de modifier les réglages
Utilisez un programme connu, un panneau de test adapté et les surfaces de référence spécifiées pour la machine. Marquez l’orientation du panneau et mesurez les centres des trous à partir des chants de référence programmés, et non à partir d’un chant qui pourrait lui-même ne pas être d’équerre. Notez la direction et l’ampleur approximative de l’erreur sur les deux axes. Si une rangée de trous est concernée, mesurez les trous aux deux extrémités de la rangée ainsi que ceux situés près du milieu.
Ne faites passer plusieurs panneaux de test que si la procédure est sûre, et gardez le matériau, l’orientation et le programme identiques. La répartition des résultats permet de cibler les vérifications :
- Toute la trame est décalée de manière similaire : Vérifiez comment le panneau s’appuie contre ses références, si une bride le déplace lors de la fermeture et si le capteur de position concerné détecte le panneau au bon moment. Une erreur de référence du programme ou de décalage d’origine peut produire un résultat similaire.
- L’erreur varie d’un panneau à l’autre : Recherchez un appui irrégulier, des débris, une prise variable des brides, un déplacement du panneau ou des signaux de capteur instables.
- Les trous sont correctement positionnés avant le resserrage, mais sont décalés après : Concentrez-vous sur la séquence de desserrage et de resserrage des brides, le support du panneau, ainsi que sur les capteurs ou confirmations de position utilisés pendant ce transfert.
- L’erreur augmente le long du panneau : Vérifiez la rotation ou le biais du panneau, ainsi que les problèmes d’avance, d’axe et de mesure. Un simple réglage de capteur explique rarement toutes les erreurs progressives.
- Une seule broche ou un seul groupe de trous est mal positionné : Comparez l’unité de perçage concernée aux autres. L’outillage, l’état de la broche ou un décalage d’outil programmé peut être plus pertinent qu’un problème de maintien du panneau.
Ces pistes permettent de commencer le diagnostic, mais ne constituent pas des codes d’erreur. Plusieurs problèmes peuvent coexister : un panneau légèrement de biais au chargement peut aussi glisser lorsqu’une bride usée le prend en charge pendant un resserrage.
Vérifiez le positionnement et le maintien du panneau par les brides
Commencez par suivre le trajet réel du panneau. Il doit atteindre les butées ou les surfaces de référence prévues, rester soutenu et être maintenu sans être repoussé hors de sa référence. Recherchez des copeaux, des résidus de chant, des chants de panneau endommagés ainsi que des dépôts sur les surfaces des brides ou de positionnement. Même un petit obstacle peut créer un décalage répétable si chaque panneau vient s’y appuyer.
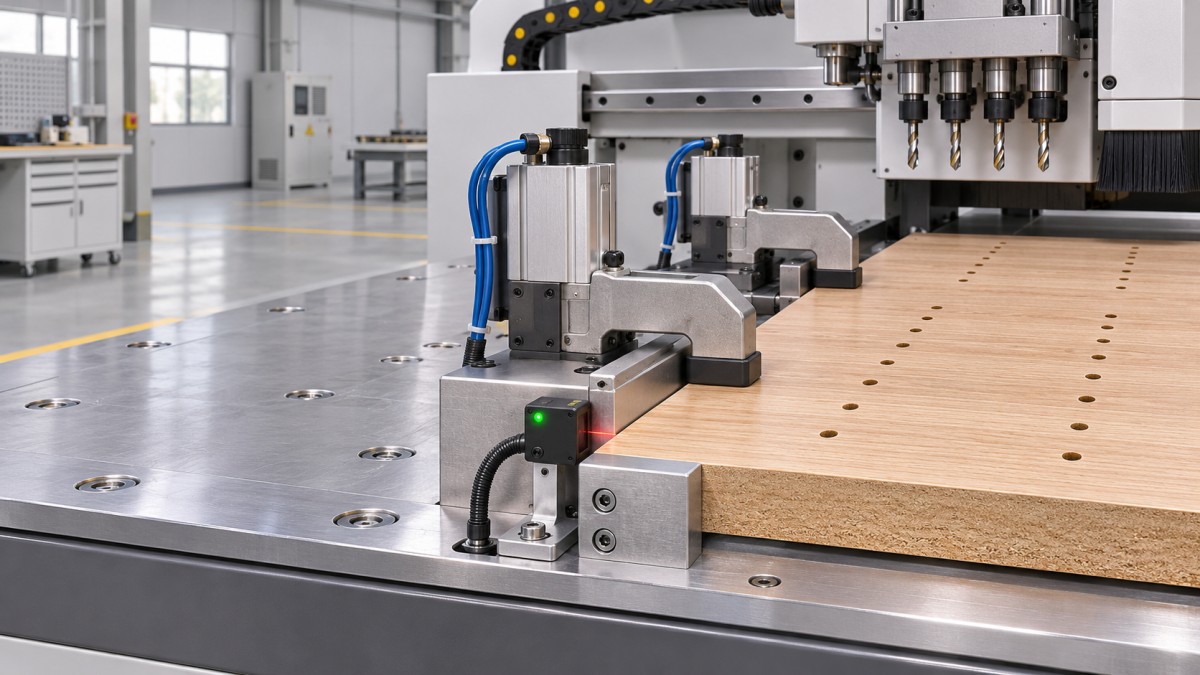
Inspectez les deux faces de chaque zone de contact des brides. Des patins usés, des surfaces polies, des débris incrustés ou un contact irrégulier peuvent réduire l’adhérence. Une mâchoire endommagée peut ne toucher qu’une petite partie du panneau ou le tirer de côté à mesure que la pression augmente. Comparez les faces des brides sur l’ensemble de la machine et vérifiez si l’état de surface ou l’épaisseur du matériau concerné rend sa prise plus difficile.
Après avoir consigné la machine conformément à la procédure d’entretien, vérifiez l’absence de jeu dans les ensembles de brides, de dommages sur les guides et de jeu excessif. Inspectez les vérins, les flexibles et les raccords pour repérer tout dommage ou fuite visible. Vérifiez que la pression d’air ou hydraulique fournie respecte les exigences du fabricant de la machine, en la mesurant dans les conditions de fonctionnement spécifiées. Une indication de pression à l’alimentation ne suffit pas à établir que la bride applique la force requise sur le panneau.
N’augmentez pas simplement la pression pour empêcher le panneau de glisser. Une force excessive peut endommager le panneau ou les composants de la machine, sans résoudre un problème de patin usé, de vanne obstruée ou de mauvais alignement mécanique. Corrigez la cause sous-jacente et réglez la pression dans la plage spécifiée par le fabricant.
Si la machine dispose d’un mode d’observation sûr, observez le panneau pendant toute la séquence de positionnement et de perçage, depuis l’extérieur de la zone protégée. Portez une attention particulière au moment où la bride se ferme, où l’axe accélère et où une bride se desserre pour permettre le resserrage. Un panneau qui bouge à la fermeture de la mâchoire indique un problème différent de celui d’un panneau qui reste d’abord en place, puis glisse pendant le déplacement.
Sur les machines équipées de plusieurs brides, comparez leur synchronisation et leur contact. Si une mâchoire se ferme plus tôt ou touche le panneau différemment, celui-ci peut pivoter avant que les autres brides ne le maintiennent. Vérifiez la séquence à l’aide des diagnostics d’entretien et de la documentation de la machine ; l’ordre attendu dépend de sa conception.
Lorsque l’erreur apparaît après un resserrage
Repérez dans le programme le moment où l’erreur apparaît. Si les trous percés avant le transfert sont corrects et que ceux percés après présentent un nouveau décalage identique, examinez ce qui se passe lorsqu’une bride se desserre et qu’une autre prend le relais. Le panneau doit rester contrôlé et soutenu pendant toute cette transition.
Vérifiez les interférences entre les brides, la prise insuffisante de la bride de maintien, les débris sous le panneau et l’usure du mécanisme de transfert. Vérifiez également que les positions attendues des brides par la machine et les signaux de confirmation correspondent à la séquence réelle. Un défaut de resserrage peut provenir d’une bride, de sa vanne de commande, d’un capteur de position ou de leur coordination ; remplacer un capteur sans vérifier le déplacement du panneau risque de ne pas résoudre le problème.
Inspectez les capteurs en tenant compte du mouvement qu’ils confirment
Déterminez la fonction de chaque capteur à partir de la documentation de la machine avant de le régler. Selon la conception, un capteur peut confirmer la position d’une bride, détecter un chant de panneau, repérer une position de butée ou fournir une référence d’axe. Ces signaux ne sont pas interchangeables. Par exemple, un signal indiquant que la bride est fermée peut confirmer que le mécanisme a atteint un point de commutation sans prouver que le panneau est fermement maintenu.
Vérifiez que les faces des capteurs et leurs cibles ne présentent ni poussière, ni copeaux, ni adhésif, ni dommages. Nettoyez-les selon la méthode recommandée par le fabricant. Vérifiez que les supports de montage ne sont ni desserrés ni déformés, et inspectez les câbles et connecteurs pour repérer tout dommage, mauvais cheminement ou signe de contact intermittent. Sur les dispositifs optiques, vérifiez l’état et l’alignement de l’émetteur, du récepteur ou du réflecteur, selon l’équipement installé. Sur les capteurs de proximité, inspectez la cible ainsi que la face du capteur.
Si elle est disponible, utilisez la fonction de diagnostic des entrées du contrôleur pour comparer l’état affiché à la position mécanique réelle. Déplacez le mécanisme concerné uniquement selon une méthode d’entretien approuvée et observez si l’entrée change d’état au point attendu. Un voyant d’état sur le capteur est utile, mais doit être examiné conjointement avec l’entrée du contrôleur : le signal peut changer au niveau du dispositif sans être transmis de manière fiable au système de commande.
Répétez la vérification pendant plusieurs cycles autorisés. Une entrée qui vacille, change d’état tardivement ou réagit différemment lorsqu’un câble est déplacé nécessite un examen plus approfondi du capteur, de la cible, du câblage et du montage. Respectez les procédures de sécurité électrique et les instructions d’entretien de la machine lors du contrôle des circuits. Ne mettez pas les mains dans une machine en mouvement et ne neutralisez pas les protecteurs ou les dispositifs de verrouillage pour observer un signal.
Distinguez la détection du positionnement
Un capteur de chant de panneau peut détecter un chant endommagé, un copeau ou une caractéristique de surface avant que le panneau n’atteigne le point de référence prévu. À l’inverse, une contamination ou un mauvais alignement peut retarder la détection. Dans les deux cas, une erreur de positionnement peut sembler se produire, mais son effet exact dépend de la manière dont la commande utilise le signal du capteur.
Comparez la position physique du panneau à l’état indiqué par la commande et à la séquence décrite dans la documentation. Si le panneau est correctement positionné, mais que le capteur change d’état au mauvais moment, inspectez le montage et le dispositif de détection. Si le signal est correct, mais que le panneau est visiblement de biais ou en mouvement, vérifiez de nouveau les surfaces de positionnement et les brides.
Réglez la position ou la sensibilité du capteur uniquement conformément à la procédure du fabricant de la machine. Notez d’abord le réglage initial, ne faites qu’une modification contrôlée à la fois et vérifiez le signal sur toute la course concernée. Un réglage qui permet à l’entrée de commuter de manière fiable à une position peut entraîner une fausse confirmation ailleurs si la portée de détection ou l’écart par rapport à la cible est incorrect.
Distinguez les défauts de la machine des problèmes de référence et de panneau
Les vérifications des brides et des capteurs ne sont utiles que si le panneau de test et la référence sont fiables. Vérifiez que le panneau est suffisamment d’équerre pour la mesure requise, que son épaisseur et ses dimensions correspondent au travail programmé et que l’opérateur l’a chargé dans l’orientation prévue. Un chant endommagé ou irrégulier peut affecter à la fois le positionnement physique et les mesures effectuées ensuite.
Vérifiez la référence du programme, les dimensions du panneau, les coordonnées de perçage ainsi que tous les décalages d’origine ou d’outil actifs. Un décalage constant sur tous les panneaux peut provenir de ces réglages, même si le maintien et la détection fonctionnent correctement. Comparez la configuration de la commande au plan et au programme approuvé avant de modifier les décalages. La modification d’un décalage peut donner l’impression qu’un panneau de test est correctement positionné, tout en laissant la machine vulnérable au prochain resserrage ou changement de matériau.
Si les brides maintiennent le panneau de manière constante, que les signaux des capteurs sont stables et que la référence du panneau est correcte, poursuivez les vérifications des axes et de l’outillage concernés conformément à la procédure d’entretien du fabricant. Une erreur progressive peut être liée à l’avance ou au positionnement d’un axe ; des erreurs isolées peuvent nécessiter l’inspection d’une unité de perçage ou d’un outil. Ne considérez pas chaque trou mal positionné comme la preuve d’un défaut de bride ou de capteur.
Vérifiez la réparation dans les conditions qui ont révélé le problème
Après avoir corrigé le défaut présumé, exécutez le même programme avec le même matériau et la même orientation que ceux utilisés pour constater l’erreur initiale. Mesurez à partir des mêmes chants de référence et comparez les résultats aux tolérances du plan. Vérifiez l’ensemble de la trame concernée, y compris les trous situés de part et d’autre de tout resserrage, plutôt que de considérer qu’un seul trou correctement positionné suffit à prouver la réparation.
Répétez le test suffisamment de fois pour évaluer la stabilité du résultat. Si le problème concernait une épaisseur, une finition de panneau ou une condition d’avance particulière, incluez cette condition lors de la vérification. Un panneau de test propre et rigide peut être bien maintenu alors que le matériau de production continue de glisser. Toute remise en service à la vitesse normale doit respecter la procédure approuvée pour la machine.
Consignez le motif de l’erreur initiale, les vérifications effectuées, le composant ou le réglage corrigé ainsi que les mesures après réparation. Si l’erreur persiste, cet historique fournit au technicien suivant un point de départ fiable et aide à distinguer un défaut de positionnement persistant d’un nouveau problème d’outillage ou de programme.
Envoyez votre demande
Nous sommes ouverts à toute collaboration et nous développerons nos activités avec vous.