

Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Comment prévenir une pression inégale sur une presse à chaud pour le bois ?
Comment prévenir une pression inégale sur une presse à chaud pour le bois ?
Comment éviter une pression inégale sur une presse à chaud pour le bois ? La réponse courte consiste à maîtriser l'ensemble du système de pressage plutôt que de se limiter au réglage de la pression. Une pression constante dépend du parallélisme des plateaux, de l'équilibre hydraulique, de la répartition de la chaleur, de la préparation des pièces, des pratiques de chargement et des inspections de routine. Lorsque l'un de ces éléments se dérègle, la presse peut sembler fonctionner normalement tout en produisant des lignes de collage fragiles, des panneaux cintrés, des marques de surface ou des épaisseurs irrégulières.
Pour les usines de meubles et les ateliers de transformation de panneaux, une pression inégale est rarement un simple problème de machine. Il s'agit souvent d'un problème de procédé qui devient visible au niveau de la presse. L'humidité du placage, la planéité du panneau central, l'encollage, l'état des plaques de protection et le positionnement des matériaux peuvent tous modifier la manière dont la force est transmise au panneau. Un plan de prévention pratique doit donc commencer par un diagnostic : déterminer si le défaut est lié à un emplacement de la machine, à une construction de panneau spécifique, à une équipe de production ou à une méthode de chargement particulière.
Cela est particulièrement important lors du pressage à chaud, car la pression et la température agissent ensemble. Un contact insuffisant ou irrégulier peut empêcher la chaleur d'atteindre toutes les zones de la ligne de collage à la même vitesse. Augmenter la pression totale ne résout pas nécessairement le problème ; dans certains cas, cela peut comprimer excessivement une zone tout en laissant une autre insuffisamment collée.
Identifiez le schéma avant de modifier la machine
Le schéma du défaut fournit souvent le premier indice utile. Si un mauvais collage se produit systématiquement dans le même coin ou le long du même côté du plateau, inspectez l'alignement mécanique, l'état du plateau et les performances des vérins. Si le problème suit certaines pièces, examinez l'épaisseur du support, les variations d'humidité, la qualité du placage ou les pratiques d'empilage. Lorsque l'ensemble du panneau présente un collage irrégulier sans zone faible fixe, l'uniformité de la température, l'application de colle ou les réglages du cycle de pressage peuvent nécessiter une attention plus approfondie.
Les opérateurs doivent éviter d'évaluer la répartition de la pression uniquement d'après la surface du panneau fini. Une face lisse ne garantit pas la solidité de la liaison interne. Un délaminage après le rognage, le ponçage, l'usinage ou un stockage ultérieur peut indiquer que le panneau n'a pas reçu la combinaison de pression et de chaleur requise pendant le cycle. L'enregistrement de la position du panneau, du lot de matériaux, du type de colle, des réglages du cycle et de l'emplacement du défaut rend le dépannage bien plus fiable que la modification simultanée de plusieurs variables.
Un premier contrôle simple consiste à presser un empilage d'essai contrôlé avec des matériaux plats et homogènes, puis à comparer le résultat sur toute la surface du plateau. Un film sensible à la pression ou d'autres méthodes de vérification appropriées peuvent aider à révéler les variations de contact, à condition d'être utilisés conformément aux instructions du fournisseur et dans les conditions normales de fonctionnement de la presse. L'objectif n'est pas seulement de produire une carte colorée de la pression ; il s'agit de déterminer si le schéma est reproductible et s'il correspond au problème de qualité observé sur les panneaux de production.
Maintenez les plateaux parallèles et la structure de la presse stable
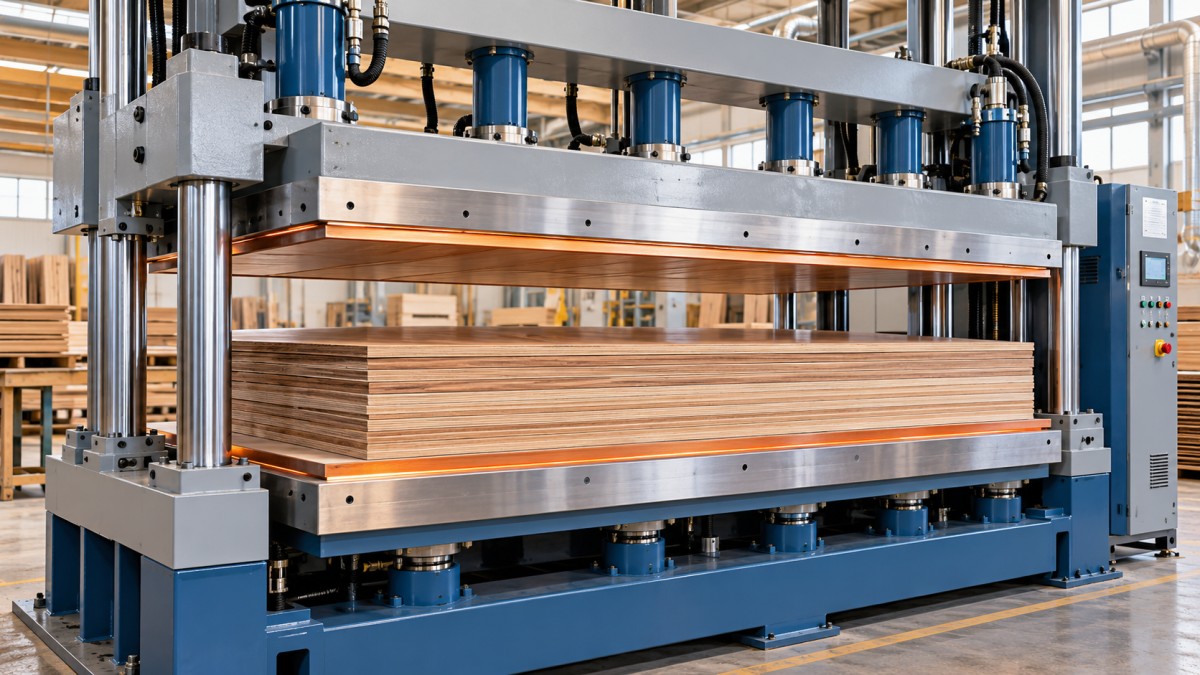
Le parallélisme des plateaux constitue l'une des bases les plus fréquentes d'un pressage uniforme. Les plateaux supérieur et inférieur doivent se fermer uniformément sur toute leur zone de travail. Même un faible écart peut concentrer la force le long d'un bord, en particulier lors du pressage de panneaux minces plaqués ou de structures sensibles à la compression locale. Le parallélisme peut évoluer avec le temps en raison de l'usure des guidages, du desserrage des fixations, des mouvements thermiques, des dommages dus aux chocs ou d'un chargement inégal de la presse.
L'inspection doit aller au-delà d'un simple contrôle visuel. Après avoir isolé et sécurisé la presse conformément aux procédures du site, le personnel de maintenance peut examiner les colonnes de guidage, les patins de glissement, les tringleries, les raccordements du bâti et les supports de plateau afin de détecter toute usure ou tout jeu. La méthode de contrôle proprement dite doit suivre les recommandations d'entretien du fabricant de la machine. Une machine peut se fermer correctement à vide mais se déplacer sous charge ; l'inspection doit donc prendre en compte à la fois l'état mécanique et le comportement en fonctionnement.
Les plateaux eux-mêmes nécessitent également une attention particulière. Les rayures, bosses, accumulations de résine, adhésifs durcis ou revêtements de surface endommagés peuvent créer des points hauts localisés. Ces points hauts transmettent la pression de manière inégale et peuvent laisser des marques sur les surfaces décoratives. Le nettoyage doit utiliser des méthodes compatibles avec le matériau et le traitement de surface du plateau. Un raclage agressif ou des produits chimiques inadaptés peuvent créer un problème plus important que le résidu à éliminer.
Ne négligez pas les fondations de la presse ni l'environnement d'installation. Une machine qui n'est pas correctement soutenue, ou qui est soumise à des chocs répétés, peut progressivement perdre son alignement. Cela est particulièrement pertinent lorsqu'une presse est déplacée, installée sur un sol inadapté ou utilisée à proximité d'équipements générant des vibrations importantes. Les contrôles d'alignement doivent être considérés comme une maintenance préventive planifiée, et non comme une intervention d'urgence après l'échec d'une production.
Vérifiez l'équilibre hydraulique au lieu de supposer que la pression indiquée par le manomètre raconte toute l'histoire
Un manomètre peut confirmer la pression du système, mais il ne prouve pas automatiquement que la force est répartie uniformément sur le plateau. Dans les presses à chaud à plusieurs vérins, des mouvements ou des réponses de pression inégaux des vérins peuvent incliner le plateau mobile. Des fuites internes, des joints usés, des conduites obstruées, une huile hydraulique contaminée, des problèmes de vannes ou de l'air dans le circuit peuvent tous contribuer à des mouvements irréguliers et à une répartition inégale de la charge.
Observez la séquence de fermeture. Le plateau s'approche-t-il de la pièce de manière fluide ? Un côté semble-t-il entrer en contact en premier ? Y a-t-il un délai, un à-coup ou un bruit inhabituel avant d'atteindre la pression maximale ? Ces observations ne remplacent pas les essais hydrauliques, mais elles aident les équipes de maintenance à cibler leur investigation. Une différence récurrente entre le démarrage à froid et la température normale de fonctionnement peut également indiquer un problème lié à l'état du fluide, à la réponse des vannes ou aux effets thermiques dans le système hydraulique.
L'huile hydraulique doit être maintenue au niveau de propreté et dans l'état spécifiés pour l'équipement. Les filtres, flexibles, raccords, vérins, joints et vannes de commande doivent être inspectés à des intervalles adaptés aux heures de production et aux conditions du site. Remplacer un joint qui fuit sans déterminer pourquoi une contamination ou une charge latérale s'est produite peut entraîner des arrêts répétés. Pour les presses équipées de commandes électroniques, l'étalonnage et le retour d'information des capteurs doivent également être examinés par du personnel qualifié, plutôt que réglés de manière informelle dans l'atelier.
Préparez la pièce afin que la presse puisse remplir sa fonction
Une presse à chaud ne peut pas compenser toutes les irrégularités introduites sur la ligne. Des panneaux centraux vrillés, des supports poncés de manière inégale, des placages déformés, des particules étrangères et des composants d'épaisseurs mélangées rendent la compression uniforme difficile, même lorsque la machine est correctement alignée. La pièce doit être à plat avant d'entrer dans la presse. Si elle bascule sur une surface de référence plane, la presse devra la forcer au contact, ce qui crée souvent des contraintes localisées et une épaisseur de ligne de collage variable.
L'équilibre de l'humidité mérite une attention particulière. Le bois et les panneaux à base de bois réagissent à l'humidité et à la chaleur, et une humidité irrégulière peut contribuer à la déformation pendant le pressage. L'état acceptable dépend du type de panneau, du système adhésif, de l'essence de placage, de l'environnement ambiant et des exigences du produit final. Au lieu de s'appuyer sur une cible universelle, les usines doivent définir des critères d'acceptation des matériaux correspondant à leur propre procédé de production validé.
L'application de colle est tout aussi importante. Un schéma d'encollage irrégulier peut ressembler à un problème de pression, car les zones sèches peuvent échouer tandis que les zones riches en colle peuvent provoquer des traversées de colle, des bords appauvris après l'écrasement de la colle ou un comportement de durcissement prolongé. Vérifiez l'état et le réglage des rouleaux encolleurs, applicateurs, pompes et composants de dosage. Vérifiez également si le temps ouvert d'assemblage est dépassé avant que le panneau n'atteigne la presse à chaud. Une presse correctement entretenue ne peut pas rétablir les performances de l'adhésif une fois que la colle a dépassé sa fenêtre de mise en œuvre.
La position de chargement modifie le résultat
La manière dont les panneaux sont chargés est plus importante que ne le pensent de nombreux opérateurs. Un seul petit panneau placé près d'un côté d'un grand plateau peut créer une charge asymétrique. Un chargement répété hors centre peut non seulement affecter le panneau en cours ; il peut aussi accroître l'usure des guidages et des composants mobiles au fil du temps. Lorsque le procédé le permet, répartissez la charge de manière symétrique et utilisez des plaques de protection, panneaux porteurs ou dispositifs d'équilibrage de charge appropriés pour soutenir le panneau sur toute la zone de pressage.
Les plaques de protection doivent être propres, planes et adaptées à la température de la presse. Une plaque endommagée ou déformée peut introduire la même irrégularité qu'elle était censée prévenir. Leur épaisseur et leur matériau doivent être choisis en fonction de la structure du panneau et du procédé, et non simplement parce qu'ils sont disponibles. Si des feuilles de démoulage sont utilisées, inspectez-les pour détecter les plis, débris, usures et adhésifs emprisonnés. De petites impuretés peuvent laisser une marque visible et donner une impression trompeuse de dommage au plateau.
L'uniformité de la température ne peut pas être séparée de la qualité de pression
Le dépannage des presses à chaud se concentre parfois trop sur le tonnage. Pourtant, un panneau a besoin d'un transfert de chaleur suffisant ainsi que d'une compression mécanique. Si une zone du plateau fonctionne à une température plus basse qu'une autre, le durcissement de l'adhésif peut varier même lorsque la pression nominale est acceptable. Cela peut se manifester par un soulèvement des bords, un délaminage localisé ou un comportement d'usinage différent d'une partie du panneau à l'autre.
La vérification de la température doit être effectuée à l'aide d'instruments appropriés et d'une méthode adaptée à la conception de la presse. L'objectif est de comparer le comportement réel de la surface sur l'ensemble du plateau avec la valeur affichée ou contrôlée par la machine. Les circuits de chauffage, les systèmes à huile thermique, les éléments chauffants électriques, l'isolation et les capteurs de température ont chacun leurs propres exigences de maintenance. Toute investigation doit également tenir compte du temps de montée en température ; une presse peut atteindre sa consigne affichée avant que les conditions thermiques soient totalement stabilisées sur toute la surface de travail.
Le temps de cycle, la température et la pression doivent être considérés comme une recette cohérente. Réduire le temps de cycle pour accroître la production sans confirmer les performances de durcissement peut rendre un problème de pression marginal plus visible. À l'inverse, prolonger le temps de pressage peut masquer un défaut mécanique tout en consommant de la capacité et de l'énergie. La solution la plus durable consiste à établir une plage de procédé pour chaque structure de panneau importante et à la réexaminer chaque fois que les matériaux, les fournisseurs d'adhésifs, l'épaisseur du placage ou les conditions de production changent.
Établissez une routine de maintenance axée sur les premiers signes, et non sur les défaillances majeures
La maintenance préventive d'une presse à chaud pour le bois doit combiner les contrôles quotidiens des opérateurs et des inspections techniques périodiques. Les opérateurs peuvent rechercher les fuites d'huile, les bruits inhabituels, les surfaces de plateau endommagées, les résidus, les mouvements de fermeture irréguliers et les changements de qualité des panneaux finis. Les équipes de maintenance peuvent être chargées des contrôles d'alignement, de l'état du système hydraulique, de l'usure des guidages, des connexions électriques, des performances de chauffage et de l'étalonnage des commandes conformément à la documentation de la machine et à la charge d'exploitation.
Les registres de maintenance les plus utiles relient les observations sur la machine aux résultats de production. Au lieu de noter uniquement qu'un filtre a été remplacé ou qu'un vérin a été entretenu, indiquez si un défaut récurrent a disparu, s'est déplacé ou est resté inchangé. Cela crée un historique pratique pour diagnostiquer le problème suivant. Cela aide également à distinguer l'usure normale d'une perturbation de procédé causée par les matériaux entrants ou des changements dans la structure du panneau.
Chez Qingdao Zhongding Machinery Co., Ltd., l'assistance en matière de machines pour le travail du bois ne se limite pas à la fourniture d'une presse. Avec plus de 20 ans d'expérience dans le secteur, le travail de l'entreprise auprès de la fabrication de meubles, des ateliers de menuiserie et des lignes de production industrielles a renforcé une leçon fondamentale : une production stable dépend de l'état de la machine, de la discipline du procédé, de la disponibilité des pièces de rechange et d'une communication technique rapide. Il est préférable de traiter un problème de pression en examinant toute cette chaîne plutôt qu'en remplaçant des composants sur la base de suppositions.
Une réponse pratique lorsqu'une pression inégale apparaît
Lorsque des défauts apparaissent, évitez d'augmenter immédiatement la pression ou de modifier simultanément plusieurs paramètres de la presse. Commencez par séparer les variables liées à la machine de celles liées aux matériaux. Effectuez un essai contrôlé avec un matériau plat et connu ; inspectez la surface du plateau et la configuration de chargement ; observez le mouvement du plateau ; puis examinez les performances hydrauliques et thermiques. Si le défaut reste au même emplacement physique, un problème d'alignement mécanique ou d'uniformité de chauffage devient plus probable. S'il suit un lot de matériaux ou une conception de panneau, concentrez-vous sur la préparation et les réglages du procédé.
Pour une presse neuve, une machine déplacée ou une unité ancienne présentant des problèmes de qualité récurrents, il est judicieux de confirmer les dimensions prévues des panneaux, le schéma de chargement, le système adhésif, la méthode de chauffage, le rythme de production, les conditions d'alimentation électrique et l'accès pour l'entretien avant d'effectuer des réglages majeurs. Ces détails influencent à la fois le diagnostic et le plan de maintenance à long terme.
Une pression uniforme ne s'obtient pas par un seul réglage. Elle est maintenue grâce à une presse qui se ferme correctement, à une hydraulique qui réagit uniformément, à des plateaux qui transmettent la chaleur de manière constante et à des pièces préparées selon une norme maîtrisée. Une fois ces conditions vérifiées dans un ordre rigoureux, le pressage à chaud devient plus prévisible et les problèmes de qualité deviennent plus faciles à identifier avant qu'ils ne se transforment en rebuts ou en réclamations clients.
Envoyez votre demande
Nous sommes ouverts à toute collaboration et nous développerons nos activités avec vous.