

Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Comment éviter une pression inégale sur une presse à chaud pour le bois ?
Comment prévenir une pression inégale sur une presse à bois à chaud ?
Comment éviter une pression inégale sur une presse à bois à chaud ? La réponse courte consiste à contrôler l’ensemble du système de pressage plutôt que de régler uniquement les paramètres de pression. Une pression constante dépend du parallélisme des plateaux, de l’équilibre hydraulique, de la répartition de la chaleur, de la préparation des pièces, des pratiques de chargement et des inspections de routine. Lorsque l’un de ces éléments se dérègle, la presse peut sembler fonctionner normalement tout en produisant des lignes de collage faibles, des panneaux cintrés, des marques de surface ou des épaisseurs irrégulières.
Pour les usines de meubles et les ateliers de transformation de panneaux, une pression inégale est rarement un simple problème de machine. Il s’agit souvent d’un problème de procédé qui devient visible au niveau de la presse. L’humidité du placage, la planéité du panneau support, l’encollage, l’état des plateaux de répartition et le positionnement des matériaux peuvent tous modifier la manière dont la force est appliquée au panneau. Un plan de prévention pratique doit donc commencer par un diagnostic : déterminer si le défaut suit un emplacement de la machine, une construction de panneau spécifique, une équipe de production ou une méthode de chargement particulière.
Cela est particulièrement important lors du pressage à chaud, car la pression et la température agissent ensemble. Un contact insuffisant ou irrégulier peut empêcher la chaleur d’atteindre chaque zone de la ligne de collage à la même vitesse. Augmenter la pression totale peut ne pas résoudre le problème ; dans certains cas, cela peut comprimer excessivement une zone tout en laissant une autre insuffisamment collée.
Identifier le schéma avant de modifier la machine
Le schéma du défaut fournit souvent le premier indice utile. Si une mauvaise adhérence apparaît régulièrement au même coin ou le long du même côté du plateau, inspectez l’alignement mécanique, l’état du plateau et les performances des vérins. Si le problème se déplace avec certaines pièces, examinez l’épaisseur du substrat, les variations d’humidité, la qualité du placage ou les pratiques d’empilage. Lorsque l’ensemble du panneau présente une adhérence irrégulière sans zone faible fixe, l’uniformité de température, l’application de colle ou les paramètres du cycle de presse peuvent nécessiter une attention accrue.
Les opérateurs doivent éviter d’évaluer la répartition de la pression uniquement à partir de la surface du panneau fini. Une face lisse ne garantit pas une liaison interne solide. Un délaminage après le rognage, le ponçage, l’usinage ou un stockage ultérieur peut indiquer que le panneau n’a pas reçu la combinaison pression-chaleur requise pendant le cycle. L’enregistrement de la position du panneau, du lot de matériau, du type de colle, des réglages de cycle et de l’emplacement du défaut rend le dépannage beaucoup plus fiable que la modification simultanée de plusieurs variables.
Un premier contrôle simple consiste à presser un empilage d’essai contrôlé à l’aide de matériaux plats et homogènes, puis à comparer le résultat sur toute la surface du plateau. Un film sensible à la pression ou d’autres méthodes de vérification appropriées peuvent aider à révéler les variations de contact, à condition d’être utilisés conformément aux instructions du fournisseur et dans les conditions normales de fonctionnement de la presse. L’objectif n’est pas seulement de produire une carte colorée de pression ; il est de déterminer si le schéma est reproductible et s’il correspond au problème de qualité observé sur les panneaux de production.
Maintenir le parallélisme des plateaux et la stabilité de la structure de la presse
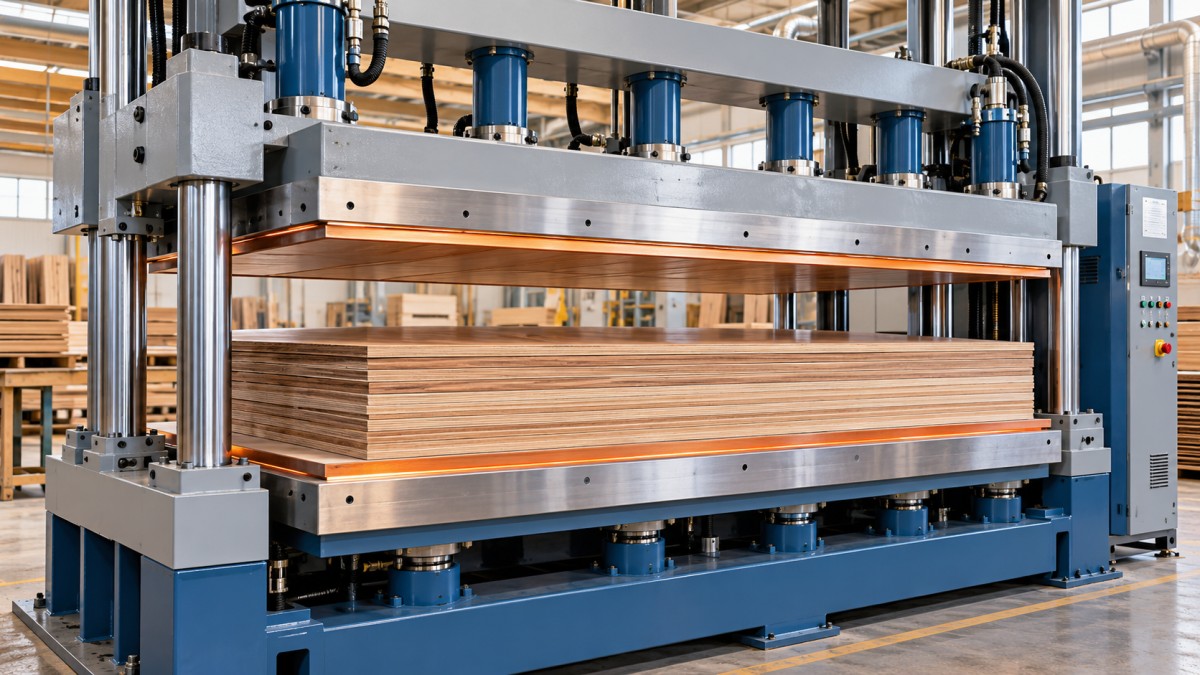
Le parallélisme des plateaux constitue l’un des fondements les plus courants d’un pressage uniforme. Les plateaux supérieur et inférieur doivent se fermer de manière régulière sur toute leur surface de travail. Même un faible écart peut concentrer la force le long d’un bord, notamment lors du pressage de panneaux plaqués minces ou de constructions sensibles à la compression locale. Le parallélisme peut évoluer avec le temps en raison de l’usure des guidages, du desserrage des fixations, des mouvements thermiques, des dommages dus aux chocs ou d’un chargement déséquilibré de la presse.
L’inspection doit aller au-delà d’un simple contrôle visuel. Après avoir isolé et sécurisé la presse conformément aux procédures du site, le personnel de maintenance peut examiner les colonnes de guidage, les patins de glissement, les tringleries, les raccordements du bâti et les supports des plateaux afin de détecter toute usure ou tout jeu. La méthode de contrôle effective doit suivre les recommandations d’entretien du fabricant de la machine. Une machine peut se fermer correctement à vide mais se décaler sous charge ; l’inspection doit donc tenir compte à la fois de l’état mécanique et du comportement en fonctionnement.
Les plateaux eux-mêmes exigent également une attention particulière. Les rayures, bosses, accumulations de résine, adhésif durci ou revêtements de surface endommagés peuvent créer des points hauts localisés. Ces points hauts transmettent la pression de manière inégale et peuvent laisser des marques sur les surfaces décoratives. Le nettoyage doit employer des méthodes compatibles avec le matériau et le traitement de surface du plateau. Un grattage agressif ou des produits chimiques inadaptés peuvent créer un problème plus grave que le résidu éliminé.
Ne négligez pas les fondations de la presse et son environnement d’installation. Une machine insuffisamment soutenue ou soumise à des charges de choc répétées peut perdre progressivement son alignement. Cela est particulièrement pertinent lorsqu’une presse est déplacée, installée sur un sol inadapté ou utilisée à proximité d’équipements générant des vibrations importantes. Les contrôles d’alignement doivent être considérés comme une maintenance préventive programmée, et non comme une intervention d’urgence après l’échec d’une production.
Vérifier l’équilibre hydraulique plutôt que de supposer que la pression indiquée par le manomètre raconte toute l’histoire
Un manomètre peut confirmer la pression du système, mais il ne prouve pas automatiquement que la force est répartie uniformément sur le plateau. Dans les presses à chaud à plusieurs vérins, un mouvement ou une réponse en pression inégale des vérins peut incliner le plateau mobile. Les fuites internes, les joints usés, les conduites obstruées, l’huile hydraulique contaminée, les problèmes de soupapes ou la présence d’air dans le circuit peuvent tous contribuer à des mouvements irréguliers et à une mauvaise répartition de la charge.
Observez la séquence de fermeture. Le plateau s’approche-t-il de la pièce de manière fluide ? Un côté semble-t-il entrer en contact en premier ? Y a-t-il un retard, un à-coup ou un bruit inhabituel avant d’atteindre la pression maximale ? Ces observations ne remplacent pas les essais hydrauliques, mais elles aident les équipes de maintenance à cibler leur investigation. Une différence récurrente entre le démarrage à froid et la température normale de fonctionnement peut également indiquer un problème d’état du fluide, de réponse des soupapes ou d’effets thermiques dans le système hydraulique.
L’huile hydraulique doit être maintenue au niveau de propreté et dans l’état spécifiés pour l’équipement. Les filtres, flexibles, raccords, vérins, joints et soupapes de commande doivent être inspectés à des intervalles adaptés aux heures de production et aux conditions du site. Remplacer un joint qui fuit sans identifier la cause de la contamination ou de la charge latérale peut entraîner des arrêts répétitifs. Pour les presses dotées de commandes électroniques, l’étalonnage et le retour des capteurs doivent également être examinés par du personnel qualifié plutôt que réglés de manière informelle dans l’atelier.
Préparer la pièce afin que la presse puisse faire son travail
Une presse à chaud ne peut pas compenser toutes les irrégularités qui entrent dans la ligne. Des panneaux supports vrillés, des substrats poncés de manière inégale, des placages déformés, des corps étrangers et des composants d’épaisseurs mixtes rendent la compression uniforme difficile, même lorsque la machine est correctement alignée. La pièce doit reposer à plat avant d’entrer dans la presse. Si elle bascule sur une surface de référence plane, la presse devra la forcer au contact, créant souvent des contraintes localisées et une épaisseur de ligne de colle variable.
L’équilibre de l’humidité mérite une attention particulière. Le bois et les panneaux dérivés du bois réagissent à l’humidité et à la chaleur, et une humidité inégale peut contribuer à la déformation pendant le pressage. L’état acceptable dépend du type de panneau, du système adhésif, de l’essence de placage, de l’environnement ambiant et des exigences du produit final. Au lieu de s’appuyer sur une cible universelle, les usines doivent définir des critères d’acceptation des matériaux correspondant à leur propre procédé de production validé.
L’application de colle est tout aussi importante. Un motif d’encollage irrégulier peut ressembler à un problème de pression, car les zones sèches peuvent échouer tandis que les zones riches en colle peuvent entraîner une remontée de colle, des bords appauvris après l’écrasement de la colle ou un comportement de durcissement prolongé. Vérifiez l’état et le réglage des rouleaux encolleurs, applicateurs, pompes et composants de dosage. Vérifiez également si le temps d’assemblage ouvert est dépassé avant que le panneau n’atteigne la presse à chaud. Une presse correctement entretenue ne peut pas rétablir les performances de l’adhésif lorsque la colle a dépassé sa fenêtre de mise en œuvre.
La position de chargement modifie le résultat
La manière dont les panneaux sont chargés a plus d’importance que ne le pensent de nombreux opérateurs. Un seul petit panneau placé près d’un côté d’un grand plateau peut créer une charge asymétrique. Des chargements répétés hors centre peuvent non seulement affecter le panneau en cours ; ils peuvent aussi accroître l’usure des guidages et des composants mobiles au fil du temps. Lorsque le procédé le permet, répartissez la charge symétriquement et utilisez des plateaux de répartition, panneaux porteurs ou dispositifs d’équilibrage de charge adaptés afin de soutenir le panneau sur toute la zone de pressage.
Les plateaux de répartition doivent être propres, plats et adaptés à la température de la presse. Un plateau de répartition endommagé ou déformé peut introduire la même irrégularité qu’il était destiné à éviter. Leur épaisseur et leur matériau doivent être choisis selon la construction du panneau et le procédé, et non simplement parce qu’ils sont disponibles. Si des feuilles de démoulage sont utilisées, inspectez-les pour détecter les plis, débris, usures et adhésifs emprisonnés. De petits contaminants peuvent laisser une marque visible et donner l’impression trompeuse d’un dommage du plateau.
L’uniformité de température ne peut être dissociée de la qualité de pression
Le dépannage d’une presse à chaud se concentre parfois trop fortement sur le tonnage. Pourtant, un panneau nécessite un transfert de chaleur suffisant ainsi qu’une compression mécanique. Si une zone du plateau fonctionne à une température plus basse qu’une autre, le durcissement de l’adhésif peut varier même lorsque la pression nominale est acceptable. Cela peut se manifester par un soulèvement des bords, un délaminage localisé ou des comportements d’usinage différents d’une partie du panneau à l’autre.
La vérification de la température doit être effectuée avec des instruments appropriés et une méthode adaptée à la conception de la presse. L’objectif est de comparer le comportement réel de la surface sur l’ensemble du plateau avec la valeur affichée ou contrôlée par la machine. Les circuits de chauffage, systèmes à huile thermique, éléments chauffants électriques, isolations et capteurs de température ont chacun leurs propres exigences d’entretien. Toute investigation doit également tenir compte du temps de montée en température ; une presse peut atteindre sa consigne affichée avant que les conditions thermiques ne soient pleinement stabilisées sur l’ensemble de la surface de travail.
La durée du cycle, la température et la pression doivent être considérées comme une recette interconnectée. Réduire le temps de cycle pour accroître la production sans confirmer les performances de durcissement peut rendre plus visible un problème de pression marginal. À l’inverse, prolonger le temps de pressage peut masquer un défaut mécanique tout en consommant de la capacité et de l’énergie. La solution la plus durable consiste à établir une fenêtre de procédé pour chaque construction de panneau importante et à la réexaminer chaque fois que les matériaux, les fournisseurs d’adhésif, l’épaisseur du placage ou les conditions de production changent.
Établir une routine de maintenance fondée sur les premiers signes, et non sur les défaillances majeures
La maintenance préventive d’une presse à bois à chaud doit combiner les contrôles quotidiens des opérateurs et les inspections techniques périodiques. Les opérateurs peuvent rechercher des fuites d’huile, des bruits inhabituels, des surfaces de plateau endommagées, des résidus, des mouvements de fermeture irréguliers et des changements dans la qualité des panneaux finis. Les équipes de maintenance peuvent prendre en charge les contrôles d’alignement, l’état du système hydraulique, l’usure des guidages, les connexions électriques, les performances de chauffage et l’étalonnage des commandes conformément à la documentation de la machine et à la charge de fonctionnement.
Les enregistrements de maintenance les plus utiles relient les observations sur la machine aux résultats de production. Au lieu de noter uniquement qu’un filtre a été remplacé ou qu’un vérin a été entretenu, indiquez si un défaut récurrent a disparu, s’est déplacé ou est resté inchangé. Cela crée un historique pratique pour diagnostiquer le problème suivant. Cela aide également à distinguer l’usure normale d’une perturbation de procédé causée par les matériaux entrants ou des changements dans la construction des panneaux.
Chez Qingdao Zhongding Machinery Co., Ltd., l’assistance pour les machines à bois ne se limite pas à la fourniture d’une presse. Avec plus de 20 ans d’expérience dans le secteur, le travail de l’entreprise avec la fabrication de meubles, les ateliers de menuiserie et les lignes de production industrielles a renforcé une leçon fondamentale : une production stable dépend de l’état de la machine, de la discipline du procédé, de la disponibilité des pièces de rechange et d’une communication technique rapide. Il est préférable de traiter une réclamation relative à la pression en examinant toute cette chaîne plutôt qu’en remplaçant des composants sur la base de suppositions.
Une réponse pratique lorsqu’une pression inégale apparaît
Lorsque les défauts commencent à apparaître, évitez d’augmenter immédiatement la pression ou de modifier plusieurs paramètres de presse à la fois. Commencez par séparer les variables liées à la machine de celles liées au matériau. Réalisez un essai contrôlé avec un matériau plat et connu ; inspectez la surface du plateau et l’agencement de chargement ; observez le mouvement du plateau ; puis examinez les performances hydrauliques et thermiques. Si le défaut reste au même emplacement physique, l’alignement mécanique ou l’uniformité du chauffage deviennent plus probables. S’il suit un lot de matériau ou une conception de panneau, concentrez-vous sur la préparation et les réglages du procédé.
Pour une presse neuve, une machine déplacée ou une unité ancienne présentant des problèmes de qualité récurrents, il est judicieux de confirmer les dimensions de panneaux prévues, le mode de chargement, le système adhésif, la méthode de chauffage, le rythme de production, les conditions d’alimentation électrique et l’accès au service avant d’effectuer des réglages majeurs. Ces détails influencent à la fois le diagnostic et le plan de maintenance à long terme.
Une pression uniforme ne s’obtient pas par un seul réglage. Elle est maintenue grâce à une presse qui se ferme d’équerre, à une hydraulique qui répond uniformément, à des plateaux qui transfèrent la chaleur de manière constante et à des pièces préparées selon une norme contrôlée. Une fois ces conditions vérifiées dans un ordre rigoureux, le pressage à chaud devient plus prévisible — et les problèmes de qualité deviennent plus faciles à identifier avant qu’ils ne se transforment en déchets ou en réclamations clients.
Envoyez votre demande
Nous nous réjouissons de collaborer avec vous et de nous développer à vos côtés.