

Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Comment un fournisseur à l’étranger peut-il dépanner votre ponceuse à métaux à distance ?
Un fournisseur situé à l’étranger peut dépanner à distance une ponceuse à métaux en examinant les historiques de défauts, en analysant des photos et des vidéos, et en guidant une personne compétente lors de contrôles maîtrisés. La méthode est plus efficace lorsque chaque contrôle répond à une question précise : le défaut provient-il de la bande abrasive, du système d’entraînement, de la pièce, d’une alimentation en énergie ou des commandes de la machine ?
Si vous vous demandez « Comment dépanner à distance une ponceuse à métaux lorsque le fournisseur est à l’étranger ? », commencez par préserver les éléments de preuve avant de réinitialiser les alarmes ou de modifier les réglages. Des informations claires aident le fournisseur à cerner le défaut et à déterminer si vous avez besoin d’un réglage, d’une pièce de rechange ou d’une intervention sur site.
Déterminez si la machine peut être contrôlée en toute sécurité
Arrêtez la production en cas de fortes vibrations, de bande abrasive endommagée, de fumée, d’odeur de brûlé, de défaut électrique ou de mouvement inattendu. Ne redémarrez pas la machine uniquement pour filmer une meilleure vidéo. Décrivez le symptôme et transmettez les éléments de preuve déjà disponibles.
Avant d’ouvrir les protecteurs, de toucher les rouleaux, de retirer des matériaux coincés ou d’inspecter le parcours de la bande, consignez et verrouillez les sources d’énergie concernées conformément aux instructions de la machine et aux procédures du site. Il faut également prendre en compte la pression pneumatique, l’énergie mécanique accumulée et les composants qui continuent de tourner sur leur lancée. Un arrêt d’urgence ne remplace pas la consignation des énergies.
Les observations sous tension doivent se faire à l’aide des commandes normales, avec les protecteurs fermés et le système d’aspiration en marche si nécessaire. Les mesures électriques et les interventions à l’intérieur des armoires de commande doivent être effectuées par du personnel qualifié. Un technicien à distance peut préciser les informations nécessaires, mais un appel vidéo ne rend pas acceptable une opération qui serait autrement dangereuse.
Vérifiez également que la machine, l’abrasif et le système d’aspiration conviennent au métal usiné. Ne présumez pas qu’une ponceuse à bois convient au métal simplement parce que la pièce peut y être introduite. Les poussières métalliques et les étincelles peuvent créer des risques, notamment lorsque des poussières combustibles ou des matériaux incompatibles partagent un même système de collecte.
Envoyez un rapport de panne utile avant de prévoir un appel
Un message indiquant simplement « la ponceuse ne fonctionne pas » laisse trop de possibilités au fournisseur. Un rapport concis doit identifier la machine, décrire précisément le moment où le défaut se produit et indiquer ce qui a changé avant son apparition.
- Identification de la machine : modèle, numéro de série, photo de la plaque signalétique et, le cas échéant, version des commandes ou du logiciel affichée.
- Description du défaut : texte exact de l’alarme, tête de ponçage concernée et moment où le problème se produit : au démarrage, pendant l’avance ou après une période de fonctionnement prolongée.
- Détails du processus : type de métal, dimensions de la pièce, spécification de l’abrasif, réglage de l’avance et paramètres de ponçage utilisés lors de l’apparition du défaut.
- Modifications récentes : remplacement de la bande, maintenance, nouveau lot de matériaux, modification des paramètres, déplacement ou changements de l’alimentation électrique, de l’air comprimé ou de l’aspiration.
- Éléments à l’appui : captures d’écran des alarmes, photos des pièces, journaux de fonctionnement disponibles et vidéos réalisées en toute sécurité.
Indiquez le dernier état de fonctionnement normal. « La finition est devenue irrégulière juste après le montage d’une autre bande » constitue un point de départ plus utile qu’une plainte générale sur la qualité de surface. Consignez les modifications, même si elles semblent sans rapport.
Photographiez les pièces défectueuses en indiquant le sens d’avance et en plaçant une échelle à côté de la zone concernée. Précisez si le défaut apparaît sur chaque pièce, sur toute la largeur ou uniquement le long d’un bord. Ces détails aident à distinguer un problème touchant toute la machine d’un problème lié à la pièce ou au réglage.
Utilisez des photos et des vidéos pour illustrer clairement le défaut
Fournissez une photo générale de la machine, une image lisible de l’écran de commande et des photos rapprochées des composants concernés, prises après consignation en toute sécurité. Pour un problème de bande, les détails utiles peuvent inclure l’étiquette de l’abrasif, la jonction de la bande, ses bords et les marques d’usure visibles. Évitez les gros plans trop serrés qui empêchent le fournisseur de situer le composant.
Une vidéo de la machine en marche n’est utile que si son fonctionnement est sans danger. Gardez la caméra à l’extérieur des zones protégées et filmez l’étape de fonctionnement au cours de laquelle le symptôme apparaît. Si possible, incluez le bruit, l’écran de commande et le déplacement du matériau. N’approchez pas les mains d’une bande ou d’un convoyeur en mouvement pour montrer un défaut.
Utilisez des repères cohérents lorsque vous décrivez les défauts. Mettez-vous d’accord sur des termes comme « côté opérateur », « côté entraînement » et « sens d’avance », puis annotez les photos en conséquence. Sans cela, des instructions visant à régler le « côté gauche » peuvent avoir des sens différents pour des personnes placées à des extrémités opposées de la machine.
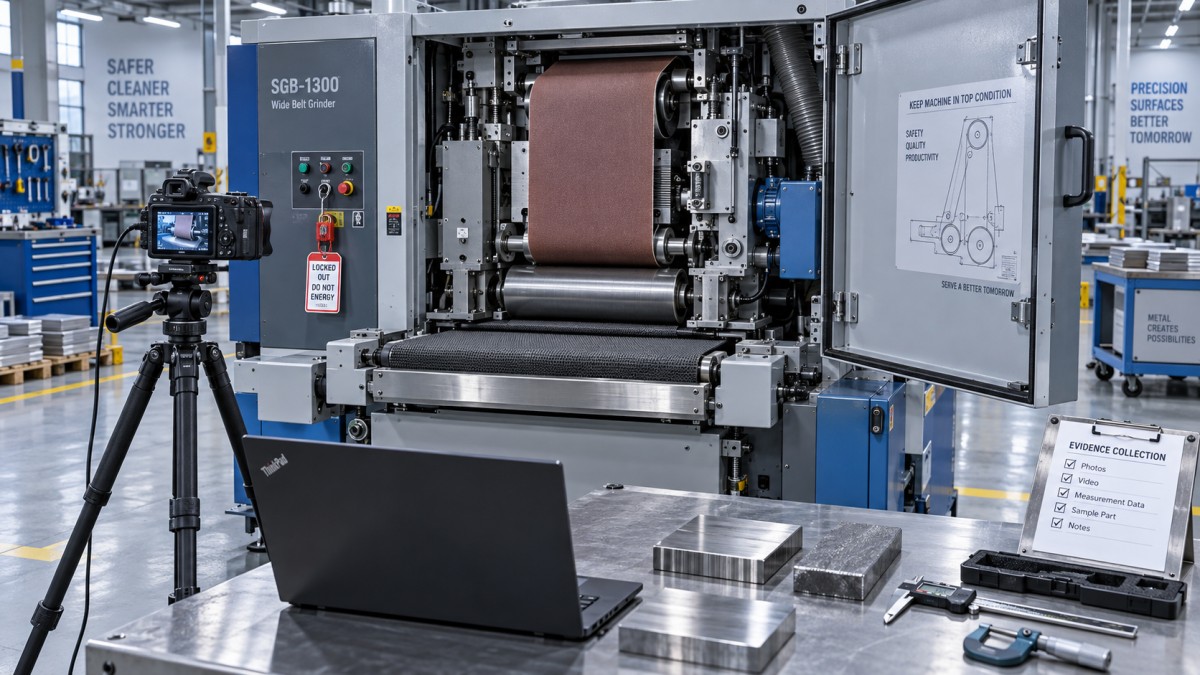
En cas de défaut intermittent, consignez la séquence : démarrage de la machine, vérification de l’aspiration, activation de la tête de ponçage, démarrage de l’avance, entrée de la pièce, apparition de l’alarme. Cette séquence peut révéler la condition de fonctionnement qui déclenche le problème, sans qu’il soit nécessaire de le reproduire à plusieurs reprises.
Associez le symptôme à une procédure de diagnostic ciblée
Le fournisseur doit s’appuyer sur les éléments transmis pour choisir le contrôle suivant. Des symptômes similaires peuvent avoir des causes différentes ; ne considérez donc pas la première explication plausible comme un diagnostic confirmé.
Par exemple, des marques répétées sur la surface peuvent être liées à la jonction de la bande, mais cela ne signifie pas automatiquement que la bande est défectueuse. Un composant de contact usé ou un réglage de processus inadapté peut rendre l’empreinte de la jonction plus visible. La comparaison des marques avec les changements de bande et les conditions de fonctionnement aide le fournisseur à distinguer ces possibilités.
De même, une mauvaise évacuation des poussières peut affecter les performances de l’abrasif, mais modifier les réglages d’aspiration sans comprendre le système peut entraîner d’autres problèmes. Signalez les accumulations visibles ainsi que les indications disponibles sur le débit d’air ou la pression ; laissez le fournisseur et le prestataire du système d’aspiration déterminer les contrôles appropriés.
Effectuez des contrôles maîtrisés et consignez ce que chacun permet de vérifier
Demandez au fournisseur une procédure écrite indiquant, pour chaque contrôle, son objectif, le résultat attendu et la condition d’arrêt. « Inspecter le système de guidage » est trop vague. Une instruction utile identifie le composant, précise si une consignation est nécessaire et explique quel résultat confirmerait ou écarterait la cause suspectée.
Ne modifiez qu’une variable pertinente à la fois. Si vous changez simultanément la tension de la bande, la vitesse d’avance, la profondeur de ponçage et les réglages de pression, l’amélioration de la finition ne permettra pas de déterminer quel changement a été utile. Cela peut également masquer un défaut mécanique en cours de développement.
Commencez par des contrôles qui préservent le réglage existant : vérifiez la spécification de l’abrasif, consultez l’historique des alarmes, inspectez les composants accessibles après consignation et comparez les réglages actuels à la configuration de fonctionnement documentée. Tout retour aux réglages précédents doit suivre les instructions du fournisseur et rester dans les limites de fonctionnement de la machine.
Tenez un registre de diagnostic simple :
- La condition avant le contrôle.
- La seule action ou modification de réglage effectuée.
- Le résultat observé, étayé si nécessaire par une photo ou une mesure.
- La restauration ou non du réglage d’origine.
- L’instruction suivante du fournisseur.
Ne contournez pas les dispositifs de verrouillage, ne désactivez pas la protection du système de guidage et n’augmentez pas les limites de surcharge pour maintenir la production. Réinitialiser à plusieurs reprises un déclenchement de variateur sans en rechercher la cause peut transformer un défaut récupérable en dommage matériel.
Si le fournisseur propose de remplacer une pièce, demandez quels éléments justifient cette décision. Un bord de bande endommagé peut résulter d’un défaut de guidage ; monter une autre bande sans corriger ce défaut risque de provoquer une nouvelle défaillance.
Rendez la séance d’assistance à distance avec le fournisseur à l’étranger plus efficace
Transmettez les éléments de preuve avant la réunion afin que le fournisseur puisse consulter les plans et mobiliser le technicien compétent. Convenez d’un rendez-vous précis en indiquant les deux fuseaux horaires, et désignez une personne chargée de coordonner les instructions et de consigner les résultats.
Veillez à ce que les compétences locales nécessaires soient disponibles. Si les contrôles prévus impliquent un diagnostic électrique, la présence d’un électricien qualifié peut éviter de devoir planifier un autre rendez-vous. Préparez le manuel de la machine, les schémas électriques, l’historique de maintenance et les outils de mesure pertinents.
Les instructions écrites sont particulièrement utiles lorsque le vocabulaire technique ou la traduction peut prêter à confusion. Demandez au fournisseur d’identifier les composants au moyen des références des plans ou de photos annotées. Avant d’appliquer une modification de paramètre proposée, répétez-la pour confirmation, en indiquant également la valeur d’origine.
Si un accès à distance au système de commande est nécessaire, utilisez une connexion approuvée, avec des participants identifiés et un périmètre défini. Une personne doit rester responsable à proximité de la machine ; consignez les modifications de paramètres et mettez fin à l’accès après la séance. Déterminez qui contrôle le démarrage et vérifiez que la zone est dégagée avant tout essai en fonctionnement.
Terminez l’appel par un compte rendu écrit précisant : la cause suspectée, les contrôles effectués, les questions en suspens, les pièces nécessaires et la nécessité éventuelle de maintenir la machine hors service. Cela évite qu’un diagnostic provisoire soit considéré comme une réparation confirmée.
Sachez quand demander des pièces ou une intervention locale
Le dépannage à distance est utile pour identifier des erreurs de réglage, interpréter des alarmes, vérifier la compatibilité des composants et circonscrire un défaut à un système ou à un ensemble. Il est moins concluant lorsque le diagnostic nécessite des mesures physiques, une inspection interne, un alignement ou des essais électriques spécialisés qu’aucune personne sur site ne peut effectuer.
Demandez une intervention lorsque vous suspectez des dommages aux roulements ou aux arbres, des défaillances récurrentes de la bande, une surchauffe inexpliquée, des équipements de sécurité endommagés ou un défaut qui réapparaît après les contrôles prescrits. Le fournisseur à l’étranger peut assister un technicien local en lui fournissant des plans, des critères d’inspection et des informations sur les pièces.
Avant de commander une pièce de rechange, vérifiez qu’elle correspond au numéro de série de la machine et au composant installé. Des capteurs, variateurs, bandes et composants pneumatiques d’apparence similaire peuvent différer par leurs caractéristiques nominales, leurs raccordements, leurs dimensions ou leur logique de commande. Demandez la référence de la pièce, les exigences d’installation et les opérations de programmation ou d’étalonnage à effectuer après le montage.
Pour un composant importé, clarifiez sa disponibilité, les modalités d’expédition et la responsabilité de l’installation. Un variateur de remplacement livré sans la configuration nécessaire peut laisser la machine indisponible même si le matériel est arrivé sur site.
Vérifiez la réparation dans des conditions représentatives
La disparition d’une alarme ne suffit pas à établir que la machine est prête pour la production. Après les réparations, remettez en place les protecteurs et les dispositifs de protection, retirez les outils et suivez la procédure de redémarrage du fournisseur. Toute fonction de sécurité ayant été modifiée doit être vérifiée de manière appropriée avant la remise en service.
Lorsque cela est sûr et autorisé par les instructions, passez progressivement d’un contrôle à vide à un usinage maîtrisé de matériaux représentatifs. Évaluez directement le symptôme initial : guidage de la bande, stabilité de l’avance, homogénéité de la surface, bruits anormaux, charge affichée ou réapparition de l’alarme. Un bref essai concluant peut ne pas résoudre un défaut qui ne se manifestait auparavant qu’après une période de fonctionnement prolongée.
Enregistrez les réglages validés, les détails de la réparation, les références des pièces de rechange et les éléments attestant du résultat. Avant de clôturer le dossier d’assistance, convenez des éléments à surveiller et des symptômes qui nécessitent un nouvel arrêt. Le résultat attendu est une machine qui réalise de manière constante le processus prévu, avec une cause de défaillance documentée et des critères clairs pour sa remise en service.
Envoyez votre demande
Nous sommes ouverts à toute collaboration et nous développerons nos activités avec vous.