

Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Comment trouver des bandes transporteuses compatibles pour votre ponceuse à MDF lorsque votre fournisseur ne les propose plus ?
Lorsque la bande transporteuse de votre ponceuse pour MDF est usée et que le fournisseur d’origine ne la propose plus en stock, la recherche d’un remplacement peut rapidement devenir un problème de production. Une alimentation irrégulière peut laisser des marques de ponçage, modifier la quantité de matière enlevée ou interrompre une production planifiée. La solution pratique consiste à choisir la bande selon sa construction vérifiée et ses exigences de fonctionnement, et non uniquement selon son numéro de référence, désormais obsolète. Avant d’approuver une solution de remplacement, vérifiez les dimensions, l’épaisseur, les caractéristiques de surface, le revêtement inférieur, l’assemblage et les exigences de guidage.
« Comment trouver des bandes transporteuses compatibles lorsque le fournisseur de ma ponceuse pour MDF cesse de les proposer ? » Commencez par rassembler la documentation de la machine, ainsi que des mesures et des photos de la bande existante. Demandez ensuite à un fabricant spécialisé de bandes transporteuses ou à un fournisseur de pièces pour machines à bois de confirmer par écrit les caractéristiques proposées. Une bande qui s’adapte aux rouleaux ne convient pas nécessairement à l’alimentation régulière de panneaux MDF sous la pression de ponçage.
Déterminer la fonction exacte de la bande d’origine
Sur une ponceuse à large bande, le tapis d’alimentation transporte le panneau à travers la zone de ponçage, en coordination avec les éléments de maintien de la machine. Sa surface supérieure doit adhérer au panneau, tandis que sa face inférieure doit être adaptée à l’entraînement, au lit de support et au système de guidage. Modifier l’une de ces interfaces peut entraîner des problèmes, même si la longueur et la largeur de la bande sont correctes.
Avant de déposer l’ancienne bande, notez le fabricant, le modèle et le numéro de série de la machine, ainsi que toute référence d’identification de l’ensemble convoyeur. Recherchez les plans de pièces, les instructions d’entretien, les anciennes commandes et les marquages de la bande. Demandez à l’ancien fournisseur si la bande a été définitivement abandonnée, remplacée par une autre spécification ou simplement retirée du stock local.
Une référence de remplacement constitue un point de départ utile, mais doit tout de même être vérifiée pour votre version de machine. Des machines vendues sous le même nom de modèle peuvent être équipées de convoyeurs différents. Veillez également à distinguer le tapis d’alimentation de la bande abrasive lorsque vous demandez un devis : indiquer uniquement le modèle de la machine peut prêter à confusion.
Documenter la bande avant que l’usure n’efface les indices
Consignez et verrouillez la ponceuse avant toute mesure, dépose de carter ou intervention sur le convoyeur. Respectez les procédures de la machine concernant les énergies résiduelles et le relâchement de la tension de la bande. Ne mettez pas les mains dans la machine et ne tentez pas de prendre des mesures par contact lorsque le convoyeur est en mouvement.
Photographiez l’ensemble du convoyeur, les deux faces de la bande, l’assemblage, les bords, les rouleaux d’entraînement et de renvoi, le mécanisme de tension et les éléments de guidage. Dans la mesure du possible, ajoutez une échelle aux gros plans. Une partie intacte peut révéler le motif de surface et la construction d’origine plus clairement qu’une zone très usée.
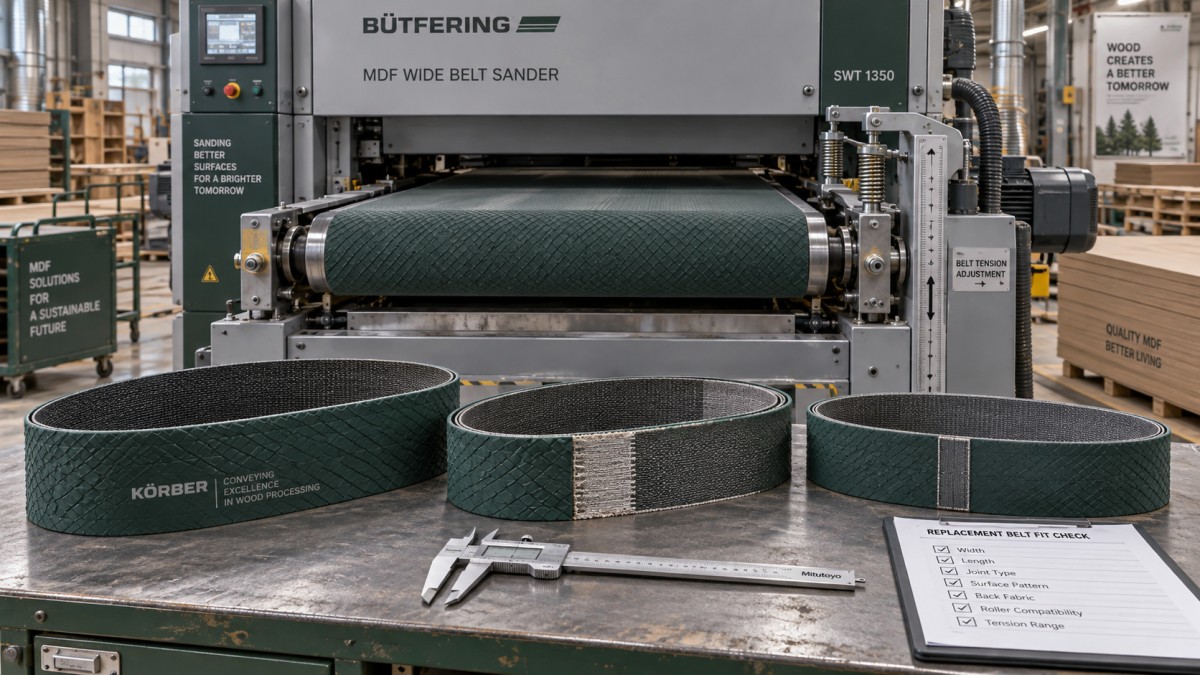
Établissez une fiche de spécifications en distinguant les informations confirmées des mesures qui restent à vérifier :
Mesurer la longueur sans considérer la bande usée comme une référence exacte
Une ancienne bande peut s’être allongée, être usée de manière inégale ou avoir été soumise à une tension inconnue. Identifiez clairement toute mesure prise sur cette bande. Lorsque cela est sûr et autorisé, une bande déposée peut être marquée puis mesurée sur toute sa circonférence, sans l’étirer. La mesure d’une bande en place nécessite une méthode contrôlée et la consignation de la position du tendeur.
Ne commandez pas en vous fondant uniquement sur l’entraxe des rouleaux ou sur une mesure approximative de la boucle. Demandez au fabricant comment il définit la longueur finie de la bande fermée, dans quelles conditions il effectue la mesure et quelle tolérance de fabrication il propose. Vérifiez que la longueur requise est compatible avec le dégagement nécessaire à l’installation de la machine et la course du système de réglage. Si la bande ne peut pas être mesurée de façon fiable, fournissez la géométrie du convoyeur et demandez un examen technique.
Pour mesurer l’épaisseur, utilisez un instrument adapté sans comprimer excessivement un revêtement souple. Comparez plusieurs zones et précisez si les mesures incluent les sommets du relief. Une partie centrale usée peut sous-estimer considérablement l’épaisseur d’origine.
Distinguer les caractéristiques essentielles des substitutions acceptables
Toutes les caractéristiques ne doivent pas nécessairement provenir du fabricant d’origine de la bande. Toutefois, toute différence proposée doit faire l’objet d’une vérification raisonnée de sa compatibilité. Un matériau de remplacement peut convenir ; une modification inexpliquée de la construction ne convient pas.
L’adhérence de la surface doit rester constante sous la charge de ponçage
Une surface qui semble adhérente au toucher peut se comporter différemment en présence de poussière de MDF. Indiquez si vous traitez du MDF brut, des panneaux revêtus, de petites pièces ou de grands panneaux, et précisez la plage normale de vitesse d’avance. Signalez tout glissement, décalage ou marquage déjà observé au lieu de demander simplement une « adhérence maximale ».
Un relief trop souple ou trop agressif peut entraîner une déformation indésirable ou laisser des marques, tandis qu’une surface insuffisamment adhérente peut faire ralentir le panneau sous charge. Demandez au fournisseur pourquoi le revêtement et le relief proposés conviennent à l’application. Un échantillon peut aider à comparer le toucher et l’état de surface, mais ne permet pas de confirmer les performances d’alimentation sur la machine complète.
L’épaisseur et la rigidité influent sur bien plus que l’ajustement
Une variation de l’épaisseur totale peut modifier la position relative de la surface du convoyeur, des têtes de ponçage et des éléments de pression. La compressibilité est également importante : deux bandes de même épaisseur nominale peuvent soutenir un panneau différemment. Une vérification du réglage est donc nécessaire, même après l’installation d’une bande de dimensions correctes.
La rigidité doit être adaptée au plus petit diamètre de poulie de la machine et à son dispositif de tension. Une construction qui se plie difficilement autour des rouleaux risque de s’endommager prématurément ou de perturber le fonctionnement. Demandez le diamètre minimal de poulie de la bande proposée et sa tension de fonctionnement recommandée, puis comparez-les aux exigences de la machine.
La face inférieure mérite la même attention. Selon la conception du convoyeur, elle doit assurer une traction adaptée à l’entraînement tout en se déplaçant correctement sur les surfaces de support. Remplacer sa finition sans vérifier ces fonctions peut modifier le frottement, l’échauffement et la charge d’entraînement.
Confirmer explicitement l’assemblage et le système de guidage
L’assemblage de la bande finie doit répondre aux exigences de l’application en matière d’uniformité d’épaisseur, de flexibilité et de résistance. Un joint en relief ou rigide peut provoquer une perturbation périodique lorsqu’il traverse la zone de travail. Demandez au fournisseur comment il contrôle l’épaisseur du joint et si celui-ci doit respecter un sens de défilement particulier.
N’acceptez pas automatiquement une agrafe mécanique comme solution d’urgence en remplacement d’un joint sans fin collé. Les dégagements, le contact avec les panneaux, le support du convoyeur et les charges de fonctionnement doivent le permettre. De même, n’ajoutez pas de guide de centrage si la machine ne dispose pas du dispositif correspondant et si la conception n’a pas été approuvée.
Fournir aux fournisseurs un dossier exploitable
Un fabricant spécialisé de bandes peut constituer une solution de remplacement intéressante par rapport au fournisseur d’origine de la machine, en particulier s’il connaît les convoyeurs d’alimentation pour le travail du bois. Une autre option consiste à faire appel à un prestataire de services pour machines, qui peut identifier l’ensemble convoyeur et obtenir une bande équivalente. Dans les deux cas, la spécification doit être vérifiée.
Transmettez les mêmes informations à chaque candidat afin de comparer des devis portant sur des produits comparables :
- Identification de la machine et plans disponibles du convoyeur ou spécifications de la bande d’origine.
- Dimensions mesurées, conditions de mesure, photos et, si possible, échantillon de l’ancienne bande.
- Plage de vitesse d’avance, types de panneaux, environnement de fonctionnement et exigences habituelles de production.
- Dimensions des poulies, dispositif de réglage de tension, détails du lit de support et caractéristiques du système de guidage.
- Problèmes d’alimentation observés et indication s’ils sont apparus avant ou après la détérioration de la bande.
Demandez une proposition écrite précisant la construction de la bande, ses dimensions finies et tolérances, les matériaux du revêtement et de la face inférieure, la méthode d’assemblage, les limites relatives aux poulies et les exigences d’installation. Demandez au fournisseur d’indiquer chaque différence par rapport à la spécification d’origine, au lieu de décrire simplement le produit comme « équivalent ».
Un fournisseur qui demande davantage d’informations avant de confirmer la compatibilité est préférable à un fournisseur qui approuve un remplacement sur la seule base de la largeur et de la longueur. Lorsque la documentation d’origine est indisponible, il est particulièrement important de convenir des incertitudes restantes.
Lever les incertitudes avant de lancer la fabrication
Une bande sur mesure peut être difficile à retourner une fois fabriquée. Avant d’autoriser la production, vérifiez le plan et la spécification proposés, notamment l’emplacement de tout guide, le sens de défilement et les conventions de mesure des dimensions. Clarifiez les dimensions contradictoires au lieu de laisser le fournisseur choisir sans demander de précision.
Lorsque la construction d’origine reste inconnue, un échantillon peut aider le fabricant à identifier les matériaux et renforts probables. Il ne permet pas nécessairement d’établir les propriétés initiales de la bande après des années d’usure et de contamination. Demandez quelles caractéristiques ont été identifiées avec certitude et lesquelles restent des hypothèses.
Déterminez également la marche à suivre si la bande respecte les dimensions convenues, mais n’alimente pas correctement les panneaux. L’examen technique, les procédures de contrôle et la responsabilité des modifications doivent être discutés avant la commande. Cela est plus utile qu’une simple assurance que la bande s’adaptera à la machine.
Mettre en service la bande de remplacement sans confondre défaut de réglage et défaut de bande
Inspectez la nouvelle bande avant son installation. Vérifiez son identification, ses dimensions, sa surface, ses bords, son assemblage et ses éventuels guides par rapport à la spécification approuvée. L’installation doit respecter la procédure de remplacement de bande de la machine ; certaines ponceuses nécessitent un démontage important. Évitez d’étirer la bande de manière improvisée ou de la forcer sur les composants.
Avant de régler la tension, examinez les rouleaux, les roulements, les surfaces de support et les éléments de guidage. Une accumulation de poussière, des rouleaux endommagés ou un défaut d’alignement peuvent nuire au fonctionnement d’une bande pourtant adaptée. Réglez la tension conformément aux instructions applicables plutôt que de reprendre la position de l’ancien tendeur, qui peut être due à l’allongement de la bande.
- Vérifier le fonctionnement à vide. Une fois les carters remis en place, suivez la procédure de mise en service prescrite pour contrôler le guidage, les bruits anormaux, le comportement de l’assemblage et le fonctionnement de l’entraînement.
- Vérifier le réglage en fonctionnement. Après toute modification de l’épaisseur ou de la construction, contrôlez le plan de référence du convoyeur ainsi que les réglages de pression ou de ponçage concernés.
- Introduire des matériaux représentatifs. Effectuez des essais contrôlés pour vérifier l’alimentation, les décalages, les hésitations, les marques de surface et l’uniformité du ponçage.
- Évaluer la machine sous charge normale. N’augmentez les exigences qu’après avoir confirmé la stabilité du fonctionnement. Surveillez les glissements et les variations de guidage lorsque la résistance au ponçage augmente.
Interrompez les essais si la bande se déplace vers un bord, frotte contre le châssis, chauffe de manière inhabituelle ou alimente les panneaux de façon imprévisible. Ne tentez pas de corriger le problème en augmentant plusieurs fois la tension ou en modifiant des réglages sans rapport. Une perturbation qui se répète une fois par tour de bande invite à vérifier l’assemblage ou un défaut localisé de la bande ; une dérive latérale nécessite également de contrôler l’alignement et les éléments de guidage.
Préparer le prochain remplacement sans dépendre d’une seule référence de stock
Une fois la bande validée lors des essais de production, conservez sa spécification approuvée, les réglages d’installation, les notes d’inspection et la référence du fournisseur avec les dossiers de la machine. Notez toute différence par rapport à la bande d’origine et les modifications de réglage qu’elle a nécessitées. Le prochain acheteur disposera ainsi d’une spécification de remplacement vérifiée plutôt que d’une nouvelle référence de correspondance non confirmée.
Avant d’acheter une bande de rechange, demandez les instructions de stockage et tenez compte de l’utilisation prévue, du délai d’approvisionnement et des conditions d’entreposage. Une bande de réserve n’est utile que si son matériau et son joint restent en bon état. Conserver une spécification reproductible et un fournisseur capable de fabriquer une bande sur cette base peut être plus utile que de garder en réserve une bande non identifiée.
Envoyez votre demande
Nous sommes ouverts à toute collaboration et nous développerons nos activités avec vous.