


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Quelles sont les causes des bulles lors du contrecollage de placage bois
Un panneau plaqué peut sembler acceptable à la sortie de la presse, puis présenter des cloques surélevées, des zones molles ou des bulles visibles après refroidissement. Dans d'autres cas, la bulle apparaît immédiatement lorsque le placage est découpé ou légèrement pressé à la main. Ces défauts ne sont pas seulement esthétiques : ils peuvent réduire la résistance de collage, créer des problèmes de ponçage et de finition, et entraîner des retouches ou le rejet du panneau.
Les bulles lors du placage de bois sont généralement causées par de l'air ou de la vapeur emprisonnés, un contact insuffisant avec l'adhésif ou une pression inégale sur l'ensemble du panneau. La solution pratique consiste à identifieroù se situe la bulle, à quel moment elle apparaît et si le collage sous celle-ci est faible. Ces informations permettent de distinguer un problème d'adhésif d'un problème d'humidité, de réglage de presse, de matériau ou de manipulation. Une machine de placage de bois correctement réglée aide à maintenir une pression uniforme et des conditions de traitement contrôlées, mais elle ne peut pas compenser un placage inadapté, des supports irréguliers ou une colle mal préparée.
Commencez par analyser le motif des bulles
L'emplacement et la forme d'une bulle fournissent souvent le premier indice utile. Ne modifiez pas simultanément l'adhésif, la température et la pression. Inspectez plusieurs panneaux défectueux, marquez les zones touchées et comparez le motif avant d'effectuer des réglages.
Une bulle qui peut être temporairement aplatie par pression mais qui se reforme indique souvent de la vapeur ou de l'air emprisonné dans le joint de collage. Une bulle qui semble décollée et reste plate une fois repoussée peut davantage indiquer une défaillance de l'adhésif. Si possible, découpez un petit échantillon d'un panneau rejeté. L'aspect du film adhésif et de la surface de rupture apportera bien plus d'informations qu'une simple inspection visuelle.
Un déséquilibre d'humidité est une cause cachée fréquente
Le placage de bois réagit rapidement aux variations d'humidité. Une feuille de placage stockée dans une zone humide peut contenir suffisamment d'humidité pour générer de la vapeur lorsqu'elle entre dans une presse chauffée. L'humidité peut également provenir d'un support humide, d'un adhésif à base d'eau ou d'une surface de travail récemment nettoyée. Lorsque la chaleur est appliquée, cette humidité se transforme en vapeur et cherche à s'échapper. Si le placage et le film adhésif scellent la surface avant que la vapeur ne s'évacue, une cloque se forme.
La situation inverse peut également poser problème. Un placage trop sec peut devenir cassant, se recourber sur les bords ou absorber l'adhésif de manière irrégulière. Il peut se détacher du film de colle lors du chargement, laissant de minuscules vides qui apparaîtront ensuite sous forme de bulles. Une différence importante d'humidité entre le placage et le matériau d'âme peut créer des contraintes après le placage, même si le résultat initial sous presse paraît lisse.
Conditionnez le placage et les supports de panneaux dans un environnement de production stable avant le placage. Protégez les piles contre les flux d'air directs, l'humidité du sol et les variations soudaines de température. Les feuilles de placage doivent rester à plat et être laissées à s'acclimater plutôt que d'être transférées directement d'une zone de stockage froide et humide vers une presse chauffée. Vérifiez également le support, en particulier le contreplaqué, les panneaux de particules, le MDF et les âmes composites qui peuvent avoir été stockés dans des conditions différentes.
Lorsque des bulles apparaissent après un changement de lot de placage, ne supposez pas que les réglages de la presse sont en cause. Comparez le toucher des feuilles, leur courbure, la régularité de leur épaisseur, leur historique de stockage et leur état d'humidité. Les changements de matériau expliquent souvent pourquoi un processus qui fonctionnait la veille commence à produire des cloques.
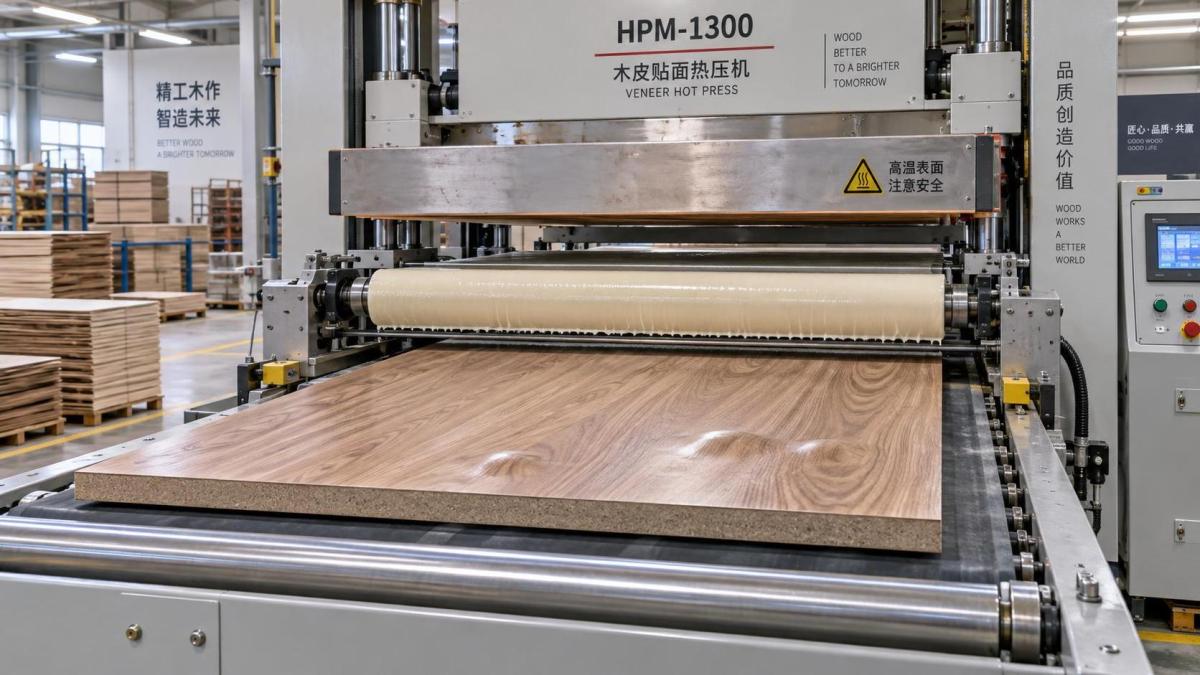
L'application de l'adhésif peut créer des vides avant que le panneau n'atteigne la presse
L'adhésif doit former un film continu et exploitable entre le placage et le support. Une quantité de colle insuffisante laisse des zones sèches où les matériaux ne peuvent pas entrer pleinement en contact. Une quantité excessive peut rester trop humide, migrer dans les pores ou apporter une humidité supplémentaire qui devient de la vapeur sous l'effet de la chaleur. La quantité appropriée dépend du type d'adhésif, de la porosité du placage, de l'absorption du support, de la méthode de pressage et du rythme de production ; aucune quantité unique ne convient à tous les travaux.
Une application inégale est particulièrement préjudiciable. Des rouleaux applicateurs usés, des buses obstruées, des surfaces d'encollage contaminées et des écarts de rouleaux mal réglés peuvent laisser des bandes d'adhésif plus ou moins épaisses. Un panneau peut alors bien adhérer à un endroit et former des cloques à un autre. Vérifiez un panneau d'essai ou effectuez un simple contrôle visuel de transfert afin de confirmer que le film adhésif est uniforme d'un bord à l'autre.
Surveillez le temps ouvert, pas uniquement la quantité de colle
Le temps ouvert est la période entre l'application de l'adhésif et la fermeture de la presse. Si le panneau attend trop longtemps, la surface de l'adhésif peut sécher avant l'application de la pression. La surface peut sembler recouverte, mais l'adhésif ne s'écoule plus suffisamment pour mouiller le placage et le support. Cela produit fréquemment des zones de collage faibles ou des bulles sèches.
Un temps ouvert trop court peut être tout aussi problématique lorsque les panneaux sont introduits trop rapidement dans une presse avant que l'adhésif ne se soit étalé et stabilisé comme prévu. Il peut en résulter un excès de colle expulsée, un déplacement du placage, une rétention d'humidité excessive ou un joint de collage irrégulier. La température, le flux d'air, la formulation de l'adhésif et l'absorption du support modifient tous la durée de travail utilisable. Enregistrez l'intervalle réel pendant la production plutôt que de vous fier uniquement au cycle prévu.
- Confirmez que l'adhésif est mélangé et préparé conformément aux instructions de son fournisseur.
- Inspectez la propreté des rouleaux et l'uniformité du film au début de chaque poste et après un arrêt.
- Faites progresser régulièrement les panneaux enduits vers la presse.
- Ne laissez pas le placage enduit sous un fort flux d'air ou à proximité de sources de chaleur.
- Comparez l'application de colle sur des essences de placage poreuses et denses ; elles peuvent ne pas se comporter de la même manière.
Une pression inégale laisse des poches d'air et des zones de contact faibles
La pression n'est pas simplement une valeur affichée sur la commande de la machine. La question importante est de savoir si la pression atteint uniformément l'ensemble du panneau et reste stable suffisamment longtemps pour permettre à l'adhésif de développer son collage. Une pression faible ou irrégulière laisse de petits espaces entre le placage et le support. L'air reste dans ces espaces et l'adhésif peut ne plus les combler une fois qu'il commence à prendre.
Les causes mécaniques courantes comprennent des surfaces de plateaux inégales, des coussins de presse endommagés, des courroies usées, des plaques de calage contaminées, des pièces mal soutenues et des variations d'épaisseur des panneaux. Un seul copeau, un point de colle durcie ou un débris sur un plateau peut empêcher un contact complet sur une partie du panneau. Pour le placage sous vide, des fuites au niveau du sac, des joints, des raccords de tuyaux ou du système de vide peuvent réduire la compaction et laisser des bulles localisées.
Les panneaux à âme irrégulière exigent une attention particulière. Un support voilé, rugueux, bosselé ou d'épaisseur variable nécessite davantage de compensation qu'un panneau plat et calibré. Des coussins souples ou des plaques de calage adaptées peuvent aider à répartir la pression, mais ils doivent être propres, plats et appropriés à la méthode de pressage. L'ajout d'un coussin ne remplace pas la correction de défauts importants de l'âme.
Vérifiez le contact réel sur toute la zone de travail
Lorsqu'un défaut se reproduit systématiquement au même endroit, testez la presse plutôt que de continuer à régler les paramètres de colle. Utilisez une méthode approuvée de contrôle de pression adaptée à la machine, inspectez l'état des plateaux et comparez la zone touchée aux zones non affectées. Sur une machine de placage de bois, des contrôles réguliers des performances du système de pression, de l'alignement des plateaux et des surfaces de fonctionnement sont essentiels, car une usure progressive peut ne pas être visible pendant la production normale.
Examinez également la technique de chargement. Le placage doit être positionné sans plis, replis, débris emprisonnés ni bords recourbés. Une feuille tirée fermement d'un côté et lâche de l'autre peut former un pont au-dessus de la surface au lieu de se poser uniformément. Un prépositionnement léger et une mise en place soigneuse réduisent le risque d'emprisonner de l'air avant la fermeture de la presse.
La chaleur peut favoriser le processus ou créer une pression de vapeur
Le placage chauffé exige un équilibre entre la température, le temps de maintien, les exigences de l'adhésif et la teneur en humidité des matériaux. Une chaleur excessive peut transformer l'humidité en vapeur plus rapidement qu'elle ne peut s'échapper. Elle peut également faire prendre prématurément la surface de l'adhésif, emprisonnant des gaz dans le joint de collage. À l'inverse, une chaleur insuffisante peut laisser certains adhésifs thermoréactifs insuffisamment durcis, ce qui permet l'apparition ultérieure de bulles ou de délaminages.
Ne supposez pas que la température affichée par le contrôleur est identique à la température de surface du panneau. La température des plateaux, la température de l'âme, l'épaisseur du placage, le matériau de calage et la fréquence de chargement influencent le transfert thermique réel. Un support épais ou froid peut absorber rapidement la chaleur, tandis qu'un placage mince peut chauffer bien plus vite que prévu. Vérifiez les réglages avec une méthode de mesure appropriée lors de la mise en place du processus, notamment après une maintenance ou lors d'un changement de composition des matériaux.
Le relâchement de la pression est également important. Ouvrir une presse chaude trop brusquement peut permettre à la vapeur interne de se dilater avant que le collage ne soit stabilisé. Lorsque le système adhésif le permet, maintenez le panneau sous pression contrôlée pendant le temps de maintien requis, puis relâchez la pression conformément au procédé établi. Évitez d'empiler immédiatement les panneaux chauds d'une manière qui emprisonne la chaleur et l'humidité entre eux.
La préparation du support est souvent négligée
Le placage ne peut pas masquer une mauvaise surface de collage. La poussière, les résidus de ponçage, l'huile, la contamination au silicone, les fibres détachées et les marques d'usinage irrégulières nuisent tous au contact avec l'adhésif. La poussière fine est particulièrement trompeuse, car elle peut ne pas être visible après le ponçage tout en créant une couche faible entre la colle et le support. Nettoyez soigneusement la surface et maintenez les zones de manipulation exemptes de contamination.
La rugosité de surface doit également être adaptée. Un support très rugueux peut nécessiter davantage d'adhésif pour remplir sa texture, tandis qu'une surface trop fermée ou polie peut limiter la pénétration de l'adhésif et l'accrochage mécanique. L'objectif est d'obtenir une surface propre et homogène permettant un mouillage contrôlé, et non une rugosité maximale. Si les bulles se concentrent sur des zones rebouchées, réparées, noueuses ou présentant des défauts corrigés, comparez leur absorption et leur planéité avec le reste du panneau.
Vérifiez le dos du placage aussi soigneusement que l'âme. La poussière non adhérente, les fissures, les dommages de ponçage, les réparations au ruban ou les vides naturels du grain peuvent empêcher un contact uniforme avec la colle. Le placage mince est sensible à la traversée de colle, mais réduire la quantité de colle sans contrôler la qualité de surface peut créer des zones de collage sèches. Ajustez le processus selon la combinaison réelle de placage et de support plutôt que de considérer toutes les feuilles comme identiques.
Une séquence pratique pour éliminer les bulles pendant la production
Lorsque des défauts apparaissent, isolez un petit nombre de panneaux et effectuez des modifications contrôlées. Des réglages aléatoires peuvent masquer la véritable cause et créer un défaut différent.
- Arrêtez-vous et classez le défaut. Notez la taille, l'emplacement et le moment d'apparition de la bulle, ainsi que si elle apparaît avant ou après refroidissement.
- Inspectez le collage défaillant. Ouvrez ou découpez soigneusement un échantillon rejeté. Recherchez de la colle sèche, de la colle humide, un mauvais transfert, un arrachement de fibres de bois, de la poussière emprisonnée ou des signes de vapeur.
- Vérifiez d'abord les matériaux. Confirmez que le placage et l'âme sont plats, propres, correctement conditionnés et exempts de problèmes évidents d'humidité ou de stockage.
- Examinez la manipulation de l'adhésif. Vérifiez l'état du mélange, la régularité de l'application, le temps de travail et l'uniformité de l'enduction.
- Examinez l'application de la pression. Nettoyez les surfaces de presse, inspectez les coussins ou les plaques de calage, vérifiez les positions récurrentes des défauts et confirmez que le panneau est soutenu uniformément.
- Réglez une seule variable de processus à la fois. Selon les éléments observés, modifiez la température, le temps de pressage, la pression ou l'intervalle de chargement dans le cadre d'un essai contrôlé.
- Laissez les panneaux se stabiliser avant de les évaluer. Certaines bulles liées à l'humidité et à la chaleur n'apparaissent qu'après refroidissement ; inspectez donc les échantillons après la période normale de manipulation.
Conservez un court relevé de production chaque fois qu'un nouvel adhésif, une nouvelle essence de placage, un nouveau support, une nouvelle épaisseur ou une nouvelle configuration de presse est introduit. Enregistrez l'état des matériaux, la préparation de la colle, la méthode d'application, les réglages de presse et le résultat observé. Cela est plus utile que de se fier à la mémoire lorsqu'un motif de bulles similaire réapparaît ultérieurement.
Lorsque le problème indique la machine plutôt que le processus
Des défauts répétés dans une zone fixe, une pression qui fluctue pendant un cycle, un chauffage inégal des plateaux, une perte de vide récurrente ou une presse incapable de maintenir ses réglages de manière fiable doivent être traités comme des problèmes d'inspection de l'équipement. Continuer la production avec une pression ou une température instable consomme souvent plus de placage et d'adhésif qu'un arrêt de maintenance planifié.
Le nettoyage et l'inspection de routine des surfaces de pressage, des joints, des composants hydrauliques ou pneumatiques, des commandes de chauffage, des rouleaux et des points d'alignement contribuent à prévenir ces défaillances. La machine doit être adaptée à la taille des panneaux, à la composition des matériaux, au système adhésif et à la méthode de production utilisés. Même une machine de placage de bois bien entretenue nécessite des réglages de processus correspondant aux matériaux réellement présents sur la ligne.
Le moyen le plus fiable de prévenir les bulles consiste à considérer le placage comme un processus interconnecté : des matériaux stables, des surfaces propres, un film adhésif continu, un timing correct, une pression uniforme et une chaleur contrôlée. Une fois que le motif des bulles est lié à l'une de ces conditions, l'action corrective devient beaucoup plus précise et reproductible.
Envoyez votre demande
Nous nous réjouissons de collaborer avec vous et de nous développer à vos côtés.