


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Comment isoler la cause des coupes imprécises dans les machines à bois
Comment isoler la cause des coupes imprécises sur les machines à bois
Les coupes imprécises proviennent rarement d’un seul défaut évident. Une scie à panneaux peut couper d’équerre sur un côté d’une feuille, mais dévier vers son extrémité. Une scie à format peut produire des pièces propres qui ne correspondent pas à la dimension programmée. Une ligne de placage de chants peut sembler présenter un problème d’affleurage alors que le véritable problème a commencé par le manque d’équerrage du panneau à la scie. Dans chaque cas, remplacer des pièces avant d’identifier la source peut entraîner davantage d’arrêts, de travaux de réglage, sans correction durable.
Undépannage efficace des machines à bois commence par la distinction entre le symptôme et la cause. L’objectif n’est pas simplement de trouver un composant qui semble usé ; il consiste à déterminer si l’erreur provient de l’outil de coupe, de la broche ou de l’arbre, du système de guidage, de la méthode de maintien de la pièce, de la géométrie de la table, de l’état du matériau ou des réglages de commande. Une séquence rigoureuse est importante, car plusieurs petits écarts peuvent se combiner pour produire une erreur de coupe visible.
Avant de commencer les réglages, consignez ce qui se produit réellement. L’erreur est-elle constante ou intermittente ? Se produit-elle lors des coupes transversales, des coupes longitudinales, des coupes d’onglet ou uniquement pour une certaine longueur de pièce ? S’aggrave-t-elle lorsque la machine chauffe ? Ces observations permettent de cibler l’investigation bien plus efficacement qu’un contrôle général de l’alignement dès le départ.
Définir l’erreur de coupe avant de toucher à la machine
« Imprécise » peut avoir plusieurs significations, et chaque configuration oriente vers un groupe de causes différent. Une erreur dimensionnelle n’est pas nécessairement une erreur angulaire. L’arrachement ne prouve pas qu’un guide parallèle n’est pas parallèle. Un chant brûlé peut résulter de l’état de la lame, de la pression d’avance, des contraintes du matériau ou de la relation entre la lame et le guide.
Commencez par une pièce d’essai contrôlée. Utilisez un matériau raisonnablement plat, stable et exempt de dommages évidents. Marquez sa face de référence et son chant de référence. Effectuez des coupes répétées sans modifier le réglage, puis mesurez à plusieurs endroits. Pour contrôler l’équerrage, comparez les deux extrémités d’une pièce d’essai ou utilisez une équerre fiable adaptée à la tolérance attendue de la machine. Pour la répétabilité dimensionnelle, mesurez une série de pièces plutôt que de vous fier à une seule coupe.
Cette classification initiale évite une erreur fréquente : corriger la machine pour une erreur causée par le processus de coupe. Si une scie produit la bonne dimension mais laisse un chant brûlé ou fibreux, modifier l’étalonnage de la butée numérique ne résoudra pas le problème.
Écarter la lame et l’ensemble d’outillage
La lame est souvent mise en cause en premier, parfois à juste titre. Une lame émoussée augmente l’effort de coupe et peut fléchir sous charge. L’accumulation de résine modifie l’action de coupe et peut augmenter la chaleur. Des dents endommagées, une géométrie de dent inadaptée au matériau ou un trait de scie inapproprié peuvent tous affecter la qualité du chant et la trajectoire de coupe. Toutefois, une lame doit être évaluée comme un ensemble, et non uniquement comme un consommable.
Après avoir isolé l’alimentation conformément aux procédures de sécurité du site, inspectez le corps de la lame, les dents, l’alésage, les surfaces des flasques et la zone d’appui de l’arbre. La poussière, la résine, une flasque endommagée ou une particule étrangère coincée entre la lame et la flasque peuvent provoquer un faux-rond latéral. Une lame qui semble osciller n’est pas forcément voilée ; elle peut simplement être appuyée contre une surface de montage non nettoyée.
Si un équipement de mesure approprié est disponible, contrôlez le faux-rond au niveau de l’arbre, puis sur la lame montée. L’objectif est la comparaison plutôt que le recours à une valeur universelle. Si la mesure sur l’arbre est stable mais que celle sur la lame change sensiblement après le montage, la lame, la flasque ou les surfaces d’appui méritent une attention particulière. Si les deux mesures présentent un mouvement similaire, examinez la broche ou l’arbre lui-même.
Ne négligez pas la tension de la lame et la charge de coupe. Une lame peut sembler acceptable lors d’un contrôle de rotation à vide, mais fléchir durant une coupe longitudinale exigeante. Cela est particulièrement pertinent lors de la coupe de panneaux denses, de bois massif soumis à des contraintes internes, de matériaux stratifiés ou de matériaux dont l’épaisseur approche la capacité pratique de la machine. Une comparaison contrôlée avec une lame reconnue en bon état est souvent plus rapide qu’un long débat sur l’état des dents.
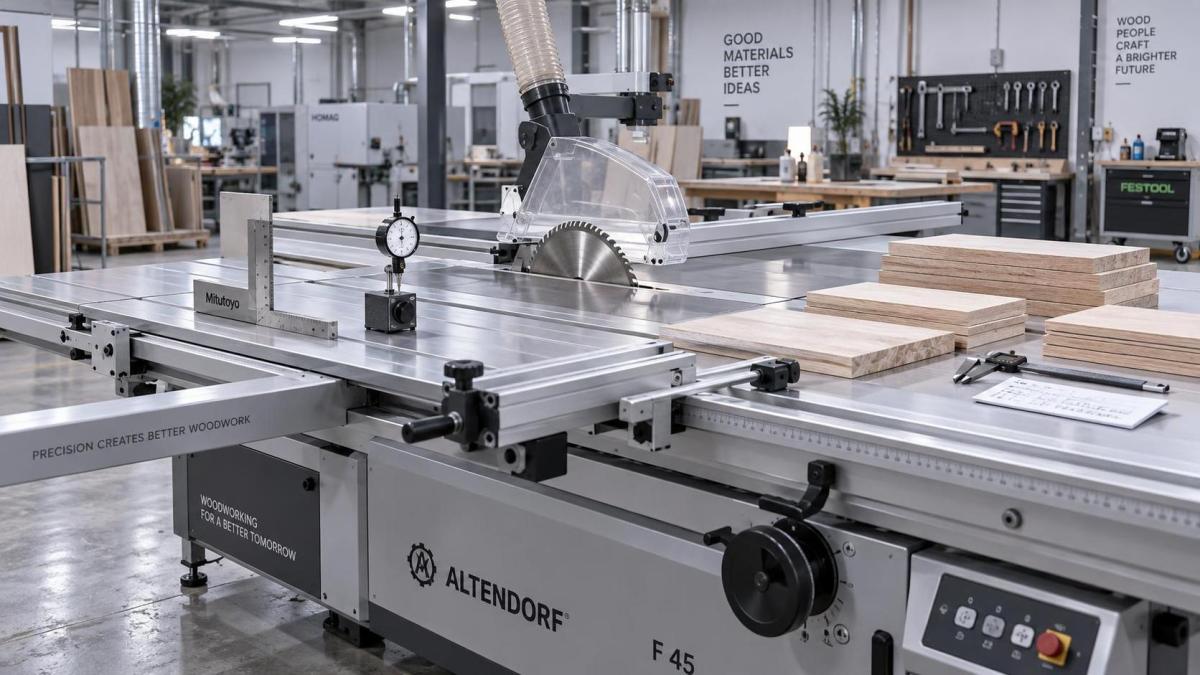
Vérifier la géométrie de la machine dans le bon ordre
Une fois l’outillage écarté ou corrigé, progressez vers l’extérieur à partir de l’axe de coupe. Sur une scie à table fixe, la relation critique est généralement celle entre le plan de la lame et le guide parallèle. Sur une scie à format, les relations entre la lame, le chariot coulissant, le guide transversal et le système de butées sont toutes importantes. Les routeurs CNC et centres d’usinage ajoutent l’équerrage du portique, l’état de la broche, le maintien par vide et le positionnement des axes à l’investigation.
Évitez de régler simultanément tous les points d’alignement. Établissez une référence stable et travaillez à partir de celle-ci. Par exemple, confirmez que la lame est correctement montée et que l’arbre est en bon état avant d’évaluer le parallélisme du guide. Confirmez la course du chariot avant de réinitialiser un guide transversal. Si la référence elle-même est erronée, les réglages ultérieurs peuvent masquer le problème d’origine et rendre les interventions futures plus difficiles.
Guide parallèle et système de guidage
Un guide qui n’est pas solidement fixé, rectiligne ou correctement positionné par rapport à la lame peut entraîner une largeur imprécise et une mauvaise qualité de coupe. Le symptôme pratique dépend du sens de l’erreur. Si la pièce est comprimée entre le guide et l’arrière de la lame, les marques de chauffe, le bruit et le risque de rejet peuvent augmenter. Si la pièce s’éloigne de la trajectoire prévue, le résultat peut être une largeur variable plutôt qu’une erreur nette et répétable.
Vérifiez le jeu dans le mécanisme de verrouillage, la présence de saleté sur le rail de guidage, les patins de contact endommagés et le jeu qui n’apparaît que lorsqu’une pression est appliquée sur l’extrémité du guide. Un guide peut sembler correct lors d’une mesure à l’arrêt, mais se déplacer pendant la coupe d’un panneau grand format. Cette distinction explique pourquoi une mesure statique doit être suivie d’un essai de coupe pratique.
Table coulissante, guide transversal et butées
Sur les équipements à table coulissante, l’état du chariot est essentiel à l’équerrage de la coupe. Des débris dans le chemin de guidage, l’usure des roulements, un mauvais réglage du chariot ou des dommages causés par la manipulation de grands panneaux peuvent générer un mouvement difficile à voir, mais facile à mesurer sur les pièces finies. Vérifiez le déplacement sur toute la course plutôt qu’en un seul point. Certains défauts n’apparaissent qu’aux extrémités de la course, où la charge et le bras de levier changent.
Le guide transversal doit ensuite être contrôlé indépendamment. Un guide rectiligne mais non perpendiculaire au déplacement du chariot crée une erreur angulaire constante. Un guide dont le pivot, la butée ou la rallonge présente du jeu peut entraîner des résultats incohérents. Les pièces longues rendent ces problèmes plus visibles, car un faible écart angulaire au niveau du guide devient une différence dimensionnelle plus importante à l’extrémité éloignée.
Lorsqu’un affichage numérique ou une butée motorisée est en jeu, distinguez le positionnement mécanique du positionnement affiché. Si la butée atteint le même point physique à chaque fois mais que l’affichage est erroné, un réétalonnage peut être approprié. Si la butée n’atteint pas le même point de manière répétée, l’étalonnage seul n’est pas la solution ; inspectez l’entraînement, l’accouplement, le retour codeur, la référence de fin de course et toute obstruction mécanique.
Considérer la pièce comme faisant partie du système
Les machines ne coupent pas des matériaux idéaux. Une planche cintrée peut basculer contre une table. Un panneau déformé peut se déplacer contre un guide. Les contraintes internes du bois massif peuvent se libérer lors d’une coupe longitudinale et entraîner la fermeture ou l’ouverture du trait de scie derrière la lame. Les panneaux stratifiés peuvent présenter des chants endommagés ou des surfaces irrégulières qui rendent le référencement répétable difficile.
Lorsqu’une erreur n’apparaît que sur certains matériaux, comparez la même configuration à l’aide d’un panneau de référence plat. Si la machine coupe correctement le panneau de référence, évitez de modifier les réglages d’alignement avant d’avoir évalué la manutention du matériau. Les rouleaux de support, le support de table coulissante, les serre-joints, les dispositifs de pression, les zones de vide et la technique d’avance de l’opérateur peuvent tous influencer le résultat final.
C’est également à ce stade que la séquence de processus est importante. Dans la production de meubles, un panneau coupé légèrement hors d’équerre lors de l’étape de mise au format peut générer des défauts trompeurs au perçage, au placage de chants ou à l’assemblage. Identifiez la première opération au cours de laquelle le chant ou la dimension de référence a été créé. Réparer la dernière machine de la chaîne peut ne traiter que la conséquence visible.
Distinguer les erreurs mécaniques des erreurs de réglage et de commande
Les équipements modernes pour le travail du bois peuvent combiner des réglages manuels avec des règles numériques, des butées servo-commandées, des séquences contrôlées par PLC et des programmes CNC. Cela peut orienter les travaux de maintenance dans la mauvaise direction : un écart dimensionnel est parfois traité comme un problème logiciel avant que la butée mécanique ne soit vérifiée, ou un véritable problème de codeur est traité comme un désalignement du guide.
Une méthode d’isolement utile consiste à comparer la commande, le mouvement et le résultat. Quelle dimension a été saisie ou sélectionnée ? À quel endroit le mécanisme s’est-il physiquement arrêté ? Quelle dimension a réellement été coupée ? Si la valeur saisie et la position physique divergent de manière constante, inspectez l’étalonnage, les décalages de référence, les unités et les données du programme. Si la position physique varie malgré des commandes identiques, examinez le jeu mécanique, l’état de la courroie ou de la crémaillère, la fixation de l’accouplement, le réglage de l’entraînement et le retour des capteurs. Si la position physique est stable mais que la dimension de coupe varie, revenez au maintien de la pièce, à la flexion de la lame ou au mouvement du matériau.
Pour les opérations CNC, confirmez le décalage de travail actif, les données de longueur d’outil, la compensation du diamètre d’outil, la révision du programme et la stratégie de parcours d’outil avant de modifier les paramètres de la machine. Une entrée d’outil incorrecte peut créer un défaut dimensionnel répétable qui ressemble exactement à une dérive de l’étalonnage des axes. À l’inverse, une broche desserrée, une pince usée ou un serrage insuffisant peut produire des dimensions incohérentes qu’aucune modification de programme ne corrigera.
Utiliser un enregistrement de diagnostic reproductible
Un bon dépannage devient plus rapide lorsque les observations sont conservées. Consignez le modèle et la configuration de la machine, le type et l’épaisseur du matériau, la lame ou l’outil utilisé, le sens de coupe, la dimension attendue, le résultat mesuré et les réglages effectués. Des photographies du chant coupé et de la configuration de mesure sont utiles lorsqu’une assistance technique à distance est nécessaire. Elles empêchent également que la visite d’entretien suivante répète les mêmes contrôles sans contexte.
Un relevé pratique doit inclure ce qui a été écarté, et pas uniquement ce qui a été constaté. « Lame remplacée, aucun changement », « verrouillage du guide contrôlé sous charge » ou « erreur uniquement avec des panneaux cintrés » donne au technicien suivant une orientation claire. Cette approche est particulièrement précieuse lorsque plusieurs équipes utilisent la même machine et que les réglages changent entre les séries de production.
Chez Qingdao Zhongding Machinery Co., Ltd., le support machine à long terme est considéré comme une partie du cycle de vie de l’équipement plutôt que comme une tâche de service après-vente distincte. Avec plus de 20 ans d’expérience dans la fabrication et l’exportation de machines à bois, la leçon pratique reste constante : les problèmes de précision sont résolus de la manière la plus fiable lorsque les techniciens reçoivent des informations complètes sur la machine, vérifient l’état de référence et modifient une variable à la fois. La disponibilité des pièces de rechange est importante, mais un diagnostic correct détermine avant tout si une pièce de remplacement est réellement nécessaire.
Quand arrêter les réglages et commencer l’escalade
Certains défauts ne doivent pas être corrigés par des réglages locaux répétés. Faites remonter le problème lorsqu’il existe des signes de dommages aux roulements de broche, de composants structurels fissurés ou déformés, de défauts récurrents de positionnement électrique, de vibrations anormales, de mouvements inexpliqués d’un mécanisme lié à la sécurité ou d’un changement soudain de précision après un choc ou un transport. La poursuite de l’utilisation peut endommager l’outillage, compromettre la qualité de coupe ou introduire un risque pour la sécurité.
Lorsque vous demandez une assistance technique, fournissez les résultats des coupes d’essai, les mesures, des photos ou vidéos du mouvement concerné, les détails de l’outillage ainsi qu’une description du moment où le défaut a commencé. Ces informations permettent à l’équipe de service de distinguer un problème de réglage probable d’un problème de composant ou d’installation. Les coupes imprécises deviennent gérables lorsque le diagnostic suit le chemin de coupe — de l’outil et de la broche, en passant par les guides et les tables, jusqu’au support du matériau et à la logique de commande — plutôt que de s’appuyer sur des réglages par essais et erreurs.
Envoyez votre demande
Nous nous réjouissons de collaborer avec vous et de nous développer à vos côtés.