

Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Pourquoi les machines à bois laissent des marques de brûlure sur le bois massif — et comment y remédier
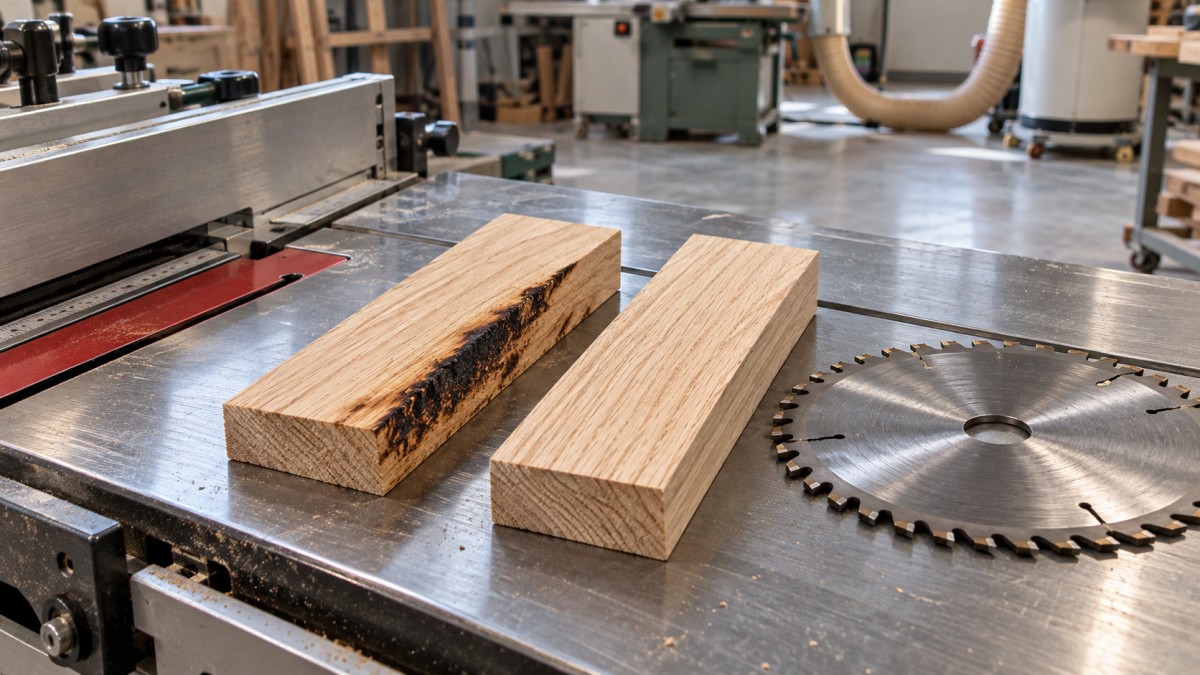
Les marques de brûlure sur le bois massif apparaissent généralement lorsqu’une arête de coupe ou un abrasif frotte suffisamment longtemps la surface pour y concentrer de la chaleur. Commencez par repérer l’emplacement de la décoloration, puis inspectez l’outillage, les conditions d’avance et la géométrie de la machine, dans cet ordre. Augmenter la vitesse d’avance peut parfois faire disparaître le symptôme, mais une arête émoussée, une chute coincée ou un guide mal aligné nécessitent une autre correction.
Avant de modifier les réglages, conservez un échantillon marqué et notez l’essence de bois, la référence de l’outil, la vitesse de broche, le réglage d’avance et la profondeur de coupe. Pour les équipements de menuiserie, notamment les machines menuiserie, ces éléments permettent de distinguer un défaut machine reproductible d’un problème lié à une seule planche ou à une opération d’usinage donnée.
Utilisez le motif de brûlure pour orienter votre recherche
Une surface sombre ne suffit pas à établir la cause. Comparez l’emplacement de la marque au sens d’avance et au point de premier contact entre la pièce et l’outil. Une ligne brune continue suggère un frottement prolongé ; une tache localisée indique souvent une pause, un mouvement entravé ou des caractéristiques locales du fil du bois.
Avant de régler la machine, distinguez le brûlage des autres types de décoloration. Les stries minérales suivent la structure du bois et restent visibles au-delà de la face usinée. Une contamination métallique peut provoquer des taches sombres dans les bois riches en tanins, notamment en présence d’humidité. Une véritable brûlure suit le trajet de contact et s’accompagne souvent d’une surface polie ou d’une odeur de brûlé. L’odeur, à elle seule, ne permet pas d’établir un diagnostic fiable.
Rétablissez le tranchant avant de compenser avec les réglages
Isolez l’alimentation électrique et toute énergie résiduelle avant de toucher aux lames, aux fraises, aux composants d’avance ou aux ouvertures d’aspiration. Les dépôts de résine sont une cause fréquente de recherches de panne inutiles : un outil encrassé peut sembler encore utilisable alors que son dégagement de coupe est réduit. Les dépôts sur les flancs des dents ou le corps de la fraise augmentent le frottement et favorisent l’accumulation de résine.
Nettoyez l’outil avec un produit compatible avec son carbure, son brasage, ses revêtements et le matériau de son corps. Respectez les instructions de dilution et de durée d’exposition du produit, puis séchez l’outil avant son installation. Un grattage agressif peut endommager le tranchant ; un trempage prolongé dans un produit chimique inadapté peut attaquer les matériaux de l’outil. Nettoyez également les surfaces de montage, car des débris coincés peuvent empêcher un positionnement correct.
Le nettoyage ne rétablit pas un tranchant arrondi. Avec un grossissement adapté, recherchez l’arrondissement du tranchant, les éclats de carbure, les pointes endommagées et l’usure irrégulière. Une fraise qui laisse une seule strie brûlée toujours au même endroit du profil doit être inspectée précisément sur cette partie de son arête. Remplacez les outils endommagés ou faites affûter professionnellement les outils réutilisables dans les limites spécifiées.
Vérifiez que l’outil est adapté à l’opération. Une lame conçue pour les coupes transversales fines peut peiner lors d’un délignage profond, car l’espace pour les copeaux et la géométrie de coupe diffèrent. Une fraise de défonceuse à longue longueur de coupe présente également une rigidité et des caractéristiques d’engagement différentes de celles d’un outil plus court. Le diamètre de l’outil, le nombre de dents ou de goujures, le dépassement et la profondeur de coupe doivent être pris en compte ensemble.
Équilibrez l’avance, la vitesse et l’enlèvement de matière
Une avance lente est une cause fréquente de brûlure, en particulier lorsque le tranchant repasse plusieurs fois sur presque la même surface. Toutefois, augmenter l’avance sans tenir compte de la vitesse de broche, de l’état de l’outil et de la charge de coupe peut provoquer une déflexion, de l’arrachement ou une surcharge de l’entraînement.
Pour une fraise dont le nombre de dents ou de goujures est défini, l’avance nominale par dent est égale à la vitesse d’avance linéaire divisée par le nombre de tours de broche par minute, puis par le nombre d’arêtes de coupe. Les unités doivent être cohérentes. Cette relation explique pourquoi le montage d’une fraise comportant davantage de dents, sans modifier l’avance ni la vitesse, réduit l’épaisseur nominale du copeau pris par chaque arête.
Commencez par la plage de fonctionnement recommandée par le fournisseur de l’outillage. La formation réelle des copeaux varie aussi en fonction de l’engagement radial, du sens du fil du bois et de la géométrie de la fraise. Le calcul de l’avance par dent ne prouve pas qu’une passe de finition peu profonde coupe efficacement ; un engagement très faible peut faire frotter le tranchant au lieu de former un copeau utile.
Lors d’un essai contrôlé, modifiez un seul réglage et observez à la fois la surface et le comportement de la machine. Si la coupe est nette à vitesse d’avance régulière, mais que des brûlures apparaissent lors des hésitations, corrigez la continuité de l’avance. Si l’augmentation de l’avance provoque des vibrations ou une forte charge, examinez la profondeur de coupe excessive, le manque de soutien ou l’inadaptation de l’outil avant de l’augmenter davantage.
Réduire la vitesse de broche peut limiter les contacts répétés, mais modifie aussi les forces de coupe et les conditions de fonctionnement disponibles. Respectez les limites de la machine et de l’outil. Lorsque l’engagement est excessif, répartissez la coupe en passes adaptées, en laissant suffisamment de matière pour que la passe de finition coupe proprement.
Usinage des angles et des profils profonds
Un angle usiné à la défonceuse peut brûler même si les parties droites sont propres. Le mouvement d’une machine CNC ralentit lorsqu’elle aborde une géométrie serrée, tandis que la broche continue de tourner. L’engagement augmente également dans certains angles rentrants. Examinez la vitesse d’avance réelle dans la zone concernée au lieu de vous fier uniquement à la valeur programmée.
Une opération de finition distincte, un parcours d’entrée révisé ou une fraise plus petite adaptée peut améliorer l’usinage des géométries difficiles. Toute modification du parcours d’outil doit préserver un maintien sûr de la pièce et un sens de coupe approprié. Sur les machines à avance manuelle, ne passez pas en coupe en avalant pour tenter de résoudre le problème : l’outil risque d’entraîner brusquement la pièce vers l’avant.
Lorsqu’une lame de scie affûtée laisse malgré tout un bord brûlé
Des brûlures persistantes sur un côté de la coupe à la scie justifient une vérification de la géométrie. Après avoir isolé la machine, vérifiez le montage de la lame, la propreté des flasques de l’arbre, l’état de la lame et l’alignement, en utilisant les surfaces de référence et la procédure du fabricant de la machine. Inspectez l’arbre et les roulements si le faux-rond mesuré ou le jeu dépasse la tolérance spécifiée.
Un guide qui dirige la pièce vers l’arrière de la lame peut créer un contact supplémentaire après le passage des dents. La déflexion de la lame produit un symptôme similaire, surtout en cas de dépassement excessif, de rigidité inadaptée de la lame ou de soutien insuffisant. Évitez d’appliquer un décalage universel du guide : le réglage correct dépend de la conception de la scie et de ses instructions.
Surveillez les contraintes internes du bois massif. Une planche qui referme le trait de scie peut pincer la lame malgré un alignement correct de la machine. Comparez la pièce concernée à une planche de référence stable, et vérifiez que le couteau diviseur ou le séparateur est conforme aux spécifications et correctement aligné. Ne retirez jamais cet élément pour faciliter une coupe qui pince.
Les pièces longues nécessitent un soutien qui maintient la trajectoire d’avance prévue. Un support placé trop haut peut soulever ou dévier la planche ; un soutien insuffisant en sortie favorise les hésitations vers la fin de la coupe. Gardez les mains et les outils de réglage à l’écart de la zone de coupe, et remettez les protecteurs en place avant chaque essai.
Les raboteuses, moulurières et ponceuses nécessitent des corrections différentes
Sur une raboteuse ou une moulurière, commencez par vérifier que la zone sombre est bien due à la chaleur. L’arrachement crée des ombres et le fil comprimé peut paraître plus foncé sous une lumière oblique. Examinez la surface en faisant varier l’orientation de la lumière et comparez-la à une zone légèrement dégauchie ou poncée.
Si la brûlure est confirmée, vérifiez le dépassement des couteaux ou le positionnement des plaquettes, l’état de la tête de coupe et le mouvement réel de l’avance. Un rouleau d’entraînement qui patine peut laisser le bois immobile sous la tête de coupe. De la résine sur les rouleaux, des réglages de pression incorrects ou des composants d’avance usés peuvent donc provoquer des brûlures, même si la vitesse d’avance affichée semble adaptée.
Suivez la procédure spécifiée pour le réglage des couteaux ou le montage des plaquettes. Des débris sous une plaquette ou un mauvais positionnement peuvent concentrer la coupe sur une petite partie de la tête. Augmenter la pression des rouleaux au hasard est une mauvaise solution au patinage : cela peut marquer la pièce ou modifier son passage dans la machine.
Les brûlures de ponçage résultent du frottement de l’abrasif et non de la géométrie du tranchant. Vérifiez si l’abrasif est encrassé, glacé, usé de façon irrégulière ou si sa jonction est endommagée. Une bande qui ne coupe plus efficacement génère souvent de la chaleur tout en enlevant peu de matière. Dans ces conditions, réduire la vitesse d’avance prolonge le contact et peut aggraver les dégâts.
Adaptez l’enlèvement de matière au grain de l’abrasif et à la capacité de la machine. Les fortes corrections d’épaisseur doivent être effectuées plus tôt dans le processus ; forcer une bande à grain fin à enlever trop de matière favorise l’échauffement et l’encrassement. Vérifiez l’aspiration des poussières et le système de pression avant de modifier les réglages. Une semelle de patin usée ou un point de pression localisé peut créer une strie qui persiste malgré plusieurs changements de bande.
En cas de fumée, de matière incandescente ou d’élévation anormale de la température, arrêtez le processus et suivez la procédure d’intervention en cas d’incendie de la machine et du système d’aspiration. Ne poursuivez pas les essais de coupe tant que la chaleur ou le risque d’inflammation n’a pas été expliqué.
Utilisez le bois lui-même comme variable de diagnostic
Les bois durs et denses, les bois résineux, les fibres au fil changeant et le bois de bout imposent des contraintes différentes à l’outil. Un réglage adapté à une essence ne garantit pas qu’il convienne à une autre. Les poches de résine peuvent rapidement encrasser l’outil, tandis que les variations du fil peuvent accroître la résistance à la coupe au sein d’une même planche.
Mesurez la teneur en humidité selon une méthode adaptée et comparez les pièces affectées à celles qui s’usinent proprement. L’humidité influe sur la stabilité et le comportement à la coupe, mais une mesure isolée ne suffit pas à expliquer une brûlure. Notez si la planche se coince, se déforme après le délignage ou laisse des dépôts sur l’outil ; ces observations permettent de relier l’état du matériau au défaut.
Vérifiez la correction avant de faire disparaître les traces
Après avoir remis en place les protecteurs et le système d’aspiration, effectuez un essai sur une pièce comparable, avec la même orientation du fil, la même profondeur de coupe et le même dispositif de soutien. Incluez la partie de l’opération qui posait initialement problème : la fin d’un délignage, un angle rentrant ou une passe de moulurage sur toute la longueur. Une coupe courte et facile peut ne pas reproduire le facteur déclencheur initial.
Faites une coupe suffisamment longue pour que les dépôts, la chaleur ou l’instabilité de l’avance puissent réapparaître. Comparez la nouvelle surface à l’échantillon conservé et notez l’état de l’outil et les réglages qui ont donné un résultat acceptable. Si la brûlure ne réapparaît qu’après une coupe prolongée, inspectez la formation de dépôts, l’efficacité de l’aspiration et l’usure progressive de l’outil.
N’éliminez les brûlures résiduelles qu’une fois le processus stabilisé. Une légère décoloration peut disparaître au ponçage, mais des dégâts plus profonds nécessitent un enlèvement de matière supplémentaire et un contrôle des dimensions. Sur un profil fini ou une surface d’assemblage, vérifiez la surépaisseur disponible avant de retravailler la pièce ; supprimer la couleur ne suffit pas si la correction modifie l’ajustement.
Envoyez votre demande
Nous sommes ouverts à toute collaboration et nous développerons nos activités avec vous.