

Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Temps d’arrêt d’une perceuse CNC six faces : une liste de contrôle pour la maintenance préventive
Arrêts de la perceuse CNC six faces : liste de contrôle pour la maintenance préventive
L’arrêt imprévu d’une perceuse CNC six faces est rarement provoqué par une panne spectaculaire. Le plus souvent, tout commence par un petit signe avant-coureur facile à négliger : un bruit de broche légèrement différent, un panneau qui nécessite une deuxième tentative de positionnement, de la poussière qui s’accumule autour d’un capteur ou une alarme récurrente effacée sans que sa cause soit recherchée. Dans la production de meubles, ces petits problèmes peuvent rapidement entraîner des perçages manquants, des pièces rejetées, des retards d’assemblage et un appel urgent au service après-vente.
Pour les équipes de maintenance, la maintenance préventive ne se résume pas à une routine de nettoyage. Elle permet de préserver la précision d’usinage tout en détectant l’usure avant qu’elle n’affecte la production. Un système de perçage six faces réunit plusieurs unités de perçage, des mécanismes d’alimentation, des dispositifs de serrage, des axes entraînés par servomoteur, des composants pneumatiques, des circuits de sécurité et du matériel de commande. Chaque système peut fonctionner de manière fiable individuellement, mais les arrêts surviennent souvent aux points d’interaction entre ces systèmes.
La liste de contrôle pratique ci-dessous est conçue pour les conditions courantes dans les usines de meubles en panneaux et les ateliers de menuiserie : poussière, matériaux de panneaux variés, changements fréquents de programme, longues séries de production et fenêtres de maintenance limitées. Les intervalles exacts doivent toujours respecter le manuel de la machine et les conditions d’exploitation sur site, en particulier lorsque la poussière de panneaux, l’humidité, la qualité de l’air comprimé ou le volume de production diffèrent des conditions habituelles.
Commencez par les symptômes qui précèdent généralement un arrêt
Un plan de maintenance préventive est plus efficace lorsque les opérateurs et le personnel de service utilisent les mêmes termes pour décrire les premiers symptômes. « La machine ne fonctionne pas correctement » est difficile à diagnostiquer. « La pince gauche marque une pause avant d’atteindre sa position sur les panneaux plus épais » donne au technicien un point précis à examiner.
Avant d’ouvrir les armoires électriques ou de régler les paramètres mécaniques, consultez le relevé de production et l’historique des alarmes. Recherchez les événements récurrents plutôt que de vous limiter à la dernière alarme. Des alarmes de positionnement répétées, des avertissements de surcharge de broche, des interruptions de communication ou une détection irrégulière des panneaux indiquent souvent un problème sous-jacent qui réapparaîtra après une réinitialisation.
Les signes avant-coureurs courants comprennent une augmentation du bruit de perçage, des bords de trous rugueux ou brûlés, des bris d’outils fréquents, une accumulation visible de copeaux, un alignement irrégulier des panneaux, des mouvements de chargement ou de déchargement plus lents, des fuites d’air et des vibrations des axes servo. Aucun de ces signes ne permet à lui seul de confirmer une panne précise. Ils aident toutefois à cibler l’ordre des vérifications et à éviter le remplacement inutile de pièces coûteuses.
Contrôles quotidiens : la propreté est un enjeu de fiabilité
La poussière issue des panneaux à base de bois est l’une des menaces les plus persistantes pour la stabilité du fonctionnement. Elle peut obstruer les capteurs photoélectriques, contaminer les guidages linéaires, réduire la régularité du serrage, perturber les interrupteurs de fin de course et favoriser l’accumulation de chaleur autour des composants électriques. La machine peut continuer à fonctionner dans ces conditions pendant un certain temps, mais la fréquence des pannes augmente généralement.
Au début ou à la fin de chaque poste, inspectez la zone de travail, les têtes de perçage, le parcours d’alimentation, les surfaces de référence, les pinces et les raccords d’aspiration. Retirez les copeaux libres dans les zones où se déplacent les pièces mobiles ou où les capteurs doivent disposer d’un champ de détection dégagé. Utilisez des méthodes de nettoyage adaptées au lieu de diriger de l’air à haute pression sans discernement vers les roulements, les armoires électriques ou les composants étanches. L’air comprimé peut pousser les poussières fines plus profondément, là où elles sont plus difficiles à éliminer.
Vérifiez que le système d’aspiration capte effectivement les poussières au point de perçage. Le fait qu’un conduit soit raccordé ne garantit pas une aspiration efficace. Soyez attentif aux changements inhabituels du débit d’air, vérifiez que les tuyaux flexibles ne sont ni endommagés ni écrasés et assurez-vous qu’aucune grande chute ni aucun débris accumulé n’obstrue le passage. Une aspiration insuffisante ne nuit pas seulement à la propreté : elle peut réduire la visibilité lors du perçage, contaminer les mécanismes et contribuer à une usure prématurée.
Le contrôle quotidien doit également porter sur les forets et les outils de fraisage, le cas échéant. Un outil émoussé, ébréché ou mal installé augmente l’effort de coupe. Cela peut se traduire par une mauvaise qualité des trous, une alarme liée à la broche ou un problème attribué à tort au programme de commande. Vérifiez que les porte-outils sont propres, que les outils sont correctement montés et que l’outil choisi correspond au matériau du panneau et aux exigences d’usinage.
Vérifiez le positionnement des panneaux avant de rechercher les causes des erreurs de précision
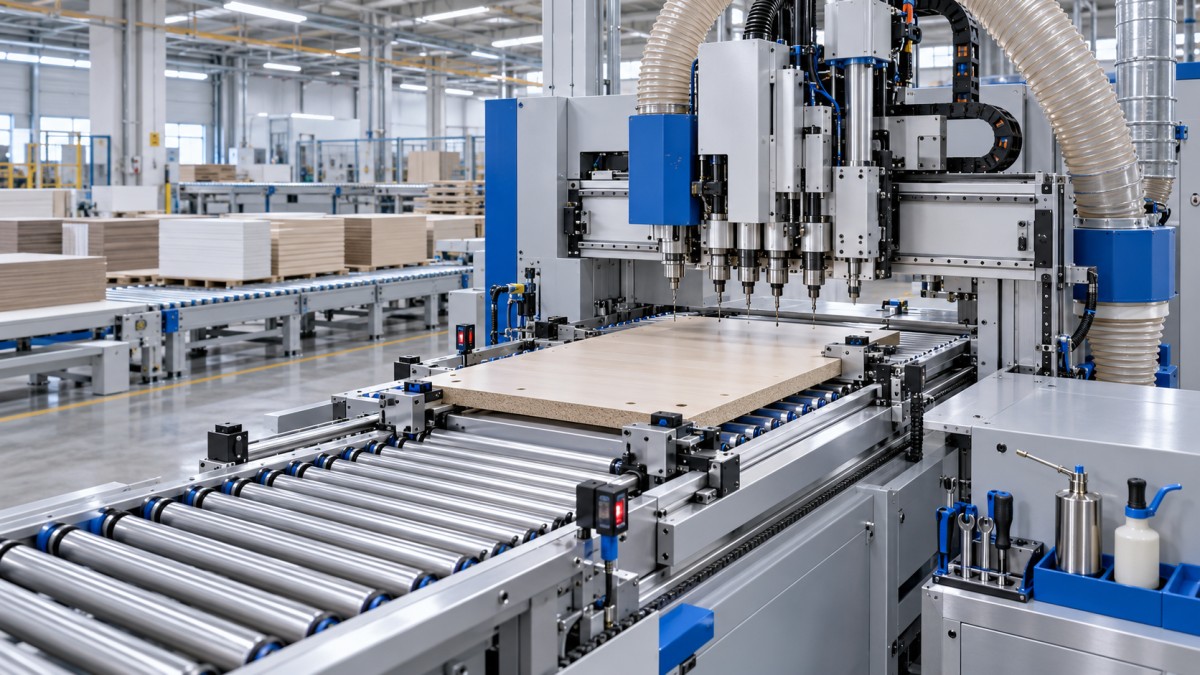
En cas de trous mal positionnés, les techniciens se concentrent souvent immédiatement sur les décalages logiciels ou l’étalonnage de la broche. Ces facteurs sont importants, mais il faut d’abord vérifier le positionnement des panneaux. Une perceuse CNC six faces repose sur des références stables et un déplacement contrôlé des panneaux pour usiner avec précision toutes les faces requises. Si le panneau glisse, se soulève, se tord ou entre dans la machine de manière irrégulière, un programme correct peut tout de même produire des pièces incorrectes.
Inspectez les rouleaux d’alimentation, les courroies, les roues de pression, les pinces, les guides latéraux et les surfaces de référence afin de repérer les dépôts de résine, les dommages, l’usure ou les fixations desserrées. Les surfaces en contact avec le panneau doivent être suffisamment propres pour assurer une prise régulière sans marquer la pièce. Vérifiez si un côté du système d’alimentation supporte une charge supérieure à l’autre, par exemple en repérant une usure inégale, des panneaux de travers ou des corrections répétées en cours d’usinage.
Le contrôle des capteurs est tout aussi important. Les capteurs de détection des panneaux, les capteurs d’épaisseur et les interrupteurs liés au positionnement doivent rester propres et être testés à l’aide des diagnostics normaux de la machine, lorsqu’ils sont disponibles. Ne modifiez pas la sensibilité d’un capteur dans le seul but de supprimer une alarme sans en avoir vérifié la cause. Un réglage de sensibilité qui semble acceptable avec une finition de panneau peut devenir peu fiable avec des surfaces plus foncées, des stratifiés réfléchissants, des panneaux poussiéreux ou des épaisseurs variables.
Après un nettoyage mécanique ou le remplacement de pièces, réalisez une pièce d’essai contrôlée avant de reprendre la production à plein régime. Utilisez un programme comportant des caractéristiques qui rendent visibles les erreurs de positionnement, comme des trous proches de bords opposés ou des motifs nécessitant un alignement précis des faces. Conservez la pièce d’essai ou consignez les résultats mesurés lorsque des problèmes récurrents de précision font l’objet d’une enquête.
Les systèmes de lubrification et de mouvement exigent de la rigueur, pas des suppositions
Les guidages linéaires, les vis à billes, les crémaillères et les autres ensembles mobiles nécessitent le lubrifiant adapté, en quantité adéquate et selon la périodicité prévue. Une lubrification insuffisante augmente le frottement et l’usure. Une lubrification excessive peut attirer la poussière, entraîner des dépôts et rendre les fuites plus difficiles à détecter. La bonne solution ne consiste pas à ajouter de la graisse dès qu’un mécanisme semble sec, mais à suivre le plan de lubrification du fabricant de l’équipement et à vérifier le bon fonctionnement du système de lubrification.
Sur les machines équipées d’un système de lubrification automatique, vérifiez le niveau du réservoir, l’état des tuyaux, les raccords et les éventuels signes d’obstruction ou de détérioration des conduites. Un réservoir plein ne garantit pas que le lubrifiant atteint chaque point. Si un guidage ou une vis semble anormalement sec, bruyant ou contaminé, examinez le circuit d’alimentation avant de conclure que le composant lui-même est défectueux.
Lors des arrêts planifiés, observez le déplacement des axes à faible vitesse. Écoutez les cliquetis, les grincements ou les bruits pulsés et surveillez les hésitations, le jeu anormal ou les vibrations. Ces vérifications doivent être réalisées en toute sécurité, dans le respect des protecteurs et des dispositifs de verrouillage. Les réglages mécaniques des rails, des systèmes d’entraînement ou des composants servo doivent être effectués uniquement par du personnel qualifié, car un mauvais réglage peut remplacer un problème par un défaut d’alignement plus grave.
La qualité de l’air détermine souvent la réapparition des pannes pneumatiques
Le serrage, la manutention des matériaux et certaines fonctions d’actionnement dépendent d’un air comprimé stable. Une pression basse est facile à repérer, mais l’humidité, la contamination par l’huile et les fuites lentes peuvent être plus difficiles à détecter. Un vérin peut continuer à bouger sans fournir une force de serrage ou une vitesse de réponse régulière.
Inspectez l’unité de traitement de l’air, purgez l’eau accumulée selon les besoins et vérifiez que les filtres sont entretenus en fonction des conditions de qualité de l’air du site. Vérifiez les raccords, les tuyaux, les valves et les vérins afin de repérer les fuites audibles ou les connexions endommagées. Lorsque les spécifications de la machine définissent une plage de pression de fonctionnement, vérifiez-la à l’entrée de la machine plutôt que de vous fier uniquement à une mesure dans la salle des compresseurs. Des pertes de pression peuvent se produire dans les longues conduites, les canalisations sous-dimensionnées, les filtres encrassés ou lorsque d’autres équipements utilisent simultanément de l’air comprimé.
Une alarme récurrente liée au serrage ne doit pas entraîner automatiquement le remplacement d’une valve ou d’un vérin. Déterminez d’abord si le problème provient d’une résistance mécanique, d’une alimentation en air irrégulière, d’une perte de signal électrique, de capteurs encrassés ou d’une véritable défaillance d’un composant pneumatique. Cette démarche réduit l’utilisation inutile de pièces de rechange et améliore la qualité du rapport de réparation.
Les armoires électriques exigent une intervention propre et maîtrisée
Les pannes électriques peuvent être intermittentes et coûteuses à diagnostiquer. La chaleur, la poussière, les vibrations, les bornes desserrées, l’isolation de câbles endommagée et une alimentation électrique instable peuvent toutes y contribuer. L’armoire doit rester fermée pendant la production normale, mais une inspection planifiée par du personnel qualifié est indispensable.
Vérifiez les filtres de l’armoire, les ventilateurs de refroidissement, les voies de ventilation et l’accumulation visible de poussière. Un ventilateur défectueux ou un filtre obstrué peut faire monter la température des composants sans déclencher immédiatement une alarme. Inspectez le cheminement des câbles autour des axes mobiles afin de repérer les abrasions, les courbures excessives, les sections de chaîne porte-câbles desserrées ou les connecteurs soumis à une contrainte. Les travaux électriques doivent respecter les procédures de consignation et les exigences de sécurité locales ; les mesures de tension, le resserrage des bornes et les diagnostics des variateurs ne doivent pas être considérés comme des tâches courantes pour les opérateurs.
Sauvegardez les paramètres de la machine, les programmes et les fichiers de configuration pertinents à intervalles définis. Identifiez chaque sauvegarde par la machine, la date et la version du logiciel. Le remplacement d’un système de commande ou une panne de stockage devient beaucoup moins perturbant si l’équipe de maintenance dispose d’un fichier de restauration vérifié plutôt que d’une collection incertaine d’anciennes clés USB.
Tenez un registre de maintenance utile au prochain technicien
La liste de contrôle la plus utile n’est pas nécessairement la plus longue. Elle consigne suffisamment de détails pour déterminer si une situation s’améliore, reste stable ou s’aggrave. Pour chaque inspection, notez la date, les heures de fonctionnement de la machine si elles sont disponibles, les symptômes observés, les codes d’alarme, les mesures correctives, les pièces remplacées et le nom de la personne ayant effectué l’intervention. Joignez des photos lorsque des dommages, une usure inhabituelle, le cheminement des câbles ou l’alignement des capteurs pourraient nécessiter un examen ultérieur.
Distinguez les contrôles de routine des réparations correctives. Si les techniciens nettoient sans cesse le même capteur, réinitialisent la même alarme de variateur ou règlent le même guide, cet élément doit passer de la liste de routine à une enquête sur la cause profonde. La répétition ne prouve pas qu’une panne majeure est survenue, mais elle montre que la mesure corrective actuelle ne résout pas le problème.
Un rythme pratique de maintenance préventive
Les tâches quotidiennes doivent porter sur le nettoyage, l’état des outils, les dommages visibles, l’efficacité de l’aspiration, les fuites d’air et les problèmes évidents de positionnement. Les contrôles hebdomadaires peuvent couvrir les mécanismes d’alimentation et de serrage, la propreté des capteurs, l’alimentation en lubrifiant, les tuyaux et les mouvements anormaux des axes. Lors des arrêts planifiés de plus longue durée, inspectez le refroidissement électrique, l’état des câbles, la propreté des guidages, le serrage des fixations, les sauvegardes et les résultats d’étalonnage.
Le calendrier exact doit tenir compte des conditions réelles de production. Une machine qui traite de grands volumes de panneaux de particules poussiéreux peut nécessiter une attention plus fréquente qu’une machine utilisée de manière intermittente avec des matériaux plus propres. Les plans de maintenance doivent également être révisés après l’introduction d’un nouveau type de panneau, d’un système adhésif, d’un fournisseur d’outils ou d’un procédé de production, car ces changements peuvent modifier le comportement des poussières, l’effort de coupe et la stabilité de l’alimentation.
Quand le support et les pièces de rechange contribuent à la prévention
Certains arrêts ne peuvent pas être évités par la seule inspection de routine. Les roulements, les capteurs, les valves, les variateurs, les outils et les composants d’usure doivent finir par être remplacés. La différence entre une intervention courte et un arrêt prolongé dépend souvent de la disponibilité des informations exactes sur la machine, d’un relevé précis de la panne et de pièces de rechange adaptées pour l’équipe de service.
Qingdao Zhongding Machinery Co., Ltd. accompagne depuis plus de 20 ans les utilisateurs de machines pour le travail du bois en leur fournissant des équipements, une assistance technique, des pièces de rechange et un service après-vente. Pour les équipes de maintenance, l’intérêt de cet accompagnement ne réside pas dans une recommandation générique de remplacement de composants. Il consiste à pouvoir confirmer la configuration de la machine, examiner les symptômes dans leur contexte et déterminer si le problème est lié à l’outillage, au flux des matériaux, à un réglage mécanique, à la commande électrique ou à un composant à remplacer.
Une perceuse CNC six faces est plus fiable lorsque la maintenance est considérée comme une activité de maîtrise de la production plutôt que comme une intervention d’urgence. Maintenez la machine propre, préservez la stabilité du positionnement des panneaux, vérifiez la lubrification et la qualité de l’air, consignez les pannes récurrentes et recherchez les tendances avant qu’elles ne provoquent des arrêts. Lorsqu’une panne ne peut pas être résolue en interne, fournissez le modèle de la machine, les détails de l’alarme, des photos ou une vidéo du symptôme, les informations sur le matériau et l’historique récent de maintenance. Ces éléments rendent le diagnostic à distance plus précis et accélèrent les décisions de service.
Envoyez votre demande
Nous sommes ouverts à toute collaboration et nous développerons nos activités avec vous.