


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Pourquoi la bande d’une ponceuse pour métaux s’encrasse-t-elle lors du ponçage de l’aluminium ?
Une bande abrasive de ponceuse à métaux s’encrasse lorsque des copeaux d’aluminium adhèrent aux grains abrasifs et s’accumulent dans les espaces entre eux. L’aluminium étant relativement mou et ductile, il peut s’étaler sur la bande au lieu de quitter la zone de contact sous forme de copeaux distincts. Un abrasif inadapté, une pression de meulage excessive, un contact prolongé et une mauvaise évacuation des copeaux peuvent accélérer ce phénomène.
Lorsque les dépôts recouvrent les arêtes de coupe, la bande frotte davantage et coupe moins. La friction et la température augmentent, ce qui favorise une adhésion supplémentaire. Remplacer la bande interrompt ce cycle, mais l’encrassement réapparaîtra si les conditions de fonctionnement ne changent pas. Pour commencer utilement, il convient d’examinerla manière dont la bande s’encrasse, l’emplacement des dépôts et le moment où les performances de coupe commencent à diminuer.
Vérifier si la bande est encrassée, glacée ou endommagée
Après avoir arrêté la machine et l’avoir isolée de ses sources d’énergie, inspectez la surface abrasive sous un bon éclairage. L’encrassement par l’aluminium se présente généralement sous forme de taches argentées, de traînées métalliques aplaties ou de matière compactée entre les grains. Les dépôts en relief peuvent provoquer des rayures profondes, car le métal accumulé est entraîné sur la pièce.
Le glaçage est différent : les arêtes de coupe de l’abrasif sont devenues émoussées ou aplaties. Une bande glacée peut avoir un aspect poli sans présenter beaucoup d’aluminium visible. L’encrassement et le glaçage peuvent se produire simultanément, mais le nettoyage d’une bande ne rétablira pas des arêtes de coupe usées.
Inspectez également le support, la jonction et les bords de la bande. Une bande dont le support est déchiré, dont la jonction se décolle ou qui présente des dommages thermiques doit être remplacée. Considérer toute baisse des performances de coupe comme un encrassement éliminable peut laisser un abrasif endommagé en service.
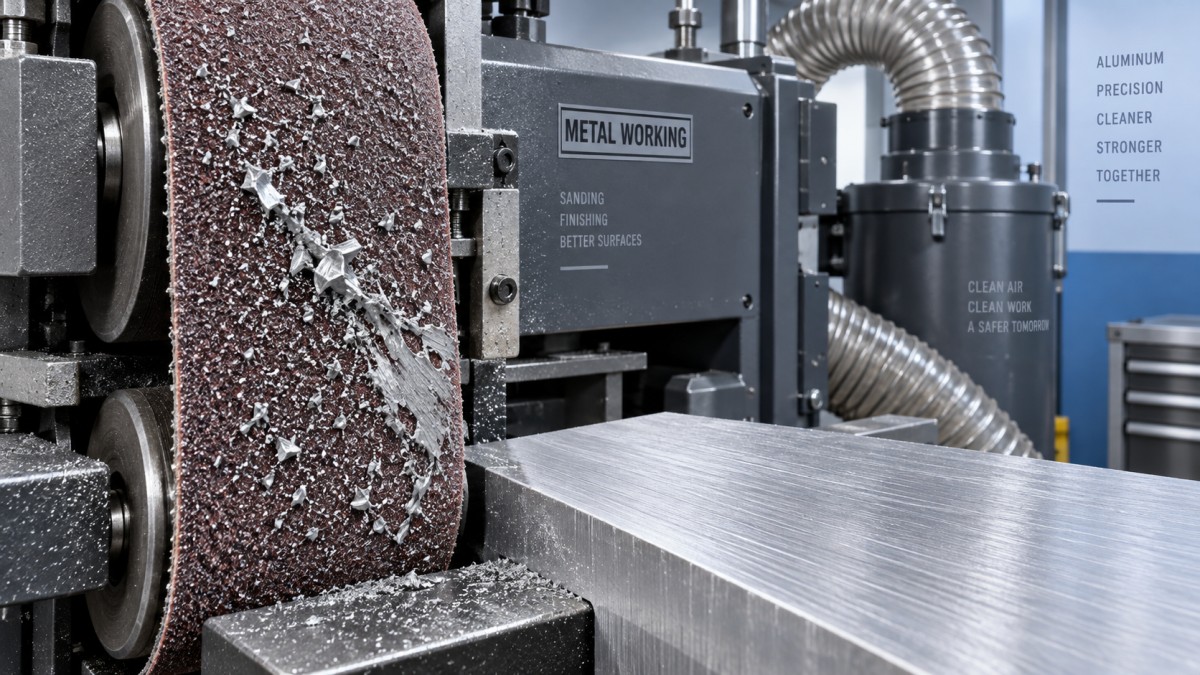
Ces motifs orientent l’examen, mais ne permettent pas à eux seuls d’établir une cause. Par exemple, une bande encrassée peut suivre le trajet normal de la pièce, même si le défilement est correctement réglé. Comparez le motif des dépôts aux zones où la matière entre réellement en contact avec la bande.
Choisir une bande adaptée à l’aluminium, et pas seulement à ses dimensions
Une bande peut être parfaitement adaptée à une machine tout en étant mal choisie pour l’aluminium. Les caractéristiques doivent correspondre au matériau, à la quantité de matière à enlever, à la finition requise, au type de contact et à la pression de fonctionnement.
L’espacement des grains est important, car les copeaux doivent pouvoir quitter la zone de coupe. Un revêtement abrasif plus ouvert peut offrir davantage de dégagement et limiter l’accumulation. Un revêtement dense peut s’encrasser rapidement lors d’un enlèvement important d’aluminium, en particulier s’il est associé à un grain fin. Toutefois, le revêtement le plus ouvert n’est pas automatiquement le bon choix pour toutes les opérations de finition ; la régularité des rayures et le soutien au contact restent importants.
Vérifiez si la bande bénéficie d’un traitement anti-encrassement homologué par le fabricant pour l’aluminium. Certains traitements réduisent l’adhérence, mais leur adéquation dépend également de l’étape suivante du procédé. Des résidus acceptables avant un usinage supplémentaire peuvent être indésirables avant une mise en peinture, un collage ou une anodisation.
Ne choisissez pas un abrasif uniquement parce que son minéral est décrit comme dur ou durable. L’oxyde d’aluminium, le carbure de silicium, l’alumine zirconée et les abrasifs céramiques sont disponibles dans différentes compositions. Leurs performances dépendent de la conception du grain, du revêtement, du support et des conditions nécessaires au maintien d’une coupe efficace. Une bande conçue pour le meulage intensif de l’acier peut donner de mauvais résultats lors d’une opération de finition de l’aluminium avec une faible charge.
Le choix du grain mérite la même attention. Commencer avec une bande très fine pour éliminer des marques d’outil profondes impose une charge de copeaux importante à un abrasif de finition. Prévoyez une première étape d’enlèvement adaptée, puis progressez vers la finition requise. Une bande à grain plus grossier peut réduire l’encrassement, mais elle laisse aussi des rayures plus profondes que les étapes suivantes devront éliminer.
Corriger la pression et le temps de contact avant de modifier la vitesse
Lorsque la bande commence à couper lentement, augmenter la pression est une réaction fréquente. Sur un abrasif déjà encrassé, cela plaque généralement davantage les dépôts contre la pièce, augmente la friction et aggrave les rayures. Réduisez la quantité de matière à enlever et inspectez la bande avant d’exercer davantage de force.
Une pression excessive peut étaler l’aluminium et saturer l’espace disponible pour les copeaux. Une pression insuffisante peut également poser problème si l’abrasif choisi nécessite un engagement plus important pour couper efficacement. L’objectif est d’obtenir une coupe stable dans la plage de fonctionnement de la machine et de la bande, avec un enlèvement de matière régulier et une finition acceptable.
Sur une ponceuse à large bande, vérifiez le réglage d’épaisseur et la quantité de matière attribuée à chaque tête. Une petite erreur de réglage peut imposer un enlèvement excessif à une bande. Pour les pièces présentées manuellement, examinez le temps de contact : maintenir un angle ou une petite zone contre la bande concentre la pression et la chaleur.
Inspectez les rouleaux de contact, les plateaux, les patins de pression et les supports de pièce, s’ils sont présents. L’usure, les débris incrustés ou un réglage irrégulier peuvent créer un point chaud localisé, même lorsque le réglage nominal de pression semble raisonnable. Une bande neuve reproduira ce motif d’encrassement si le problème de contact persiste.
La vitesse de la bande doit être réglée en fonction de la pression, de l’avance et de la quantité de matière à enlever. Une vitesse excessive peut augmenter la chaleur si le réglage n’est pas adapté, tandis qu’une vitesse trop faible peut nuire à la coupe et prolonger le contact. Il n’existe pas de vitesse universelle de ponçage de l’aluminium adaptée à toutes les machines et à toutes les bandes.
De même, ralentir l’avance du convoyeur n’améliore pas nécessairement le résultat. Cela augmente le temps de contact et peut élever la température de la pièce. Modifiez une seule variable à la fois, dans les limites autorisées, en maintenant constants le matériau et l’objectif d’enlèvement. Évaluez à la fois l’encrassement et la finition ; une bande d’aspect propre n’est pas une amélioration si elle n’atteint plus l’enlèvement requis.
Vérifier la captation des copeaux et l’état des pièces entrantes
L’aspiration contribue à éliminer les particules libres avant qu’elles ne circulent autour de la zone de contact. Elle ne peut pas retirer de manière fiable l’aluminium d’un grain lorsque le métal y a fortement adhéré. Un encrassement persistant exige donc d’examiner les conditions de coupe ainsi que l’aspiration.
Inspectez les ouvertures d’aspiration, les obstructions dans les conduits, l’état des filtres et les indicateurs du système de collecte. Respectez les critères de débit d’air ou de pression spécifiés pour l’équipement, le cas échéant. Le fait que le ventilateur tourne ou que l’aspiration soit audible ne prouve pas que la captation au niveau de la tête de ponçage est suffisante.
Le ponçage de l’aluminium présente également un risque lié aux poussières combustibles. Le système de collecte doit être adapté aux poussières métalliques et au procédé concernés. Ne dirigez pas les poussières d’aluminium vers un dépoussiéreur ordinaire pour le travail du bois, ne les mélangez pas sans précaution aux résidus de meulage de l’acier et n’utilisez pas un aspirateur d’atelier polyvalent pour le nettoyage. La collecte humide nécessite un équipement conçu pour cette application, car l’aluminium peut produire de l’hydrogène dans certaines conditions humides.
La contamination de surface peut donner l’impression qu’une bande adaptée est défectueuse. L’huile de coupe, les adhésifs, les résidus de film protecteur et les pâtes à polir peuvent agglomérer les particules en un dépôt collant. Si l’encrassement a commencé après une modification des opérations en amont, comparez les pièces entrantes avant de modifier la machine.
Nettoyez les pièces selon un procédé compatible avec l’alliage et la finition ultérieure, puis laissez-les sécher avant le ponçage à sec. Les différents alliages et états métallurgiques de l’aluminium peuvent également s’encrasser différemment. Un lot plus mou et plus ductile peut nécessiter un abrasif ou une stratégie d’enlèvement différente, même si ses dimensions correspondent à celles de la production précédente.
Ne nettoyer une bande encrassée que si son état le permet
Un léger encrassement superficiel peut être éliminé à l’aide d’une méthode de nettoyage abrasive approuvée pour la bande et la machine. Le nettoyage est utile s’il dégage des grains coupants dont les arêtes sont encore en bon état. Il est beaucoup moins efficace lorsque l’aluminium est fortement étalé sur un abrasif émoussé.
Sur une machine fermée ou automatique, n’introduisez pas de bâtonnet de nettoyage tenu à la main dans le trajet d’une bande en mouvement. Utilisez uniquement un dispositif de nettoyage expressément prévu par le fabricant de la machine. Pour l’inspection, le retrait ou la maintenance manuelle, isolez l’équipement et suivez sa procédure d’entretien.
Remplacez la bande si le nettoyage laisse des dépôts métalliques en relief, si les performances de coupe restent médiocres ou si le support et la jonction sont endommagés. Des nettoyages répétés peuvent entraîner plus d’arrêts que le remplacement, tout en laissant les rayures se poursuivre en production.
Ne pulvérisez pas d’huiles, de cires ou de lubrifiants improvisés sur une ponceuse à sec. Ils peuvent affecter le défilement de la bande, l’intégrité du liant, le comportement des poussières et les opérations ultérieures de revêtement ou de collage. Un lubrifiant de meulage spécialement formulé ne peut être envisagé que si la machine, l’abrasif, le système de collecte et le procédé en aval le permettent.
Le passage au ponçage humide exige la même rigueur. Il nécessite une machine et un système de collecte conçus pour le traitement humide de l’aluminium, ainsi que des abrasifs adaptés, une gestion du liquide de refroidissement et une protection électrique appropriée. Ajouter du liquide à une machine conçue pour le travail à sec n’est pas une opération de maintenance.
Effectuer un redémarrage contrôlé pour identifier la cause récurrente
Un essai utile permet de déterminer si le procédé peut maintenir des performances de coupe acceptables au-delà du bénéfice initial d’une bande neuve. Consignez l’état existant avant toute modification, puis utilisez une pièce représentative et un objectif d’enlèvement clairement défini.
- Consignez les conditions de référence. Notez l’alliage et l’état de surface, les caractéristiques de la bande, le réglage de pression ou d’épaisseur, la vitesse de la bande, l’avance et le motif d’encrassement.
- Rétablissez le bon état de la machine. Corrigez les restrictions d’aspiration, la contamination des composants de contact, les défauts de support irrégulier et les problèmes d’alignement avant de régler le procédé.
- Montez une bande adaptée et en bon état. Utilisez des caractéristiques appropriées à l’aluminium afin que l’encrassement antérieur ne fausse pas l’essai.
- Modifiez une seule variable du procédé. Réglez l’enlèvement par passe, la pression, l’avance ou la vitesse dans la plage autorisée, puis comparez des pièces équivalentes.
- Inspectez à un moment reproductible. Comparez l’accumulation des dépôts, l’enlèvement de matière, le motif des rayures et la température de la pièce en utilisant la même méthode d’évaluation sûre.
Si l’encrassement réapparaît immédiatement, examinez en priorité la compatibilité de l’abrasif, la contamination et les contacts locaux excessifs. S’il apparaît progressivement au fur et à mesure que la production chauffe, étudiez l’accumulation de chaleur et l’équilibre entre la quantité de matière à enlever et l’avance. Si une seule bande s’encrasse, examinez la répartition du contact avant de remplacer toute la spécification abrasive.
Conservez une photo légendée de la bande et de la finition obtenue sur la pièce, accompagnée des réglages utilisés. Cette trace facilitera le diagnostic lors d’une récidive et fournira au support technique des éléments plus utiles que « la bande s’encrasse vite ». Le réglage approprié est celui qui maintient l’enlèvement et la finition requis tout au long d’une production normale, sans accumulation rapide de dépôts ni augmentations répétées de pression.
Envoyez votre demande
Nous sommes ouverts à toute collaboration et nous développerons nos activités avec vous.