


Une machine CNC à changeur automatique d’outils semble généralement perdre son décalage Z en raison d’une compensation d’outil incorrecte, d’un positionnement irrégulier de l’outil, d’erreurs de référencement ou d’un déplacement mécanique.
Lorsque l’usinage devient trop profond ou laisse de la matière après un changement d’outil, les erreurs qui en résultent peuvent rendre les panneaux inutilisables, endommager l’outillage et interrompre la production.
Pour les techniciens de maintenance après-vente, la priorité est d’identifier la référence qui a changé : la longueur de l’outil, le zéro pièce, la position machine ou la relation physique entre les composants.
Ce guide explique comment distinguer ces défauts, vérifier les mesures en toute sécurité et rétablir des profondeurs de coupe constantes sans masquer le problème initial par des ajustements répétés du décalage.
Commencez par identifier ce qui a réellement changé dans la chaîne de références Z
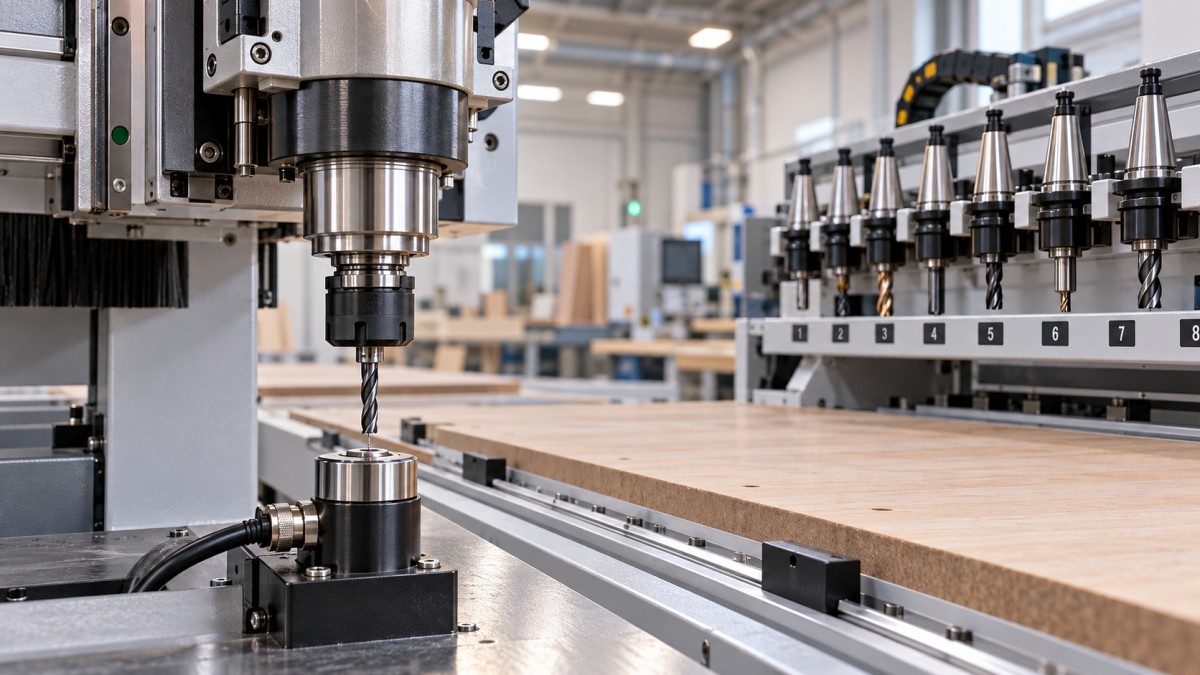
La coordonnée Z affichée ne prouve pas à elle seule la position de l’arête de coupe. Sa signification dépend du système de coordonnées actif et de l’état de la compensation d’outil.
La position machine provient de la référence des axes établie lors de la prise d’origine ou du système de retour de position de la machine. Sa fiabilité dépend de l’architecture de commande concernée.
Le zéro pièce définit la référence du travail, généralement la surface du panneau ou du martyr. La compensation de longueur d’outil tient compte de la distance entre la référence de la broche et la pointe de l’outil.
Un palpeur d’outil fournit une mesure utilisée dans ce système. Pour obtenir des décalages d’outil fiables, sa position de déclenchement, son étalonnage et sa procédure de mesure doivent rester constants.
Enfin, les composants mécaniques doivent conserver leurs positions relatives. Une fraise qui glisse, une interface de porte-outil contaminée ou un ensemble Z qui bouge peut modifier la profondeur de coupe sans changer les décalages enregistrés.
Avant toute modification, consignez le système de coordonnées pièce actif, l’outil sélectionné, le registre de longueur appliqué, la position machine Z et l’événement qui a précédé immédiatement l’erreur de profondeur.
Utilisez les symptômes ci-dessous pour choisir le contrôle suivant. Ces tendances permettent d’orienter l’investigation, mais ne constituent jamais un diagnostic définitif.
Sécurisez la machine et recueillez les éléments avant de réinitialiser les décalages
Arrêtez la production si l’erreur de profondeur menace le martyr, les dispositifs de bridage ou le changeur d’outils. Conservez les alarmes et les données de décalage avant de couper puis de rétablir l’alimentation ou d’effacer les diagnostics.
Suivez la procédure de consignation du fabricant avant d’intervenir dans la broche, le magasin d’outils ou le mécanisme de l’axe Z. Soutenez les ensembles soumis à la gravité lorsque la procédure d’entretien l’exige.
Pour les déplacements de diagnostic sous tension, dégagez l’enceinte, tenez le personnel à l’écart de la zone de mouvement et utilisez le mode de réglage approuvé par le fabricant avec des limites de vitesse adaptées.
Ne désactivez pas la confirmation de serrage de broche, la détection de présence d’outil ou les dispositifs de protection pour reproduire un défaut. Un serrage incorrect peut transformer un problème de profondeur en éjection d’outil.
Sauvegardez le programme, la table d’outils concernée, les décalages pièce et les paramètres de macro accessibles. Notez les versions du contrôleur et du logiciel afin que les comparaisons ultérieures reposent sur la même configuration.
Déterminez si le défaut est apparu après le remplacement d’un outil, une collision, une modification logicielle, un surfaçage du martyr ou une intervention de maintenance. Chaque événement suggère un point de départ différent pour le diagnostic.
Consignez le sens de l’erreur et son ampleur approximative par rapport à une référence connue. Un écart répétable est plus facile à rechercher qu’une description opérateur d’un usinage irrégulier.
Si un seul outil est concerné, vérifiez d’abord son identité et son positionnement
Vérifiez que la fraise physique, la poche du magasin, le numéro d’outil affiché et le registre de longueur actif correspondent. Ces relations sont configurables et peuvent varier d’une machine à l’autre.
Un appel d’outil correct ne garantit pas toujours une compensation correcte. Certains contrôleurs utilisent des commandes distinctes pour les registres de longueur ; d’autres gèrent cette relation au moyen de macros propres à la machine.
Vérifiez l’entrée de l’outil concerné afin de repérer des unités incorrectes, des signes inattendus, des valeurs en double ou des modifications manuelles. Si possible, comparez-la à une mesure précédemment vérifiée.
Par exemple, le remplacement d’une fraise par une autre dont la saillie hors du porte-outil est plus importante modifie sa longueur effective. Réutiliser l’ancienne mesure peut provoquer immédiatement une erreur de profondeur.
Inspectez la pince de serrage, l’écrou, la queue de fraise et l’interface du porte-outil afin de détecter poussière, résine, dommages ou montage incorrect. Nettoyez les composants conformément aux instructions du fabricant de la broche et du porte-outil.
Sur les systèmes à cône, une contamination peut empêcher un positionnement constant. Sur les autres interfaces, inspectez les surfaces de positionnement et les éléments de serrage spécifiés, sans supposer que les exigences d’entretien sont identiques.
Contrôlez la saillie de la fraise avant et après un essai contrôlé. Une variation indique un déplacement dans le porte-outil, même si la valeur enregistrée de longueur d’outil reste inchangée.
Utilisez les méthodes de serrage et les couples spécifiés. Un serrage excessif, des pinces usées, un engagement de queue inadapté ou une contamination peuvent compromettre le maintien de l’outil et la répétabilité des mesures en fonctionnement.
Si le positionnement reste irrégulier, vérifiez l’état du serrage et les conditions d’alimentation en air spécifiées. Le contrôle de la force du tirant ou les travaux internes sur la broche peuvent nécessiter l’intervention de spécialistes qualifiés.
Si les mesures répétées divergent, isolez le palpeur d’outil et la procédure de palpage
Un palpeur d’outil ne peut fournir des décalages fiables si son point de déclenchement varie. La poussière, la résine, un mécanisme qui accroche, des câbles endommagés ou une fixation instable peuvent nuire à la répétabilité.
Broche à l’arrêt, inspectez et nettoyez la surface de détection accessible conformément aux instructions d’entretien. Vérifiez que l’ensemble est bien fixé avant de reprendre les mesures.
Répétez plusieurs fois la procédure de mesure approuvée avec un outil vérifié. Consignez chaque relevé et leur dispersion, puis comparez-les aux spécifications de répétabilité du fabricant.
N’inventez pas de seuil d’acceptation universel. La variation admissible dépend de la machine, de la conception du palpeur, de la tolérance de l’application et de l’incertitude de la méthode de vérification.
Si les relevés varient, observez l’état de l’entrée au moyen des diagnostics du contrôleur, en suivant la procédure approuvée. Des transitions intermittentes peuvent indiquer des problèmes de commutation, de câblage, de contamination ou d’interférences électriques.
Un déclenchement stable ne prouve pas que l’étalonnage est correct. Un palpeur déplacé lors d’une intervention de maintenance peut produire des mesures répétables mais systématiquement erronées pour tous les outils.
Vérifiez la référence d’étalonnage, le sens d’approche pour la mesure, les paramètres d’avance et toute hauteur de palpeur enregistrée. Ne rétablissez des valeurs qu’à partir de données vérifiées ou d’une procédure d’étalonnage approuvée.
Vérifiez également si la procédure enregistre des longueurs d’outil absolues, des corrections relatives ou des décalages pièce. Une mauvaise compréhension de son rôle peut donner l’impression qu’une mesure normale efface le Z.
Si tous les outils se décalent, inspectez le zéro pièce, la prise d’origine et les commandes de compensation
Lorsque plusieurs outils vérifiés présentent une erreur de profondeur à peu près identique, examinez les références communes avant de modifier les longueurs d’outil individuelles. Commencez par le système de coordonnées pièce actif.
Vérifiez que le programme utilise le décalage pièce et la convention de référence prévus. Une référence sur le dessus du panneau et une référence sur le martyr impliquent des hypothèses de réglage différentes tout au long du processus.
Recherchez des décalages locaux involontaires, des modifications temporaires de coordonnées ou des procédures de palpage qui mettent à jour le zéro pièce. Leur disponibilité et leur comportement à l’annulation dépendent du contrôleur.
Examinez le programme autour des changements d’outil et des redémarrages. Sur les contrôleurs utilisant G43, G49 et les registres H, vérifiez leur séquence par rapport à la documentation de programmation de la machine.
Par exemple, un redémarrage peut sélectionner le bon outil tout en sautant le bloc qui active sa compensation de longueur. L’erreur qui en résulte peut ressembler à une perte de mémoire.
Certains contrôleurs pour le travail du bois gèrent la compensation en interne ; les conseils génériques concernant le G-code peuvent donc ne pas convenir. Comparez la sortie du postprocesseur à un programme éprouvé pour cette machine précise.
Si le défaut survient après une coupure d’alimentation ou une récupération d’urgence, vérifiez la procédure de référencement requise. Ne supposez pas que les coordonnées machine affichées correspondent toujours à la position physique réelle.
Comparez la position récupérée à une référence fixe approuvée. Si la prise d’origine est irrégulière, examinez le capteur de référence, son montage, les conditions d’approche et les diagnostics d’entraînement correspondants.
Si la profondeur change pendant l’usinage, vérifiez la position mécanique et le maintien de la pièce
Une table de décalages ne peut pas corriger un axe qui perd physiquement sa position. Examinez cette piste lorsque la profondeur de coupe varie sous charge ou après un déplacement rapide.
Selon le système d’entraînement, les causes possibles comprennent une résistance excessive, des réglages d’accélération inadaptés, un déplacement de l’accouplement, des défauts de retour d’information ou du jeu mécanique dans l’ensemble Z.
Consultez l’historique des alarmes et les informations d’erreur de poursuite lorsqu’elles sont disponibles. Un retour d’information en boucle fermée peut détecter de nombreux écarts de position, mais cela dépend de l’emplacement du retour d’information et de la configuration de commande.
Un codeur moteur peut ne pas détecter un déplacement en aval d’une liaison mécanique qui glisse. Comparez le déplacement commandé à une mesure indépendante par comparateur ou à une mesure de référence approuvée.
Inspectez les fixations accessibles, les accouplements, l’état de lubrification et les composants de contrepoids selon la procédure d’entretien prescrite. Évitez de modifier les paramètres d’asservissement avant d’avoir identifié toute résistance mécanique ou tout jeu.
Si l’axe Z descend lorsque l’entraînement est désactivé, inspectez le frein ou le système de contrepoids conformément aux instructions du fabricant. Sécurisez l’ensemble avant toute intervention.
Vérifiez également le panneau et le martyr. Une perte de vide, une déformation du panneau, des débris accumulés ou un déplacement du martyr peuvent modifier la surface de coupe alors que les coordonnées machine restent constantes.
Distinguez le comportement statique de celui sous charge au moyen de contrôles maîtrisés. Un outil qui donne une mesure correcte à l’arrêt peut tout de même glisser ou fléchir lorsque les forces de coupe augmentent.
Vérifiez la réparation en reproduisant la séquence qui a provoqué la panne
Après avoir corrigé la cause identifiée, rétablissez l’étalonnage et les décalages selon la procédure approuvée. Évitez de compenser un défaut non résolu par une correction Z arbitraire.
Vérifiez d’abord la répétabilité avec un outil et une référence connus. Effectuez ensuite plusieurs changements d’outil, notamment à partir de la poche concernée du magasin, en contrôlant le positionnement et la cohérence des mesures.
Effectuez un essai contrôlé sur un matériau sacrifiable avec un programme éprouvé. Reproduisez la séquence de changement d’outil à l’origine du problème et mesurez la profondeur obtenue.
Si le défaut est apparu après un redémarrage ou une récupération à la suite d’une coupure de courant, validez séparément ce processus conformément à la procédure du fabricant. Un cycle continu réussi ne permet pas de vérifier cette condition.
Consignez l’erreur mesurée avant la réparation, la cause identifiée, les travaux correctifs et les résultats de vérification. Ajoutez les paramètres pertinents et les détails des composants pour faciliter les futures interventions.
Pour obtenir une assistance propre à la machine, communiquez à Qingdao Zhongding Machinery Co., Ltd. le modèle et le numéro de série de la machine, les détails du contrôleur, les relevés d’alarme et le programme le plus court permettant de reproduire le défaut.
Une machine CNC à changeur automatique d’outils maintient une profondeur fiable lorsque la mesure des outils, les références de coordonnées, le positionnement et la position des axes restent constants pendant tout le cycle de fonctionnement.
La règle pratique est simple : déterminez quelle référence a changé, corrigez la cause et vérifiez la séquence initiale de la panne avant de remettre la machine en production.