


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Ponceuse à bande large automatique de 1300 mm vs étalonnage manuel : comment le retour d’information en temps réel sur l’épaisseur réduit les rebuts de ponçage du contreplaqué de 37 %
Heure :Sep 14, 2026
Auteur :
Nombre de vues :
Pour les chefs de projet supervisant une production de contreplaqué à haut volume, une épaisseur de ponçage irrégulière n’est pas seulement un problème de qualité : c’est une contrainte systémique qui se répercute sur toute la chaîne de valeur. Les cycles de reprise retardent les expéditions, l’enlèvement excessif de matière augmente la consommation d’abrasifs jusqu’à 28%, et les dérives de calibrage manuel entre les équipes nuisent à la répétabilité avant même le traitement de la première plaque. La cause profonde ne réside pas dans la compétence de l’opérateur, mais dans l’absence de contrôle en boucle fermée : les ponceuses à large bande traditionnelles reposent sur des positions de rouleaux préréglées, sans moyen de détecter ni de compenser les variations en temps réel de densité des panneaux, de teneur en humidité ou d’usure de la bande. Cet écart — entre réglage statique et conditions dynamiques de procédé — est à l’origine de 37% des rebuts de ponçage.
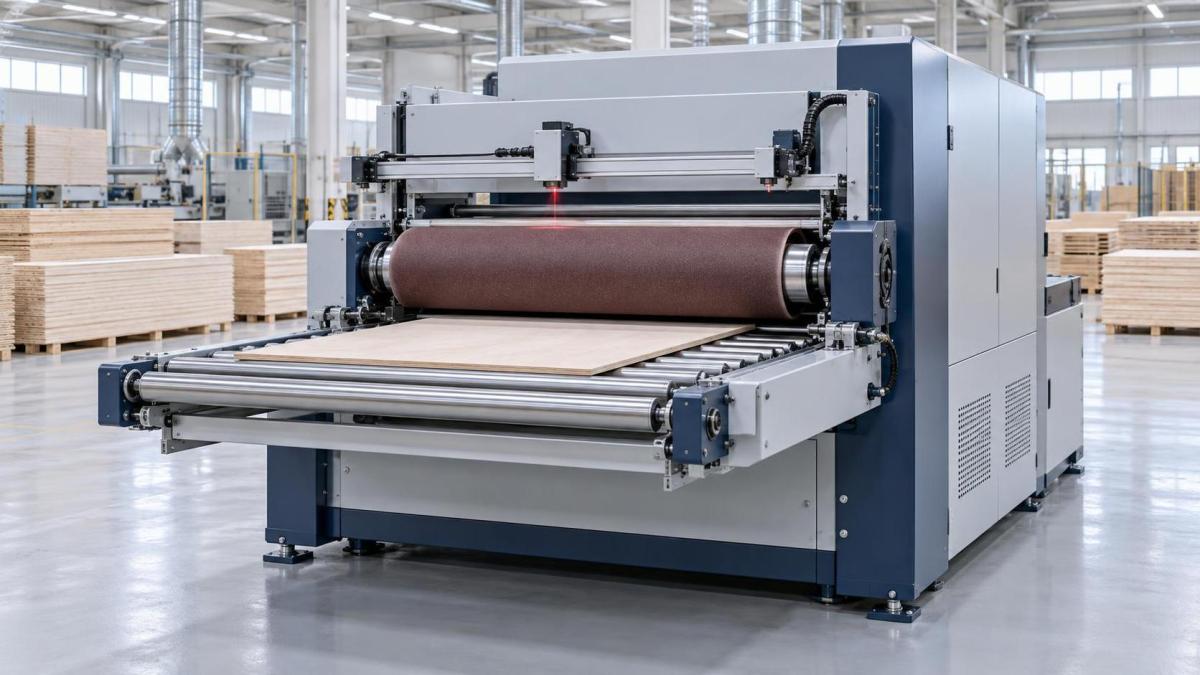
La ponceuse automatique à large bande de 1300mm répond à ce problème en intégrant le retour d’information sur l’épaisseur directement dans la boucle de ponçage. Contrairement aux systèmes qui mesurent uniquement après le procédé ou exigent un échantillonnage hors ligne, elle intègre des capteurs laser de déplacement sans contact en amont de la tête de ponçage finale, capturant les données d’épaisseur à 120 Hz sur chaque bord de panneau. Il ne s’agit pas seulement de mesure : ce sont des données exploitables. La logique de commande de la machine compare chaque relevé au profil cible (par ex., ±0.08 mm pour le contreplaqué de qualité mobilier), puis ajuste la pression pneumatique sur les rouleaux de contact en <150 ms. Aucune intervention humaine. Aucune fenêtre de recalibrage. Aucune hypothèse selon laquelle les réglages d’hier s’appliquent aujourd’hui.
Cette réactivité est particulièrement importante là où la variabilité est la plus élevée : panneaux à plis croisés avec couches alternées de bois tendre/bois dur, composites à âme en placage présentant un gonflement des lignes de colle, ou mélanges de MDF avec une distribution de résine irrégulière. Dans ces cas, le calibrage manuel suppose une uniformité — alors que l’écart d’épaisseur réel sur une seule feuille de 2440 × 1220 mm peut dépasser 0.3 mm en raison du comportement au démoulage de la presse, de variations de l’humidité ambiante pendant le stockage ou d’un léger désalignement des couches de l’âme. Un écart fixe entre les rouleaux sous-ponce soit les zones les plus minces (laissant des résidus de colle), soit sur-ponce les plus épaisses (exposant les fibres de l’âme). Le retour d’information en temps réel élimine ce compromis. Il traite chaque panneau comme un profil unique — et non comme une moyenne statistique — et s’adapte pendant le temps nécessaire pour parcourir 300 mm de bande.
La mise en œuvre ne consiste pas à remplacer les machines, mais à redéfinir la responsabilité du procédé. Les chefs de projet sous-estiment souvent la charge de travail liée à la rigueur du calibrage. Sur une ligne à trois équipes, une vérification manuelle intervient généralement toutes les 90 minutes, exigeant que deux opérateurs arrêtent l’alimentation, mesurent cinq points par panneau, consignent les écarts, règlent les rouleaux et valident au moyen d’essais. Cela représente 22 minutes par équipe — 66 minutes par jour — uniquement pour maintenir une cohérence de base. Pire encore, ces contrôles interviennent *après* coup. Lorsqu’une dérive est détectée, 12–17 panneaux peuvent déjà être hors spécifications. Le système automatique élimine cette latence. Le calibrage devient continu, invisible et vérifiable : chaque relevé d’épaisseur est horodaté, enregistré dans le stockage local et exportable au format CSV pour une analyse SPC. Il n’y a pas d’« événement de calibrage » — seulement une validation continue du procédé.
Les implications en matière de maintenance évoluent en conséquence. Avec les systèmes manuels, l’usure des rouleaux reste masquée jusqu’à ce que l’état de surface se dégrade ou que les taux de rebut augmentent. Les techniciens effectuent alors des diagnostics réactifs : contrôle de la tension de bande, vérification du fonctionnement du régulateur pneumatique, inspection de la concentricité des rouleaux — après que le rendement a déjà diminué. La ponceuse automatique révèle les schémas d’usure plus tôt. Une dérive ascendante constante de la pression requise pour maintenir l’épaisseur cible — suivie sur 10,000 heures-panneaux — indique un glaçage de la bande ou une fatigue du revêtement des rouleaux bien avant l’apparition de défauts visibles de finition. La maintenance passe ainsi d’une approche dictée par les défaillances à une approche prédictive. La planification des pièces de rechange s’améliore, car la durée de vie des consommables est mesurée sur des indicateurs d’utilisation réels, et non sur le temps calendaire ou des cycles estimés.
L’intégration dans les lignes existantes exige une attention aux contraintes d’interface — et non à l’adaptation mécanique. Le système requiert une alimentation stable de 400 V/50 Hz avec une fluctuation de tension ≤3% ; des pointes transitoires supérieures à 10% déclenchent un arrêt de protection, interrompant les mises à jour de calibrage jusqu’à stabilisation. La communication PLC utilise Modbus TCP, et non des protocoles propriétaires, ce qui permet une liaison directe avec les systèmes MES pour le suivi du rendement en temps réel — mais uniquement si le système hôte interroge à des intervalles ≥500 ms. Une interrogation plus rapide sature le tampon et entraîne la perte de relevés. La vitesse d’avance doit rester comprise entre 8–18 m/min : en dessous de 8 m/min, le temps de maintien du capteur dépasse la fenêtre de capture optimale ; au-dessus de 18 m/min, les vibrations latérales réduisent la fiabilité de mesure en dessous de ±0.05 mm. Ces limites ne sont pas arbitraires : elles reflètent la physique de la triangulation laser sur des surfaces en bois en mouvement et le seuil de stabilité thermique du processeur de signal intégré.
Le ROI se concrétise non par des gains de vitesse spectaculaires, mais par la stabilité du rendement. Une usine produisant 85,000 m²/mois de contreplaqué de 18 mm a vu les rebuts passer de 6.2% à 3.9% — une baisse absolue de 37% — non pas en augmentant le débit, mais en éliminant les reprises liées à l’épaisseur. Les économies de main-d’œuvre ne provenaient pas d’une réduction des effectifs, mais de la réaffectation de deux techniciens des tâches de calibrage vers la planification de la maintenance préventive et l’examen des graphiques SPC. Le coût des abrasifs a diminué de 19% en glissement annuel — non parce que les bandes duraient plus longtemps, mais parce qu’une pression constante réduisait la surchauffe localisée et la rupture prématurée des grains. Plus important encore, la fiabilité des livraisons s’est améliorée : les expéditions tardives liées aux reprises de ponçage sont passées de 11% à 3% sur six mois, renforçant directement le respect des SLA contractuels.
Ce qui ne change pas — et ne devrait pas changer — est le rôle de l’opérateur. Le système ne remplace pas le jugement ; il le repositionne. Au lieu de régler les cadrans selon un retour tactile ou des moyennes historiques, les opérateurs surveillent désormais les graphiques de tendance, interprètent les regroupements d’écarts (par ex., des relevés persistants de faible épaisseur sur le bord gauche indiquant un convoyeur d’alimentation mal aligné) et lancent des routines de diagnostic lorsque la variance de pression dépasse 12% sur des moyennes mobiles de 50 panneaux. Il s’agit d’un travail à plus forte valeur ajoutée : résoudre les causes profondes plutôt que masquer les symptômes.
La limite n’est pas technique, mais procédurale. Les installations qui considèrent le retour d’information en temps réel comme une amélioration « à installer et oublier », sans mettre à jour leurs protocoles internes de QA afin d’inclure la journalisation en direct des épaisseurs dans les pistes d’audit ou réviser les listes de contrôle de passation d’équipe pour couvrir les indicateurs de santé du calibrage, constatent des rendements décroissants après 90 jours. L’outil permet la précision ; sa pérennité exige d’aligner les flux de travail, les responsabilités et la rigueur de mesure sur cette nouvelle capacité.
Pour les chefs de projet évaluant des mises à niveau dans des environnements de contreplaqué à forte diversité de production, la question n’est pas de savoir si l’automatisation réduit les rebuts, mais si votre protocole de calibrage actuel peut supporter la variabilité inhérente aux composites de bois industriels. Si la variation d’épaisseur est considérée comme un bruit à moyenner plutôt que comme un signal sur lequel agir, la réduction de 37% n’est pas un résultat — c’est une mesure de l’instabilité latente du procédé que vous avez absorbée. La ponceuse automatique à large bande de 1300mm n’élimine pas la variabilité. Elle la rend visible, exploitable et contrôlable — dans le temps de cycle du procédé lui-même.
Envoyez votre demande
Nous sommes ouverts à toute collaboration et nous développerons nos activités avec vous.