


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
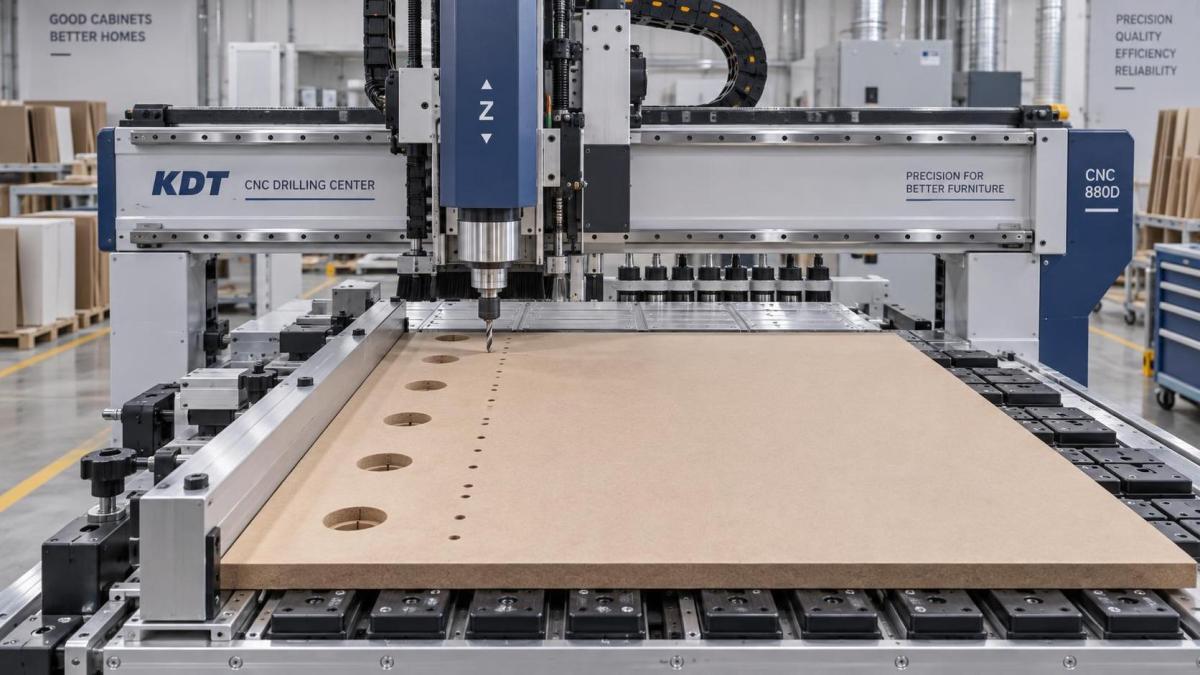
Machine de perçage CNC pour meubles de cuisine : comment choisir le bon modèle pour des trous de charnières et de taquets d’étagères de haute précision
Choisir la bonne machine de perçage CNC pour meubles de cuisine ne consiste pas à sélectionner le modèle le plus cher ou le plus riche en fonctionnalités : il s’agit d’adapter les capacités de la machine à votre réalité de production : exigences de tolérance des trous, cadence de traitement des panneaux, variabilité des matériaux et niveau de compétence des opérateurs. Pour les professionnels des achats qui évaluent les options, la question fondamentale est simple : *Quelle configuration assure une répétabilité de ±0.1mm pour les trous de boîtiers de charnières (35 mm) et les trous pour taquets d’étagère (5 mm), tout en minimisant le temps de réglage entre les changements de production et en maintenant la précision sur des postes de 8–12 heures ?*
De nombreux ateliers de fabrication de meubles rencontrent le même goulot d’étranglement : un positionnement irrégulier des trous entraîne des portes mal alignées, des étagères instables et des reprises coûteuses, notamment lors du passage entre des conceptions sans cadre et avec cadre de façade ou lors du traitement de lots de matériaux mixtes (MDF, contreplaqué, panneau de particules). Si vous observez un écart >0.2mm dans la profondeur des boîtiers de charnières ou une dérive angulaire dans les rangées de trous pour taquets d’étagère après 50 panneaux, le problème ne provient probablement pas uniquement de l’usure des outils, mais de la manière dont la machine gère la rigidité du maintien de la pièce, la constance de l’alignement de la broche et le référencement des coordonnées sur de longues séries.
Commencez par les exigences incontournables, pas par les fonctionnalités
Avant de comparer les marques ou les niveaux d’automatisation, confirmez trois critères fondamentaux. Il ne s’agit pas d’arguments marketing, mais de seuils mécaniques et opérationnels qui déterminent directement si une machine de perçage CNC peut maintenir les spécifications en utilisation quotidienne :
- Système de mouvement linéaire rigide : Recherchez des rails de guidage trempés et rectifiés (et non de simples profilés extrudés en aluminium) avec des roulements linéaires préchargés. Les machines utilisant des systèmes de rails à faible coût présentent souvent une dérive de position mesurable après 200+ cycles en raison de la dilatation thermique et du jeu des roulements, en particulier dans les ateliers non climatisés.
- Véritable contrôle de profondeur sur l’axe Z : Un axe Z entraîné par servomoteur avec retour d’information en boucle fermée est indispensable. Les actionneurs de profondeur pneumatiques ou basés sur des moteurs pas à pas ne peuvent pas maintenir une pression constante ni répéter la profondeur à ±0.05 mm près selon les différentes densités de panneaux ou les stades d’usure des forets.
- Système de repère de référence fixe : La machine doit utiliser un bord de référence physique usiné, et non des décalages logiciels, pour établir le zéro X/Y. Si chaque nouveau panneau nécessite un palpage manuel ou un réétalonnage de caméra avant le début du perçage, les pertes de temps de cycle s’accumulent rapidement et l’erreur humaine s’introduit dans la chaîne de tolérances.
Ce ne sont pas de simples « options souhaitables ». Ce sont les conditions structurelles et de contrôle minimales nécessaires pour obtenir un positionnement répétable des trous de charnières et de taquets d’étagère, indépendamment de l’expérience de l’opérateur ou de la qualité de l’interface logicielle.
Là où l’automatisation apporte une réelle valeur — et là où elle n’en apporte pas
Le chargement automatisé, la lecture de codes-barres ou l’intégration du nesting semblent attrayants, mais leur ROI dépend entièrement de votre flux de travail. Si votre atelier traite 15–30 commandes uniques de meubles par jour, avec des changements fréquents de matériaux et de petites tailles de lots (<20 panneaux/commande), une automatisation complète peut accroître la complexité sans réduire les heures de main-d’œuvre. Privilégiez plutôt les fonctionnalités qui réduisent *les interventions manuelles par panneau* :
- Modules de têtes de perçage à changement rapide : Le passage entre les boîtiers de charnières de 35 mm et les trous pour taquets d’étagère de 5 mm doit prendre moins de 90 secondes, sans réétalonner l’ensemble de la tête. Les machines dotées de porte-outils modulaires et préalignés éliminent les temps d’arrêt causés par la remise à zéro des broches individuelles.
- Étalonnage par palpeur sur machine : Un palpeur tactile intégré qui valide la perpendicularité de la broche et le décalage de profondeur au démarrage, et éventuellement après chaque 10e panneau, détecte la dérive avant qu’elle ne génère des rebuts. Cela a plus de valeur qu’une broche « haute vitesse » si votre taux de rebut actuel provient d’une dérive non détectée de l’axe Z.
- Surveillance de la durée de vie des outils liée à la charge d’avance réelle : Pas seulement au nombre de rotations. La détection du couple en temps réel permet au système d’ajuster la vitesse d’avance ou de signaler les forets émoussés *avant* que la finition des parois de trou ne se dégrade, ce qui est essentiel pour obtenir des bords nets de boîtiers de charnières dans les panneaux mélaminés.
L’automatisation n’est rentable que lorsqu’elle élimine une étape exigeant actuellement une main-d’œuvre qualifiée, introduisant des variations ou créant un goulot d’étranglement. Si vos opérateurs passent plus de temps à aligner manuellement les panneaux qu’à les charger, investissez dans de meilleurs systèmes de serrage et de référencement, et non dans des bras robotisés.
Le comportement des matériaux compte plus que les fiches techniques
La précision de perçage n’est pas définie uniquement par les spécifications de la machine : elle dépend également de la réaction de vos matériaux. Le MDF se perce proprement mais se comprime sous la force de serrage ; les couches de contreplaqué se délaminent si la vitesse d’avance n’est pas adaptée au sens du fil ; le panneau de particules produit de la poussière qui obstrue les canaux de vide et réduit la stabilité de l’aspiration. Une machine qui maintient ±0.1mm sur des plaques d’acier d’essai peut fournir ±0.25mm sur un panneau de particules de 18 mm si sa table à vide ne dispose pas de zones segmentées ou ne compense pas la planéité irrégulière du panneau.
Demandez aux fournisseurs des données de validation, non pas sur des échantillons de laboratoire idéaux, mais sur des panneaux de production réels : quel est l’écart type mesuré de la position des trous sur 100 panneaux MDF consécutifs de 2440 × 1220 mm, avec des forets standard pour boîtiers de charnières de 35 mm à des vitesses d’avance typiques ? S’ils ne peuvent pas fournir ce chiffre, ou le qualifient de « dépendant de la machine », la garantie de tolérance est théorique et non opérationnelle.
L’intégration ne se limite pas à la compatibilité logicielle
« Fonctionne avec votre ERP » ou « exporte en DXF » ne signifie rien si le pipeline de données ne préserve pas l’intention dimensionnelle. Les erreurs d’espacement des taquets d’étagère proviennent souvent de l’amont : si votre logiciel de conception génère les rangées de taquets comme des objets groupés plutôt que comme des points de coordonnées distincts, certaines interfaces CAM interprètent l’espacement des rangées comme une distance d’axe à axe, tandis que d’autres le traitent comme une distance de bord à bord, introduisant un décalage cumulé de 2–3 mm sur six taquets. Vérifiez la manière dont le contrôleur de la machine interprète l’origine des coordonnées, l’échelle des unités (mm vs. inch) et les conventions de dénomination des calques de votre environnement CAD/CAM existant.
Tenez également compte de l’intégration physique : la machine accepte-t-elle les gabarits standard du système 32 mm ? Peut-elle percer à la fois les boîtiers de charnières et les rangées de trous pour taquets d’étagère en un seul passage sans faire pivoter le panneau ? Si votre flux de travail actuel repose sur un gabaritage manuel pour les rangées de taquets d’étagère, une machine qui exige un montage distinct pour chaque opération ajoute du temps de réglage et introduit un risque d’alignement, même si sa précision autonome est excellente.
L’accès au service fait partie des spécifications de la machine
Une machine de perçage CNC pour meubles de cuisine ne s’achète pas : elle est déployée dans une ligne de production où le temps de fonctionnement influe directement sur l’exécution des commandes. Un délai de livraison de 48-hour pour une pièce de rechange concernant un encodeur d’axe Z défaillant signifie deux jours d’arrêt du perçage des charnières. Les décisions d’achat doivent inclure l’infrastructure de service : existe-t-il un technicien agréé dans un rayon de 200 km qui stocke les composants de mouvement critiques ? Les mises à jour de firmware sont-elles fournies à distance ou nécessitent-elles des visites sur site ? Les mandrins de perçage de remplacement sont-ils expédiés avec des valeurs de faux-rond préétalonnées et documentées pour chaque unité ?
Chez Qingdao Zhongding Machinery, cela est intégré à la philosophie de conception, et non ajouté après coup. Chaque machine de perçage CNC pour meubles de cuisine est livrée avec des rapports de faux-rond de broche vérifiés en usine, comprend des journaux de diagnostic embarqués accessibles par exportation USB et prend en charge l’ajustement des paramètres à distance par des ingénieurs d’assistance qualifiés, réduisant ainsi le temps de dépannage sans compromettre la sécurité des données.
En définitive, le bon modèle n’est pas celui qui possède la liste de fonctionnalités la plus longue. C’est celui dont l’intégrité mécanique, la logique de contrôle et l’architecture de service correspondent précisément à la manière dont votre atelier fonctionne réellement, et non à celle dont une brochure imagine qu’il devrait fonctionner.
Envoyez votre demande
Nous nous réjouissons de collaborer avec vous et de nous développer à vos côtés.