


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Mettre en place une ligne de production de menuiserie pour une production stable sur plusieurs références
Construire une ligne de production pour le travail du bois afin d’assurer une production stable sur plusieurs SKU
Une usine de travail du bois reste rarement immobile. Un fabricant de meubles peut produire des panneaux standard pour armoires le matin, des composants plus petits pour tiroirs l’après-midi, puis une commande personnalisée d’agencements pour points de vente avant la fin de la semaine. Le défi ne consiste pas simplement à acheter des machines plus rapides. Il s’agit de concevoir une ligne de production pour le travail du bois qui maintient sous contrôle le flux des matériaux, la précision dimensionnelle et la fiabilité des livraisons lorsque les dimensions des produits, les schémas de perçage, les matériaux de chants et les quantités commandées évoluent.
Pour les décideurs, c’est à ce stade que de nombreux projets d’investissement deviennent complexes. Une ligne optimisée pour un seul article à fort volume peut devenir restrictive lorsque la gamme de produits s’élargit. À l’inverse, une configuration très flexible peut créer une complexité inutile si elle n’est pas adaptée au volume de production réel, aux compétences de la main-d’œuvre et aux ressources de maintenance. Une production multi-SKU stable résulte d’un équilibre entre capacité et discipline de changement de série, automatisation et capacité de récupération, ainsi qu’entre les spécifications des machines et les réalités de l’atelier.
La solution adaptée commence généralement par la famille de produits, et non par une liste de machines. Avant de choisir des scies à panneaux, des équipements CNC de nesting, des plaqueuses de chants, des centres de perçage, des convoyeurs ou des postes de tri, un fabricant doit avoir une vision claire de ce qui circule réellement dans l’usine.
Commencer par le mix de SKU, et non par la capacité nominale
« Plusieurs SKU » peut décrire des conditions d’exploitation très différentes. Une usine peut produire une gamme limitée de modules d’armoires aux dimensions répétitives. Une autre peut fabriquer des meubles sur commande, pour lesquels presque chaque panneau présente une longueur, une largeur, un traitement de chant ou un schéma de perçage différent. Les deux ont besoin de flexibilité, mais pas du même type de flexibilité.
Un exercice de planification pratique consiste à regrouper les produits selon leur parcours de transformation plutôt que selon le nom du produit final. Par exemple, plusieurs panneaux d’armoires, côtés de meubles de cuisine et composants de rangement de bureau peuvent tous nécessiter la découpe, l’application de chants sur deux côtés longs, le perçage et l’étiquetage. Leurs conceptions diffèrent, mais leur parcours de production est similaire. En revanche, une façade de tiroir avec placage de chants sur quatre côtés et une opération de fraisage peut nécessiter une stratégie de manutention distincte.
Cette vision fondée sur les parcours révèle les points où les changements de série interviennent. Dans de nombreuses usines, le véritable goulot d’étranglement n’est pas la découpe. Il peut s’agir du réglage de la plaqueuse de chants pour différentes épaisseurs ou couleurs de bande, d’un poste de perçage en attente d’un tri manuel, ou d’une zone d’assemblage recevant des ensembles de panneaux incomplets. Une machine affichant un débit impressionnant ne peut pas stabiliser la ligne si les opérations en aval s’arrêtent régulièrement pour identifier, retoucher ou rechercher des pièces.
Lors de l’examen du mix de SKU, il est utile de documenter les éléments suivants pour chaque famille de produits principale :
- le matériau des panneaux, la plage d’épaisseurs, la sensibilité de surface et la qualité attendue des panneaux ;
- les dimensions des pièces, y compris les pièces les plus petites et les plus grandes qui doivent être manipulées en toute sécurité ;
- les exigences de placage de chants selon le côté, le type de bande, le procédé de collage et le niveau de finition attendu ;
- les opérations de perçage, rainurage, fraisage ou insertion de quincaillerie ;
- la taille des lots, la fréquence des commandes, les règles de priorité et les modifications de conception prévues ;
- les besoins d’identification, en particulier lorsque des panneaux visuellement semblables peuvent suivre des parcours différents.
Ces détails ne servent pas uniquement à la sélection des équipements. Ils permettent de déterminer si l’usine a besoin d’une ligne connectée, d’un ensemble de machines autonomes flexibles ou d’une configuration progressive pouvant être étendue sans imposer dès le départ un investissement en automatisation que l’exploitation ne peut pas encore prendre en charge.
Concevoir le flux de matériaux autour de la contrainte la plus fragile
Dans la fabrication de meubles en panneaux, le flux de matériaux est souvent décrit comme une séquence claire : stockage, découpe, placage de chants, perçage, tri, assemblage et emballage. La production réelle est moins linéaire. Les panneaux peuvent nécessiter différentes séquences de chants. Certaines pièces doivent revenir pour une opération supplémentaire. D’autres doivent attendre un ensemble correspondant avant l’assemblage. Une implantation fonctionnelle accepte cette réalité au lieu de supposer que chaque panneau suit un seul chemin rectiligne.
La contrainte la plus fragile est généralement le procédé où une erreur est coûteuse ou difficile à corriger. Il peut s’agir d’un panneau très brillant vulnérable aux rayures, d’un composant étroit difficile à transporter ou d’un schéma de perçage qui doit s’aligner précisément avec une quincaillerie importée. Protégez d’abord ce point. Les zones tampons, l’étiquetage, les voies de retour contrôlées et les postes d’inspection clairement définis sont souvent plus précieux que l’ajout d’un convoyeur uniquement parce qu’il paraît automatisé.
Une ligne de production pour le travail du bois bien planifiée doit également éviter les retours excessifs en arrière. Chaque trajet de retour accroît la manutention, crée des possibilités de confusion et consomme de l’espace au sol. Pourtant, imposer un flux à sens unique non naturel peut être tout aussi inefficace lorsque le mix de SKU est vaste. La meilleure approche consiste à distinguer les parcours fréquents des parcours d’exception. Les parcours fréquents doivent être courts et prévisibles ; les exceptions doivent disposer de circuits de manutention définis afin de ne pas interrompre le flux principal.
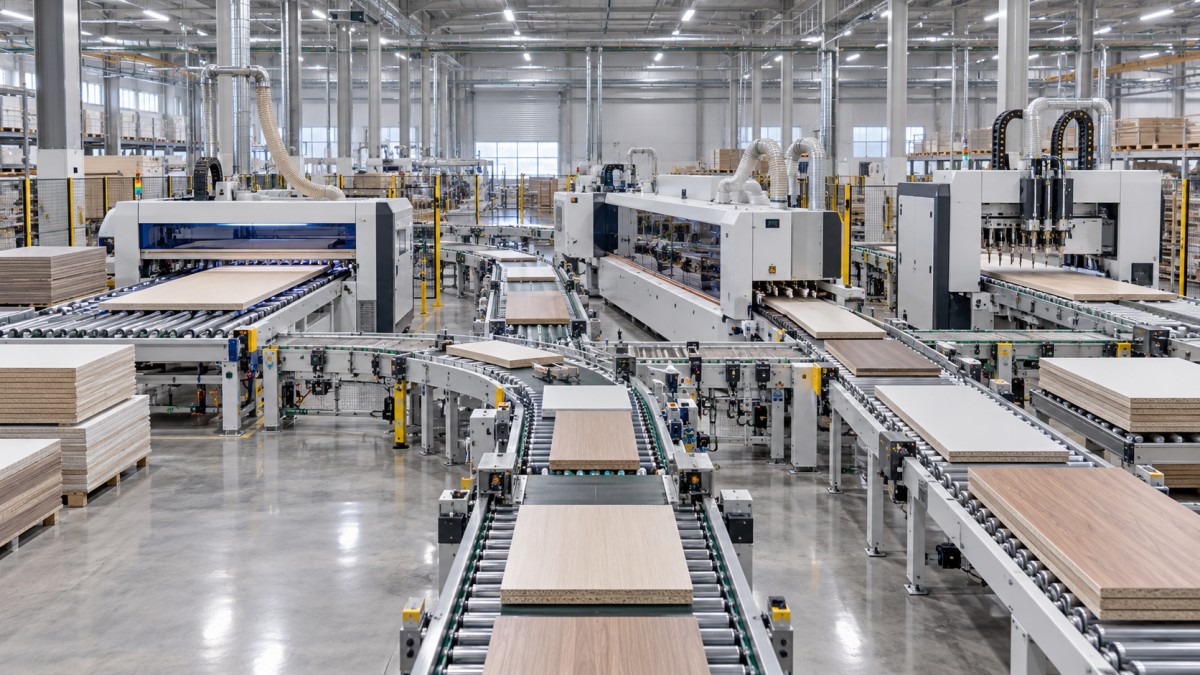
Les décisions d’implantation doivent également tenir compte de l’accès pratique pour l’entretien. Les machines nécessitent de l’espace pour le nettoyage, les changements d’outillage, la maintenance de la colle, les inspections électriques et le remplacement des pièces d’usure. Une ligne très compacte peut sembler efficace sur un plan, mais devenir difficile à entretenir lorsque les conduits d’aspiration des poussières, les armoires électriques, les opérateurs et les chariots de matériaux occupent la même zone. Une production stable dépend autant de la préservation de l’accès aux équipements que de la réduction des distances de déplacement.
Choisir le bon niveau de flexibilité pour la découpe
La découpe détermine le rythme du reste de l’usine. Le choix entre le traitement par scie à panneaux, le nesting CNC ou une approche combinée doit suivre le mix des dimensions de panneaux, les exigences d’utilisation des matériaux, les besoins d’usinage et le profil quotidien des commandes.
Les scies à panneaux conviennent généralement à la découpe répétitive de panneaux rectangulaires lorsque la vitesse et une manutention prévisible sont essentielles. Elles peuvent être particulièrement efficaces lorsque le mix de commandes comprend de nombreuses pièces d’armoires standardisées. Le nesting CNC peut présenter des avantages lorsque les formes, le fraisage, les découpes ou les conceptions personnalisées sont plus fréquents, car la découpe et certaines opérations d’usinage peuvent être regroupées. Aucune de ces approches n’est automatiquement meilleure. Le nesting peut ajouter des exigences de traitement des chants en aval, tandis qu’un procédé par scie à panneaux peut nécessiter une capacité d’usinage distincte pour les pièces plus complexes.
La question clé n’est pas simplement : « Quelle machine découpe le plus de panneaux ? » Elle est : « Quelle méthode de découpe produit des pièces que les postes suivants peuvent traiter de manière constante ? » Si le placage de chants ou le perçage ne peut pas absorber les pièces libérées, la production en amont devient un stock d’encours plutôt qu’une capacité de produits finis.
Le placage de chants est souvent le point où la stabilité multi-SKU se gagne ou se perd
Le placage de chants est trompeusement exigeant dans un environnement de production mixte. Différentes épaisseurs de panneaux, matériaux de bandes de chant, systèmes adhésifs, couleurs et attentes de finition peuvent transformer une machine théoriquement rapide en source fréquente de temps d’attente. Le coût ne se limite pas aux minutes de réglage. Chaque ajustement introduit un risque d’application incorrecte de colle, de mauvais aspect des chants, de défauts d’affleurage ou de dimensions irrégulières.
Pour une usine confrontée à des variations répétées, il est utile de distinguer les « changements de série planifiés » des « changements de série évitables ». Les changements planifiés surviennent parce que le mix de commandes les exige réellement. Les changements évitables se produisent parce que l’ordonnancement libère les panneaux dans un ordre aléatoire. Regrouper la production par épaisseur, type de bande ou couleur compatibles peut réduire les interruptions inutiles, à condition que cela ne provoque pas de retard de livraison pour les commandes urgentes.
C’est également à ce niveau que la configuration de la machine doit être examinée de près. Les détails pertinents peuvent inclure la plage prévue de matériaux de chant, le besoin de pré-fraisage, la méthode d’application de la colle, les fonctions d’affleurage et de raclage, les exigences de retour des panneaux et la capacité à maintenir des réglages répétables entre les équipes. L’adéquation exacte doit être confirmée par rapport aux panneaux prévus et à la norme de qualité de finition. Une démonstration avec des matériaux d’échantillon est plus informative qu’une affirmation générale de capacité.
Pour une production à forte diversité, une deuxième ressource de placage de chants plus petite peut parfois être plus utile que de rendre la ligne principale toujours plus complexe. Elle peut traiter les retouches, les composants spéciaux, les petites séries ou les traitements de chants inhabituels sans perturber la production standard. La pertinence économique de cette solution dépend de la fréquence réelle des exceptions, et non du souhait d’automatiser chaque opération.
L’identification des pièces relie les machines à un assemblage fiable
Une opération multi-SKU devient instable lorsque les informations sont séparées du panneau. Une fois que les pièces quittent la zone de découpe, des composants d’apparence similaire peuvent facilement être confondus, notamment lorsque différentes commandes utilisent le même décor ou des dimensions presque identiques. Les étiquettes, codes-barres ou autres identifiants traçables ne sont pas de simples éléments administratifs ; ce sont des contrôles qui permettent à chaque poste de travail de savoir quelle opération doit suivre.
La méthode d’identification doit soutenir le flux de travail prévu. Une étiquette peut devoir contenir une référence de commande, le nom de la pièce, les dimensions, les instructions de chant, la référence du programme de perçage et la destination d’assemblage. Le niveau de détail utile dépend du système de gestion de production et des instructions de travail des opérateurs. L’essentiel est que l’information soit lisible, suffisamment durable pour le procédé et appliquée avant que les panneaux ne puissent être mélangés.
Le perçage et l’usinage CNC bénéficient grandement de données de pièces cohérentes. Cependant, même avec des équipements performants, des erreurs peuvent survenir si les versions de programme ne sont pas contrôlées ou si l’orientation du panneau n’est pas claire. Une ligne robuste comprend des points de vérification simples : confirmation de l’étiquette avant traitement, règles claires pour les révisions et procédures de mise en quarantaine pour les panneaux qui ne correspondent pas à leurs informations de routage.
Ne pas considérer l’automatisation comme un substitut à la discipline des processus
Le chargement, le déchargement, les systèmes de transfert, les convoyeurs de retour et les équipements de tri automatiques peuvent réduire la manutention manuelle et rendre la production plus prévisible. Ils peuvent également amplifier à plus grande vitesse une mauvaise planification ou des données de pièces imprécises. Avant d’ajouter de l’automatisation, un fabricant doit comprendre pourquoi une personne manipule actuellement un panneau. La tâche est-elle physiquement exigeante, répétitive, sensible pour la sécurité, dépendante du jugement humain, ou compense-t-elle simplement un processus qui n’a pas été organisé ?
L’automatisation est généralement plus efficace lorsque le routage est répétable et que l’interface entre les machines est clairement définie. Elle est moins tolérante lorsque les produits varient fortement, que la gestion des exceptions est fréquente ou que les opérateurs doivent prendre continuellement des décisions de qualité. Une approche progressive peut être judicieuse : établir d’abord des processus machine et un flux de données stables, puis connecter les zones présentant le volume le plus prévisible.
Le même principe s’applique à l’intégration logicielle. La planification de production, les données de conception, les programmes machine, les étiquettes et les informations de stock doivent être alignés, mais le niveau d’intégration doit correspondre à la capacité de l’organisation à maintenir des données de référence exactes. Un système sophistiqué doté d’entrées peu fiables crée une version plus coûteuse de la même confusion.
Spécifier la ligne comme un système d’exploitation maintenable
Les décisions d’achat se concentrent souvent sur le prix des machines, le temps de cycle et les fonctions visibles. Ce sont des facteurs nécessaires, mais une ligne de production doit également pouvoir être maintenue après son installation. La disponibilité des pièces de rechange, l’assistance technique à distance, l’accompagnement à la mise en service, la formation des opérateurs, la compatibilité électrique, les exigences d’aspiration des poussières et les attentes locales en matière de sécurité doivent être examinés avant la finalisation de la commande.
Un fournisseur doit être capable de discuter en détail du parcours de production plutôt que de recommander la même configuration à chaque usine. Qingdao Zhongding Machinery Co., Ltd. est passée d’un petit atelier à un fabricant et exportateur spécialisé dans les machines pour le travail du bois et les solutions complètes de transformation. Avec plus de 20 ans d’expérience dans le secteur, le travail de l’entreprise dans la fabrication de meubles, les ateliers de travail du bois et les environnements de production industrielle illustre un point pratique : la sélection des équipements et le support après-vente doivent être considérés ensemble.
Pour un projet international, la discussion doit également couvrir la tension et la fréquence, les besoins en langue de commande, les responsabilités d’installation, les conditions d’emballage et de transport, les consommables ainsi que le processus de réponse attendu lorsque des pièces de rechange sont nécessaires. Les exigences relatives à la sécurité des machines, à la conformité électrique et aux réglementations locales doivent être vérifiées pour le marché de destination et le projet spécifique ; elles ne doivent pas être supposées à partir d’une configuration générale de machine.
Une manière plus utile d’évaluer l’investissement
La meilleure ligne de production pour le travail du bois n’est pas nécessairement la plus longue, la plus automatisée ou celle qui obtient les meilleures évaluations sur le papier. C’est celle qui fournit de manière répétée le mix requis de composants finis avec une main-d’œuvre maîtrisable, une qualité contrôlée et une marge suffisante pour s’adapter lorsque la demande de produits évolue.
Avant de vous engager sur une configuration, demandez au fournisseur d’étudier des journées de production représentatives plutôt que seulement des conditions idéales. Incluez les commandes courantes, les petites séries urgentes, différents matériaux de panneaux, des exigences de chants spécifiques et un plan réaliste pour les retouches. Confirmez où les pièces attendent, qui prend les décisions de routage, comment chaque pièce est identifiée et ce qui se passe lorsqu’une machine critique est indisponible pour une maintenance courante.
Ce niveau d’examen peut révéler qu’une implantation plus simple, une zone tampon supplémentaire, un meilleur processus d’étiquetage ou une installation progressive constitue la solution la plus stable. Il fournit également au fabricant une base plus claire pour discuter de la configuration des machines, de l’assistance technique, de la planification des pièces de rechange et de l’extension future. Dans le travail du bois multi-SKU, la cohérence se construit grâce à ces décisions opérationnelles bien avant que le premier panneau n’entre dans la ligne.
Envoyez votre demande
Nous sommes ouverts à toute collaboration et nous développerons nos activités avec vous.