

Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Comment les usines de panneaux peuvent évaluer les performances des presses à chaud avant les pertes de production
Comment les usines de panneaux peuvent évaluer les performances d'une presse à chaud avant les pertes de production
Pour les usines de panneaux, une presse à chaud tombe rarement en panne de manière spectaculaire dès le départ. Le plus souvent, les performances dérivent : une zone chauffe plus lentement, un plateau perd son parallélisme sous charge, la pression s'établit moins régulièrement près d'un bord, ou la séquence réelle de fermeture et de maintien commence à différer de la recette affichée sur l'IHM. Le premier signe peut être une légère augmentation des retouches, une cloque occasionnelle, un collage irrégulier, une variation d'épaisseur ou des marques de surface inexpliquées. Lorsque ces signes deviennent suffisamment fréquents pour arrêter la production, l'usine peut déjà avoir subi des pertes de matériaux, du gaspillage de main-d'œuvre, des retards d'expédition et une exposition évitable aux risques de sécurité.
C'est pourquoi l'évaluation d'une presse à chaud doit être considérée comme un contrôle préventif plutôt que comme un exercice de dépannage. Une machine d'évaluation de presse à chaud pour usine de panneaux peut aider à transformer les variations cachées du procédé en données mesurables. L'objectif n'est pas seulement de prouver qu'une presse peut s'ouvrir et se fermer. Il s'agit d'établir si les fonctions de chauffage, de pression, de temporisation, de mouvement et de protection restent stables dans des conditions proches de la production réelle.
Pour les équipes qualité et sécurité, la question la plus utile n'est pas : « La presse fonctionne-t-elle ? » mais : « La presse peut-elle reproduire la fenêtre de procédé requise sur toute la surface de travail, au cours de cycles successifs, sans créer de risque inacceptable ? » Cette question conduit à un programme d'évaluation beaucoup plus pratique.
Pourquoi l'inspection des panneaux finis ne suffit pas
L'inspection des panneaux finis reste nécessaire, mais elle constitue un point de contrôle tardif. Le délaminage, les lignes de colle faibles, l'irrégularité d'épaisseur, une mauvaise répartition de densité et les défauts de surface peuvent provenir du comportement de la presse bien avant de devenir visibles sur un panneau échantillonné. Lorsque le défaut est détecté après le rognage, le ponçage, le laminage, le stockage ou la préparation de l'expédition, son coût ne se limite plus au panneau d'origine.
Les défauts liés à la presse sont également faciles à mal diagnostiquer. La formulation de la résine, la teneur en humidité, la répartition du matériau, la formation du matelas, l'état des plaques de calage, la température ambiante et les réglages de l'opérateur peuvent tous affecter le résultat. Un processus d'évaluation rigoureux ne suppose pas que la presse est toujours en cause. Il distingue plutôt la capacité de la machine des variations de matériaux en amont. Toutefois, si la presse ne fournit pas une température et une force constantes, aucun réglage effectué ailleurs ne permettra de créer un procédé stable.
Cette distinction est importante lorsque la pression de production incite les équipes à compenser de manière informelle. Augmenter la température de consigne, prolonger le temps de maintien ou relever la pression nominale peut masquer pendant une courte période un problème mécanique ou thermique en développement. Cela peut également accroître la consommation d'énergie, modifier les propriétés des panneaux, réduire la durée de vie des composants et rendre la cause initiale plus difficile à identifier.
Ce qu'une évaluation significative d'une presse à chaud doit mesurer
Une évaluation utile combine les données de la machine à une vérification indépendante. Le contrôleur de la presse fournit des informations précieuses, mais les consignes affichées ne doivent pas automatiquement être considérées comme une preuve des conditions réelles des plateaux. Les capteurs, transducteurs de pression, vannes, circuits de chauffage et l'étalonnage du contrôleur nécessitent tous une vérification périodique dans le cadre du système de maintenance et de qualité de l'usine.
Le périmètre de l'évaluation doit refléter le type de panneau et le procédé. Les panneaux de particules, MDF, contreplaqués, panneaux stratifiés et panneaux composites spéciaux peuvent imposer des exigences différentes aux cycles de pressage. Néanmoins, plusieurs domaines de performance sont pertinents dans presque toutes les usines :
- Uniformité de température des plateaux : si la surface de pressage effective atteint et maintient l'état thermique prévu sans zones chaudes ou froides problématiques.
- Répartition de la pression : si la force est appliquée de manière uniforme sur toute la surface de travail, en particulier aux angles, aux bords et aux emplacements associés à des défauts récurrents.
- Parallélisme et fléchissement : si les plateaux supérieur et inférieur restent suffisamment alignés pendant le chargement, la fermeture, le pressage et l'ouverture.
- Répétabilité des cycles : si la vitesse de fermeture, la montée en pression, le temps de maintien, la décompression et le comportement d'ouverture correspondent à la séquence de procédé approuvée d'un cycle à l'autre.
- Stabilité hydraulique : si la pression se maintient comme prévu et si les fuites, l'instabilité de la pompe, la réponse des vannes ou le comportement de l'accumulateur créent des variations.
- Performance des dispositifs de protection : si les arrêts d'urgence, verrouillages, protecteurs, barrières immatérielles ou autres dispositifs de protection installés sur la machine fonctionnent correctement selon les procédures documentées du site.
Ces catégories sont liées. Une cartographie de pression qui paraît irrégulière peut indiquer un fléchissement des plateaux, un déséquilibre des vérins, une usure mécanique ou une configuration d'essai inadaptée. Un problème de température peut être causé par une défaillance de chauffage, des limitations de circulation, une dégradation de l'isolation, le positionnement des capteurs, le réglage de la commande ou un écart entre le point surveillé et la surface de contact réelle. Le résultat de l'essai lance l'investigation ; il ne doit pas être pris pour un diagnostic à lui seul.
Établir une référence avant de comparer les données de production
Le moment le plus utile pour évaluer une presse est lorsqu'elle est connue pour fonctionner correctement : après la mise en service, à la suite d'une révision majeure, après le remplacement des plateaux ou immédiatement après une réparation vérifiée. Cet état devient la référence de l'usine. Sans cette référence, les équipes de maintenance comparent souvent les performances actuelles à leurs souvenirs, aux registres de réclamations ou aux spécifications nominales de la machine, qui peuvent ne pas refléter la configuration réelle de production.
Un enregistrement de référence doit identifier le produit de panneau, le système adhésif le cas échéant, la recette cible, l'état des plateaux, les instruments d'essai utilisés, l'emplacement des capteurs, les conditions ambiantes lorsque les matériaux y sont sensibles, ainsi que la séquence des cycles d'essai. Il doit également distinguer un contrôle de la machine à vide d'une évaluation sous charge ou sous charge simulée. Une presse peut fonctionner sans à-coups sans matelas ni empilement de panneaux, mais se comporter différemment en présence de dilatation thermique, de charge hydraulique et de résistance réelle en fonctionnement.
Les limites d'acceptation ne doivent pas être copiées aveuglément d'une autre usine. Elles doivent être liées à la spécification du panneau, à la conception de l'équipement, au procédé des adhésifs et des matériaux, aux exigences des clients, aux obligations applicables en matière de sécurité des machines et à l'évaluation interne des risques. Lorsque des réglementations nationales ou régionales relatives aux machines s'appliquent, l'usine doit vérifier les exigences légales et techniques en vigueur pour son site plutôt que de se fier à des recommandations génériques. Si une presse a été modifiée, ce changement peut également nécessiter un nouvel examen des protecteurs, des commandes, de la documentation et des procédures d'exploitation sûres.
Comment tester la température et la pression sans produire de résultats trompeurs
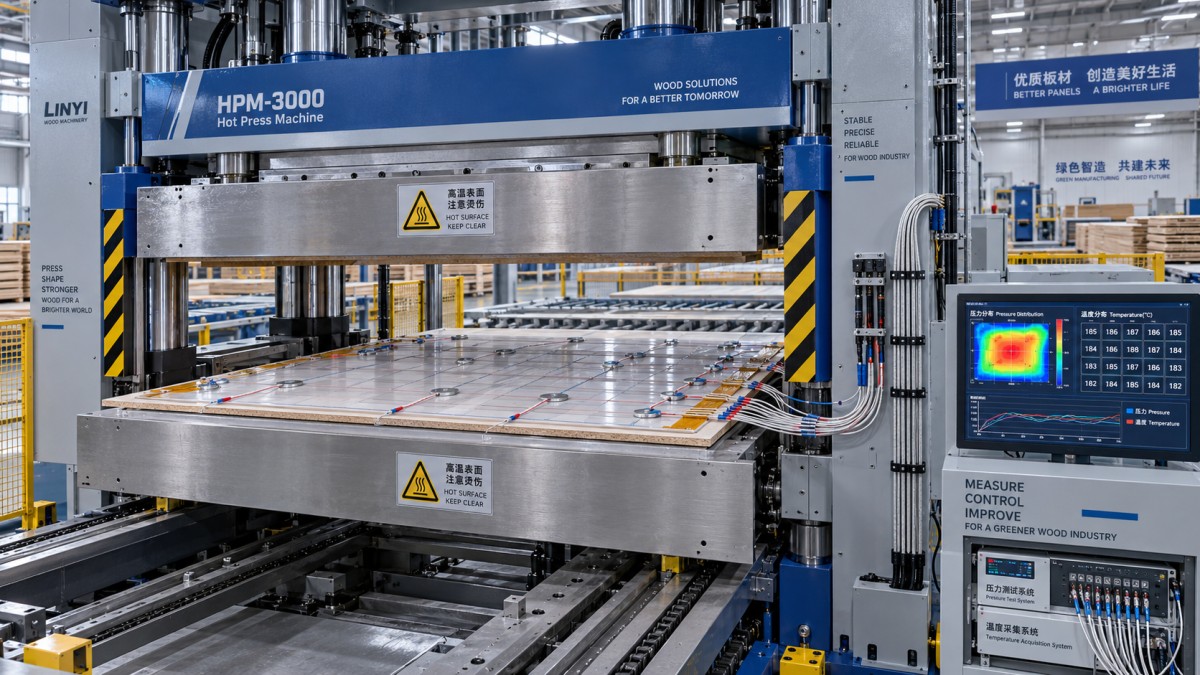
L'évaluation de la température est généralement effectuée à l'aide de plusieurs capteurs positionnés sur la surface des plateaux ou au moyen d'une méthode appropriée de cartographie thermique. L'objectif n'est pas simplement d'enregistrer la valeur indiquée par le contrôleur. Il s'agit de comprendre le comportement de montée en température, le temps de stabilisation, les variations locales et la récupération de température au cours de cycles répétés. La méthode de fixation des capteurs, la qualité du contact, l'intervalle d'échantillonnage et l'étalonnage des capteurs peuvent tous affecter le résultat. Une mesure effectuée sur une surface exposée peut ne pas représenter la condition de transfert thermique subie par un panneau.
La répartition de la pression exige la même attention. Des films sensibles à la pression, des tapis de capteurs, des cellules de charge ou d'autres instruments peuvent être sélectionnés selon la taille de la presse, la plage de force, la résolution requise et la méthode d'essai de l'usine. Le dispositif de mesure doit être adapté aux conditions de température et de compression attendues. Il doit également être protégé contre les dommages et positionné de manière à ne pas introduire une répartition de charge artificielle. Une seule mesure centrale peut confirmer qu'une presse génère une force, mais elle ne peut pas confirmer une force uniforme sur un grand plateau.
Les essais répétés sont plus instructifs qu'un instantané sur un seul cycle. Si un écart n'apparaît qu'après plusieurs cycles, la cause peut impliquer la température de l'huile, la récupération thermique, la réponse de commande, la dilatation mécanique ou la fatigue des composants. L'enregistrement de la tendance est important. Un résultat techniquement situé dans une limite interne mais qui dérive constamment de la référence peut justifier une maintenance planifiée avant de devenir un incident de production.
Ne pas séparer les contrôles qualité des contrôles de sécurité
Une presse qui produit des panneaux acceptables peut néanmoins présenter une condition de sécurité inacceptable. Les surfaces chaudes, la force hydraulique élevée, les plateaux en fermeture, les équipements de chargement mobiles, l'énergie accumulée et les interventions manuelles lors de la reprise après défaut exigent tous une attention particulière. Les essais de performance peuvent révéler des conditions qui affectent également la sécurité : mouvements imprévus, vitesse de fermeture irrégulière, réponse d'arrêt retardée, perte de contrôle de la pression ou nécessité pour les opérateurs d'intervenir à plusieurs reprises près de la zone dangereuse.
Le travail d'évaluation lui-même doit être planifié en toute sécurité. Les procédures de consignation et d'isolement, l'accès contrôlé pour les essais, une communication claire entre le personnel de maintenance et de production, ainsi que la confirmation de l'état des protecteurs ne sont pas de simples formalités administratives. Ils empêchent qu'un essai destiné à réduire les risques n'en crée un nouveau. Tout contournement des fonctions de protection à des fins de diagnostic doit être strictement contrôlé, autorisé et rétabli avant la reprise du fonctionnement normal.
Il est également judicieux d'examiner les rapports des opérateurs en parallèle des données de la machine. Les opérateurs remarquent souvent un changement de bruit, une réponse plus lente, un comportement de fermeture irrégulier ou un nouveau besoin d'ajuster les réglages avant que les instruments ne révèlent un défaut clair. Leurs observations doivent être enregistrées de façon à ce que les équipes de maintenance puissent les comparer aux tendances des cycles et aux résultats d'inspection.
Choisir une approche d'évaluation reproductible
La meilleure configuration d'évaluation n'est pas nécessairement la plus complexe. C'est celle qui fournit des mesures fiables et traçables et qui peut être répétée après une maintenance, des changements de recette, des arrêts prolongés ou des signes d'alerte en production. Pour certaines usines, cela signifie utiliser des instruments portables selon une procédure documentée. Pour d'autres, cela peut impliquer des équipements dédiés de surveillance et d'essai intégrés à un plan plus large de maintenance préventive.
Lors de l'évaluation d'une machine d'évaluation de presse à chaud pour usine de panneaux, les décideurs doivent poser des questions pratiques : les instruments peuvent-ils supporter l'environnement de la presse ? Leurs plages de mesure sont-elles adaptées à la machine réelle ? Comment les capteurs sont-ils étalonnés ou vérifiés ? Les données peuvent-elles être exportées et comparées aux essais précédents ? La disposition de l'essai est-elle adaptée aux dimensions des plateaux et aux produits de panneaux ? Les techniciens peuvent-ils utiliser le système sans ajouter de risque inacceptable ni de temps d'arrêt excessif ?
La réponse peut différer entre un petit atelier de travail du bois et une ligne industrielle continue de production de panneaux. Ce qui ne doit pas différer, c'est la nécessité d'une méthode d'essai claire, de résultats documentés et d'actions définies lorsque les résultats sortent des limites approuvées par l'usine.
Transformer les résultats d'évaluation en décisions de maintenance
Un rapport d'essai a peu de valeur s'il se termine sous la forme d'une pièce jointe de feuille de calcul. Les résultats doivent conduire à une décision : poursuivre la surveillance normale, planifier une maintenance corrective, réduire le risque d'exploitation pendant l'organisation des pièces, effectuer une analyse plus approfondie des causes profondes ou arrêter la machine si la sécurité ou l'intégrité du produit ne peut être assurée. Le seuil d'action doit être convenu avant une crise de production, et non débattu lorsque la production est déjà menacée.
Qingdao Zhongding Machinery Co., Ltd. travaille depuis plus de deux décennies avec les machines pour le travail du bois et leurs applications de production. Cette expérience renforce un point pratique : la fiabilité des équipements dépend non seulement du choix initial de la machine, mais aussi de la manière dont elle est installée, surveillée, entretenue et prise en charge tout au long de sa durée de fonctionnement. L'accès à des conseils techniques, à la planification des pièces de rechange et à une communication réactive du service après-vente peut faciliter la conversion des résultats d'évaluation en mesures correctives prises en temps utile.
Avant que la prochaine hausse des rebuts ne se transforme en perte plus importante, les usines doivent établir la référence de leur presse, définir un intervalle d'évaluation reproductible et déterminer quels écarts nécessitent une escalade. Les limites exactes dépendront de la presse, de la structure du panneau, de la recette du procédé et des exigences du site. Mais attendre que des défauts visibles confirment un problème est rarement la manière la plus économique ou la plus sûre de gérer une presse à chaud.
Envoyez votre demande
Nous sommes ouverts à toute collaboration et nous développerons nos activités avec vous.