


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Agencement des machines d’une usine de meubles : relier la découpe, le plaquage de chants et le perçage
Une ligne de production de meubles fonctionne efficacement lorsque les panneaux passent d’une machine à l’autre avec un minimum d’attente, de manutention et de tri. Lors du choix de machines à bois pour une usine de meubles, planifiez les liaisons entre la découpe, le plaquage des chants et le perçage avant de fixer l’emplacement des machines. Une machine rapide peut apporter peu de gain de production si sa zone de déchargement est encombrée ou si les pièces arrivent dans le mauvais ordre.
Pour les meubles en panneaux, le parcours découpe → plaquage des chants → perçage constitue un bon point de départ. L’agencement approprié dépend de la construction du produit, de la taille des lots, des exigences concernant les chants et de la stratégie d’usinage. Définissez d’abord ces conditions, puis choisissez la disposition, les équipements de manutention et la capacité des zones tampons nécessaires pour assurer la circulation des pièces.
Commencez par le parcours réellement suivi par chaque panneau
Le plan d’implantation doit correspondre aux pièces produites. Un côté de caisson, une étagère, une façade de tiroir et un panneau arrière peuvent suivre des parcours différents, même s’ils appartiennent à la même commande. Certaines pièces nécessitent quatre chants finis et plusieurs opérations de perçage ; d’autres peuvent contourner complètement le plaquage des chants.
Établissez une liste représentative des pièces correspondant à la gamme de produits prévue. Relevez les dimensions des panneaux, les matériaux, le traitement des chants, les schémas de perçage et les quantités à produire. Incluez les pièces difficiles à manipuler, comme les traverses étroites, les grandes portes et les panneaux comportant des rainures ou des feuillures. Elles révèlent souvent des problèmes de manutention que les pièces rectangulaires standard ne permettent pas de détecter.
Définissez ensuite l’emplacement de chaque opération. Une défonceuse CNC nesting peut découper les composants et usiner certains perçages sur la face en un seul réglage, tandis que le perçage horizontal intervient ensuite. Avec une scie à panneaux, une plus grande partie de l’usinage peut être confiée à un centre de perçage distinct. Aucune configuration n’est universellement préférable : le choix dépend de l’efficacité du nesting, des exigences de perçage, de la manutention et de la diversité de la production.
Définissez également si les dimensions d’usinage se rapportent au panneau brut découpé ou au panneau fini après le plaquage des chants. L’épaisseur des chants, le détourage et le référencement de la machine doivent être cohérents avec les données de conception. Sinon, même des machines précises individuellement peuvent produire des composants qui ne s’assemblent pas correctement.
Équilibrez les capacités à partir d’un travail de production représentatif
La comparaison des vitesses annoncées des machines ne permet pas d’établir la capacité de la ligne. Le rendement de découpe est souvent exprimé en panneaux ou en pièces, celui du plaquage des chants en vitesse d’avance, et celui du perçage en cycles. Ces mesures doivent être converties en une exigence de production commune, par exemple en ensembles de meubles terminés par équipe.
Pour chaque lot représentatif, estimez la charge de travail totale à chaque étape. Incluez le chargement, le déchargement, les changements d’outils ou de matériaux, le retournement des panneaux, le scan, l’inspection et les interruptions habituelles. Fondez vos calculs sur le temps de production disponible après les pauses et la maintenance prévues, plutôt que de supposer que chaque minute planifiée permet de produire des pièces.
Un lot de petits panneaux peut imposer une forte charge de manutention à la plaqueuse de chants tout en occupant une surface de panneaux relativement réduite. Un autre lot peut être découpé et plaqué rapidement, mais nécessiter beaucoup de perçage. Dimensionnez les capacités en fonction du mélange de production prévu et identifiez le poste qui limite le rendement dans chaque scénario important.
Évitez d’acheter des capacités nominales identiques à chaque étape simplement pour donner une apparence d’équilibre à la proposition. Une certaine capacité de réserve peut aider un poste à rattraper un arrêt. En revanche, un excédent persistant de production en amont crée des files d’attente qui s’allongent, à moins de contrôler le lancement de la production.
Choisissez l’implantation en fonction des flux et de l’accès
Une implantation en ligne droite, en L ou en U peut relier les mêmes machines. Leurs différences pratiques concernent le déplacement des panneaux, les déplacements des opérateurs, les contraintes du bâtiment et l’accès nécessaire à la maintenance.
Une implantation en ligne droite convient à un bâtiment dont le flux de production est clairement orienté et qui dispose d’une longueur suffisante pour l’alimentation, le déchargement et le transfert. Elle facilite le suivi des flux de matière et peut accueillir des convoyeurs. Vérifiez l’enveloppe de fonctionnement complète : une machine qui tient sur le plan peut tout de même manquer d’espace pour le panneau le plus long à sa sortie.
Une implantation en L peut contourner des poteaux ou séparer la découpe des opérations d’usinage en aval. Le transfert au niveau de l’angle doit être défini. Les panneaux doivent pouvoir être retournés, accumulés ou transportés sur des chariots sans gêner l’une ou l’autre machine.
Une implantation en U rapproche certaines étapes du processus et peut réduire les déplacements à pied lorsque les effectifs et les temps de cycle permettent à un opérateur de surveiller plusieurs postes. Son adéquation dépend de la capacité à empêcher que les matières entrantes, les composants finis, les piétons et les véhicules se disputent le même espace. La proximité, à elle seule, ne permet pas à un opérateur de s’occuper de plusieurs machines très sollicitées.
Dessinez les machines à l’échelle, en indiquant les positions de chargement, les protecteurs ouverts, les accès de maintenance, les raccordements d’aspiration et les armoires électriques. Représentez séparément les parcours des panneaux et ceux des opérateurs. Un parcours court pour les panneaux qui entraîne des croisements répétés pour les opérateurs peut être moins efficace qu’un parcours légèrement plus long, mais plus clair.
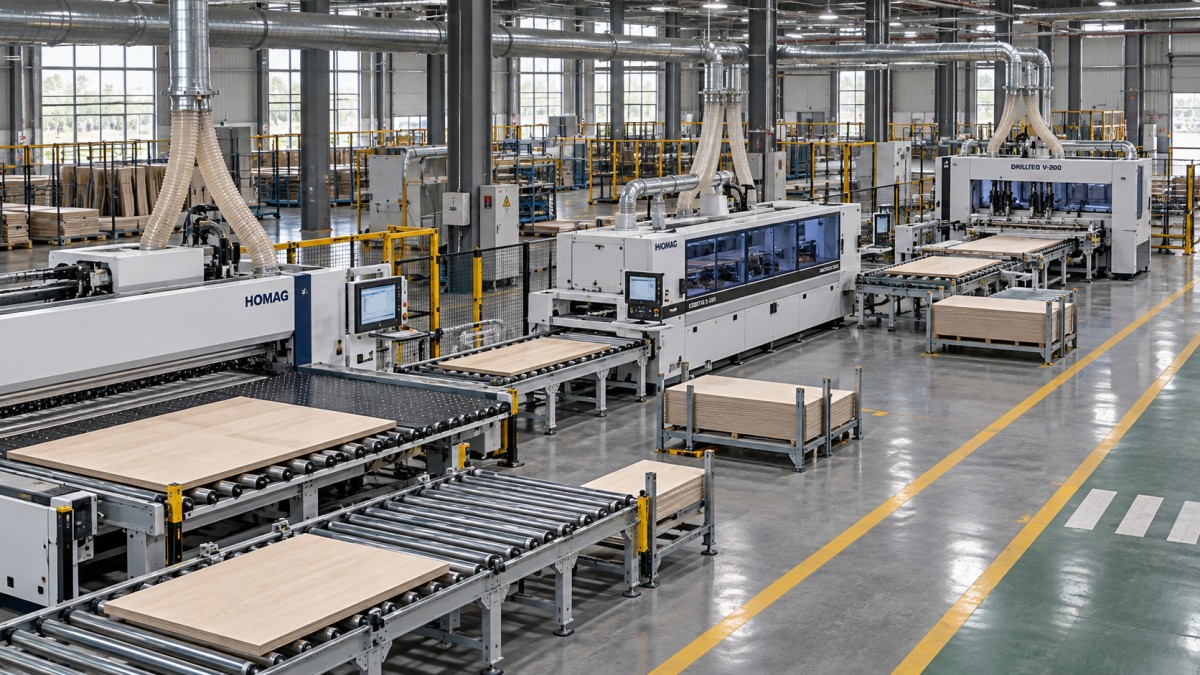
Définissez en détail le transfert entre la découpe et le plaquage des chants
La zone de déchargement de la découpe détermine souvent si le travail en aval reste organisé. Les pièces peuvent sortir d’une scie ou d’une table de nesting dans un ordre pratique pour la découpe, mais inadapté au plaquage des chants. Elles doivent être identifiées et regroupées sans que les composants urgents soient enfouis sous des pièces sans rapport avec eux.
Choisissez une méthode de transfert en fonction de la taille des pièces, de la sensibilité des surfaces, du rendement et de la variation des lots. Les chariots offrent de la flexibilité pour les commandes mixtes et les parcours qui changent. Les tables à rouleaux réduisent le portage lorsque les panneaux suivent un parcours constant. Les convoyeurs peuvent assurer un flux régulier, à condition que leurs commandes, leurs dimensions et leurs surfaces de transfert conviennent à toute la gamme de panneaux.
Précisez le mode de déplacement des petites pièces et des pièces étroites. Un transfert adapté aux côtés de caisson peut ne pas soutenir correctement les bandes étroites. Les grands panneaux doivent être suffisamment soutenus pendant leur retournement, tandis que les surfaces décoratives nécessitent des points de contact propres et une protection contre les dommages dus au glissement. Intégrez les pièces rejetées et les chutes réutilisables au plan afin qu’elles n’occupent pas la zone normale de déchargement.
À la plaqueuse de chants, comptez le nombre de passages nécessaires pour chaque pièce. Une machine simple face exige généralement que le panneau revienne pour la pose des autres chants. Le retour manuel, un convoyeur de retour et une configuration plus automatisée entraînent des besoins différents en espace et en main-d’œuvre. Vérifiez l’ensemble du parcours de retournement pour le panneau le plus grand, y compris l’emplacement de l’opérateur et celui des pièces en attente.
Le regroupement des pièces par matériau de chant peut réduire les changements de réglage, mais des lots trop importants retardent l’achèvement des commandes. Établissez une règle de lancement qui concilie l’efficacité des réglages et les priorités d’assemblage. Une grande pile de panneaux plaqués a peu de valeur si chaque meuble auquel ils sont destinés manque encore d’un composant essentiel.
Utilisez des zones tampons pour absorber les interruptions sans masquer les problèmes
Une zone tampon permet au processus suivant de continuer à travailler pendant une brève interruption et offre au processus précédent un espace où décharger ses pièces. Sa capacité doit être adaptée à la durée d’interruption que la ligne doit pouvoir absorber et au rythme d’arrivée des panneaux.
À titre de calcul de planification, multipliez le débit d’arrivée en amont par la durée de couverture souhaitée. Vérifiez ensuite le résultat sur le plan physique : nombre de panneaux, dimensions, stabilité des piles, emplacement des chariots et espace d’accès. Pour le plaquage des chants, distinguez les panneaux entrants des passages répétés afin de ne pas confondre le stock de panneaux et la charge de travail de la machine.
Séparez les pièces en attente de leur premier passage de plaquage, les pièces partiellement plaquées et les panneaux prêts pour le perçage. Le mélange de ces états rend le suivi de l’avancement difficile et augmente le risque d’oublier des opérations. Utilisez des emplacements, des chariots ou des râteliers clairement affectés, avec une quantité maximale visible.
L’organisation des zones tampons influe aussi sur la récupération des pièces. Il peut être difficile de prendre un panneau au fond d’une pile à plat. Des chariots compartimentés ou des râteliers adaptés peuvent faciliter l’accès, à condition de soutenir les composants sans endommager leurs chants ou leurs surfaces. Organisez la zone après le perçage en fonction des destinations d’assemblage afin que les pièces terminées puissent quitter rapidement la production.
Préservez l’identification et l’orientation des panneaux jusqu’au perçage
Des panneaux d’apparence similaire peuvent nécessiter des schémas de perçage différents. Les côtés gauche et droit d’un caisson peuvent avoir des dimensions identiques tout en nécessitant un usinage en miroir. Il faut donc que l’identification reste fiable pendant la découpe, la manutention, le plaquage des chants et toute opération de reprise.
Une étiquette de panneau utile relie le composant à sa commande, à son matériau, aux instructions de plaquage des chants, à son orientation et à son programme d’usinage. La lecture de codes-barres peut réduire la sélection manuelle des programmes lorsque le logiciel et les machines sont compatibles. L’étiquette doit rester lisible et éviter les zones d’usinage, de détourage et les surfaces où des résidus d’adhésif pourraient poser problème.
Définissez une face de référence et un chant de référence cohérents pour l’ensemble du parcours. Les opérateurs doivent savoir dans quel sens charger une pièce après l’avoir retournée pour le plaquage des chants. Lorsque le perçage se réfère aux chants finis, vérifiez que les dimensions du programme et le réglage de la machine tiennent compte des dimensions après finition.
Si les logiciels de conception, d’optimisation de découpe et de commande des machines proviennent de fournisseurs différents, faites une démonstration de l’échange réel de données avant la réception. Testez des pièces en miroir, différentes épaisseurs de chants et des commandes révisées. La réussite de l’importation d’un fichier ne prouve pas à elle seule que l’orientation, l’outillage et les instructions d’usinage sont corrects.
Prévoyez un parcours de reprise contrôlé. Un composant endommagé peut devoir retourner à la découpe tandis que le reste de la commande poursuit son parcours. L’identification du remplacement doit rester liée à la commande, et la pièce rejetée doit être retirée du flux normal afin d’éviter un assemblage incorrect ou en double.
Vérifiez les utilités et la maintenance en fonction de l’implantation
L’aspiration des poussières, l’air comprimé, l’alimentation électrique et les accès de maintenance peuvent modifier un plan d’implantation autrement fonctionnel. Planifiez les branches d’aspiration en tenant compte des exigences de raccordement des machines et des équipements susceptibles de fonctionner simultanément. Coordonnez le tracé des conduits avec les portes, les accès de levage et les emplacements futurs des machines.
Vérifiez les besoins en air comprimé et sa qualité au regard des exigences des équipements, notamment lorsque le serrage pneumatique et le nettoyage fonctionnent simultanément. Placez les dispositifs de coupure électrique et les points de service de manière à ce qu’ils restent accessibles pendant la production normale.
Les systèmes de collage des plaqueuses de chants, les outils de coupe, les unités de perçage et les points d’aspiration doivent tous rester accessibles pour la maintenance. Prévoyez l’espace nécessaire à l’ouverture des capots, au retrait des ensembles, au changement d’outils et à l’approche des équipements de service. Maintenez les zones de stockage des matériaux et les voies de circulation des véhicules à l’écart de ces espaces. Réservez de la place pour une extension à l’endroit où se situera probablement la future contrainte ; une surface inutilisée ailleurs pourrait être difficile à raccorder ultérieurement.
Validez l’implantation avant la réception
Demandez aux fournisseurs d’équipements d’examiner le même cahier des charges de production : fichiers de pièces représentatifs, gamme de matériaux, rendement visé, hypothèses d’effectifs, plan du bâtiment et extension prévue. Les propositions concurrentes seront ainsi plus faciles à comparer, et les différences entre les éléments inclus par chaque fournisseur apparaîtront clairement.
Qingdao Zhongding Machinery Co., Ltd. fabrique et exporte des machines à bois et fournit une assistance technique ainsi que des pièces détachées. Lors de l’étude d’une solution complète pour le travail du bois, utilisez le cahier des charges de production pour déterminer l’adéquation des équipements, les responsabilités relatives aux transferts, les interfaces logicielles et les exigences de service.
La réception doit démontrer le fonctionnement du processus connecté à l’aide de pièces représentatives. Incluez des pièces grandes et petites, plusieurs exigences de plaquage des chants, des schémas de perçage en miroir et un changement de commande. Observez les attentes, les manipulations manuelles, les erreurs d’identification et la capacité des pièces terminées à parvenir à l’assemblage dans un ordre exploitable.
Avant d’approuver l’implantation, suivez une pièce exigeante à chaque emplacement qu’elle occupera, depuis la zone de déchargement de la découpe jusqu’à son chariot d’assemblage final. Déterminez qui la déplace, comment elle est retournée, où elle attend et comment l’opération suivante est sélectionnée. Tout transfert dont les modalités restent à définir constitue un problème pratique à résoudre tant que l’implantation peut encore être modifiée facilement.
Envoyez votre demande
Nous sommes ouverts à toute collaboration et nous développerons nos activités avec vous.