


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Formage à la presse à chaud du bois pour pièces de mobilier cintrées : outillage et planification des cycles
Le choix d'une presse à chaud pour pièces de mobilier en bois cintré ne consiste pas simplement à sélectionner une machine offrant un tonnage suffisant et des plateaux chauffants. Dans la production réelle de meubles, une coque cintrée, un accoudoir, un dossier d'assise ou un panneau moulé résulte d'un système étroitement interconnecté : la structure du placage, la géométrie du moule, la réaction de l'adhésif, le transfert thermique, la répartition de la pression, la méthode de chargement et le moment du démoulage influencent tous le composant final.
Pour un évaluateur technique, la difficulté consiste rarement à identifier la courbe souhaitée sur un plan. Le véritable défi est de prouver que cette courbe peut être répétée des milliers de fois sans fissuration des bords, retour élastique, zones pauvres en colle, marquage de surface ou file d'attente imprévisible à la presse. Une cellule de pressage à chaud bien planifiée transforme un composant de mobilier visuellement exigeant en un processus de fabrication maîtrisé.
Ce guide se concentre sur les décisions relatives à l'outillage et à la planification des cycles pour les composants en bois cintré pressés à chaud, avec des considérations pratiques pour les usines de meubles, les fabricants sous contrat et les ateliers évoluant vers une production industrielle reproductible.
Commencez par la pièce finie, et non par les spécifications de la presse
Les pièces de mobilier cintrées sont souvent évaluées en partant de la machine : dimensions des plateaux, température de chauffage, configuration des vérins et pression nominale. Cette approche peut négliger les variables qui déterminent réellement la faisabilité. Il est plus fiable de partir du composant fini et de remonter le processus.
Avant de sélectionner une configuration de presse, clarifiez ce que la pièce doit accomplir après le pressage. S'agit-il d'un panneau décoratif en placage cintré appliqué sur un support ? D'une coque en contreplaqué multicouche supportant les charges d'assise ? D'un accoudoir cintré avec un rayon apparent serré ? Ou d'un composant moulé en trois dimensions à courbure composée ? Toutes ces pièces peuvent être appelées « bois cintré », mais elles imposent des exigences très différentes en matière d'outillage et de maîtrise du cycle.
- Géométrie de la pièce : rayon de cintrage minimal, profondeur totale, zones concaves et convexes, détails de rebord, et caractère mono-axe ou composé de la courbe.
- Conception de l'empilage : nombre de plis de placage, orientation du fil, épaisseur du placage, matériau d'âme et construction de la face décorative.
- Exigence de surface : la pièce sera-t-elle rembourrée, peinte, vernie ou conservée avec une surface apparente en placage naturel ?
- Exigence structurelle : performance portante, tolérance dimensionnelle et retour élastique admissible après conditionnement.
- Schéma de production : lots de prototypes, changements fréquents de modèles ou production dédiée en grande série.
Une presse adaptée aux panneaux de porte plats peut ne pas produire une coque de chaise moulée stable. À l'inverse, un système élaboré à cavités multiples peut s'avérer peu économique lorsque les modèles de meubles changent fréquemment. La solution d'application adéquate équilibre la répétabilité des pièces avec le coût et la flexibilité de l'outillage.
L'outillage est le véritable système de contrôle de la forme
Dans le formage à chaud, la presse fournit la force et la chaleur, mais c'est le moule qui détermine la pièce. Même une presse à chaud robuste ne peut compenser un mauvais alignement du moule, des surfaces de contact irrégulières ou une forme qui ne tient pas compte du comportement du matériau cintré.
La configuration d'outillage la plus courante utilise des formes mâle et femelle appariées. La pièce est placée entre les deux moitiés de l'outil, et la pression compacte l'empilage de placages dans la géométrie requise. Cette configuration est particulièrement utile pour les coques de chaises, les éléments d'assise incurvés, les composants arqués et les formes en contreplaqué laminé dont les surfaces intérieure et extérieure doivent être contrôlées.
Pour des composants plus simples, une contreplaque profilée ou un moyen de pression souple peut suffire. Cependant, chaque solution présente des limites. Un coussin souple peut améliorer le contact sur des courbes peu profondes, mais il peut ne pas maintenir un bord vif ou un profil profond avec la même précision qu'un moule rigide apparié. Les systèmes sous vide peuvent être utiles pour le collage de placages et certaines applications à faible pression, mais leur profil de pression diffère sensiblement de celui d'une presse hydraulique à chaud.
La compensation du retour élastique doit être intégrée au moule
Les stratifiés à base de bois tendent naturellement à retrouver une partie de leur forme initiale après l'ouverture de la presse. Ce retour élastique est influencé par l'essence de placage, le niveau d'humidité, le type d'adhésif, le rayon, l'agencement des plis, la température de pressage et le temps de refroidissement. Il ne doit pas être considéré comme une simple correction mineure en fin de processus.
Pour obtenir des résultats fiables, la géométrie du moule nécessite généralement une compensation fondée sur des essais de production. La marge requise n'est pas universelle ; une forme qui se maintient bien avec un placage mince de bouleau peut réagir différemment avec des placages de feuillus plus épais ou un autre système de collage. Les équipes techniques doivent donc valider l'outillage avec l'empilage de production réel plutôt qu'avec un matériau de substitution visuellement similaire.
L'outillage doit également comporter des caractéristiques pratiques faciles à négliger lors de la revue de conception initiale : des points de positionnement positifs pour le paquet de placages, des butées empêchant l'empilage de se déplacer lors de la fermeture, un espace pour l'excédent de colle et une stratégie de démoulage protégeant les placages de parement délicats. En l'absence de ces détails, les opérateurs compensent souvent manuellement, et le processus devient tributaire des compétences individuelles.
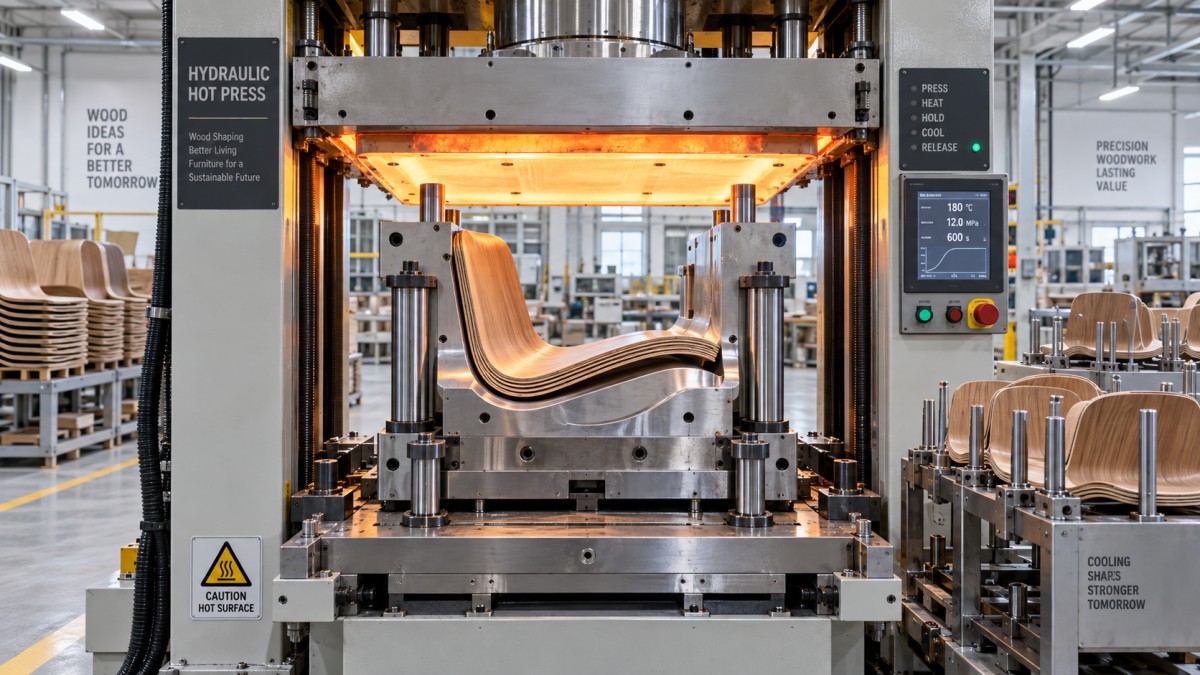
Adapter les matériaux du moule à la température, à la pression et au volume de production attendu
Les moules destinés au pressage de meubles cintrés peuvent être fabriqués en métal, en matériaux dérivés du bois, en matériaux composites ou en combinaisons de ceux-ci. Le meilleur choix dépend de la précision requise, de la température de la presse, de la fréquence des cycles et de la durée de vie du produit.
Les outillages métalliques offrent généralement une grande stabilité dimensionnelle et une bonne durabilité en fonctionnement à grand volume. Ils conviennent bien aux cycles de chauffage répétés et aux surfaces appariées précises, bien qu'ils nécessitent un investissement initial plus élevé et une conception thermique soignée. Si le moule doit absorber rapidement la chaleur du plateau, sa masse peut allonger le temps de montée en température au début d'un poste ; cela doit être pris en compte dans la planification de la production.
Les moules en bois d'ingénierie ou en composite peuvent être pratiques pour le développement, les petites séries et les courbes moins exigeantes. Ils sont relativement plus faciles à modifier lors de l'introduction d'un nouveau modèle de meuble. Leurs limites deviennent plus évidentes lorsque le procédé implique des températures plus élevées, des temps de maintien prolongés, de fortes pressions ou un fonctionnement continu. Des variations dimensionnelles dues à l'humidité, à l'exposition à la chaleur et à l'usure des surfaces peuvent progressivement apparaître sur la pièce finie.
Une approche hybride présente souvent un intérêt : une base structurelle rigide, des surfaces de contact résistantes à l'usure et des inserts de positionnement ou de bord remplaçables. Cela réduit le coût d'entretien de l'outil complet tout en protégeant les éléments les plus susceptibles d'affecter l'alignement et la qualité visuelle.
La pression doit être répartie, et non simplement augmentée
Lorsqu'une pièce cintrée présente un collage faible ou un profil irrégulier, augmenter la pression de pressage est une réaction courante. Ce n'est pas toujours la bonne solution. Une pression excessive peut expulser l'adhésif du joint de collage, écraser une âme souple, laisser des marques de plateau ou de contreplaque, ou créer des contraintes dans le placage qui deviennent ultérieurement visibles sous forme de faïençage ou de fissures.
L'objectif est d'obtenir une consolidation suffisante et uniforme sur l'ensemble du stratifié. Les formes concaves profondes, les transitions brusques et les bords constituent des zones à risque fréquentes, car le paquet de placages peut former un pont au lieu d'épouser entièrement le moule. Les films de cartographie de pression, les panneaux d'essai et l'inspection attentive des lignes de colle sont des moyens utiles de vérifier le contact. Pour les formes complexes, l'outillage peut nécessiter des couches souples dans certaines zones, mais celles-ci doivent être maîtrisées plutôt qu'ajoutées sans discernement. Une souplesse excessive peut réduire la répétabilité dimensionnelle.
La rigidité du bâti de presse et le parallélisme des plateaux sont ici aussi importants que le tonnage nominal. Une grande presse présentant un mauvais parallélisme peut produire plus de variations qu'une machine plus petite mais bien entretenue et adaptée à l'outil. C'est pourquoi une revue technique d'une presse à chaud pour pièces de mobilier en bois cintré doit inclure la manière dont la presse maintient un mouvement de fermeture et une pression stables sur toute l'empreinte du moule.
La chaleur doit atteindre la ligne de colle au bon moment
Le pressage à chaud accélère le durcissement de l'adhésif, mais la température du plateau n'est pas la même que celle de la ligne de colle. La chaleur doit traverser le plateau, le moule ou la contreplaque, les couches de placage, l'adhésif et souvent des espaces d'air isolants dus à un contact imparfait. La surface peut sembler chaude tandis que le centre d'un empilage épais reste en dessous de la plage de durcissement privilégiée de l'adhésif.
Cette distinction est particulièrement importante pour les coques multicouches et les composants dotés d'un outillage lourd. Si la presse s'ouvre uniquement selon une minuterie établie pour un échantillon plus mince, la pièce peut sembler acceptable au déchargement, mais se détendre, se délaminer ou se déformer plus tard dans le processus.
Le choix de l'adhésif et les réglages de la presse doivent être élaborés conjointement. Les facteurs à examiner comprennent :
- le temps ouvert d'assemblage avant l'entrée de l'empilage dans la presse ;
- le taux d'encollage et la viscosité de la colle ;
- l'humidité introduite par le système adhésif ;
- la température de durcissement requise au niveau de la ligne de collage ;
- le temps de maintien acceptable avant qu'un surdurcissement, une décoloration ou des dommages au placage ne surviennent ;
- les exigences de manipulation après pressage avant le rognage, le ponçage ou l'usinage.
Les équipes de production doivent éviter de considérer les données publiées sur les adhésifs comme une recette de pressage définitive. Les recommandations du fournisseur constituent un point de départ, tandis que le cycle final doit refléter l'essence réelle du placage, son épaisseur, la masse de l'outil et les conditions environnementales de l'usine.
Élaborer le cycle autour d'un travail stable, et non de l'ouverture la plus rapide possible de la presse
Un cycle de presse productif ne se limite pas à la fermeture, au chauffage et à l'ouverture. Il commence lorsque les opérateurs préparent le paquet de placages et ne se termine que lorsque la pièce formée est suffisamment stable pour l'opération en aval suivante. Si le cycle de presse est raccourci mais que le composant doit reposer plus longtemps avant le rognage, le gain apparent peut simplement déplacer l'engorgement vers un autre poste.
Un plan de cycle utile sépare le processus en étapes mesurables : préparation des matériaux, application de l'adhésif, positionnement de l'empilage, chargement du moule, fermeture de la presse, montée en pression, maintien thermique, ouverture contrôlée, déchargement, refroidissement ou conditionnement, et inspection finale. L'enregistrement de ces étapes rend les goulots d'étranglement visibles. Dans de nombreuses usines, la précision du chargement et la manutention après pressage font perdre davantage de capacité que le temps de maintien chauffé réel.
Les presses à ouvertures multiples ou les moules multiples peuvent améliorer le rendement lorsque le temps ouvert de l'adhésif permet de préparer plusieurs empilages en toute sécurité. Toutefois, un plus grand nombre de cavités ne signifie pas automatiquement une meilleure productivité. La séquence de chargement doit être équilibrée afin qu'un empilage retardé ne durcisse pas prématurément avant le pressage. Pour une production de meubles à forte diversité, les configurations de moules à changement rapide et les systèmes de positionnement standardisés peuvent offrir davantage de valeur qu'un nombre maximal de cavités.
Ne négligez pas le refroidissement et la relaxation des contraintes
Ouvrir un moule immédiatement après le durcissement de l'adhésif peut faire gagner quelques secondes, mais cela peut compromettre la conservation de la forme. Un stratifié cintré quitte la presse avec des contraintes internes et une chaleur résiduelle. Certaines pièces gagnent à rester brièvement dans le moule sous pression réduite ou à être transférées dans un gabarit de refroidissement qui préserve leur géométrie pendant que la structure se stabilise.
Cela est particulièrement pertinent lorsque la pièce présente un rayon serré, une grande portée non soutenue ou un placage décoratif apparent qui doit rester impeccable. Le temps de conditionnement doit être fondé sur une mesure réelle du retour élastique et des taux de défauts en aval, et non sur l'hypothèse qu'une ligne de colle durcie garantit à elle seule une forme stable.
Une démarche pratique de validation avant de s'engager dans un outillage de production
Avant d'approuver une cellule de production complète, réalisez des essais structurés avec des matériaux représentatifs de la production. Utilisez la qualité de placage, l'adhésif, la séquence de traitement de surface et la condition d'humidité prévus. Les résultats de prototypes obtenus avec des placages frais et sélectionnés manuellement peuvent être trompeurs si les matériaux entrants habituels présentent une variation plus importante.
Évaluez plus que l'apparence visuelle. Vérifiez la courbure par rapport au plan après démoulage, après refroidissement et après une période de conditionnement définie. Inspectez les lignes de collage sur les bords et dans les zones à fortes contraintes. Vérifiez si l'excédent de colle peut être nettoyé sans endommager la face. Confirmez que les opérateurs peuvent charger le moule de manière constante et sûre. Enfin, évaluez si la pièce arrive à l'usinage, au rembourrage ou à la finition dans un état compatible avec le temps de cycle prévu.
Qingdao Zhongding Machinery Co., Ltd. aborde la sélection des machines à bois selon cette vision plus large de la production. Forte de plus de deux décennies d'expérience au service des activités de fabrication de meubles et de travail du bois, l'entreprise ne se limite pas à fournir une presse. La configuration de la presse, la compatibilité de l'outillage, la stabilité de fonctionnement, la planification des pièces de rechange et un support technique réactif influencent tous la fiabilité durable d'un processus de fabrication de pièces cintrées après l'installation.
Ce que les évaluateurs techniques doivent demander avant de sélectionner le système
La meilleure proposition de machine est celle qui répond clairement aux questions de procédé. Demandez comment les dimensions des plateaux se rapportent à l'encombrement réel du moule, comment la pression est contrôlée sur toute la zone de travail, quelle configuration de chauffage convient à l'adhésif et à la construction de l'outil, et comment la presse permet les changements de moules. Demandez des précisions sur les verrouillages de sécurité, l'accès pour le chargement, les points de maintenance et la disponibilité d'un support pour la mise en service et le service ultérieur.
Demandez également les informations nécessaires pour concevoir le cycle plutôt que simplement faire fonctionner la machine : points de surveillance du procédé recommandés, exigences de montage du moule, limites de poids de l'outil et recommandations pratiques pour obtenir une température stable des plateaux. Une presse doit devenir une partie prévisible de la ligne, et non une machine nécessitant des réglages constants par des opérateurs expérimentés.
Pour la production de meubles cintrés, la régularité est la véritable mesure du succès. Lorsque la géométrie de l'outillage, la répartition de la pression, le transfert thermique, le comportement de l'adhésif et le timing du cycle sont développés comme un seul système, une presse à chaud peut produire des composants qui conservent leur forme prévue et passent sans difficulté à la finition et à l'assemblage. C'est la norme à laquelle une presse à chaud pour pièces de mobilier en bois cintré doit être évaluée : non seulement sa capacité à fabriquer un échantillon acceptable, mais aussi sa capacité à assurer une fabrication de meubles fiable jour après jour.
Envoyez votre demande
Nous sommes ouverts à toute collaboration et nous développerons nos activités avec vous.