


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Pressage à chaud du bois pour panneaux acoustiques en bois : réglages pour un collage stable
Lorsque des panneaux acoustiques en bois sortent de la presse avec des bords de placage relevés, une adhérence irrégulière, des marques de télégraphie ou des faces déformées, la première réaction est souvent d’augmenter la température ou la pression. Cette réaction peut aggraver le défaut. Dans la production de panneaux acoustiques, le cycle de pressage doit coller la couche décorative, l’âme, le support et toute structure perforée ou rainurée sans écraser le panneau, provoquer un manque de colle ou emprisonner de l’humidité.
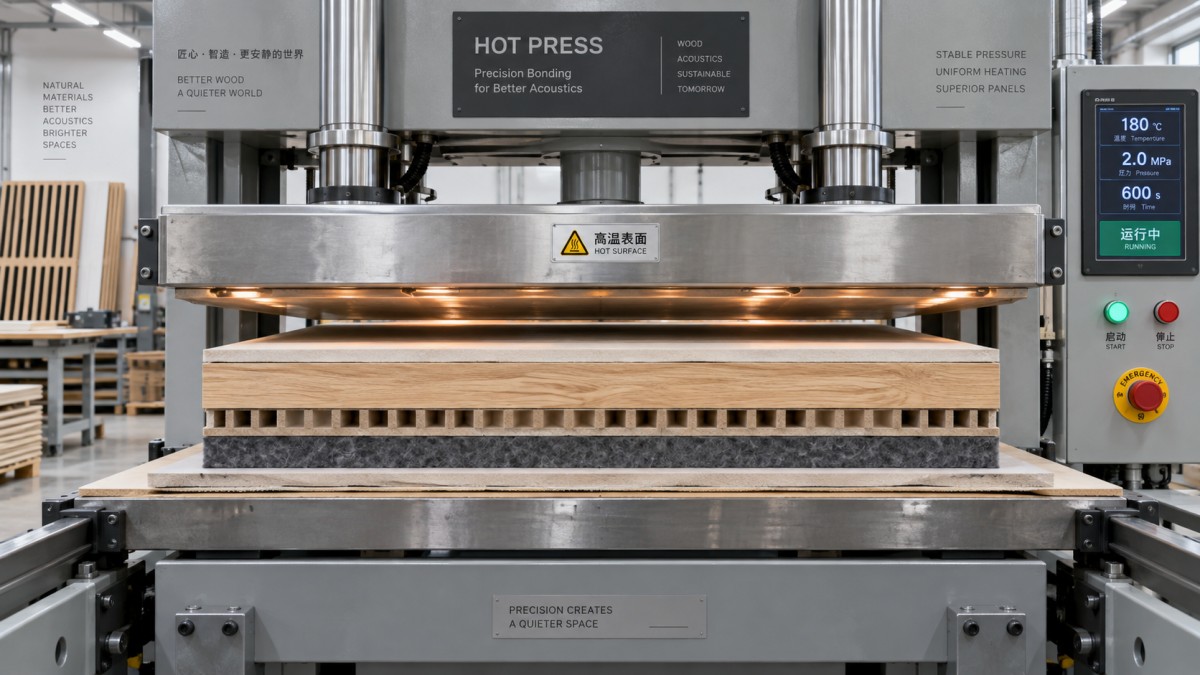
La solution pratique consiste à régler unepresse à chaud pour panneaux acoustiques en bois en fonction du système adhésif, de la construction du panneau et des conditions réelles des plateaux, plutôt que de s’appuyer sur une combinaison universelle de température, pression et durée. Un collage stable résulte généralement d’une pression modérée et uniforme, d’une chaleur suffisante pour amener le joint de colle dans sa plage de durcissement, d’un temps de maintien permettant au centre du panneau de chauffer, et d’un refroidissement contrôlé avant manipulation. Les réglages corrects doivent être confirmés par des panneaux d’essai fabriqués avec les mêmes matériaux et le même état d’humidité que les matériaux de production.
Pourquoi les panneaux acoustiques réagissent différemment dans une presse à chaud
Un panneau plaqué standard peut souvent supporter une routine de pressage relativement simple, car sa surface est continue et sa structure interne uniforme. Les panneaux acoustiques en bois sont plus sensibles. Ils peuvent associer du MDF perforé, des panneaux rainurés, des supports à lattes, un dos en fibres de polyester, du feutre acoustique, du placage décoratif, des stratifiés ou des traitements de chants. Chaque couche transmet différemment la chaleur et la pression.
Les perforations et les rainures réduisent le support local sous la face décorative. Un plateau de presse appliquant une force nominalement uniforme peut néanmoins produire une charge concentrée autour des trous, fentes, tasseaux surélevés ou bords du panneau. Les placages fins peuvent alors s’enfoncer légèrement dans les zones non soutenues, présenter des marques de pressage ou se fissurer après refroidissement. Les panneaux avec un dos en feutre peuvent également se comprimer de manière inégale, ce qui affecte leur épaisseur et peut modifier la construction acoustique prévue.
Le comportement de l’adhésif ajoute une autre variable. Une colle qui durcit correctement sur un panneau dense et plat peut prendre trop rapidement sur un placage fin, pénétrer trop profondément dans un support à âme ouverte ou ne pas recevoir assez de chaleur au centre d’un assemblage acoustique plus épais. L’objectif de production n’est pas simplement d’obtenir la liaison initiale la plus résistante possible. Il s’agit d’obtenir un collage reproductible qui reste stable après le délignage, l’usinage, l’emballage, le transport et l’installation.
Commencez par le joint de colle, pas par le panneau de commande de la presse
Avant de définir les réglages de presse, identifiez ce qui doit se produire au niveau du joint de colle. Les recommandations techniques du fournisseur d’adhésif doivent être considérées comme les limites de fonctionnement, notamment en ce qui concerne la température minimale de durcissement, le temps ouvert, le temps d’assemblage, le grammage d’application et la pression requise. Une presse à chaud ne peut pas compenser un mélange de colle ayant trop vieilli, une répartition qui ne couvre pas les zones proches des rainures ou une surface contaminée par la poussière.
Pour la planification du projet, distinguez ces trois étapes :
- Temps d’assemblage ouvert : la période suivant l’application de l’adhésif pendant laquelle les matériaux peuvent être positionnés sans que la colle perde sa capacité nécessaire de transfert et de mouillage.
- Temps d’assemblage fermé : la période après la mise en contact des composants et avant le début du pressage. Un délai excessif peut empêcher un bon contact de la colle ou provoquer une formation prématurée de peau.
- Temps de pressage : le temps sous chaleur et pression nécessaire pour que le joint de colle atteigne son état de durcissement, et non simplement pour que le plateau atteigne sa consigne.
Ces étapes sont faciles à négliger lorsque le flux de production est interrompu. Un panneau peut sembler visuellement acceptable immédiatement après le pressage, mais se délaminer ensuite parce que l’adhésif avait déjà perdu son transfert avant le début du cycle de presse. Lorsque les défauts sont intermittents plutôt que présents sur chaque panneau, suivez le temps d’attente des matériaux en même temps que les réglages de presse.
Réglez la température selon la chaleur réelle des plateaux et du joint de collage
La température doit être suffisamment élevée pour activer ou durcir l’adhésif choisi dans un cycle pratique, mais pas au point d’endommager le placage, le revêtement, le support ou l’équilibre d’humidité du panneau. La valeur affichée sur le contrôleur n’est utile que si elle reflète les performances réelles du plateau. Un plateau peut avoir des coins plus froids, récupérer lentement après des cycles répétés ou présenter un écart entre la température affichée et celle de sa surface.
Commencez par vérifier que les deux plateaux sont chauffés comme prévu et que leurs surfaces restent raisonnablement uniformes sur toute la zone de travail. Des bandes thermosensibles, une méthode de mesure par contact adaptée ou d’autres procédures d’atelier validées peuvent révéler si une zone est plus froide que les autres. Une défaillance de collage récurrente à la même position sur le panneau est souvent un problème d’uniformité de presse plutôt qu’un problème d’adhésif.
Pour les panneaux avec placage ou faces décoratives minces, une chaleur excessive peut créer plusieurs problèmes : traversée de colle, bois foncé, cloquage de surface, perte de qualité de finition ou mouvement excessif de l’humidité. Sur les panneaux rainurés et perforés, une chaleur élevée peut également accélérer le durcissement en surface alors que le joint de colle plus profond reste en dessous de la condition de durcissement requise. Augmenter la température des plateaux n’est donc pas toujours le moyen le plus rapide de raccourcir les cycles.
Une approche plus fiable consiste à vérifier le transfert de chaleur à travers tout l’empilage du panneau. Tenez compte de l’épaisseur du panneau, de la densité de l’âme, du matériau de support, des contreplaques, des feuilles de démoulage et de toute planche de protection entre le plateau et la pièce. Chaque couche ajoutée modifie le temps nécessaire pour que la chaleur atteigne le joint de colle. Lorsqu’un procédé inclut une contreplaque pour protéger la face, le programme de presse doit tenir compte de la masse thermique de cette contreplaque plutôt que d’utiliser le cycle prévu pour un pressage direct.
Utilisez la pression pour créer le contact, non pour expulser l’adhésif
La pression a un objectif principal : amener les surfaces à assembler en contact étroit et uniforme pendant le durcissement de l’adhésif. Elle ne doit pas être considérée comme un accélérateur général de durcissement. Une pression excessive peut chasser l’adhésif hors du joint de collage, en particulier avec des systèmes à faible viscosité ou des supports poreux. Il peut en résulter un joint de colle d’aspect sec avec une faible résistance aux contraintes ultérieures. Une pression insuffisante, à l’inverse, laisse des espaces où le placage, le stratifié ou le support n’a pas entièrement contacté l’âme.
Les panneaux acoustiques nécessitent une attention particulière, car leur géométrie crée des zones de support différent. Les sections pleines à côté des fentes peuvent recevoir la force différemment des sections situées au-dessus des rainures ou perforations. Une contreplaque rigide et plane peut aider à répartir la pression, mais elle doit convenir à la conception du panneau. Une contreplaque qui couvre des zones non soutenues peut protéger la surface dans une configuration et introduire un marquage local dans une autre.
La pression de presse doit être évaluée comme une pression à la surface du panneau, et non uniquement comme une pression du système hydraulique. La relation dépend de la surface des vérins, de la surface des plateaux, du nombre de panneaux chargés et du fait que les panneaux soient pressés individuellement ou en pile. Les changements de dimension des panneaux peuvent donc modifier la charge réelle appliquée à chaque pièce, même lorsque le réglage de la machine reste inchangé.
Déterminez le temps de pressage à partir de la section qui chauffe le plus lentement
Le temps de pressage est souvent défini à partir d’un type de panneau précédent puis appliqué à un nouveau projet de panneau acoustique. Cela crée un risque dès que l’épaisseur, le support, l’adhésif, l’essence de placage ou le motif de rainures change. Le point limitant est normalement la partie de l’assemblage qui chauffe le plus lentement, qui peut être le centre d’une âme épaisse, une zone isolée par du feutre ou une section sous une contreplaque.
Utilisez une séquence d’essais contrôlée plutôt que de modifier plusieurs réglages à la fois. Maintenez constants la préparation de l’adhésif, la méthode d’application, le conditionnement des panneaux et la disposition du chargement. Ajustez ensuite une variable principale et inspectez les panneaux après leur refroidissement. L’apparence immédiate ne suffit pas. Un collage peut sembler satisfaisant à chaud, mais présenter ultérieurement un mouvement, un retour élastique ou une séparation des bords.
Pour chaque essai, enregistrez :
- la construction du panneau, son épaisseur, le matériau de face et le type de support ;
- l’état d’humidité des matériaux et l’environnement de l’atelier au moment du pressage ;
- le type d’adhésif, l’état du mélange le cas échéant, et la méthode d’application ;
- la température de consigne des plateaux et toute variation mesurée de la température de surface ;
- la pression réelle sur le panneau, la durée de pressage et la position de chargement ;
- le temps de refroidissement et de manipulation avant le délignage, l’empilage ou l’inspection ;
- les observations de collage sur la face, les bords, les rainures et les zones perforées.
Cet enregistrement est particulièrement utile pour une équipe de projet passant de l’approbation d’échantillons à la production en volume. Un panneau échantillon pressé lentement dans une machine peu chargée peut ne pas représenter les conditions thermiques de postes continus. À mesure que le rythme de production augmente, la récupération des plateaux, la préparation des matériaux et la régularité du chargement font partie du processus de contrôle du collage.
L’état des matériaux peut neutraliser des réglages pourtant corrects
Les âmes et placages à base de bois réagissent aux variations d’humidité. Un panneau trop humide peut générer de la vapeur sous l’effet de la chaleur, entraînant des bulles, des cloques ou des contraintes internes. Un placage trop sec peut devenir fragile et se fissurer autour des rainures, perforations ou profils de chants. Une humidité inégale entre le placage de face et l’âme peut contribuer au cintrage après la sortie du panneau de la presse.
Conditionnez les matériaux dans le même environnement de production lorsque cela est possible, et évitez de mélanger des stocks récemment livrés avec des matériaux stabilisés dans l’atelier sans vérifier leur état. Les variations d’humidité sont souvent prises à tort pour un problème de presse, car le défaut visible apparaît après le pressage. L’indice est l’incohérence entre les lots traités avec les mêmes paramètres de machine.
La préparation de surface est tout aussi importante. La poussière issue du rainurage ou de la perforation peut rester dans les creux et le long des bords, réduisant le contact de la colle. Un panneau peut réussir un contrôle visuel superficiel tout en présentant des zones contaminées où la couche décorative n’adhère pas complètement. Les procédures de nettoyage doivent se concentrer sur la surface de collage réelle, y compris les canaux usinés et les chants poreux, et non seulement sur la face visible.
Protégez la conception acoustique pendant le chargement et le déchargement
L’orientation du panneau doit être définie avant le début de la production. Certaines constructions ont un sens de pressage privilégié, car le placage de face, les rainures, le support et la disposition de la contreplaque réagissent différemment sous charge. Inverser les panneaux pendant un poste chargé peut entraîner des variations inexpliquées. De simples repères d’orientation sur le support ou le dispositif de chargement peuvent l’éviter.
Utilisez des séparateurs, contreplaques, matériaux de démoulage ou tampons souples uniquement lorsqu’ils sont compatibles avec la surface et le procédé adhésif. Leur état doit être inspecté régulièrement. Une contreplaque endommagée, une feuille de démoulage durcie, un copeau coincé ou une accumulation d’adhésif peuvent marquer la face du panneau et créer des différences locales de pression. Réutiliser une couche protectrice au-delà de son état efficace coûte souvent plus cher en retouches que son remplacement.
Après l’ouverture de la presse, ne supposez pas que le panneau est prêt à être manipulé brutalement. Les assemblages chauds peuvent conserver des contraintes internes et être plus vulnérables à la flexion, aux dommages des bords ou au mouvement du collage. Soutenez le panneau uniformément pendant le transfert. Empilez-le sur une base plane avec une séparation adaptée lorsque la construction l’exige, et laissez-le refroidir suffisamment avant l’usinage, l’emballage ou l’évaluation de qualité.
Lorsqu’un défaut apparaît, évitez de modifier tous les réglages à la fois
Une séquence de dépannage rigoureuse évite de perdre du temps de production. Identifiez d’abord si la défaillance est localisée ou aléatoire. Un défaut trouvé de manière répétée près d’un coin indique un problème de température de plateau, de répartition de pression, d’état de contreplaque ou de position de chargement. Des défaillances survenant à différents endroits mais uniquement dans un lot de matériaux peuvent indiquer l’humidité, la préparation de surface, l’âge de l’adhésif ou une variation de l’âme.
Soulèvement des bords et délamination partielle
Vérifiez la couverture d’adhésif au bord, le temps d’assemblage fermé, la planéité du panneau avant chargement et le contact de pression en périphérie. N’augmentez pas immédiatement la pression. Le soulèvement des bords peut provenir d’un support déformé qui n’a jamais obtenu un contact uniforme, ou d’un adhésif ayant formé une peau avant le pressage. Vérifiez si la couche décorative est délignée ou soumise à des contraintes avant que le collage ait refroidi et se soit stabilisé.
Cloques, bulles ou déformation de surface
Recherchez un excès d’humidité, un chauffage trop rapide, de l’air emprisonné, une application excessive d’adhésif ou des couches protectrices incompatibles. Des cloques concentrées sur les zones perforées peuvent indiquer un support inégal ou un mouvement de vapeur à travers la structure du panneau. Réduire légèrement la chaleur et prolonger le temps de maintien peut parfois améliorer le contrôle, mais seulement après avoir confirmé que l’adhésif atteint toujours son exigence de durcissement.
Le collage semble bon au départ mais échoue ensuite
Ce schéma indique souvent un durcissement incomplet, un manque de colle, un mauvais conditionnement des matériaux ou une contrainte après pressage. Vérifiez la température réelle du joint de colle et non seulement l’affichage de la presse. Examinez également la pratique de refroidissement. Un panneau déplacé, plié, déligné ou empilé alors qu’il est encore chaud peut subir des contraintes avant que l’adhésif et les composants à base de bois ne se soient stabilisés.
Établissez une fenêtre de production reproductible
Le résultat le plus utile des essais n’est pas un unique réglage « parfait ». C’est une fenêtre de fonctionnement définie : plage acceptable de température des plateaux, pression cible, plage de durée de cycle autorisée, délai maximal d’assemblage, exigences relatives à l’état des matériaux, disposition approuvée des contreplaques et points d’inspection. Cela permet à l’équipe de production de travailler de manière cohérente tout en indiquant clairement quand une modification de la conception du panneau ou du matériau exige une nouvelle validation.
Pour une presse à chaud pour panneaux acoustiques en bois, un collage stable dépend du contrôle de l’ensemble de l’empilage plutôt que de pousser un paramètre à l’extrême. Confirmez que l’adhésif est prêt, vérifiez la répartition réelle de la chaleur et de la pression, soutenez les structures acoustiques délicates et évaluez les panneaux après refroidissement. Cette approche réduit le risque qu’un panneau visuellement acceptable devienne plus tard un problème de qualité coûteux dans le projet.
Envoyez votre demande
Nous nous réjouissons de collaborer avec vous et de nous développer à vos côtés.